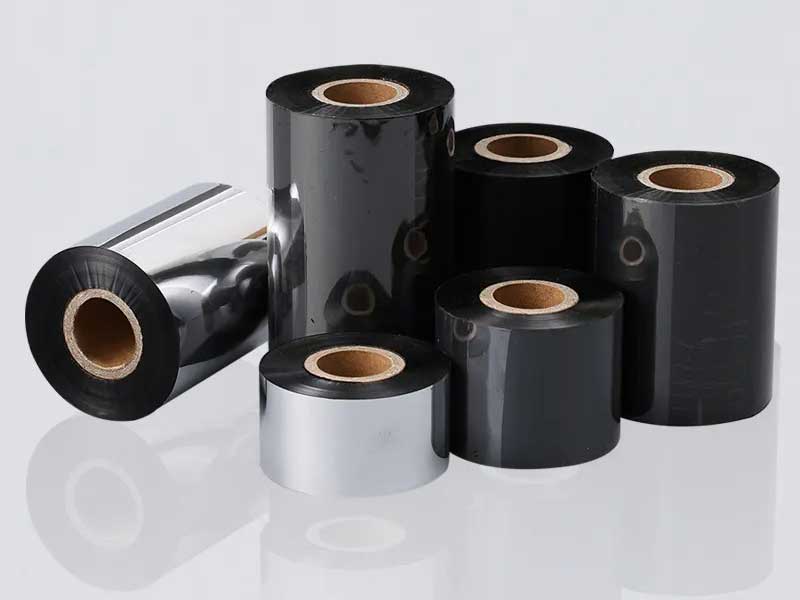
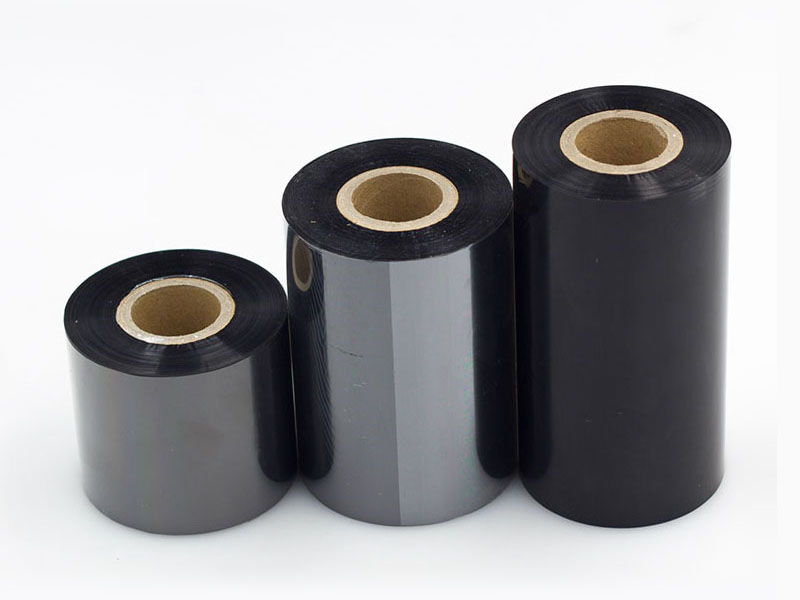
In conclusione: la macchina per il taglio di nastri TTO (Thermal Transfer Overprinter) rappresenta il collegamento fondamentale tra la produzione del rivestimento del rotolo master e i nastri finiti in rotoli di piccole dimensioni che alimentano le stampanti TTO sulle linee di confezionamento. Per i produttori di nastri per codici a barre, investire in una macchina per il taglio di precisione determina direttamente se i rotoli finiti funzioneranno in modo affidabile negli ambienti di stampa ad alta velocità, oppure se falliranno con nastri rotti, linee bianche e danni alla testina di stampa.

Cosa fa effettivamente la macchina per il taglio del nastro TTO
La sovrastampa a trasferimento termico (TTO) è un metodo di codifica digitale che utilizza una testina di stampa riscaldata per trasferire l'inchiostro da un nastro su pellicole e etichette per imballaggi flessibili. A differenza della tradizionale codifica a caldo, la TTO gestisce dati variabili (date, numeri di lotto, codici a barre, loghi) con alta risoluzione e aggiornamenti in tempo reale.
Ma le stampanti TTO non utilizzano nastri direttamente dalla linea di spalmatura. Richiedono rotoli finiti con larghezza, lunghezza, tensione di avvolgimento e diametro del nucleo rigorosamente controllati. La macchina da taglio prende un rotolo master spalmato di grandi dimensioni (spesso da 500 mm a 1050 mm) e lo taglia e riavvolge con precisione nei rotoli stretti che i codificatori TTO effettivamente utilizzano.
Per un produttore di nastri per codici a barre, questo non è un semplice lavoro di taglio. I nastri TTO utilizzano pellicole di base in PET sottili fino a 4,5-10 micron. A questi spessori, il margine tra un taglio perfetto e un prodotto danneggiato si misura in micron di variazione di tensione.

Perché la qualità del taglio determina le prestazioni dell'utente finale
I problemi lamentati dagli operatori delle stampanti TTO (rottura del nastro, linee bianche nella stampa, densità non uniforme) sono generalmente riconducibili a decisioni di taglio prese a monte. Tre fattori tecnici sono i più importanti.
Controllo della tensioneLa tensione è la variabile più critica in assoluto. Se durante il riavvolgimento la tensione è troppo elevata, la pellicola di base in PET si allunga microscopicamente, danneggiando la struttura fisica dello strato di inchiostro. Il risultato è la dispersione di polvere che contamina la testina di stampa e degrada la qualità di stampa. Una tensione troppo bassa produce rotoli allentati e sgualciti che causano linee bianche o rientranze durante la stampa. Le moderne macchine da taglio utilizzano servomotori con controllo della tensione conica, che diminuiscono dinamicamente la tensione all'aumentare del diametro del rotolo riavvolto.
Metodo di taglioInfluisce sulla qualità dei bordi e sulla generazione di polvere. I due approcci principali sono la sospensione a lama (la lama taglia il nastro sospeso senza entrare in contatto con un rullo inferiore) e il taglio con lama quadrata (la lama oscilla verticalmente). La sospensione a lama è lo standard per i film sottili; le lame quadrate riducono la polvere ma sono più adatte a profili di materiale diversi.
Precisione del riavvolgimentoDetermina se il rotolo finito scorre agevolmente attraverso una stampante TTO. La deviazione della superficie terminale dovrebbe rimanere entro ±1 mm, con le apparecchiature di fascia alta che raggiungono ±0,5 mm. Un rotolo con un bordo a "tromba" o a zigzag scorrerà male e potrebbe rompersi sotto la tensione della stampa ad alta velocità.

Configurazione per i produttori di nastri TTO: cosa specificare
Una macchina per il taglio di nastri TTO si differenzia da una taglierina TTR standard per le specifiche che deve soddisfare. I rotoli finiti alimentano i codificatori TTO che in genere utilizzano anime da 1/2 pollice o 1 pollice, con larghezze del nastro spesso ridotte da 20 mm a 55 mm. Gli alberi di riavvolgimento della macchina devono accettare con precisione queste anime di piccole dimensioni.
Parametri chiave da valutare:
• Larghezza massima del rotolo principaleDa 500 mm a 1050 mm, a seconda della capacità produttiva della linea di rivestimento.
• Larghezza minima finita: 20 mm o più stretto
• Velocità di taglio: 200–500 m/min per la produzione su scala industriale; le macchine di base raggiungono velocità di 80–100 m/min
• Precisione di taglio: ±0,1 mm è ottenibile su modelli di alta qualità
• Spessore del film applicabile: 4–20 micron copre la gamma di nastri TTO
• Configurazione dell'albero di riavvolgimentoCapacità di 1/2 pollice e 1 pollice, con meccanismi di cambio rapido
Un supporto per albero da mezzo pollice personalizzato, ad esempio, consente ai tubi di carta di scorrere direttamente sull'albero, aumentando l'utilizzo dell'albero e riducendo i tempi di cambio formato.
Il vantaggio competitivo per i produttori di nastri
La produzione di nastri per codici a barre è un settore in cui i margini di profitto sono molto ridotti. Gli sprechi di materiale e i reclami degli utenti finali erodono la redditività. Una macchina per il taglio di nastri TTO che mantiene tolleranze ristrette su larghezza e tensione svolge due funzioni contemporaneamente: riduce la percentuale di materiale del rotolo madre perso a causa di tagli imprecisi e diminuisce il tasso di guasti sul campo che generano costosi resi.
Per i produttori che forniscono nastri TTO alle aziende di confezionamento alimentare, farmaceutica e di beni di largo consumo, il reparto di taglio non è un semplice reparto di supporto. È qui che si determinano concretamente le prestazioni di stampa del prodotto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano