La richiesta di imballaggi per piccole tirature, etichette di sicurezza e finiture di alta qualità ha spinto i trasformatori verso il taglio multimateriale. Una singola macchina in grado di gestire la lamina di sicurezza olografica al mattino e la lamina a freddo per una tiratura di confezionamento nel pomeriggio non è più un lusso, ma una necessità competitiva. Tuttavia, trattare questi tre tipi di lamina come "semplici pellicole sottili" è la via più rapida per sbavature sui bordi, pieghe da tensione e rotoli scartati.
Questa guida illustra i parametri specifici per il taglio di lamine olografiche, per la stampa a freddo e per la stampa a caldo su una piattaforma di taglio condivisa.
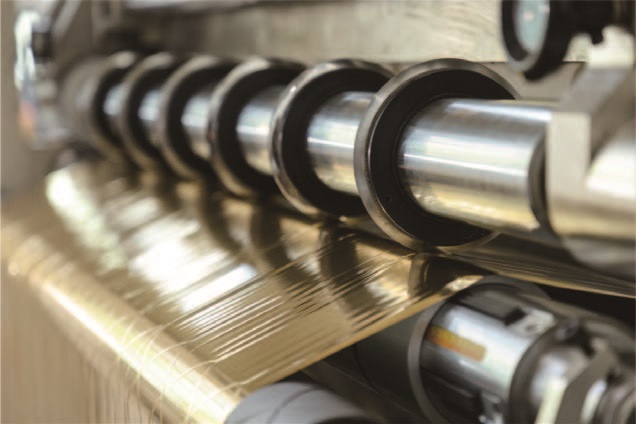
Comprendere il divario materiale
Prima di regolare anche un solo quadrante, l'operatore deve rendersi conto che queste lamine differiscono non solo per spessore, ma anche per architettura degli strati e comportamento meccanico.
Lamina per stampa a caldoSi tratta di una pellicola di trasferimento multistrato. Un supporto in PET garantisce la stabilità dimensionale, seguito da uno strato di rilascio, uno strato colorato o metallizzato e uno strato di adesione. Gli strati funzionali sono fragili; lo strato di rilascio è progettato per rompersi proprio sotto l'effetto del calore e della pressione, il che significa che qualsiasi attrito meccanico durante il taglio può innescare la delaminazione.
lamina freddaÈ progettato per il trasferimento adesivo in linea con le macchine da stampa. È tipicamente più sottile e più sensibile alla tensione rispetto alla lamina per stampa a caldo, poiché non possiede la stessa struttura di supporto rigida e si basa su un sistema adesivo sensibile alla pressione che può essere compromesso da una pressione di schiacciamento eccessiva o da un accumulo di calore durante il taglio.
Lamina olografica—sia a caldo che a freddo— crea una superficie micro-goffrata. L'immagine olografica è una microstruttura fisica, non solo un motivo stampato. Qualsiasi contatto con un rullo di guida sporco, una lama di taglio sbavata o un percorso del nastro vibrante può sbavare o graffiare il reticolo di diffrazione, rendendo la caratteristica di sicurezza visibilmente degradata.
Geometria e gioco delle pale: la prima variabile
La regolazione più importante da apportare quando si passa da un materiale all'altro riguarda il gioco di taglio e la sovrapposizione.
Perlamina per stampa a caldo, lo spazio laterale tra le lame circolari dovrebbe essere impostato leggermente più grande dello spessore della lamina, tipicamente nell'intervallo dida 0,02 a 0,05 mmPer le lamiere sottili. La sovrapposizione deve essere minima, descritta dagli operatori come "a contatto ma senza premere". Se lo spazio è troppo ampio, lo strato metallizzato viene strappato anziché tagliato, producendo una bava che ostacolerà il trasferimento durante la stampatura. Se è troppo stretto, il fragile strato di alluminio si frattura sotto compressione laterale.
lamina freddaBeneficia della stessa filosofia generale di tolleranza, ma poiché è spesso più morbido e più sensibile all'adesivo, il bordo della lama deve rimanere affilato più a lungo. Una lama smussata su una lamina fredda genera calore da attrito che ammorbidisce l'adesivo, causando il blocco o la "saldatura" del bordo tagliato sullo strato adiacente durante il riavvolgimento. Per cicli di lavorazione prolungati si consigliano lame in carburo di tungsteno o con rivestimento ceramico per mantenere l'affilatura del bordo.
Lamina olograficarichiede il gioco più conservativo dei tre. Lo strato in rilievo non perdona alcuna sollecitazione di compressione. Il gioco deve essere impostato all'estremità inferiore dell'intervallo accettabile per lo spessore del film di base. Altrettanto importante èeccentricità assiale della pala. Se l'eccentricità dell'albero del coltello supera0,003 mmLa superficie olografica mostrerà segni ondulati periodici o perdita di brillantezza anche se la larghezza del taglio è dimensionalmente corretta. Un controllo con comparatore a quadrante sull'albero della lama prima di ogni ciclo di olografia non è facoltativo; è il punto di riferimento.

Tensione: dove le lamine falliscono in modo diverso
La tensione è la variabile silenziosa. Tutti e tre i fogli sono sottili ed estensibili, ma le loro risposte elastiche differiscono a sufficienza da far sì che un profilo di tensione "imposta e dimentica" produca risultati accettabili per un materiale e risultati catastrofici per un altro.
Lamina per stampa a caldoPuò tollerare una tensione moderata perché il supporto in PET è relativamente robusto. Un punto di partenza per la lamina di alluminio elettrolitico da 12 μm è spesso indicato come 5–8 N di svolgimento / 8–12 N di riavvolgimento, con il requisito critico che la fluttuazione sia entro ±0,5 N. La tensione di riavvolgimento deve diminuire con l'aumentare del diametro del rotolo; una diminuzione del 15–25% è tipica per evitare grinze di compressione dello strato interno.
lamina freddaRichiede una tensione inferiore rispetto alla lamina per stampa a caldo di spessore simile. Lo strato adesivo è sensibile alla pressione e una tensione di riavvolgimento eccessiva può causare lo scorrimento a freddo e il bloccaggio degli strati. Iniziare con la tensione di svolgimento al limite inferiore dell'intervallo controllabile dalla macchina e aumentarla solo fino a ottenere una superficie piana del nastro. Se il rotolo finito presenta increspature o arricciamenti dei bordi, ridurre la conicità anziché aumentare la tensione di base.
Lamina olograficaSi colloca tra i due in termini di tolleranza alla tensione, ma è il meno tollerante alle fluttuazioni di tensione. Lo strato goffrato è rigido rispetto al supporto e rapide oscillazioni di tensione possono causare microfratture lungo il bordo della fessura, invisibili all'avvolgitore ma che appaiono come perdita di brillantezza dopo la stampa. Per questo materiale, il controllo della tensione a circuito chiuso con cella di carico è fortemente preferibile al controllo della coppia a circuito aperto.
Selezione dell'albero di riavvolgimento e compensazione dello slittamento
Quando si tagliano strisce strette, come quelle utilizzate nei fili di sicurezza per le strisce olografiche, la scelta dell'albero di riavvolgimento influisce direttamente sulla qualità del rotolo. Per il riavvolgimento di più strisce di tutti e tre i tipi di lamina, si raccomanda un albero pneumatico a frizione differenziale. Gli anelli collettori compensano le minime variazioni di spessore lungo il nastro, consentendo a ciascuna striscia stretta di avvolgersi con una tensione costante, indipendentemente dalle strisce adiacenti. Senza la frizione differenziale, un punto di spessore maggiore in una striscia provocherà un avvolgimento più stretto di quella striscia, sottraendo tensione alle strisce adiacenti e producendo superfici terminali irregolari.
Soprattutto per le pellicole di sicurezza olografiche, l'utilizzo di rulli di pressione individuali per ogni striscia risulta vantaggioso. La superficie goffrata è sensibile sia alla pressione che alle vibrazioni; un rullo di pressione a tutta larghezza che collega più strisce trasferisce le variazioni di tensione da una corsia all'altra. I rulli individuali isolano ciascuna banda tagliata, mantenendo la planarità senza schiacciare la microstruttura olografica.

Controllo statico e contaminazione
Le pellicole a base di PET generano elettricità statica in modo aggressivo, soprattutto nel punto di taglio dove il nastro viene separato. La pellicola carica attrae polvere e detriti presenti nell'aria, che si depositano poi sul rullo di riavvolgimento causando fori o difetti di trasferimento nel processo di stampa finale. Una barra ionizzante posizionata immediatamente prima del punto di contatto del rullo di riavvolgimento rappresenta la contromisura minima. Per le pellicole olografiche, la barra deve essere posizionata in modo da neutralizzare il nastro dopo il taglio ma prima che le strisce convergano sull'albero di riavvolgimento.
La pulizia dei rulli è altrettanto fondamentale. Qualsiasi residuo di adesivo essiccato, polvere o scaglia metallica presente sul rullo guida si trasferirà sulla superficie della lamina. Nel caso di lamine olografiche, questa contaminazione non è solo estetica, ma può compromettere l'effetto ottico in una zona circoscritta. È quindi opportuno stabilire una routine di ispezione e pulizia dei rulli tra un cambio di materiale e l'altro, non solo all'inizio del turno.
Lista di controllo pratica per il cambio di formato
Quando si passa da una singola macchina alla stampa a caldo con lamina, alla stampa a freddo con lamina e infine alla stampa olografica con lamina, la seguente sequenza riduce al minimo i tentativi ed errori:
1. Verificare l'eccentricità dell'albero della lamacon un comparatore a quadrante. Non procedere se la deviazione radiale supera 0,003 mm per le lamine olografiche o 0,005 mm per le altre lamine.
2. Spazio di taglio impostatoAdatto al materiale in ingresso: 0,02–0,05 mm per la stampa a caldo e la lamina a freddo; limite inferiore di tale intervallo per gli ologrammi.
3. Sostituire o ispezionare le lameLa lamina a freddo e la lamina olografica devono partire da un bordo nuovo o appena affilato.
4. Selezionare l'albero di riavvolgimentoin base alla larghezza della fessura. Utilizzare alberi di scorrimento differenziali per tratti stretti a più strisce.
5. Programmare un profilo di tensione conicoadattato al materiale. Inizia con un valore conservativo e aumentalo solo se la planarità del nastro lo richiede.
6. Attivare l'eliminazione staticae confermare il funzionamento della barra ionica.
7. Eseguire una breve provae ispezionare il bordo della fessura con una lente d'ingrandimento. Le sbavature sulla lamina per stampa a caldo indicano uno spazio eccessivo; la perdita di brillantezza sulla lamina olografica indica eccentricità della lama o fluttuazioni di tensione eccessive.
Conclusione
Una singola macchina da taglio può lavorare con successo lamine olografiche, per stampa a freddo e a caldo, ma solo se l'operatore considera il cambio di formato come una configurazione specifica per il materiale, piuttosto che come una semplice variazione di larghezza. Le differenze che contano si misurano in micron e newton: gioco di taglio, eccentricità della lama, conicità della tensione e compensazione dello slittamento. Se questi parametri vengono impostati correttamente, la macchina diventa un centro di profitto flessibile. Se vengono ignorati, ogni tipo di lamina troverà il suo modo di fallire.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

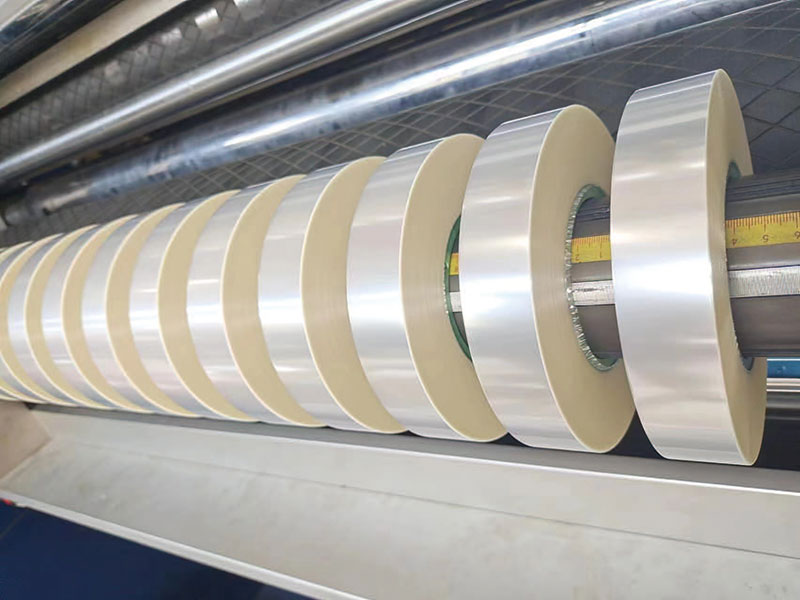
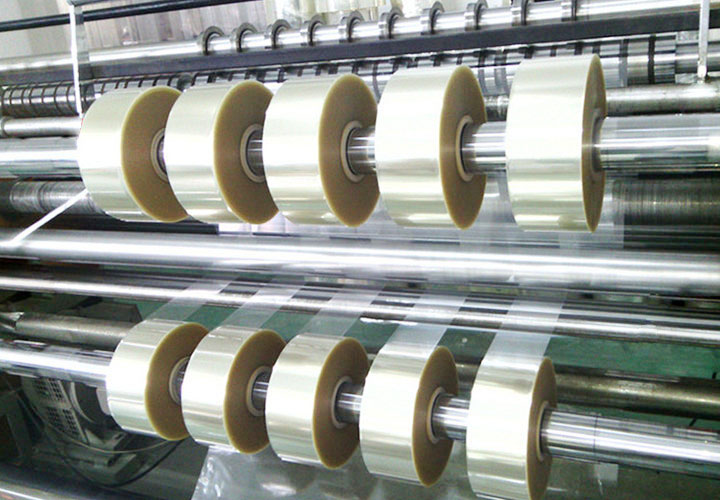

 Taglierina per lamina a freddo
 Taglierina per lamina di miglioramento digitale
 Taglierina per laminazione serigrafica






