La macchina per il taglio di nastri colorati viene utilizzata principalmente per il taglio e il riavvolgimento di rotoli di grandi dimensioni di materiali come nastri colorati per stampanti di carte e nastri per trasferimento termico. Questi materiali sono estremamente sottili (di solito solo 4,5-10 μm), altamente sensibili alle fluttuazioni di tensione e alla precisione di taglio. Se nella scelta di un modello ci si basa solo sul prezzo o sull'aspetto, è facile ritrovarsi con un'apparecchiatura che "ruota ma non taglia bene". Combinando le pratiche del settore e i parametri dell'apparecchiatura, concentrandosi sui tre parametri fondamentali – precisione di taglio, controllo della tensione e pulizia dell'avvolgimento – è possibile valutare se una macchina vale la pena di essere acquistata.
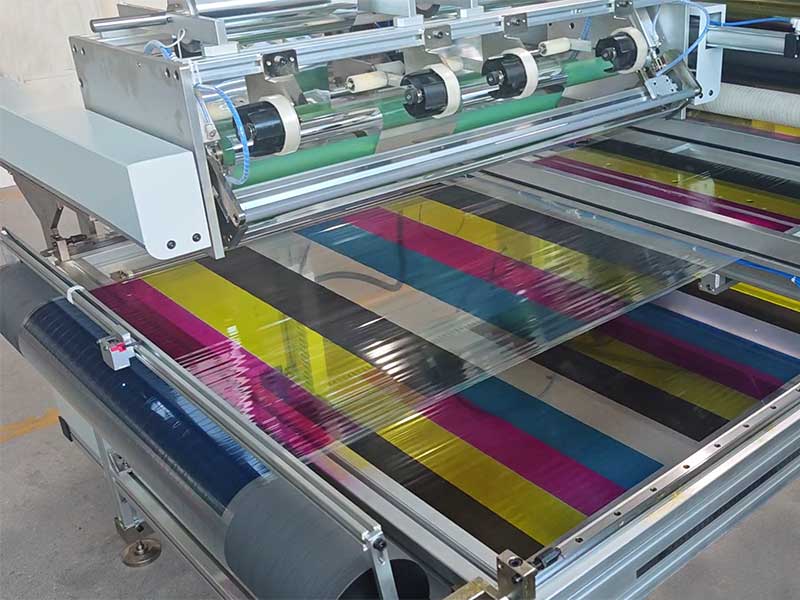
Parametro fondamentale numero uno: precisione del taglio, che determina se il prodotto finito può essere utilizzato
Il primo limite per il taglio dei nastri colorati è la tolleranza di larghezza. Le stampanti per carte e per codici a barre hanno canali per il nastro molto stretti. Se i bordi del nastro sono ruvidi o presentano un'eccessiva deviazione di larghezza, possono verificarsi disallineamenti del nastro e perdite di contenuto durante la stampa e, nei casi più gravi, le bave possono usurare la testina di stampa.
Quando si selezionano i modelli, non bisogna considerare solo la "precisione massima" dichiarata dal produttore, ma anche distinguere tra i diversi livelli di precisione. Per l'utilizzo generale nelle etichette logistiche, una precisione di ± 0,3~0,5 mm è solitamente sufficiente; tuttavia, per applicazioni come nastri colorati, tag elettronici e codici di tracciabilità medica, si raccomanda una precisione di ± entro 0,1 mm; per specifiche estremamente precise o per la stampa ad alta risoluzione, è necessario raggiungere il livello di ±0,05 mm. È importante notare che i valori riportati nella tabella dei parametri sono spesso misurati in condizioni ideali. Un approccio più sicuro consiste nel tagliare in loco un campione di nastro colorato e misurare la larghezza di diversi prodotti finiti con un calibro a corsoio per verificare che la deviazione sia stabile e controllabile, anziché effettuare un ordine basandosi esclusivamente sul catalogo campioni.
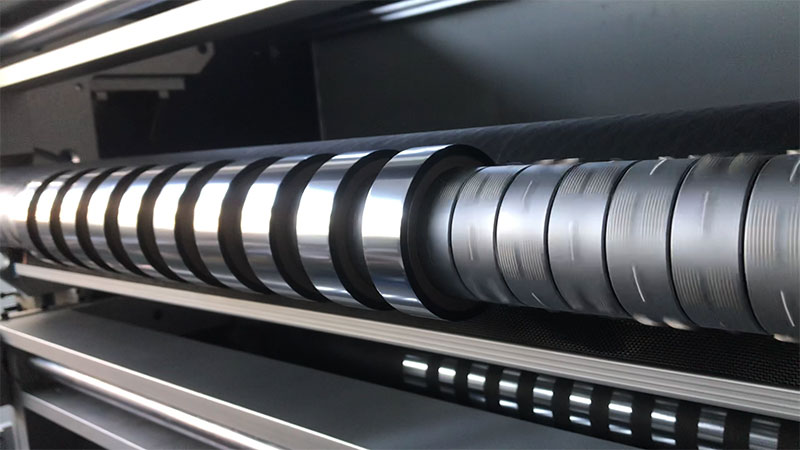
Dietro la precisione si cela il supporto dell'utensile e del sistema di centraggio. Il taglio dei nastri colorati utilizza comunemente lame circolari o sospese. I materiali degli utensili spaziano dalle leghe comuni all'acciaio al tungsteno e ai rivestimenti ceramici. I rivestimenti duri, come quelli a base di resina, richiedono lame con maggiore durezza per garantire tagli netti e ridurre la polvere. Allo stesso tempo, il sistema di correzione è attivo durante l'intero processo di avvolgimento, dallo svolgimento all'avvolgimento. La correzione fotoelettrica CCD risponde bene a materiali come i nastri colorati, che possono avere proprietà riflettenti o semitrasparenti, e può correggere istantaneamente le deviazioni. Se l'apparecchiatura non dispone di correzione attiva e si affida esclusivamente alla limitazione meccanica del bordo, sarà difficile mantenere una stabilità a lungo termine nella rettilineità del taglio.
Parametro chiave due: controllo della tensione, che determina se il processo di taglio è stabile
Il supporto del nastro colorato è una pellicola in PET ultrasottile, estremamente sensibile alla tensione. Se la tensione è troppo elevata, la pellicola di base si allunga e si deforma, rendendo lo strato di inchiostro soggetto a distacco di polvere; se la tensione è bassa, la striscia oscilla sul bordo di taglio, con conseguente taglio seghettato e arrotolamento irregolare e sgualcito. Nel settore, il controllo della tensione è considerato "l'anima" delle macchine da taglio, e non è un'esagerazione.
Per valutare la qualità del sistema di tensionamento, è fondamentale verificare se lo svolgimento e l'avvolgimento siano controllati in modo indipendente e a circuito chiuso. Le apparecchiature di fascia bassa spesso utilizzano un solo set di frizioni a polvere magnetica per svolgere e avvolgere simultaneamente i tubi, e al variare del diametro della bobina, la tensione cambia gradualmente. Una configurazione migliore prevede che il lato di svolgimento sia controllato da un freno a polvere magnetica o da un servomotore per una tensione costante, mentre il lato di avvolgimento sia azionato indipendentemente da un motore a frequenza variabile o da un servomotore, con funzionalità di tensione conica: all'aumentare del diametro del rotolo finito, la tensione diminuisce automaticamente per evitare che lo strato esterno si sgualcisca o si attacchi allo strato interno. Nei casi in cui le strisce colorate vengono avvolte simultaneamente su più alberi, l'albero scorrevole è una caratteristica necessaria. Permette a ciascuna bobina di scorrere in modo indipendente e di regolare la coppia in modo indipendente, risolvendo il problema di "una bobina tesa e una allentata".
Quando si sceglie un modello, è opportuno porre al produttore una domanda specifica: la tensione di avvolgimento diminuisce automaticamente con il diametro della bobina? Se l'altra parte può rispondere solo "potenziometro manuale", significa che il controllo della tensione è ancora in fase di circuito aperto ed è difficile garantire la resa quando si tagliano strisce sottili colorate.
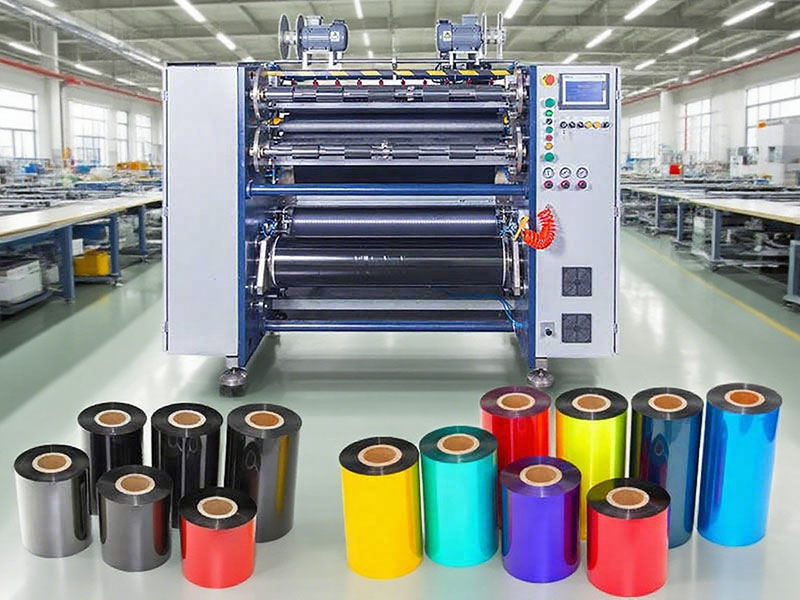
Parametro chiave 3: la precisione dell'avvolgimento, che determina se il processo successivo procede senza intoppi
La precisione dell'avvolgimento è un "costo nascosto" facilmente trascurabile. Se il rotolo di nastro colorato tagliato presenta bordi svasati, seghettati o pieghe interne, la resistenza allo svolgimento dopo l'inserimento nella stampante è irregolare. Nella migliore delle ipotesi, potrebbero comparire delle linee bianche di indentazione; nella peggiore, si può arrivare alla rottura del nastro. Nel settore, è generalmente richiesto che la deviazione della superficie terminale sia controllata entro ±1 mm, con apparecchiature più performanti che raggiungono fino a ±0,5 mm.
L'uniformità non si ottiene "forzando" la bobina; dipende da due premesse: in primo luogo, il controllo della tensione a circuito chiuso menzionato in precedenza; in secondo luogo, il metodo di incollaggio del rullo della pressa di riavvolgimento. L'avvolgimento superficiale è azionato da rulli di frizione che azionano la bobina del prodotto finito, eliminando alcune fluttuazioni di tensione e rendendo la superficie terminale più piatta; l'avvolgimento ad albero scorrevole è adatto alla produzione simultanea di più specifiche, con ogni bobina che controlla la coppia in modo indipendente. Inoltre, è opportuno verificare la compatibilità delle specifiche della bobina: le bobine di nastro colorato finito sono comunemente disponibili nei formati da 1 pollice e da mezzo pollice. La compatibilità dell'attrezzatura con entrambi i formati e la facilità di cambio bobina influiscono direttamente sull'efficienza del cambio ordini giornaliero.
Un foglio di riferimento rapido: siediti in base alle tue esigenze
| Scenari applicativi | Requisiti di precisione per il taglio | Configurazione della tensione in sintesi | Obiettivo: precisione nel rotolo |
| Nastri per etichette logistiche convenzionali | ±0,3~0,5 mm | Svolgimento della polvere magnetica + riavvolgimento a frequenza variabile | ± entro 1 mm |
| Nastri colorati per carte/etichette elettroniche | ±0,1 mm | Doppio circuito chiuso + tensione conica | ±0,5~1 mm |
| Specifiche ultra-ristrette / alta risoluzione | classe ± 0,05 mm | Servo completo a circuito chiuso + albero scorrevole | ± entro 0,5 mm |
Un ultimo promemoria: non inseguite ciecamente i parametri di velocità elevati. Le macchine con velocità nominale superiore a 300 m/min spesso devono rallentare quando tagliano nastri a base di resina o nastri colorati ultrasottili, e la resa effettiva potrebbe non essere migliore di una macchina stabile a velocità media che opera nell'intervallo 150-200 m/min. La logica fondamentale nella selezione è sempre stata quella di affidarsi alla stabilità e alla resa alle velocità comunemente utilizzate, piuttosto che concentrarsi sui valori più elevati. Portate con voi il vostro rotolo madre per effettuare un taglio di prova, misurate la larghezza, controllate le superfici di taglio e verificate le curve di tensione. Solo se questi tre parametri risultano soddisfacenti, le macchine saranno degne di essere prese in considerazione per la fase successiva della trattativa.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Macchina per il taglio del nastro di carbonio
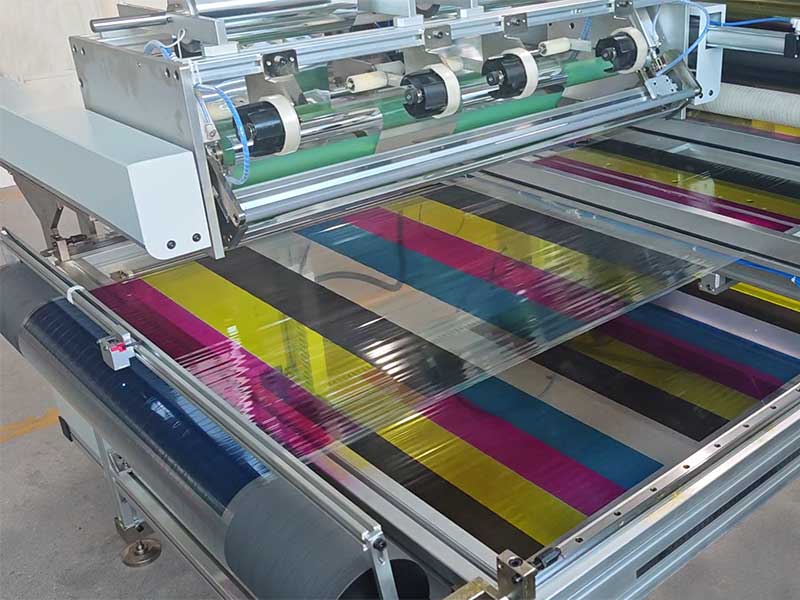 Macchina per tagliare nastri colorati






