La scelta di una macchina per il taglio di pellicole non si basa essenzialmente sulla selezione dell'apparecchiatura con i parametri più elevati, ma sulla ricerca di una macchina che si adatti al tipo di materiale e al ritmo di produzione. Molte aziende hanno riscontrato tassi di utilizzo intorno al 40% dopo l'acquisto di modelli ad alta velocità, con un conseguente allungamento del periodo di ammortamento da un anno a tre anni. Il problema sorge spesso quando si selezionano i modelli separando i materiali dalla capacità produttiva: i materiali determinano le prestazioni dell'apparecchiatura, mentre la capacità produttiva determina la sua completa realizzazione; i due aspetti devono essere considerati congiuntamente.
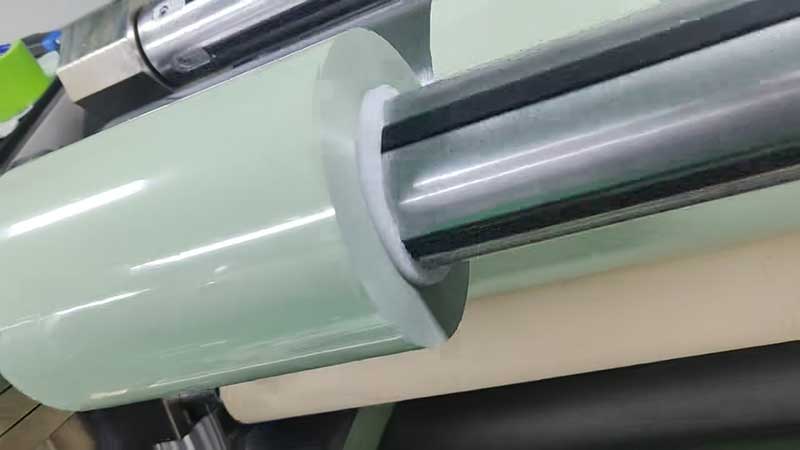
1. Innanzitutto, comprendere il "temperamento" dei materiali, quindi discutere la configurazione delle apparecchiature.
Le proprietà fisiche dei diversi film variano notevolmente; per la stessa macchina, la tensione, la velocità e l'angolo dell'utensile necessari per il taglio di BOPP e PE sono pressoché completamente diversi.
Pellicola BOPP: sensibile allo stiramento, preferibilmente a bassa tensione piuttosto che ad alta tensioneIl BOPP ha una buona rigidità ma è soggetto a deformazioni di trazione. Si raccomanda di controllare la tensione durante il taglio entro un intervallo basso di 8-12 N, con velocità non superiori a 150 m/min e una leggera pressione dell'utensile, altrimenti potrebbero verificarsi striature longitudinali e stratificazioni irregolari. Se l'officina ha un'alta percentuale di ordini in BOPP, la priorità dovrebbe essere data alla precisione del limite inferiore dell'attrezzatura per il controllo a bassa tensione, piuttosto che al valore nominale della velocità massima.
Pellicola in PET: resiste alle alte velocità ma teme l'elettricità statica e la rottura della pellicolaIl PET possiede elevata resistenza e buona resistenza termica, essendo in grado di sopportare velocità di taglio comprese tra 120 e 300 m/min. La vera sfida risiede nel PET ultrasottile (3-12 μm), dove uno scarso controllo della resistenza al taglio può facilmente causare la rottura del film, rendendo necessaria una combinazione di lame con cuscinetti a sospensione pneumatica per mantenere le fluttuazioni di tensione entro ±0,5 N. Se si utilizzano pellicole ottiche o separatori per batterie al litio in PET, è inoltre necessario verificare che l'apparecchiatura sia adatta ad ambienti privi di polvere e dotata di sistemi di eliminazione dell'elettricità statica.
Pellicola in PE: morbida e tendente all'adesione, con una tensione di avvolgimento "più alta in alto, più bassa in basso"Il PE è morbido e altamente duttile, e la tensione di avvolgimento deve essere superiore del 5%~10% rispetto alla tensione di avvolgimento standard. Allo stesso tempo, è necessario utilizzare una tensione conica, riducendo gradualmente la tensione all'aumentare del diametro della bobina; altrimenti, lo strato interno verrà compresso e deformato. Il taglio del PE richiede un'elevata indipendenza dell'albero di avvolgimento e la configurazione dell'albero scorrevole è quasi obbligatoria; altrimenti, la tensione di ciascun rullo non può essere regolata indipendentemente durante il taglio di strisce strette, rendendo difficile garantire l'uniformità della superficie terminale.
Se l'officina deve passare da un materiale all'altro durante tutto l'anno, non è necessario aspettarsi che una macchina "faccia tutto all'estremo", ma dovrebbe essere dotata di un sistema intelligente di controllo della tensione (pacchetto di parametri di processo del materiale preimpostati) e di un portautensili modulare a cambio rapido. I tempi di cambio sono stati ridotti da quattro ore a meno di quindici minuti e, per scenari con materiali di vario tipo e piccoli lotti, il valore supera di gran lunga le velocità di picco di 100 m/min.
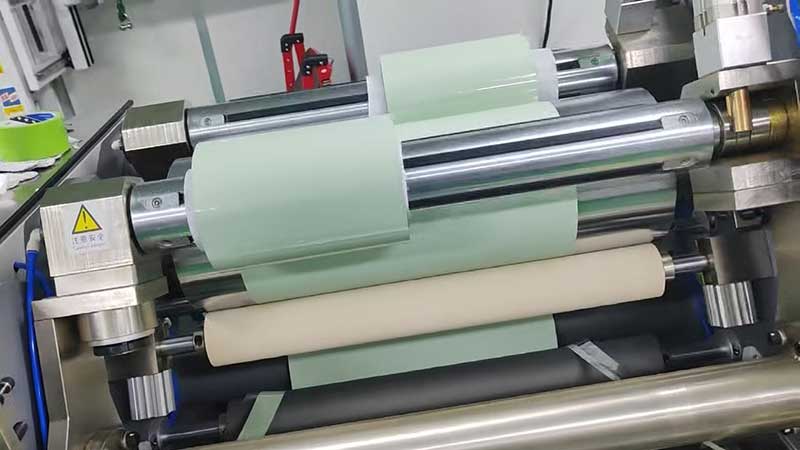
2. Corrispondenza di capacità: non concentrarsi sulla velocità nominale, ma sulla produzione effettiva.
I valori di 300 m/min e 500 m/min riportati sulla targhetta della macchina da taglio rappresentano i limiti, non i valori di produzione effettivi. La capacità effettiva deve essere convertita utilizzando le ore di lavoro effettive e i tassi di utilizzo.
L'esperienza nel settore dimostra che il tasso di utilizzo complessivo nella fase di taglio è generalmente compreso tra il 55% e il 70%, con il riavvolgimento della bobina, la penetrazione del film, la rimozione degli scarti e la regolazione degli utensili che assorbono una grande quantità di tempo. Se si effettuano 3-5 cambi di modello al giorno, con ogni sessione della durata di 10-30 minuti, la percentuale di tempo di produzione effettivo può essere ulteriormente ridotta al 60%-75%. Ciò significa che una macchina con una velocità nominale di 400 m/min può avere una velocità effettiva continua compresa tra 240 e 280 m/min.
Un algoritmo più pragmatico consiste nell'utilizzare i picchi di ordini per procedere a ritroso: si estraggono gli ordini degli ultimi 12 mesi e si individuano i picchi mensili e la distribuzione delle specifiche. Se le prime cinque specifiche rappresentano oltre il 70% del totale, è possibile sfruttare il vantaggio di capacità dei modelli completamente automatici ad alta velocità; se invece le specifiche sono disperse e gli ordini sono numerosi e di piccole dimensioni, la flessibilità dei modelli semiautomatici può risultare più vantaggiosa della velocità dei modelli completamente automatici. Si raccomanda di riservare una capacità produttiva effettiva pari a 1,2 volte il picco previsto per i successivi 12 mesi, lasciando spazio per eventuali rilavorazioni dei campioni ed evitando fluttuazioni di tensione e una ridotta precisione della superficie di avvolgimento causate dal funzionamento a pieno carico.
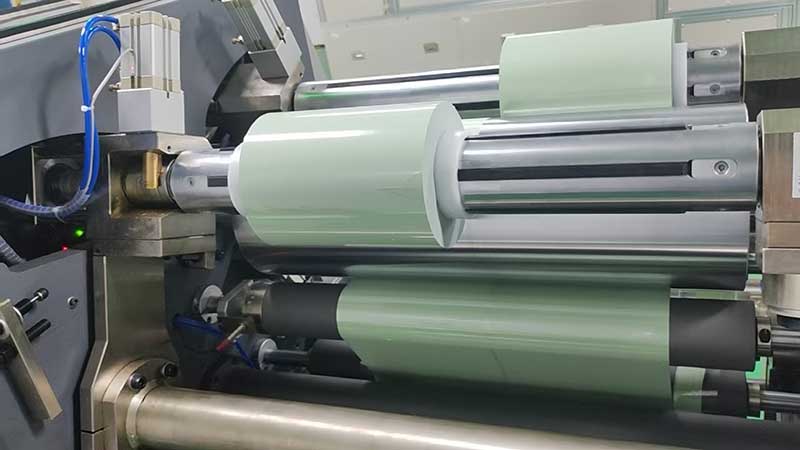
3. Approccio di selezione basato sulla corrispondenza degli scenari
Scenario 1: Materiale unico, lotto grande, poche specificheAd esempio, un'azienda specializzata in film per imballaggio BOPP, con una capacità di lavorazione giornaliera di oltre 8 tonnellate, si concentra sul diametro di svolgimento e sul numero di stazioni di avvolgimento. È necessario un diametro di avvolgimento ≥1000 mm per supportare riavvolgimenti poco frequenti ad alta velocità; l'avvolgimento a doppia stazione riduce i tempi di inattività dovuti allo svolgimento. Scegliere una velocità di 500 m/min con un margine, assicurandosi che il sistema di tensionamento possa mantenere le fluttuazioni entro ±0,5 N ad alta velocità; altrimenti, maggiore è la velocità, maggiore è il tasso di difettosità.
Scenario 2: Produzione mista multimateriale, lotti di medie dimensioni, frequenti modifiche delle specificheQuesta è la situazione reale per la maggior parte degli stabilimenti di confezionamento e rivestimento flessibile. L'indicatore di selezione principale si è spostato dalla "velocità" all'efficienza di cambio e alla gestione della formulazione della tensione. Il modello completamente automatico servoassistito funziona con la libreria delle impronte digitali del materiale, consentendo di impostare parametri per passare da tensione, velocità e pressione dell'utensile, riducendo il gruppo di cambio utensile da quattro ore a quindici minuti. L'albero scorrevole è un componente obbligatorio; per strisce strette con larghezze di taglio di soli 30 mm, ogni rullo deve scorrere indipendentemente per garantire una tensione uniforme tra gli strati interno ed esterno. Non è necessario spingere la velocità al massimo; una produzione effettiva di 150-250 m/min è sufficiente per ordini di medie dimensioni.
Scenario 3: Pellicole ultrasottili, pellicole speciali, prodotti ad alto valore aggiunto.Ad esempio, PET da 3 a 12 μm, separatori per batterie al litio e pellicole ottiche. Questi scenari impongono requisiti estremamente stringenti in termini di controllo della rottura della pellicola e pulizia. Per il taglio, la priorità dovrebbe essere data a set di utensili con cuscinetti a sospensione pneumatica o a cesoie circolari ad alta precisione, con una precisione di correzione che raggiunge ±0,1 mm. Il dispositivo di eliminazione dell'elettricità statica è standard e non opzionale. La velocità non è il principale fattore limitante: la perdita dovuta a una singola rottura della pellicola ad alta velocità in pellicole ultrasottili può vanificare mezza giornata di produzione ad alta velocità. Nella scelta dei modelli, è opportuno chiedere ai fornitori di utilizzare i vostri materiali come campioni reali, osservare il tasso di rottura della pellicola di sezioni sottili e la qualità della superficie terminale di avvolgimento, anziché limitarsi a consultare la tabella dei parametri.
Scenario 4: Piccoli lotti, prototipazione, ordini personalizzatiSe la quantità di ordini mensili supera le venti specifiche e il volume per singola specifica è ridotto, l'elevata velocità della linea completamente automatica verrà completamente sovraccaricata dai frequenti cambi di modello. La flessibilità nel cambio di specifica e le minori soglie di investimento dei modelli semiautomatici li rendono di fatto una scelta razionale. I modelli manuali o semiautomatici operano in genere a velocità comprese tra 10 e 150 m/min, richiedono 1 o 2 persone per turno e necessitano di molto meno spazio e di spazi ausiliari rispetto alle linee completamente automatiche. Investire le attrezzature risparmiate in dispositivi per il cambio rapido degli utensili e nella formazione degli operatori può portare a miglioramenti più diretti nell'efficienza produttiva.
4. Due vincoli difficili che vengono facilmente trascurati
Indipendenza della bobina.Molte liste di controllo per la selezione menzionano solo il "numero di bobine" ma non la "qualità dello slittamento". Quando si tagliano strisce strette, l'avvolgimento tradizionale a albero pieno non può regolare in modo indipendente la tensione di ogni bobina, con strati esterni tesi e strati interni più lenti come norma. L'avvolgimento a slittamento o servoassistito indipendente è fondamentale per ottenere una superficie di taglio pulita; minore è la larghezza di taglio, più questo aspetto diventa imprescindibile.
Abbinare lo strumento al materialeIl taglio con lama circolare è adatto per pellicole spesse superiori a 20 μm, mentre il taglio a rasoio è indicato per pellicole ultrasottili e pellicole colate. Le pellicole morbide in PE utilizzano lame rotonde a basso angolo per ridurre le sbavature, mentre le pellicole rigide in PET richiedono particolare attenzione al materiale e alla durata degli utensili. Se il fornitore si limita a indicare la "lama rotonda standard" senza chiedere informazioni sullo spessore e sulla durezza dei materiali, è molto probabile che non tenga in debita considerazione le vostre esigenze di lavorazione.
L'ultimo passaggio nella scelta del modello consiste nel portare la bobina madre presso la sede del fornitore o di provarla sulla macchina campione. Verificate che la superficie di avvolgimento dopo il taglio sia uniforme, che non siano presenti strisce o pieghe sulla superficie del film e che le strisce strette non siano disallineate: questo è più efficace di qualsiasi tabella dei parametri. Una macchina a velocità media che funziona bene con i materiali spesso offre prestazioni migliori rispetto a una macchina ad alta velocità che, nel tempo, entra in conflitto con i materiali.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Macchina per il taglio della pellicola
 Macchina per il taglio del nastro
 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
 Taglierina adesiva monofacciale
 Taglierina adesiva bifacciale
 Taglierina per pellicole di capacità
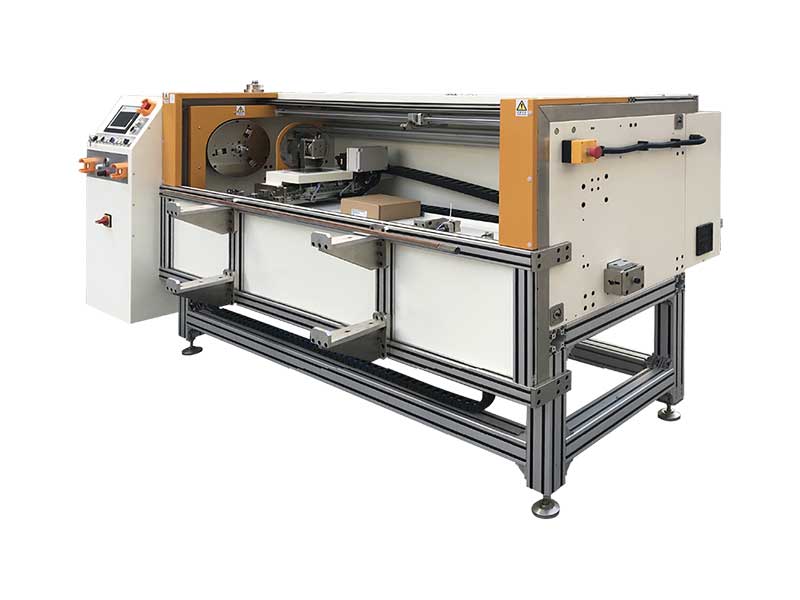 Taglierina automatica per rotoli di pellicola






