Il taglio delle pellicole solari è un processo chiave nella produzione, che determina la resa dei prodotti finiti. Un'ampia bobina madre viene tagliata longitudinalmente in diverse bobine più strette e la pellicola rimane in uno stato operativo dinamico durante tutto il processo. Il compito del controllo della tensione è quello di mantenere la forza di trazione sulla pellicola entro un intervallo ottimale nelle tre fasi di svolgimento, trazione e riavvolgimento. Una tensione eccessiva assottiglia la membrana e lacera i bordi; se la tensione è troppo bassa, l'arricciatura si allenta e il movimento risulta deviato e sgualcito. La pellicola solare stessa è una struttura composita multistrato, con diversi strati funzionali che variano in modulo elastico ed allungamento, il che la rende molto più sensibile alle fluttuazioni di tensione rispetto alle normali pellicole per imballaggio. Comprendere il principio del controllo della tensione significa essenzialmente capire come convivere con la natura "sensibile" dei materiali durante il funzionamento ad alta velocità.
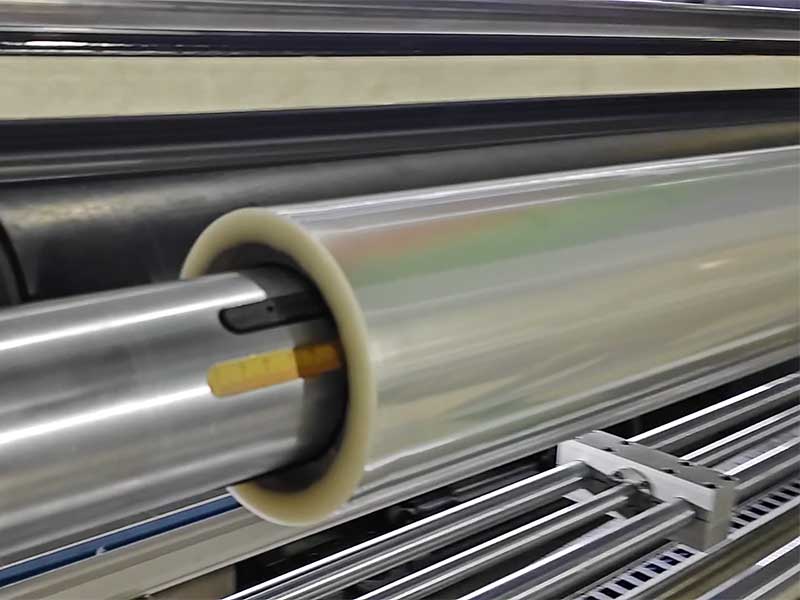
1. Il prezzo della perdita di controllo della tensione: perché la pellicola solare è particolarmente "delicata"?
La struttura tipica di una pellicola solare comprende uno strato di blocco UV, uno strato di isolamento termico, uno strato antideflagrante e uno strato adesivo di montaggio, ma la termoplasticità e la risposta meccanica del materiale di ciascuno strato non sono uniformi. Quando la tensione di taglio fluttua, il primo problema che emerge è la precisione dimensionale: se la tensione è troppo alta, la pellicola si allunga leggermente durante il movimento e, dopo l'avvolgimento, la tensione si rilascia gradualmente, con il risultato che la larghezza effettiva del prodotto finito è inferiore al valore impostato; se la tensione è bassa, la superficie della pellicola è allentata e il sistema di correzione laterale interviene frequentemente, con conseguente irregolarità delle superfici terminali.
Ulteriori danni nascosti si verificano a livello microscopico. La superficie delle membrane solari presenta spesso rivestimenti su scala nanometrica o microstrutture funzionali; una tensione eccessiva può alterare queste precise disposizioni e compromettere le prestazioni ottiche. Una sollecitazione non uniforme tra gli strati può portare alla delaminazione della struttura composita. Inoltre, se la tensione rimane costante durante l'avvolgimento, con l'aumentare del diametro del rotolo, la pellicola esterna accumula continuamente compressione sullo strato interno e la pressione radiale sulla pellicola interna può superare il suo limite di snervamento, con conseguente formazione di difetti a "bordo ondulato" o a "telescopio" sulla superficie terminale. Questi difetti potrebbero non essere visibili a occhio nudo durante il taglio, ma possono manifestarsi come bolle, sollevamenti dei bordi o pieghe durante la successiva applicazione della pellicola.
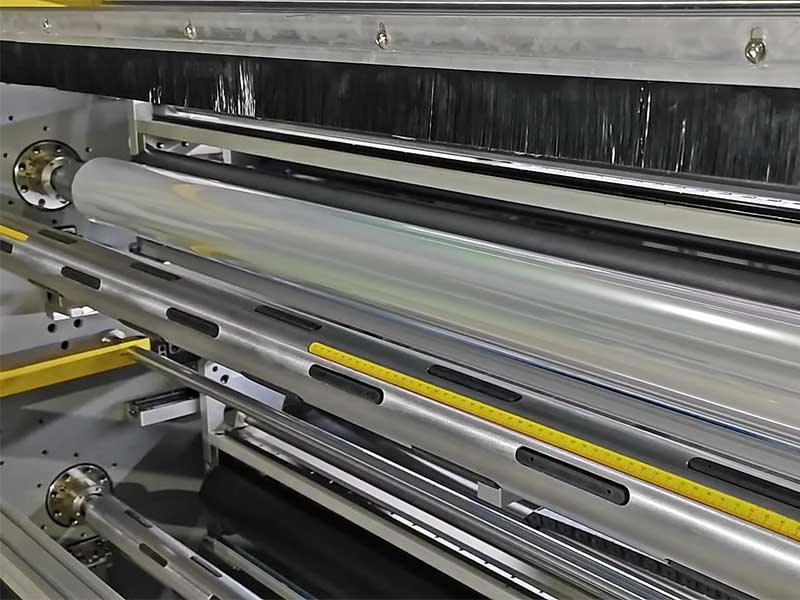
2. Il ciclo base del controllo a circuito chiuso: risposta a livello di millisecondi dal rilevamento all'esecuzione
Il sistema di controllo della tensione delle moderne macchine per il taglio delle membrane solari è una tipica architettura a circuito chiuso con feedback, composta da tre fasi: rilevamento, calcolo ed esecuzione, con tempi di ciclo misurati in millisecondi.
Il fulcro del processo di ispezione è il sensore di tensione. Le forme più comuni includono rulli di rilevamento della tensione (celle di carico) e sensori di spostamento a rullo flottante. I rulli di tensione sono collegati in serie lungo il percorso della pellicola. Quando la pellicola scorre sulla superficie del rullo, la pressione applicata viene convertita dai sensori in segnali elettrici, che riflettono il livello di tensione in quella sezione in tempo reale. Il rullo flottante rileva le variazioni di tensione tramite uno spostamento fisico: quando la tensione aumenta, il rullo viene tirato da un lato; quando la tensione diminuisce, il cilindro o la molla lo spingono indietro. Lo spostamento viene convertito in segnali elettrici da potenziometri o encoder, rappresentando indirettamente la tensione. Alcune apparecchiature di fascia alta aggiungono anche encoder all'estremità dell'albero di riavvolgimento per facilitare la regolazione dei modelli di tensione calcolando le variazioni del diametro del rullo.
La fase di elaborazione è gestita da un PLC o da un controllore dedicato. Dopo che il segnale del sensore entra nel controllore, viene confrontato con il valore di tensione target preimpostato e la deviazione risultante viene utilizzata come input per l'algoritmo di controllo. Il controllo PID più comunemente utilizzato in ambito industriale è quello proporzionale: i termini proporzionali rispondono alle deviazioni di corrente, i termini integrali eliminano gli errori a regime e i termini differenziali sopprimono l'overshoot. Tuttavia, la particolarità del taglio delle pellicole solari è che, con l'aumentare del diametro di avvolgimento, il momento d'inerzia e le caratteristiche dinamiche del sistema cambiano di conseguenza, rendendo difficile per un PID a parametri fissi mantenere prestazioni ottimali sull'intero diametro del rotolo. Pertanto, nei sistemi pratici, si utilizzano spesso PID segmentati o PID adattivi, che commutano i parametri di controllo in base all'intervallo del diametro del rotolo. Soluzioni più avanzate introducono la logica fuzzy, che consente al controllore di regolare la forza di uscita in base all'entità e alla velocità di variazione della tensione, riducendo la necessità di impostare manualmente i parametri.
La fase di esecuzione è suddivisa in tre sezioni, ognuna delle quali svolge compiti di controllo differenti. La zona di svolgimento è solitamente alimentata da freni a polvere magnetica o servomotori che forniscono una coppia di resistenza, la quale mantiene una tensione stabile regolando la coppia frenante. Poiché il diametro della bobina diminuisce, la stessa coppia frenante genera una tensione minore quando il diametro è maggiore e maggiore quando è minore. Pertanto, il controllo dell'avvolgimento deve essere collegato al rilevamento del diametro per regolare dinamicamente il valore impostato della coppia. La zona di trazione si trova prima della lama di taglio e la velocità del rullo di trazione determina la velocità lineare del film. Il suo controllo della tensione dipende principalmente dal coordinamento della differenza di velocità tra la sezione anteriore e quella posteriore. L'area di avvolgimento è il centro di gravità per il controllo della tensione. Il servomotore aziona l'albero di avvolgimento e il controllore regola la coppia di uscita del motore in base al feedback di tensione. All'aumentare del diametro della bobina, la coppia necessaria per mantenere una tensione costante aumenta sincronicamente. Tuttavia, come accennato in precedenza, l'avvolgimento a tensione costante è proprio la causa dei difetti sulla superficie terminale, quindi l'area di avvolgimento adotta generalmente una strategia di tensione conica.
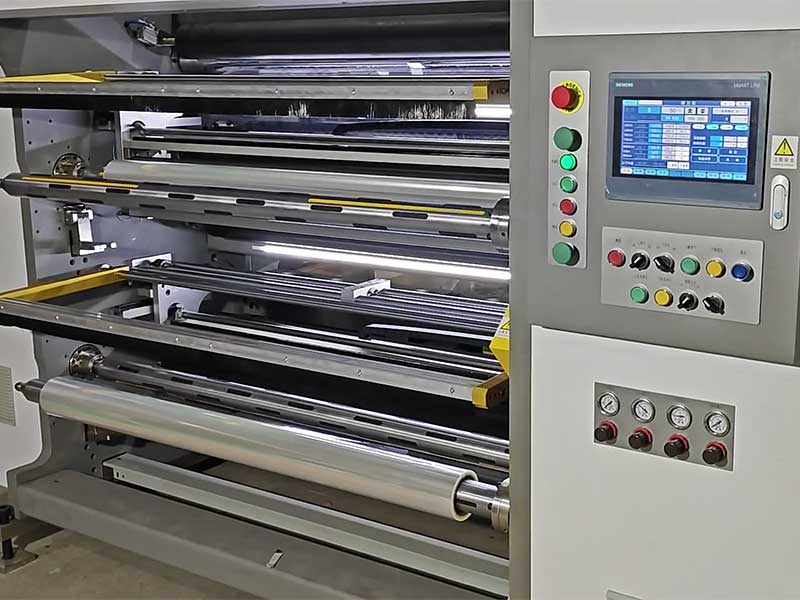
3. Tensione conica: l'algoritmo fondamentale della fase di avvolgimento
Il controllo della tensione di avvolgimento è un elemento chiave che distingue il taglio delle pellicole solari da altri processi. L'idea di base è la seguente: la tensione di avvolgimento non è più un valore fisso, ma diminuisce gradualmente lungo una curva predeterminata all'aumentare del diametro della bobina.
Perché è necessario il decadimento? Immaginate un rotolo di pellicola che aumenta gradualmente di spessore, con la pellicola esterna che esercita una pressione radiale sullo strato interno durante l'avvolgimento. Se la tensione di avvolgimento è costante, questa pressione aumenta linearmente con il numero di strati e la pellicola vicino al nucleo viene compressa sempre di più. Quando la pressione supera il limite elastico del materiale, lo strato interno sviluppa una deformazione irreversibile o delle pieghe. La tensione conica rende lo strato esterno relativamente "più lasco", sopprimendo l'aumento della pressione radiale, e la tensione tra il nucleo e lo strato esterno tende ad essere più uniforme.
La forma della curva di rastrematura è determinata sia dalle proprietà del materiale che dai requisiti di processo. I tipi più comuni includono la rastrematura lineare, la rastrematura a tratti e la rastrematura esponenziale. La rastrematura lineare è la più semplice, con la tensione che diminuisce dal valore iniziale con una pendenza fissa in funzione del diametro di laminazione. La rastrematura a tratti utilizza diverse velocità di attenuazione in base ai diversi intervalli di diametro. Ad esempio, la fase a piccolo diametro attenua più lentamente per mantenere l'avvolgimento stretto, mentre la fase a grande diametro accelera l'attenuazione per evitare una sovrapressione dello strato interno. Un'implementazione descritta nei documenti di brevetto prevede che, quando il diametro in tempo reale del mandrino di avvolgimento raggiunge 1,5 volte il diametro iniziale, venga avviata la regolazione della tensione di rastrematura e il controllore PID discreto converta la deviazione di tensione in compensazione per la coppia del motore di avvolgimento, in modo che il modello di rastrematura con tracciamento della tensione effettiva fornisca il "valore di tensione ottimale". Questa strategia di intervento a fasi garantisce un avvolgimento stabile durante le lamine piccole, evitando al contempo danni allo strato interno durante le lamine grandi.
4. Adattamento dei materiali e tendenze: da "tagliabile" a "tagliabile bene"
La diversità della gamma di pellicole solari comporta ulteriori sfide per il controllo della tensione. Il coefficiente di attrito superficiale e il modulo elastico delle pellicole colorate, metalliche e ceramiche differiscono significativamente, e spesso è necessario ricalibrare lo stesso set di parametri di tensione dopo la sostituzione del materiale. L'attuale direzione tecnica prevede l'integrazione di una libreria di parametri del materiale nel controller, pre-memorizzando valori di tensione consigliati, curve di rastremazione, pendenze di accelerazione/decelerazione, ecc., per i tipi di pellicola più comunemente utilizzati, sotto forma di formule, accessibili con un solo clic durante i cambi di produzione, riducendo la dipendenza dall'esperienza operativa.
Un'altra tendenza degna di nota è l'introduzione del controllo feedforward. L'essenza del controllo a circuito chiuso è la "correzione quando si verifica una deviazione", mentre il controllo feedforward cerca di compensare prima che la deviazione si verifichi. Ad esempio, quando il sistema rileva che la velocità di taglio sta per aumentare, la resistenza inerziale della pellicola aumenterà la tensione al momento dell'accelerazione e la fase feedforward ridurrà la coppia del freno di svolgimento o aumenterà la coppia del motore di avvolgimento in anticipo, compensando parzialmente la perturbazione della tensione causata dalle variazioni di velocità. In combinazione con la tecnologia del digital twin, il processo di taglio può essere simulato in un ambiente virtuale, con parametri di tensione ottimizzati prima dell'avvio, riducendo ulteriormente i costi di prova ed errore.
In definitiva, il controllo della tensione della macchina per il taglio delle pellicole solari consiste nel trovare il giusto equilibrio: la pellicola deve essere "tesa" per garantire un'alimentazione stabile e un avvolgimento ordinato, ma non "tesa eccessivamente" per evitare di danneggiare la sua struttura composita multistrato. Sensori, algoritmi e attuatori lavorano insieme per trovare, ogni millisecondo, il valore di forza che rende il materiale al contempo flessibile e integro. La comprensione di questo meccanismo spiega anche perché il processo di taglio è definito il "guardiano supremo" della qualità delle pellicole solari: non ne modifica la formula, ma determina se le prestazioni della pellicola possono raggiungere il loro pieno potenziale.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Taglierina per pellicole solari






