Migliorare l'efficienza di taglio delle macchine per il taglio di etichette autoadesive è un passo fondamentale per le aziende di lavorazione delle etichette al fine di ridurre i costi unitari e accorciare i cicli di consegna. Tuttavia, molte aziende cadono nella trappola di perseguire l'efficienza a tutti i costi: equiparano la velocità massima nominale dell'attrezzatura alla produzione effettiva. In realtà, una macchina da taglio con una velocità nominale di 200 m/min spesso raggiunge una velocità effettiva pari solo al 60-70% del valore nominale quando si tagliano materiali in film di larghezza ridotta. Un vero miglioramento dell'efficienza richiede un'ottimizzazione del sistema su quattro fronti: equilibrio tra velocità e precisione, stabilità del controllo della tensione, maggiore automazione e gestione ottimizzata degli utensili.

1. Velocità e precisione: il principio dell'efficienza è "fare le cose bene fin dalla prima volta".
Il principale fattore che compromette l'efficienza del taglio non è la lentezza della macchina, bensì la velocità eccessiva che produce scarti. La velocità amplifica i difetti di precisione: minore è il tempo di permanenza del materiale nella zona di taglio, più ristretto è il margine per le fluttuazioni di tensione e la conseguente possibilità di correzione. Un dispositivo che fatica a funzionare a basse velocità spesso presenta problemi specifici, come superfici terminali irregolari, perforazione della carta e fuoriuscita di colla, quando si superano i 150 m/min. Le perdite dovute ai tempi di inattività, alle rilavorazioni e agli scarti superano di gran lunga la differenza di prezzo dell'attrezzatura stessa.
Pertanto, il primo passo per migliorare l'efficienza è stabilire parametri di riferimento per la precisione. Per gli adesivi cartacei comuni, una precisione di ±0,1 mm a ±0,2 mm è sufficiente per soddisfare la maggior parte degli ordini, quindi in questa fase si può dare priorità alla velocità; per prodotti ad alto valore aggiunto come materiali in film (PE, PP, PET), etichette elettroniche ed etichette farmaceutiche, la precisione dovrebbe essere controllata a livello di ±0,05 mm, dando priorità ai sistemi di azionamento servoassistiti. La conseguente stabilità della precisione si traduce in un'estremità di avvolgimento ordinata, riducendo significativamente i tempi di inattività nei processi di fustellatura o stampa successivi, che rappresentano di per sé una fonte di efficienza spesso sottovalutata.

2. Controllo della tensione: il "telaio invisibile" ad alta velocità
Il nastro autoadesivo è composto da tre strati compositi: il materiale di superficie, lo strato adesivo e la carta di supporto. Se la tensione di uno qualsiasi di questi strati non è uniforme, il nastro presenterà un andamento "serpentino", estremità irregolari o perdite di colla dopo il riavvolgimento. Maggiore è la velocità, maggiore è la differenza di inerzia causata dalla variazione di diametro tra il rotolo pieno e quello vuoto, rendendo esponenzialmente più difficile il controllo della tensione.
Un controllo efficiente della tensione richiede il supporto di un sistema a circuito chiuso. L'estremità di svolgimento fornisce un feedback in tempo reale dal sensore di tensione e il PLC calcola la coppia frenante necessaria in base alle variazioni del diametro del rotolo, mantenendo le fluttuazioni di tensione entro un intervallo ristretto; l'estremità di avvolgimento utilizza un controllo della tensione conica per evitare il collasso causato da una tensione eccessiva all'interno e eccessiva all'esterno. Alcuni modelli di fascia alta realizzano inoltre un controllo servoassistito indipendente per i tre assi: svolgimento, avvolgimento e disavvolgimento, consentendo agli operatori di impostare le curve di tensione separatamente in base alle diverse proprietà del materiale, anziché affidarsi a un singolo set di parametri generici per applicare rigidamente tutti i comandi. Solo quando la tensione non è più un fattore limitante, l'apparecchiatura può operare in modo stabile e continuo a velocità più elevate.
3. Riduzione dei tempi di inattività: Contributi all'efficienza derivanti dall'automazione e dalla progettazione a cambio rapido
La produzione giornaliera effettiva della macchina da taglio è pari alla velocità operativa moltiplicata per il tempo di funzionamento effettivo. Molte fabbriche dispongono di macchinari con velocità nominale elevata, ma il cambio dei rimodellatori, la ricezione e l'arresto delle macchine e l'attesa dello scarico consumano una grande quantità di capacità. Un altro aspetto fondamentale per migliorare l'efficienza è la riduzione dei tempi non di taglio.
Durante il processo di cambio ordine, il sistema PLC con memoria parametri consente agli operatori di richiamare le ricette di processo salvate sul touchscreen, senza dover reimpostare la larghezza di taglio, i valori di tensione o le lunghezze di dosaggio articolo per articolo. Anche il design a cambio rapido dell'albero di avvolgimento è fondamentale: la possibilità di passare rapidamente dall'albero di espansione all'albero scorrevole consente alla stessa apparecchiatura di gestire sia grandi ordini di rotoli lunghi, sia piccoli lotti con specifiche multiple per ordini brevi. Inoltre, funzioni di automazione di base come il conteggio automatico dei metri, gli arresti a lunghezza fissa e gli arresti per mancanza di materiale, sebbene apparentemente semplici, possono far risparmiare decine di minuti di tempo di funzionamento improduttivo per turno.
Per la produzione in serie di etichette standardizzate, il valore delle attrezzature integrate è ancora più evidente. Ad esempio, alcune macchine per il taglio e la finitura di etichette roll-to-roll utilizzano un design a doppia testa per supportare l'elaborazione simultanea, raddoppiando la produttività rispetto ai modelli a testa singola. Integrano laminazione, semitaglio, rimozione degli scarti e taglio in un processo continuo, riducendo la circolazione del materiale e i tempi di attesa tra le diverse apparecchiature.
4. Gestione degli strumenti: una variabile di efficienza spesso trascurata
Lo strato adesivo del materiale autoadesivo si ammorbidisce a causa del calore generato dall'attrito durante il taglio ad alta velocità, facilitando l'adesione alla lama e la formazione di accumuli di materiale. Una volta che l'adesivo si accumula sulla lama, la resistenza al taglio aumenta, si formano bave sui bordi e gli operatori devono fermare la macchina per la pulizia. Questi tempi di inattività, apparentemente insignificanti, si accumulano in modo significativo negli scenari di taglio ad alta velocità.
Le misure per affrontare questo problema includono: l'installazione di una pistola ad aria compressa o di una spazzola sul porta-lama per pulire automaticamente la superficie della lama in base al contatore impostato; per i materiali adesivi termofusibili, è possibile utilizzare un sistema di raffreddamento ad aria per controllare la temperatura della lama al di sotto del punto di rammollimento della colla; nella selezione degli utensili, gli inserti in carburo cementato offrono prestazioni significativamente migliori in termini di resistenza all'usura e resistenza all'adesione del materiale in condizioni di taglio ad alta velocità rispetto al tradizionale acciaio rapido. Inoltre, impostando cicli di cambio utensile basati sui contatori di taglio o sul rilevamento dell'usura del tagliente, la modalità passiva di "taglio fino a quando non si verifica un problema" può eliminare i rallentamenti e gli scarti causati dal deterioramento delle condizioni dell'utensile prima che si verifichino.
Conclusione
Il miglioramento dell'efficienza delle macchine per il taglio di etichette autoadesive è essenzialmente un progetto sistematicomirato a ridurre i tempi improduttiviLa velocità nominale è solo il punto di partenza; ciò che determina realmente la produttività è la capacità dell'apparecchiatura di operare in modo continuo con precisione stabile, la reattività del sistema di tensione alle variazioni del diametro della bobina, la fluidità delle transizioni tra cambio ordine e scarico e la controllabilità dello stato degli utensili. Se ci si concentra solo sui parametri di velocità e si ignorano queste condizioni di supporto durante la selezione, un'alta velocità potrebbe in realtà amplificare gli scarti e i tempi di inattività. Per la maggior parte delle aziende di elaborazione di etichette, una macchina con elevata precisione, tensione stabile e automazione adeguata alla struttura degli ordini spesso offre una produttività effettiva superiore rispetto a una "macchina ad alta velocità" con parametri interessanti ma che presenta compromessi a ogni passo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



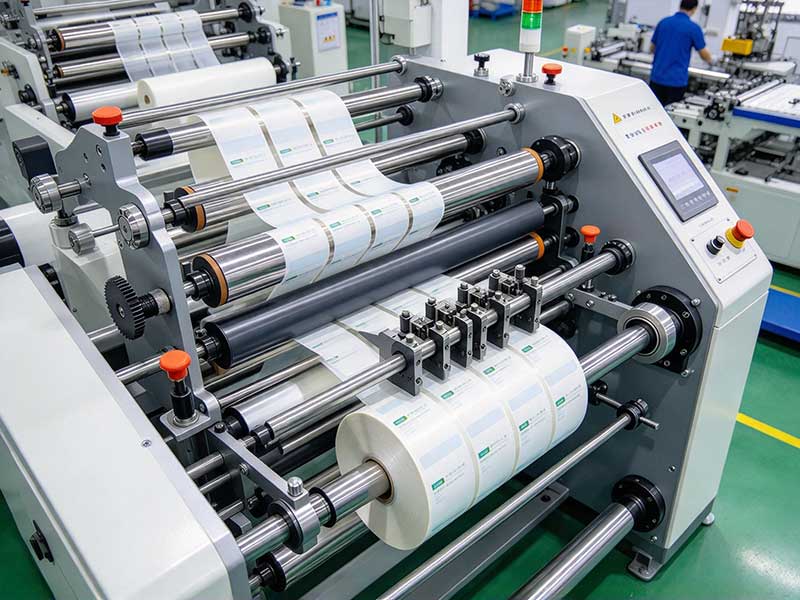
 Riavvolgitore per taglierina autoadesiva






