Nei processi di back-end delle tipografie di etichette, la macchina per il taglio non è spesso l'attrezzatura più in vista, ma è frequentemente il fattore chiave che determina la qualità e il costo della spedizione. Una macchina per il taglio non adatta causa disallineamenti nel taglio della carta, pieghe nel taglio del film e la necessità di cambiare un singolo utensile per mezz'ora. Sebbene i problemi sembrino sparsi, la causa principale è sempre la stessa: la mancata corrispondenza tra le "caratteristiche del materiale" e le "funzioni principali" durante la selezione del modello. I materiali autoadesivi spaziano dalla carta patinata al film in PET, con proprietà fisiche molto diverse. Utilizzare un'unica macchina per "coprire tutto" spesso si traduce in tagli insufficienti di qualsiasi tipo. Per evitare questo inconveniente, è necessario analizzare la precisione del taglio passo dopo passo, considerando diverse dimensioni: controllo della tensione, selezione della forma dell'utensile e configurazione automatizzata.
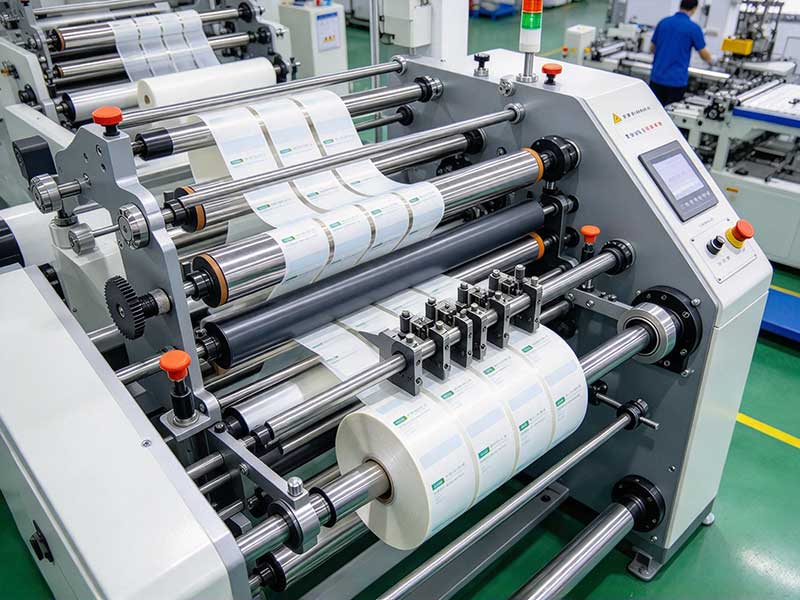
Precisione: non lasciatevi ingannare dai valori nominali; concentratevi sull'intervallo "stabile".
La precisione di taglio è un parametro difficile da valutare per le macchine da taglio, ma esiste un errore comune nell'etichettatura dei parametri sul mercato. Non è raro trovare macchine con una precisione di "±0,01 mm", ma in condizioni di lavoro reali, come fluttuazioni della tensione del materiale, eccentricità dell'albero della lama e variazioni di temperatura e umidità ambientale, questo valore è quasi impossibile da riprodurre in modo affidabile. Un giudizio relativamente pragmatico è il seguente: un normale nastro adesivo di carta, con una tolleranza da ±0,1 mm a ±0,2 mm, è sufficiente per la maggior parte degli ordini; per i film o le etichette ad alto valore aggiunto (etichette elettroniche, etichette farmaceutiche) è necessario utilizzare apparecchiature con servomotori con una tolleranza di ±0,05 mm.
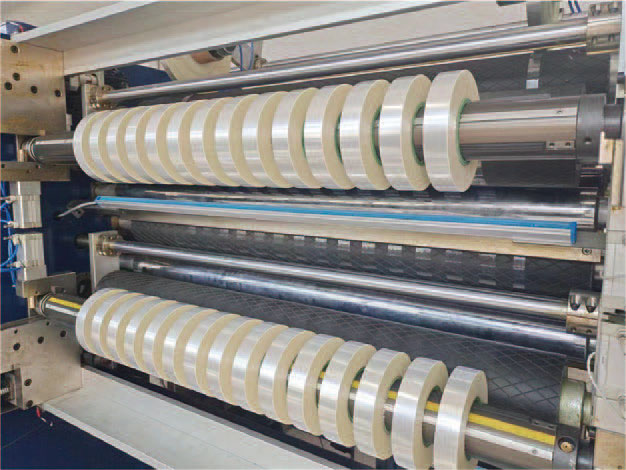
Più importanti dei numeri relativi alla precisione è "ciò che rende possibile tutto questo". Il taglio con lame circolari utilizza un metodo di taglio diagonale con asse verticale, simile a quello delle forbici, garantendo tagli netti e una lunga durata della lama, il che lo rende la scelta più diffusa per soluzioni di alta precisione. Le lame piatte sono economiche, ma la loro precisione e durata sono nettamente inferiori, risultando quindi adatte a basse velocità, larghezze ridotte o scenari in cui i requisiti di taglio non sono particolarmente stringenti. Nella scelta dei modelli, è possibile richiedere ai produttori dati effettivi di ispezione delle superfici terminali tagliate, un metodo molto più affidabile rispetto alla semplice consultazione di brochure.
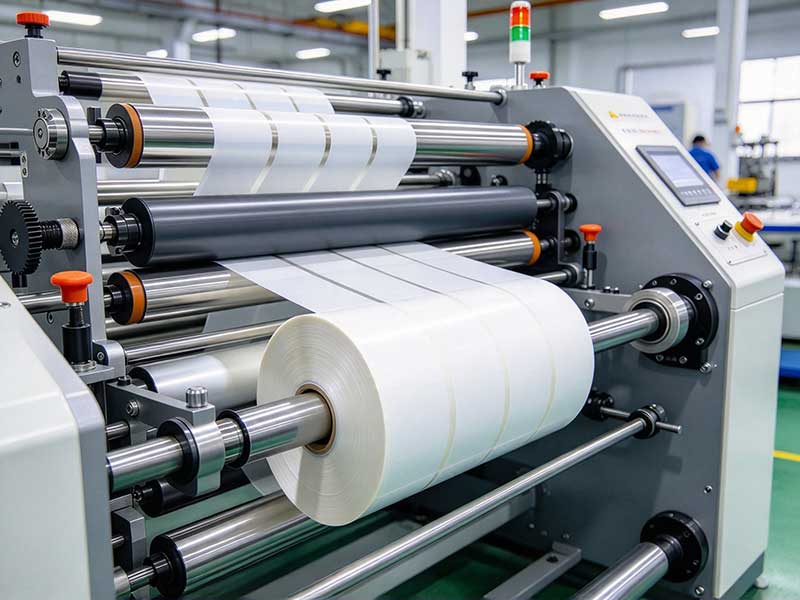
Controllo della tensione: il collegamento invisibile determina se il prodotto finito è utilizzabile
Il controllo della tensione è la principale sfida tecnica delle macchine da taglio, nonché l'aspetto più facilmente trascurato. Il materiale autoadesivo è un materiale composito costituito da "materiale di superficie + colla + carta di base". Se uno qualsiasi degli strati presenta una tensione non uniforme, i piccoli rotoli dopo il taglio mostreranno bordi irregolari, perdite di colla o persino la formazione di "nuclei di crisantemo".
I materiali cartacei hanno una buona resistenza alla trazione e richiedono una tensione relativamente tollerante; i materiali a film sottile rappresentano un punto di svolta. PET, PP e PE si allungano facilmente e sono soggetti all'elettricità statica. Durante il processo di svolgimento da pieno a vuoto, il diametro continua a variare. Se la tensione non può essere regolata in tempo reale, grinze e slittamenti sono quasi inevitabili. Un sistema di tensionamento qualificato dovrebbe avere almeno: l'estremità di svolgimento viene svolta attivamente tramite un motore a frequenza variabile o un servomotore, con controllo ad anello chiuso in combinazione con rulli flottanti o sensori di tensione; l'estremità di avvolgimento utilizza un albero di scorrimento azionato indipendentemente che regola automaticamente la coppia in base alle variazioni del diametro della bobina. Esiste un metodo semplice ed efficace per testare la macchina: far scorrere un rotolo di materiale di produzione reale, tenere il rotolo finito per sentire se tutti gli strati sono uniformemente tesi, allentati all'esterno o all'interno o se presentano un nucleo rigido, oppure se il sistema di tensionamento non è regolato correttamente.
Il dispositivo antistatico è altrettanto essenziale per il taglio di film. L'elettricità statica accumulata durante il funzionamento ad alta velocità di PET e PP può, nella migliore delle ipotesi, attirare la polvere e causare disallineamenti dell'avvolgimento o l'adesione del materiale al rullo, impedendone l'alimentazione. Nella scelta del modello, verificare che le barre antistatiche siano di serie e non un optional a pagamento.
Forme delle lame e rimozione dei residui: le lame rotonde sono le più diffuse, ma non rappresentano l'unica soluzione.
Il taglio con lama circolare è attualmente la configurazione più diffusa per le macchine da taglio industriali, adatta per operazioni ad alta velocità, qualità di taglio stabile e lunga durata della lama. Per la stragrande maggioranza degli adesivi di tipo cartaceo e cinematografico, la soluzione con lama circolare rappresenta una scelta affidabile. Tuttavia, per materiali "delicati" come la carta per stampa a caldo o la pellicola laser con rivestimenti metallizzati o motivi olografici, oltre alla forma della lama, è necessario prestare particolare attenzione alla durezza dell'albero della lama e alla superficie antigraffio del rullo di guida: un albero della lama con durezza insufficiente tende a usurarsi nel tempo, causando la formazione di bave sui bordi di taglio, mentre un rullo non sufficientemente liscio può lasciare graffi sulla superficie del materiale.
Anche il processo di smaltimento degli scarti è importante da valutare in fase di selezione del modello. Se il materiale di scarto prodotto durante il taglio non viene espulso correttamente, si accumulerà vicino all'albero dell'utensile, compromettendo la qualità del taglio e persino danneggiando la lama. I modelli più diffusi sono dotati di ventole di aspirazione o dispositivi di soffiaggio che rimuovono e raccolgono attivamente il materiale di scarto, una funzione particolarmente importante per il taglio di strisce strette.
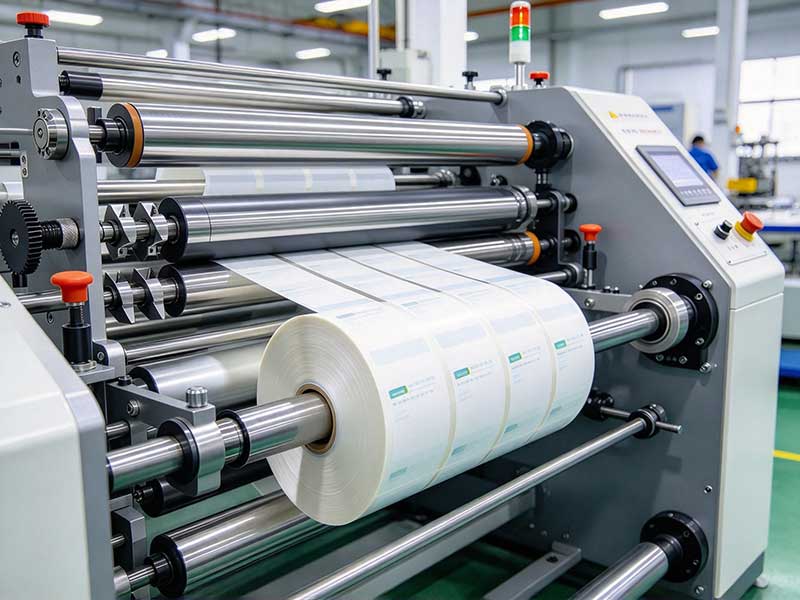
Automazione: comunica secondo la struttura dell'ordine; non pagare per funzionalità che non utilizzi.
Il livello di automazione è direttamente correlato all'efficienza delle modifiche degli ordini e ai costi del lavoro, ma il giudizio secondo cui "più è automatizzato, meglio è" va rivisto. La variabile chiave è la struttura degli ordini.
Se i lotti sono numerosi e le specifiche cambiano quotidianamente, il sistema automatico di impostazione degli utensili rappresenta un vero e proprio strumento di efficienza. La tradizionale impostazione manuale degli utensili richiede dai 10 ai 30 minuti tra arresto e regolazione, mentre l'impostazione automatica può essere completata in 1-3 minuti dopo l'inserimento delle specifiche tramite touchscreen. Cambiare gli ordini cinque volte al giorno significa una differenza di una o due ore di capacità produttiva. Al contrario, se gli ordini sono pochi e la giornata lavorativa è lunga, la capacità di lavorare ininterrottamente ad alta velocità è più importante dell'automazione dell'impostazione degli utensili. Le velocità di taglio standard variano da 70 a 200 m/min, mentre i modelli ad alta velocità possono superare i 300 m/min.
Funzionalità come il conteggio automatico dei metri, l'arresto a lunghezza fissa e il conteggio automatico contribuiscono direttamente a garantire la coerenza delle specifiche dei rotoli finiti, rendendoli configurazioni di base "usa e getta". Anche la scelta del diametro di svolgimento influisce sull'efficienza: la frequenza di riavvolgimento varia significativamente tra 500 mm e 700 mm, quindi per ordini di grandi dimensioni è consigliabile selezionare diametri di avvolgimento maggiori per ridurre i tempi di inattività.
Classificazione per materiale: tre percorsi di selezione
Applicando queste dimensioni a materiali specifici, il processo di selezione risulta molto più chiaro.
Adesivo a base di cartaIl nastro adesivo è la categoria più diffusa; la carta patinata, la carta termica e la carta patinata con finitura a specchio presentano texture relativamente nitide. I modelli standard con trasmissione a cinghia sono in grado di soddisfare la maggior parte delle esigenze, con particolare attenzione alla correzione fotoelettrica durante l'avvolgimento e al controllo della tensione conica per evitare che il rotolo madre si deformi o risulti "stretto all'interno e allentato all'esterno". La lavorazione di carta per etichette a larghezza ridotta, con una struttura compatta e un forte orientamento al formato 320 mm, è una scelta comune.
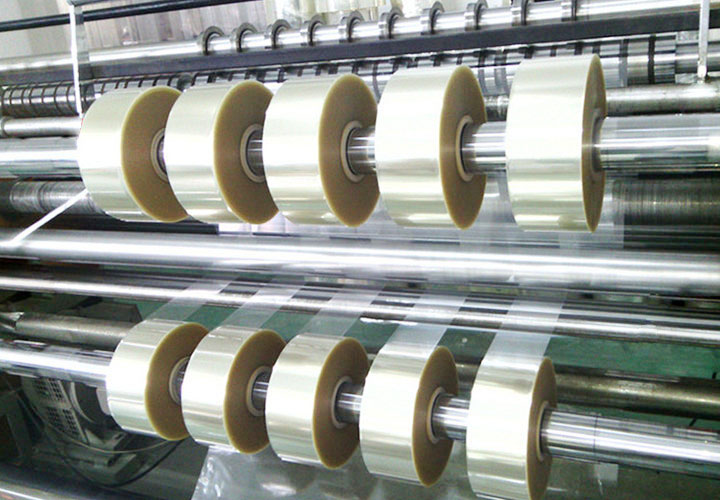
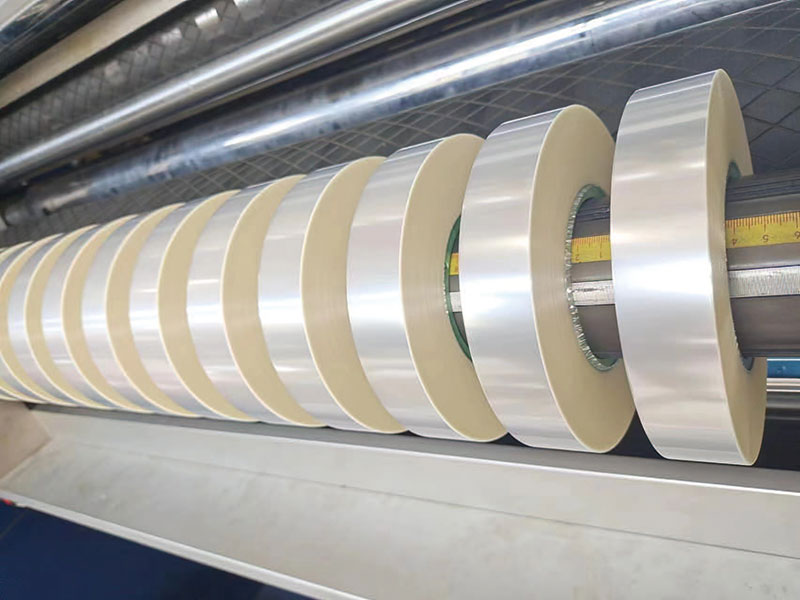
Etichette autoadesive in pellicolarichiedono la massima cura. Il sistema di controllo della tensione a circuito chiuso e il dispositivo di eliminazione statica sono le configurazioni di base, mentre l'albero scorrevole all'estremità di avvolgimento combinato con il controllo della tensione conica è fondamentale per garantire la precisione della superficie terminale. Il materiale PE è morbido, ha una scarsa resistenza alla trazione e dovrebbe avere la tensione più bassa possibile; il PET ha un'elevata rigidità e richiede una maggiore precisione, rendendo la soluzione con taglierina circolare più adatta.
Materiali specialiPer materiali come la carta per stampa a caldo e la pellicola laser, oltre alla capacità di taglio convenzionale, è necessario esaminare anche la durezza dell'albero dell'utensile e il processo di trattamento superficiale del rullo di guida. Se la superficie di questi materiali si graffia, vengono considerati difettosi e la progettazione antigraffio ha la priorità rispetto ai parametri di velocità.
In definitiva, la scelta di una macchina per il taglio a nastro non è un processo di "confronto di parametri", ma un processo di "soddisfazione delle esigenze". Precisione accurata e stabile, sistemi di tensionamento in grado di resistere alla prova dei rotoli di materiale reali, profili degli utensili e scarico degli scarti che corrispondano alle caratteristiche del materiale e livelli di automazione adeguati ai ritmi di produzione: questi quattro punti devono essere allineati affinché la macchina non diventi l'ennesima soluzione "di ripiego".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

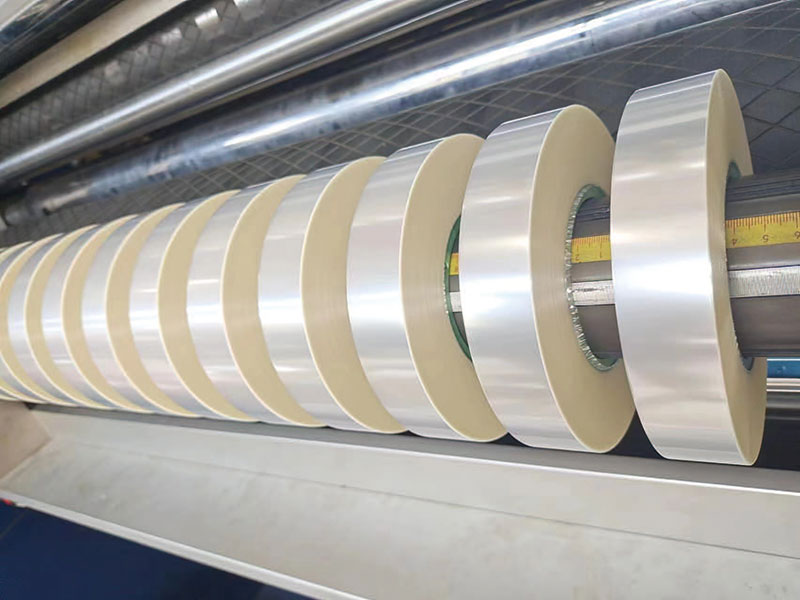
 Macchina per il taglio del nastro
 Macchina ribobinatrice-taglierina
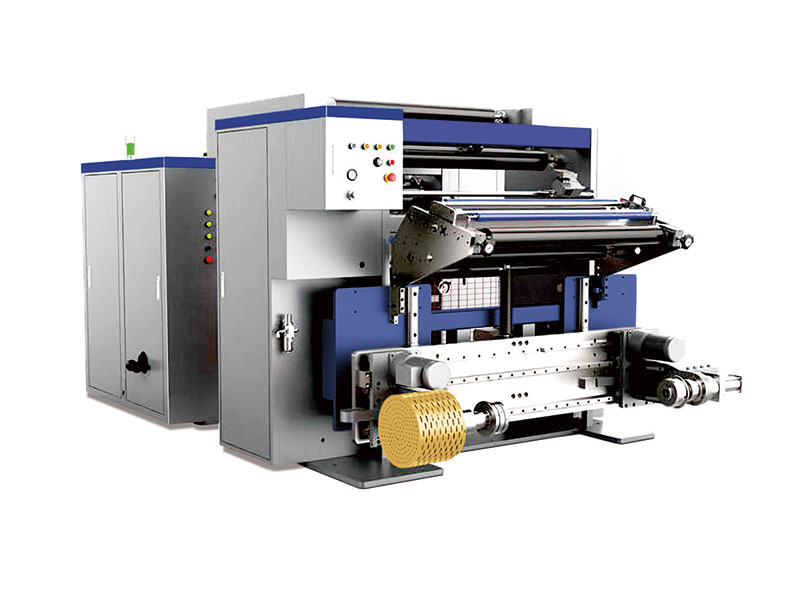 Macchina da taglio ad alta velocità
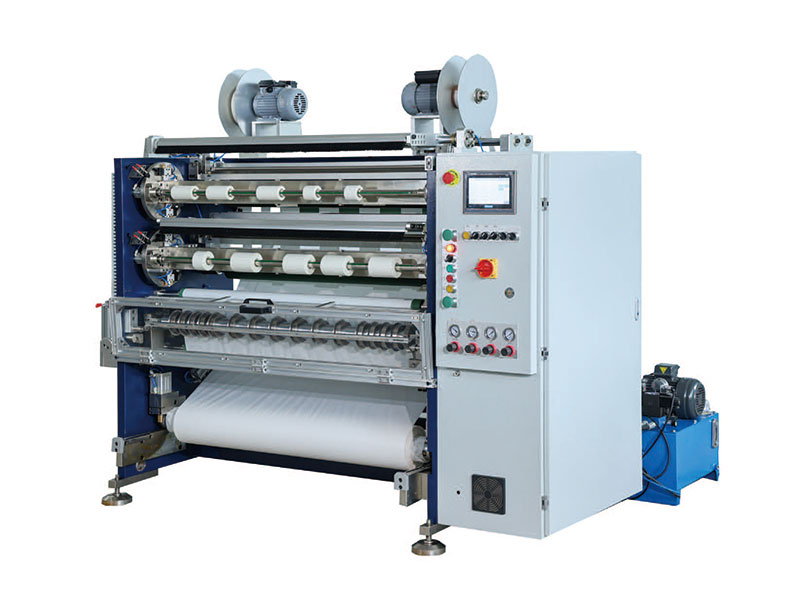 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
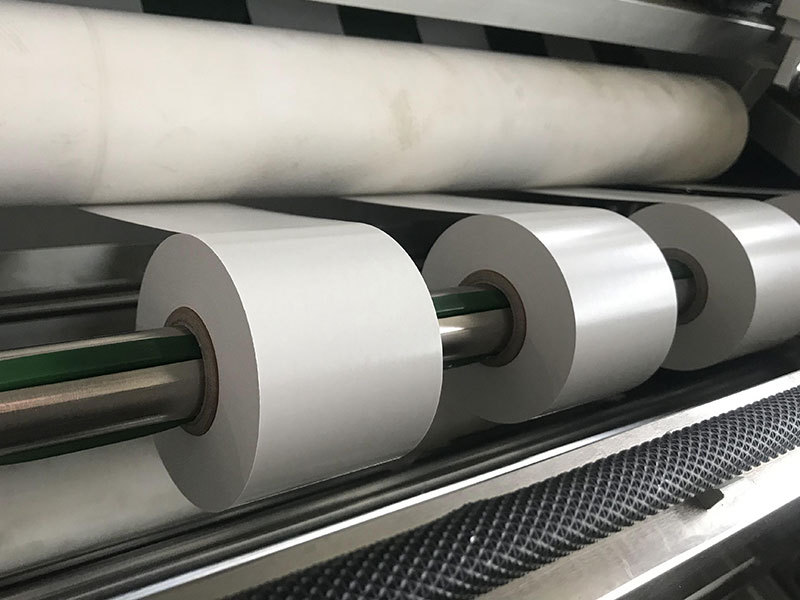 Taglierina adesiva monofacciale
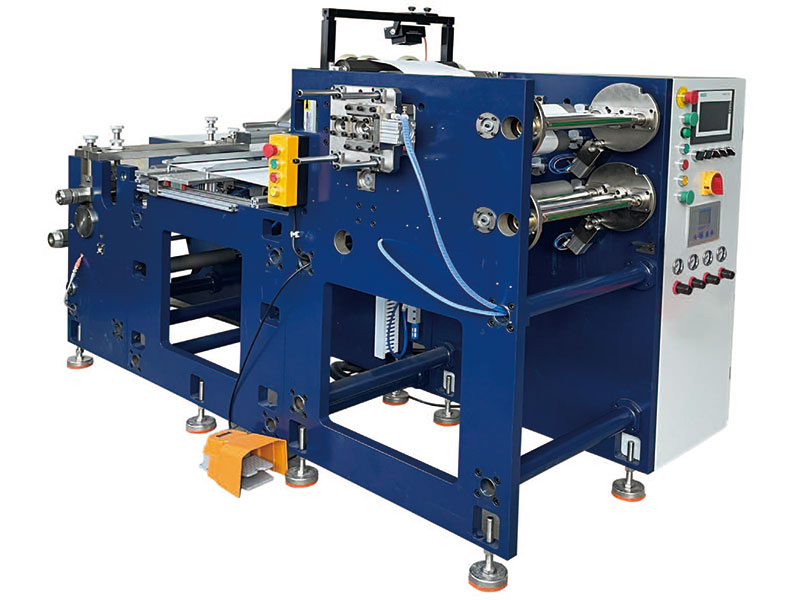 Taglierina per etichette






