La scelta di una macchina per il taglio di fogli per stampa a caldo non si basa sul confronto tra marche di lame o peso, ma sulla selezione di un sistema di controllo della tensione in grado di gestire materiali ultrasottili. Lo spessore totale del foglio per stampa a caldo è solitamente di soli 12-30 micron ed è composto da una pellicola di base in PET, uno strato di rilascio, uno strato di colore, un rivestimento in alluminio e uno strato adesivo, ognuno dei quali presenta una diversa sensibilità alle sollecitazioni meccaniche. Se la tensione è troppo elevata, la pellicola di base si allunga e si deforma, rendendo la successiva stampa imprecisa; se la tensione è bassa, l'avvolgimento si allenta e si srotola, rompendosi immediatamente durante il funzionamento della macchina; se la tensione fluttua anche minimamente, la bobina si stringe e si allenta di più giri, con conseguenti rischi per la qualità. Nel settore si dice: "Tre fasi di stiratura, settanta per cento di taglio". Il controllo della tensione nella fase di taglio determina direttamente la resa dei successivi processi di stampa a caldo.
Abbandonate la mentalità della "tensione costante"; il controllo della riduzione graduale è fondamentale.
L'errore più comune nella scelta di un modello è quello di impostare abitualmente un valore di tensione fisso e poi ignorarlo. Tuttavia, durante il taglio, il diametro cambia continuamente: il diametro della bobina di svolgimento diminuisce e quello di avvolgimento aumenta. Una tensione costante significa che, durante il riavvolgimento, lo strato esterno viene costantemente premuto contro quello interno, causando nel tempo la formazione di grinze nell'anello interno e la conseguente "crepa" del nucleo, mentre la parte inferiore del rotolo più grande risulta eccessivamente allungata o addirittura rotta.
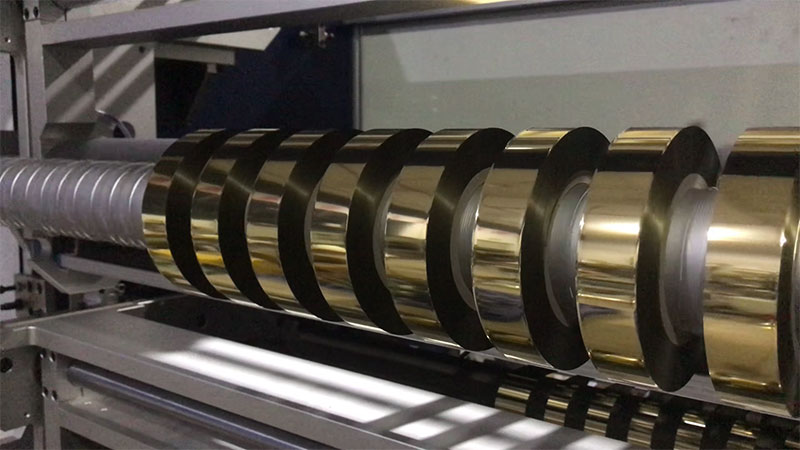
Il controllo della tensione conica è una funzione di base, non un optional. La tensione deve diminuire secondo una curva preimpostata all'aumentare del diametro del rullo: all'inizio, si utilizza una tensione inferiore per garantire che il nucleo del rullo sia piatto e aderente, si mantiene una pressione interstrato stabile nella sezione centrale e la tensione viene gradualmente ridotta alla fine per compensare il peso dell'anello esterno. Il coefficiente di conicità è solitamente impostato tra 0,5 e 0,8, con una tensione iniziale pari all'8%-12% della resistenza a rottura del materiale e una tensione finale ridotta al 40%-70% del valore iniziale. Per materiali sottili e deboli come la carta pressata a caldo, si consiglia una conicità compresa tra il 60% e l'80%. Dopo aver applicato il controllo della tensione conica, il tasso di difettosità dei prodotti con superficie terminale irregolare può essere ridotto dal 40% al 60%. Le macchine senza funzione di conicità, indipendentemente dalla qualità dei sensori o dei motori, producono rotoli di lamina che sono delle vere e proprie "bombe a orologeria".
Il circuito chiuso è la linea di passaggio; la precisione dipende dalle fluttuazioni piuttosto che dalle impostazioni
I sistemi di controllo della tensione si dividono in sistemi ad anello aperto e ad anello chiuso. Il controllo ad anello aperto eroga valori preimpostati, indipendentemente dalla tensione effettiva; il controllo ad anello chiuso utilizza sensori per rilevare la tensione effettiva in tempo reale e invia un feedback al controllore per una correzione dinamica. Per il taglio a caldo di fogli di alluminio, è necessario utilizzare un sistema di taglio ad anello chiuso; questo è il punto fondamentale.
Il sistema a circuito chiuso è costituito da tre componenti principali: il sensore di tensione responsabile del rilevamento, il controllore che calcola le quantità di regolazione tramite l'algoritmo PID e l'attuatore che gestisce l'azione. Per quanto riguarda la scelta dell'attuatore, le frizioni a polvere magnetica hanno un costo relativamente basso ma generalmente presentano una precisione media e una risposta lenta, che possono facilmente causare allentamenti interni e serramenti esterni; i servomotori offrono alta precisione e risposta rapida, consentendo algoritmi di controllo più complessi, il che li rende una scelta più affidabile per materiali di rivestimento speciali come lamine per stampa a caldo ultrasottili o lamine laser.
Quando si selezionano i modelli, non bisogna limitarsi a considerare l'intervallo di tensione impostabile, ma anche l'intervallo di fluttuazione della tensione. Le apparecchiature di alta qualità sono in grado di controllare le fluttuazioni entro ±3% del valore impostato, mentre i modelli di fascia alta possono raggiungere una precisione di ±0,5 N. Questo indicatore determina se il rullo per la stampa a caldo è "teso e allentato allo stesso tempo" o se la tensione è "uniforme dal nucleo alla superficie".
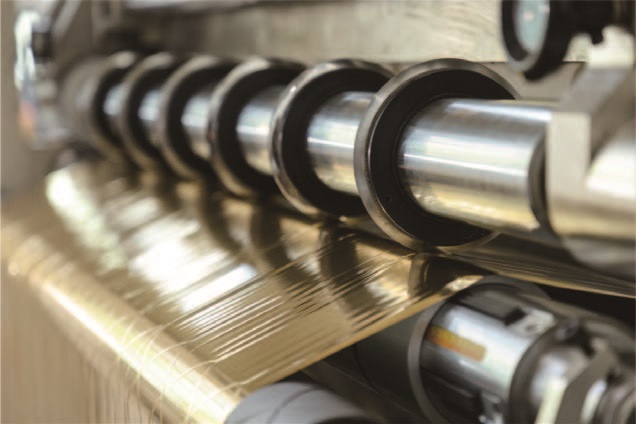
La lama di taglio deve trovarsi in una "zona di fluttuazione zero".
Il controllo della tensione non riguarda solo lo svolgimento e il riavvolgimento del materiale. Se il materiale in corrispondenza della lama di taglio vibra a causa delle fluttuazioni di tensione, la lama taglierà come una "sega", producendo micro-dentature: questa è la causa principale dei bordi della lamina d'oro e della rottura della lamina stessa.
Le moderne macchine da taglio di alta gamma funzionano con un controllo della tensione indipendente multizona: la zona di svolgimento, la zona di trazione (prima e dopo la lama di taglio) e la zona di avvolgimento dispongono ciascuna di circuiti chiusi indipendenti. Le fluttuazioni vengono isolate al di fuori dell'area di taglio tramite rulli flottanti o sensori di tensione, garantendo che il materiale in corrispondenza della lama di taglio rimanga in uno stato di "tensione nulla". Quando si sceglie un modello, è possibile chiedere direttamente al produttore: è presente un sistema di isolamento della tensione indipendente prima e dopo la lama di taglio? In caso contrario, la probabilità di ottenere bordi irregolari su materiali sottili aumenta significativamente.
La "compensazione dinamica" nei momenti di accelerazione e decelerazione determina il tasso di rottura del foglio.
Il momento in cui la macchina da taglio si avvia, accelera, rallenta e si ferma è quello in cui si verificano le fluttuazioni di tensione più intense. Se lo shock inerziale causato dal cambio di velocità non viene compensato, agirà direttamente sulla pellicola. Una pellicola di base in PET da 12 micron è più sottile di un capello; un singolo picco di tensione è sufficiente a romperla.
Un sistema di tensionamento eccellente è in grado di controllare le fluttuazioni di tensione effettive entro ±3% durante gli aumenti di velocità a piena potenza, a seconda della frequenza di risposta del servomotore e della qualità dell'algoritmo di controllo. In fase di acquisto, chiedere ai fornitori di mostrare la curva di tensione durante l'accelerazione e la decelerazione è più utile che limitarsi a esaminare i parametri statici. Mantenere una tensione stabile durante il funzionamento a velocità costante è fondamentale; la vera prova arriva al momento dell'accelerazione, della decelerazione e degli arresti improvvisi.
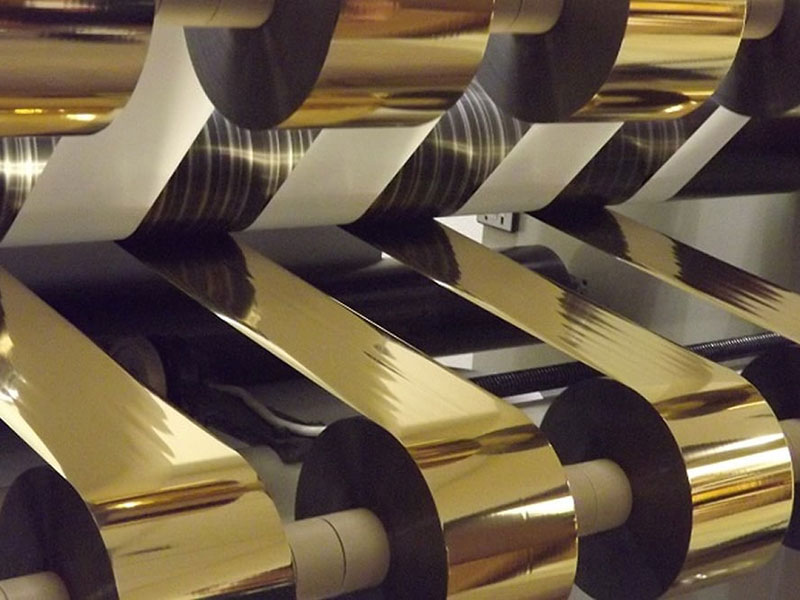
Avvolgimento multi-albero: l'albero scorrevole risolve il problema di "stringere una bobina e allentarne un'altra".
Quando la macchina da taglio avvolge simultaneamente più rotoli stretti, le lievi differenze di spessore del materiale tra i rotoli si accumulano generando una maggiore differenza di tensione. Le deviazioni di spessore causano velocità di avvolgimento diverse tra i nastri; alcuni rotoli risultano tesi, altri lenti, le superfici terminali irregolari e, nei casi più gravi, una tensione eccessiva porta allo scarto.
L'albero scorrevole rappresenta una soluzione pratica a questo problema. Sfrutta il principio dello scorrimento degli anelli collettori per regolare in modo indipendente la tensione in ogni stazione di avvolgimento, garantendo che i molteplici rulli sull'albero siano avvolti con una tensione uniforme dal nucleo allo strato esterno. In caso di taglio di nastri stretti, l'albero scorrevole previene efficacemente i problemi di allentamento e tensione causati dallo spessore non uniforme del materiale. Se sono spesso richieste specifiche di taglio strette, gli alberi scorrevoli dovrebbero essere considerati tra i criteri di selezione.
Verifica del taglio di prova: non importa quanto siano belle le specifiche, è meglio tagliare un rotolo
L'unico modo affidabile per determinare se il controllo della tensione di una macchina da taglio è troppo rigido è testare la macchina con dei materiali. Concentrati sull'osservazione della planarità della superficie terminale della pellicola dopo il taglio: premi manualmente la superficie terminale del rotolo di pellicola; se il nucleo è morbido e lo strato esterno è allentato, la tensione è insufficiente; se il rotolo di pellicola è rigido e la superficie terminale appare a forma di campana, ciò indica una tensione eccessiva. Se possibile, utilizza un microscopio ad alto ingrandimento per ispezionare i bordi tagliati e verificare la presenza di eventuali microfratture o bave difficili da individuare a occhio nudo.
La scelta di una macchina per il taglio a caldo di fogli di alluminio non è una questione di sommare parametri. La precisione determina quanto finemente si può tagliare, la tensione determina quanto stabile è il taglio; solo quando le due lavorano in sinergia il successivo processo di stampa può davvero raggiungere "l'arte nel millimetro". Tra le due, il controllo della tensione è il fattore più fondamentale: determina se il materiale può arrivare alla macchina per la stampa a caldo in buone condizioni, evitando il rischio di deformazione durante la fase di taglio.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






