La difficoltà nell'utilizzo della macchina per il taglio a caldo della lamina non sta nel "saperla accendere", ma nel "tagliare in modo preciso, raccogliere ordinatamente e prevenire le sbavature". La lamina per stampa a caldo ha un substrato sottile e un rivestimento fragile, il che la rende altamente sensibile alla tensione, agli utensili di taglio e all'elettricità statica. Il passaggio a un materiale diverso per la stessa macchina può comportare una logica dei parametri completamente diversa. Quanto segue si articola in due filoni: passaggi pratici e tecniche chiave, bilanciando i punti di partenza per i principianti con la previsione e la gestione dei problemi più comuni.
1. "Veto" prima dell'avvio: conferma di sicurezza e stato
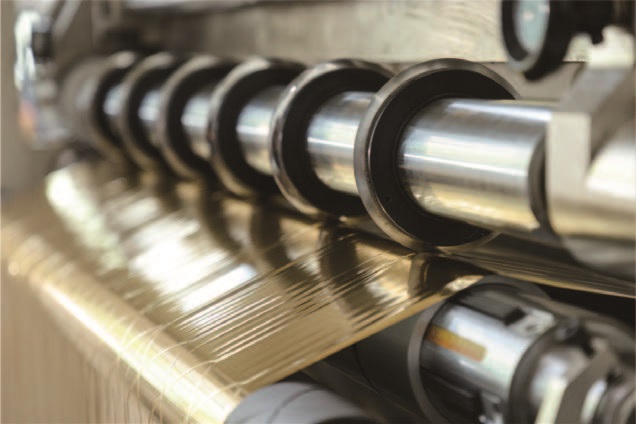
Nelle procedure operative per le macchine da taglio, la sicurezza ha potere di veto. La macchina da taglio per la stampa a caldo ha molteplici punti di presa e parti rotanti ad alta velocità; è severamente vietato azionare l'albero rotante indossando i guanti. I capelli lunghi devono essere raccolti nel cappello e i polsini ben stretti. Non si tratta di una formalità: la lamina è estremamente sottile e, una volta che guanti o indumenti vi si impigliano, spesso non c'è tempo per arrestarsi bruscamente.
La verifica dello stato dell'attrezzatura si concentra su tre punti: utensili, pressione dell'aria e arresto di emergenza. Controllare la presenza di scheggiature sul bordo delle lame rotonde o piatte; anche le scheggiature più piccole possono trasformarsi in bave periodiche o rotture della lamina ad alte velocità; la pressione dell'aria nel condotto dell'aria deve generalmente raggiungere 0,5-0,7 MPa. Una pressione dell'aria insufficiente causerà una forza di serraggio insufficiente nel mandrino, provocando il movimento del mandrino durante il funzionamento; il pulsante di arresto di emergenza deve essere premuto una volta per confermare che l'azionamento principale può essere tagliato.
2. Alimentazione e penetrazione del film: il percorso è più importante della forza
Il punto cruciale è la centratura. Dopo aver installato il rullo sulla bobina, il mandrino deve essere bloccato e il dispositivo di centratura regolato in modo che il centro del rotolo di lamina si allinei con l'asse centrale dell'attrezzatura. I rulli principali eccentrici non presentano anomalie a basse velocità, ma all'aumentare della velocità, la tensione di avvolgimento fluttua periodicamente, manifestandosi direttamente come una superficie terminale di riavvolgimento a forma di torre o svasata.
Il percorso di penetrazione del film varia leggermente a seconda del modello, ma la sequenza generale è: rullo guida di svolgimento → rullo di rilevamento della tensione → gruppo di lame di taglio → rullo guida di avvolgimento. Mantenere la pellicola piatta durante la penetrazione, senza torcerla o capovolgerla. Fissare la punta del materiale al tubo del nucleo di avvolgimento con del nastro adesivo, applicandone due o tre punti. Se il nastro è troppo spesso, durante la fase iniziale di avvolgimento potrebbero formarsi delle piccole sporgenze, difficili da rimuovere una volta che il materiale è stato pressato nello strato interno.
3. Impostazioni dei parametri: la tensione è l'anima, la velocità è la salvaguardia
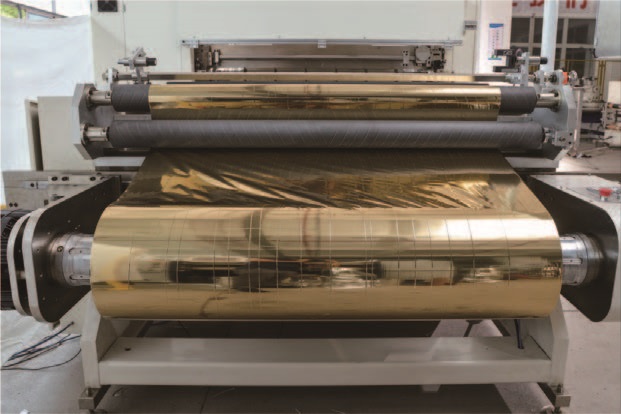
Nella logica dei parametri del taglio a caldo della lamina, la tensione ha la precedenza sulla velocità. Un errore comune per i principianti è quello di copiare la velocità massima riportata sulla targhetta dell'apparecchiatura senza considerare la corretta tensione e il tipo di lamina.
La regolazione della tensione segue il principio "prima i valori più piccoli, poi quelli più alti". Prendendo come esempio la comune lamina sottile per stampa a caldo, il valore di riferimento per la tensione di avvolgimento è compreso tra 20 e 50 N, con regolazioni di precisione a seconda dello spessore e della larghezza del materiale della lamina. Per impostazioni più precise, fare riferimento alle caratteristiche del materiale: la lamina per stampa a caldo a base di PET ha una maggiore resistenza alla trazione e una tensione leggermente superiore; la lamina a base di carta è soggetta a deformazione da stiramento e deve essere mantenuta a bassa tensione e costante; la lamina transfer e la lamina laser sono molto sensibili alle fluttuazioni di tensione, quindi si consiglia di abilitare il controllo della tensione a circuito chiuso. La tensione di avvolgimento è solitamente inferiore del 10%-15% rispetto alla tensione di avvolgimento e viene impostata una riduzione conica del 15%-25% per compensare l'estrusione esterna causata dall'aumento del diametro della bobina.
Si raccomanda di mantenere la velocità di taglio iniziale tra 30 e 50 metri al minuto. Lo scopo del taglio di prova a bassa velocità non è quello di massimizzare la resa, ma di fornire agli operatori un intervallo di tempo per osservare: verificare che il taglio sia netto, che non vi siano rumori anomali sull'albero della lama e che la superficie di avvolgimento sia piana. Dopo aver verificato che tutto sia corretto, la velocità viene aumentata gradualmente, con incrementi non superiori a 20 metri al minuto per ogni incremento.
La distanza di taglio deve essere regolata a macchina completamente ferma. Il gioco della lama è generalmente impostato al 10%-15% dello spessore del foglio; se troppo stretto, accelera l'usura; se troppo largo, non riesce a tagliare e provoca la formazione di bave. Dopo la regolazione dell'utensile, utilizzare un calibro per misurare la distanza tra i portautensili e verificare con un dispositivo di avanzamento che l'albero dell'utensile non si sposti.
4. Taglio di prova e conferma del primo pezzo: fermarsi è più importante che continuare
La fase di taglio di prova, prima della produzione di massa vera e propria, rappresenta il punto di svolta tra le operazioni eseguite da personale qualificato e quelle eseguite alla cieca. Dopo aver percorso 1-2 metri, fermarsi immediatamente ed estrarre il campione per ispezionare tre parametri: taglio, larghezza e superficie.
Il taglio deve essere netto, privo di sbavature e di residui di polvere di alluminio o di schegge. In caso di presenza di sbavature, è preferibile controllare l'affilatura e la distanza della lama piuttosto che affrettarsi a regolare la tensione: il 90% delle sbavature improvvise può essere risolto cambiando l'utensile. La larghezza viene misurata con un calibro, con errori generalmente controllati entro ±0,5 mm. L'ispezione della superficie si concentra sulla verifica della presenza di impronte di rulli o di adsorbimento elettrostatico di scaglie di lamina, che possono causare macchie sporche durante la successiva stampa.
Dopo aver superato il taglio di prova, gli operatori non devono abbandonare le proprie postazioni durante la prima operazione di laminazione. I difetti nel taglio a caldo della lamina si concentrano spesso durante la fase di accelerazione: variazioni del gradiente di tensione, ritardo nella risposta di correzione e aumento dell'accumulo di carica statica, tutti fattori amplificati dall'aumento della velocità.
5. Valutazione e gestione rapide dei problemi ad alta frequenza
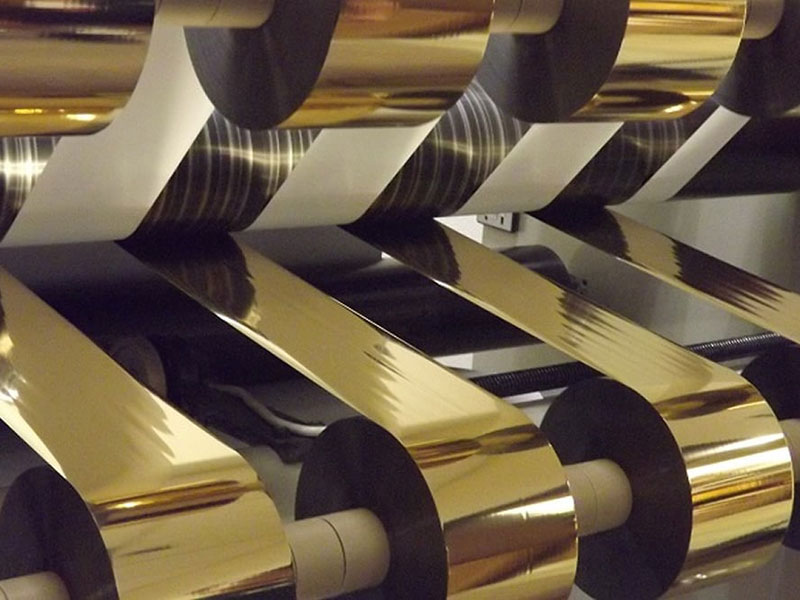
Bave e spazzolature: Innanzitutto, esaminate il bordo della lama. Usate una lente d'ingrandimento per verificare la presenza di scheggiature; se al tatto la lama risulta opaca, è necessario sostituirla. Se l'utensile è in buone condizioni, controllate se lo spazio tra la lama e il foglio sottile è eccessivo; si consiglia di impostare lo spazio tra la lama e il foglio sottile a 1,2-1,5 volte lo spessore del materiale. Anche l'elettricità statica può essere un fattore di spinta nascosto; l'installazione di barre di ionizzazione ad aria davanti e dietro al portautensili può migliorare significativamente la situazione.
Lamina rotta: si rompe regolarmente sul filo tagliente, solitamente a causa di una pressione eccessiva della lama o di una tacca sulla lama stessa, provocando la formazione di microfratture nel punto di taglio che poi si propagano e causano la rottura sotto tensione; in caso di rotture casuali della lamina, dare priorità alla riduzione della tensione per verificare se l'uscita del freno a polvere magnetica è instabile.
Superficie terminale di avvolgimento irregolare: innanzitutto escludere la causa più comune di ostruzione del sensore di correzione da parte di detriti di lamina, quindi verificare il parallelismo di ciascun rullo di guida (tolleranza ≤ 0,5 mm/m). Se sia l'utensile che la correzione sono normali, regolare gradualmente la conicità dell'avvolgimento per consentire alla maggior parte dei problemi della superficie terminale di convergere in questa fase.
6. Conclusioni e abitudini quotidiane
Durante lo scarico, posizionare delicatamente sul vassoio per evitare di danneggiare le estremità del rotolo. Etichettare con specifiche, metri e data per una facile tracciabilità. Dopo ogni turno, pulire la polvere di alluminio e le macchie di colla dalle superfici del porta-lama e del rullo guida. I trucioli di alluminio si accumulano in una certa misura e possono graffiare le superfici dei fogli successivi, formando scarti nascosti.
Ciò che davvero amplia il divario nelle competenze operative non è il numero di parametri che si ricordano, ma l'instaurazione di una sequenza di priorità del tipo "fermati prima di guardare, rallenta prima di accelera, lama prima di tendere". I difetti di qualità nel taglio a caldo della lamina raramente sono causati da un'unica causa: le bave provocano l'accumulo di detriti, i detriti causano il disallineamento e il disallineamento aumenta ulteriormente l'usura su un lato, creando un circolo vizioso. Il modo per interromperlo è sempre quello di fermarsi al primo passaggio e ripulire.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






