Il taglio della lamina per la stampa a caldo è un anello poco visibile ma cruciale nella catena di confezionamento e stampa. Si trova a monte del processo di stampa a caldo, dove la qualità e l'efficienza del taglio determinano direttamente il ritmo di produzione e i costi dei materiali delle macchine di stampa a caldo a valle. Tuttavia, per lungo tempo, i miglioramenti dell'efficienza in questo processo sono stati semplicemente equiparati all'"aumento della velocità dei veicoli": la velocità nominale delle macchine è stata portata da 200 metri al minuto a 500 metri al minuto, ma la produzione effettiva viene spesso consumata da arresti per cambio materiale, prove di taglio per la disposizione degli utensili, scarti dovuti alla rottura della lamina e rilavorazione dei bordi grezzi.
Un reale miglioramento dell'efficienza richiede un cambio di prospettiva, passando da "quanto velocemente funziona la macchina" a "quanto viene utilizzato ogni metro di lamina". Il primo parametro si riferisce a caratteristiche meccaniche, mentre il secondo rappresenta la capacità del sistema.

Sprecato e mangiato in fretta
Le perdite di efficienza nel reparto di taglio della lamina per la stampa a caldo raramente si manifestano come "guasti alle apparecchiature"; più spesso, sono nascoste in alcuni dettagli quotidiani.
La lavorazione si basa sull'esperienza e il materiale di bordo è ampio per "sicurezza". Nel taglio tradizionale, gli operatori spesso lasciano un ampio margine su entrambi i lati del rotolo principale per garantire che la larghezza del prodotto finito sia conforme, con un utilizzo del materiale che si aggira tra l'85% e il 90%. Gli ordini combinati di strisce strette con specifiche multiple sono particolarmente svantaggiosi; i calcoli manuali della posizione degli utensili rendono difficile esaurire tutte le combinazioni e lo spreco di materiale di bordo diventa un costo implicito.
Le interruzioni dovute al cambio del rullo consumano ore di lavoro effettive. Dopo l'utilizzo di ogni rullo principale, l'inserimento della lamina, l'allineamento, la ricezione del materiale e la ripresa della velocità richiedono anche agli operatori più esperti dai dieci ai venti minuti. Se si cambia il rullo dieci volte al giorno, la durata totale sarà di poco più di due ore. Questo senza contare gli sprechi dovuti al riallineamento e ai tagli di prova causati da una ricezione imprecisa del materiale.
Le fluttuazioni di tensione creano "scarti invisibili". Il materiale di base della lamina per la stampa a caldo è sottile e il rivestimento è fragile; anche lievi fluttuazioni di tensione possono causare stiramenti, deformazioni o grinze. Questi difetti potrebbero non essere immediatamente visibili durante il taglio, ma possono diventare la causa di un allineamento impreciso, di parti dorate mancanti e di una stampa a caldo non riuscita durante i successivi processi di stampa a caldo. Quando il problema è stato individuato, l'intero rotolo era già stato tagliato.
Una volta che la lamina si rompe, l'intera linea si azzera. Usura degli utensili, adsorbimento elettrostatico, rullo di guida bloccato, invecchiamento della frizione a polvere magnetica: se si verifica uno qualsiasi di questi problemi, la lamina si rompe all'istante durante il funzionamento ad alta velocità e l'intera linea si ferma per rialimentare il materiale. Per le apparecchiature con frequenti rotture della lamina, anche se la velocità è elevata, è irrilevante.
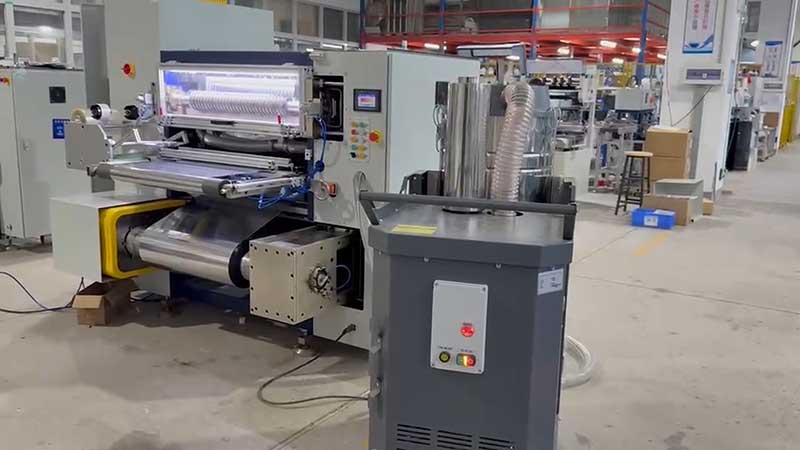
Tre percorsi paralleli per il miglioramento dell'efficienza
Per quanto riguarda questi punti di perdita, le attuali misure pratiche per migliorare l'efficienza seguono all'incirca tre percorsi: ottimizzare la disposizione delle pale, garantire variazioni continue del rinculo e rendere più stabile la tensione. La combinazione di questi tre elementi rappresenta il vero incremento della produzione effettiva.
L'intelligenza del processo di progettazione degli utensili è l'area più promettente per migliorare l'utilizzo dei materialiIl principio alla base dell'algoritmo di layout degli utensili basato sull'intelligenza artificiale non è misterioso: dopo aver inserito la combinazione di larghezze richiesta per il prodotto finito, il sistema seleziona automaticamente tutte le possibili configurazioni di posizionamento degli utensili per trovare la soluzione con il minimo scarto di materiale sul bordo. Prendendo come esempio una barra conduttrice larga 1500 mm, il materiale residuo del bordo di taglio manuale potrebbe superare i 10 millimetri, ma gli algoritmi intelligenti possono ridurlo a meno di 2 millimetri, portando l'utilizzo del materiale da meno del 90% a oltre il 98%. Un sistema più avanzato integra anche la visione artificiale: telecamere CCD scansionano la lamina in tempo reale, identificando segni di colore, contorni del motivo e persino difetti di rivestimento. Durante il taglio, il sistema evita attivamente le zone con difetti, anziché eliminarli nel prodotto finito per poi individuarli e reinserirli. L'efficacia di questa combinazione si riflette chiaramente nei dati reali: il tasso medio di utilizzo del materiale per ordini con specifiche multiple è aumentato di quattro o cinque punti percentuali e il tasso di scarto è stato ridotto da oltre l'8% a meno del 4%.
La tecnologia di ricezione automatica risolve il problema del "blocco rigido" durante lo spegnimento per la sostituzione della bobina.I dispositivi di giunzione a ultrasuoni o a fusione a caldo completano il collegamento tra bobine nuove e vecchie senza arresti o con brevi rallentamenti, riducendo il tempo per un singolo cambio di materiale da venti minuti a circa trenta secondi. Dati di test reali di un'azienda di imballaggi nello Zhejiang dimostrano che il tempo medio di cambio materiale è sceso da una media di 25 minuti a 35 secondi, con un conseguente aumento di oltre il 40% della produzione giornaliera. Il miglioramento della qualità del collegamento del materiale ha anche un effetto a catena: le giunzioni sono piatte e solide, riducendo la probabilità di rottura del foglio durante il taglio e, di conseguenza, i tempi di inattività secondari causati da problemi di giunzione.
Il controllo preciso della tensione garantisce qualità ed efficienza.La tensione nelle tre sezioni di svolgimento, taglio e avvolgimento è controllata in modo indipendente. Ogni sezione è alimentata e regolata da servomotori combinati con rulli flottanti, mantenendo le fluttuazioni di tensione entro l'uno per cento. Per i materiali altamente sensibili alla tensione, come le pellicole transfer e le pellicole laser, il controllo a circuito chiuso è particolarmente importante: tensione stabile, riduzione di pieghe e deformazioni da trazione, bave sui bordi di taglio e migliore adattabilità per la successiva stampa a caldo su macchine. Allo stesso tempo, l'eliminazione dell'elettricità statica e la pulizia dei rulli di guida, spesso trascurate nella manutenzione ordinaria, sono in realtà due cause nascoste di rottura della pellicola, oltre alla tensione. Le barre ad aria ionizzata davanti e dietro il porta-lame e la pulizia regolare della superficie dei rulli sono economiche ma possono eliminare una notevole quantità di rotture casuali della pellicola.
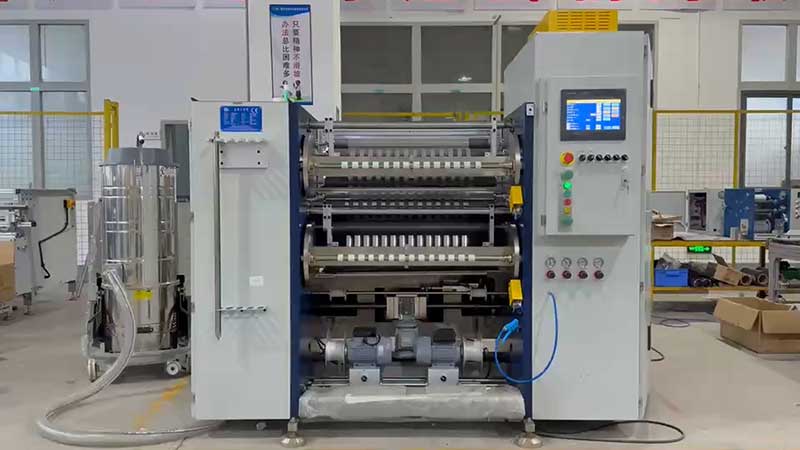
I limiti dell'efficienza non si trovano sulla lama
Un dato rilevante è che, quando la velocità di taglio supera una certa soglia, il vantaggio marginale derivante dal continuare ad aumentare la velocità del veicolo diminuisce rapidamente. L'aumento del rischio di rottura del foglio, la maggiore difficoltà nel controllo della tensione e la ridotta uniformità di avvolgimento vanificano l'eccesso di velocità. Ciò che determina realmente la produttività effettiva di una macchina da taglio è la sua capacità di funzionare in modo continuo e stabile senza arresti, nonché la percentuale di ciascun rotolo del rullo principale tagliato in prodotti finiti di qualità.
Da questa prospettiva, la logica per migliorare l'efficienza è cambiata. In passato, la competizione si basava sulla durezza della lama e sulla potenza del motore; ora, l'attenzione si concentra sulla precisione del posizionamento dell'algoritmo, sulla velocità di feedback dei sensori e sull'affidabilità delle operazioni di alimentazione. Un dispositivo con una velocità nominale di 500 metri al minuto può subire interruzioni del foglio ogni mezz'ora e una sosta di 20 minuti dopo ogni cambio di rotolo; la sua produttività effettiva potrebbe essere inferiore a quella di una macchina che funziona ininterrottamente per otto ore a 300 metri al minuto.
Il costo unitario della stampa a caldo con lamina non è basso; ogni centimetro sprecato si traduce in profitto. Ridurre il materiale di bordo dall'8% al 2%, passare da un ciclo di avvolgimento di 20 minuti a mezzo minuto e ridurre le rotture della lamina da "diverse volte al giorno" a "diverse volte alla settimana": questi miglioramenti, apparentemente insignificanti, si traducono in un reale aumento dell'efficienza di taglio. Per le fabbriche che consumano milioni di fogli di lamina all'anno, questa soluzione è spesso molto più conveniente rispetto alla sostituzione di una macchina più veloce.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






