La stampa a caldo e il taglio sono fasi chiave a monte del processo di stampa, e la loro qualità determina direttamente il successo dei successivi prodotti stampati a caldo. Nel settore si dice che "30% stampa a caldo, 70% taglio", e la qualità del taglio dipende quasi interamente dal controllo della tensione. La pellicola per stampa a caldo è solitamente realizzata in PET come materiale di base, con uno spessore totale di soli 12-30 μm. La sua superficie è laminata con uno strato di rilascio, uno strato di colore, un rivestimento in alluminio e uno strato adesivo. Ha una struttura sottile e un rivestimento molto fragile, che la rende molto più sensibile alle sollecitazioni meccaniche rispetto alle normali pellicole per imballaggio. Una tensione eccessiva provoca l'allungamento e la deformazione del substrato, la formazione di crepe nel rivestimento e il disallineamento della guaina durante la stampa a caldo del prodotto finito; se la tensione è troppo bassa, i rotoli si allentano, le estremità risultano irregolari e si formano persino delle pieghe a "cuore di crisantemo". Ancor più problematico è il fatto che le velocità di taglio sono state aumentate dalle tradizionali cento metri al minuto a 300-500 m/min, e le fluttuazioni di tensione dell'ordine dei millisecondi possono comportare rischi irreversibili per la qualità di migliaia di metri di nastri di alluminio. Pertanto, la tecnologia di controllo della tensione ha da tempo superato l'ingenua idea di "tendere il nastro" e si è evoluta in un sistema dinamico a circuito chiuso servoassistito che copre l'intero processo di svolgimento, trazione e riavvolgimento.
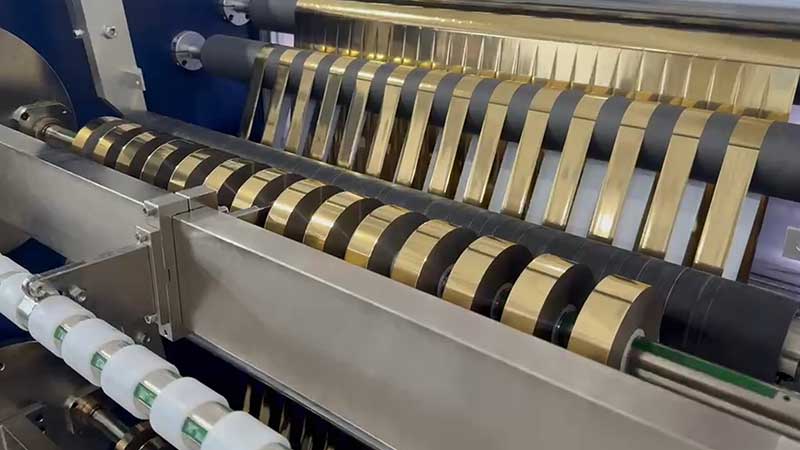
Sezione di svolgimento: controllo anti-conicità e isolamento dai disturbi
Lo svolgimento è il punto di partenza della tensione e anche la sezione in cui il diametro cambia più drasticamente. Dal rotolo pieno al nucleo cavo, il diametro della bobina è diverse volte, o addirittura più di dieci volte, il rapporto usuale, e il momento d'inerzia cambia significativamente. Se l'estremità di svolgimento non può essere adattata in tempo reale, le fluttuazioni di tensione saranno trasmesse direttamente alla taglierina, causando deviazioni dimensionali nel taglio o grinze nel materiale. Le soluzioni tradizionali utilizzano per lo più freni a polvere magnetica per fornire una coppia inversa, ottenendo una regolazione continua tramite la regolazione della corrente di eccitazione. Tuttavia, la logica di controllo non persegue una "tensione costante": al contrario, l'estremità di svolgimento richiede un controllo anti-taper: man mano che il diametro della bobina diminuisce, la coppia frenante diminuisce automaticamente secondo una curva preimpostata, garantendo che la lamina mantenga una tensione superficiale simile al momento della separazione dal rotolo principale. Se la coppia frenante non diminuisce con il diametro della bobina, lo strato inferiore della bobina di grandi dimensioni si allunga facilmente eccessivamente e compaiono striature longitudinali durante lo svolgimento. La tensione di riferimento per lo svolgimento della lamina per stampa a caldo è generalmente compresa tra 3 N e 8 N. Ad alte velocità, le vibrazioni laterali possono aumentare leggermente del 5%-10%, ma una volta osservate le linee di stiramento longitudinali, è necessario ripristinarle immediatamente. Inoltre, la correzione dello svolgimento e il controllo della tensione devono essere funzionalmente disaccoppiati. I sensori fotoelettrici rilevano la posizione del bordo del rullo femmina e azionano la sede di svolgimento per spostarla lateralmente. Se la risposta di correzione è troppo lenta, può accumularsi uno scostamento, mentre una forza eccessiva può introdurre nuove oscillazioni a serpentina. Ciascuna funzione è fondamentale per fornire un punto di ingresso stabile per la tensione di base.
Sezione di avvolgimento: strategia di riduzione della conicità e segmentazione
Il riavvolgimento rappresenta la manifestazione finale della qualità del taglio. Durante l'avvolgimento, il diametro aumenta da cavo a pieno. Se si mantiene una tensione costante, il materiale esterno comprimerà continuamente lo strato interno, causando, nella migliore delle ipotesi, lo scorrimento della superficie terminale o la compressione del nucleo in pieghe a forma di crisantemo. Pertanto, il controllo della tensione conica è diventato la logica standard per l'avvolgimento di fogli per stampa a caldo: la tensione diminuisce secondo una curva preimpostata all'aumentare del diametro. Il coefficiente di conicità del foglio per stampa a caldo è solitamente compreso tra 0,5 e 0,8, con una tensione iniziale impostata all'8%-12% della resistenza alla rottura del materiale e una tensione finale al 40%-70% del valore iniziale. Una soluzione più raffinata utilizza un controllo segmentato: la sezione iniziale (diametro del rotolo 0-20%) garantisce un nucleo liscio e aderente con una tensione inferiore; i segmenti a tensione costante (20%-70%) mantengono una pressione interstrato stabile; la sezione di discesa conica (70%-100%) riduce gradualmente la tensione per compensare l'ulteriore effetto di compressione causato dal peso stesso dell'anello esterno sullo strato interno. Il valore di questa strategia segmentata risiede nel riconoscere che i requisiti meccanici nelle diverse fasi del processo di avvolgimento sono fondamentalmente differenti e che un'unica curva di rastrematura a pendenza fissa non può soddisfare simultaneamente il duplice obiettivo di incollaggio del nucleo e di prevenzione dell'allentamento dello strato esterno.
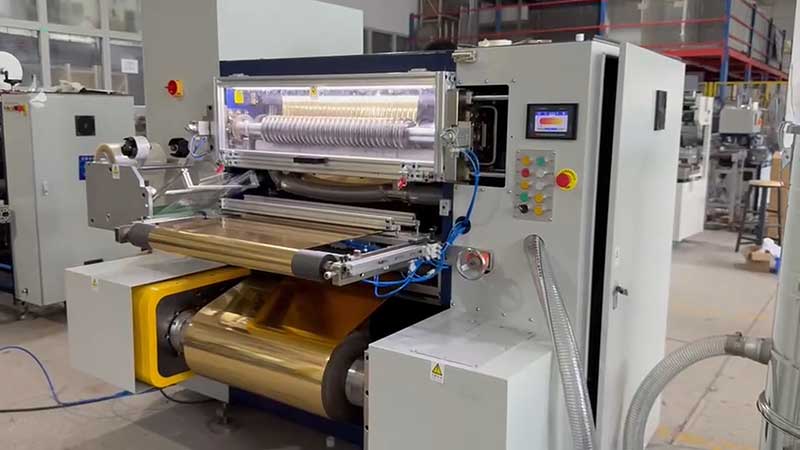
Accoppiamento tra rulli di pressione e tensione: una dimensione sinergica sottovalutata
Il controllo della tensione non opera in modo isolato. Il rullo di pressione è responsabile della pressione della lamina sul nucleo, dell'espulsione dell'aria tra gli strati e della trazione per attrito. Esiste una stretta correlazione tra il suo stato e l'impostazione della tensione. Se l'asse del rullo di pressione e quello dell'albero di avvolgimento non sono paralleli e la deviazione di pressione supera 0,05 mm/m, la superficie della lamina risulterà tesa da un lato e allentata dall'altro, con il lato allentato che tenderà a incresparsi facilmente. Anche la durezza dei rulli è fondamentale: rulli troppo duri non riescono ad adattarsi alle leggere fluttuazioni dello spessore della lamina, mentre rulli troppo morbidi si deformano facilmente e causano una distribuzione irregolare della pressione. Per la stampa a caldo di lamine, si raccomanda l'utilizzo di rulli con superfici in gomma poliuretanica o nitrilica con una durezza Shore compresa tra 60 e 75. Un aspetto più complesso risiede nella sincronizzazione tra pressione e tensione. Nella fase iniziale dell'avvolgimento, il diametro della bobina è piccolo, il che richiede un'elevata pressione di contatto per espellere l'aria; nella fase successiva, il diametro aumenta e la pressione di contatto dovrebbe diminuire gradualmente. Se la tensione diminuisce ma la pressione sul rullo rimane elevata, si crea una situazione contraddittoria di "bassa tensione esterna e alta pressione del rullo": questa è la vera causa di molti difetti di piegatura, non semplicemente un'errata impostazione della tensione. Pertanto, le macchine da taglio di alta gamma introducono un meccanismo a rullo di pressione flottante, che regola automaticamente la posizione in base alle variazioni del diametro della bobina, mantenendo costanti l'angolo di avvolgimento e la pressione di contatto, e accoppiando proporzionalmente la pressione del rullo e la tensione di avvolgimento per risolvere questa contraddizione.
Velocità di risposta: dal ritardo PID al sistema a circuito chiuso a livello di millisecondi
Per quanto ingegnosa possa essere la curva di rastrematura, se la risposta del sistema di controllo non riesce a tenere il passo con le variazioni di velocità, tutte le strategie falliscono. Le tradizionali macchine da taglio si basano su algoritmi PID per il controllo della tensione, con tempi di risposta che vanno da 200 a 500 ms. Al contrario, il taglio a caldo della lamina richiede solo pochi secondi dall'avvio a 500 m/min. Quando un rotolo di materiale passa attraverso le giunzioni terminali, le perturbazioni di tensione si propagano lungo l'intero percorso del nastro entro 50 ms. Ciò significa che il comando di correzione PID non è ancora stato emesso e le perturbazioni hanno già causato pieghe o allentamenti all'estremità di riavvolgimento. La nuova generazione supera questo collo di bottiglia in due dimensioni: l'estremità di esecuzione utilizza un motore a coppia a trasmissione diretta con un design integrato di rotore e bobina, eliminando il gioco del riduttore e la deformazione elastica di accoppiamento, riducendo la costante di tempo meccanica sul lato di svolgimento da 80 ms a 12 ms e comprimendo il ritardo dal comando di regolazione della tensione all'uscita della coppia entro 5 ms; L'algoritmo di controllo adotta una struttura annidata a tre livelli: "anello di corrente - anello di velocità - anello di tensione". Il tempo di risposta dell'anello di corrente, inferiore a 1 ms, controlla direttamente la coppia in uscita, mentre il tempo di risposta dell'anello di velocità, inferiore a 5 ms, sopprime i disturbi causati dalle fluttuazioni di velocità. Il modello di sovrapposizione più esterno prevede il feedforward e calcola in anticipo la variazione di coppia necessaria in base alle variazioni del diametro della bobina e alle curve di accelerazione/decelerazione. I dati misurati mostrano che, in condizioni in cui la velocità scende da 500 m/min a 300 m/min, la soluzione PID tradizionale presenta un overshoot di tensione di circa 3,5 N e un tempo di recupero di circa 400 ms, mentre la soluzione feedforward con doppio anello chiuso presenta un overshoot di soli 0,8 N e un tempo di recupero di circa 80 ms. Questa differenza di entità determina direttamente se la striscia di lamina scorre agevolmente o si rompe durante il taglio ad alta velocità.
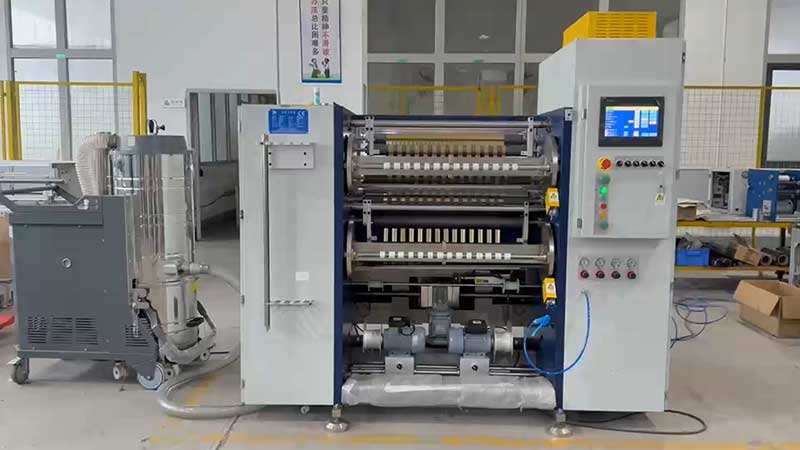
Compatibilità dei materiali: non esiste una formula universale per la tensione
La stampa a caldo con lamina d'oro non è realizzata con un unico materiale. La lamina in PET ha un'elevata resistenza e una buona stabilità, in grado di sopportare tensioni elevate; la lamina a base di carta è relativamente morbida e si allunga e si deforma facilmente, richiedendo una bassa tensione e mantenendo la stabilità; le lamine transfer e le lamine laser hanno strutture complesse e sono estremamente sensibili alle fluttuazioni di tensione, richiedendo sistemi a circuito chiuso per controllarle al minimo; le lamine con texture metallica sono più spesse e una tensione eccessiva può causare il distacco del rivestimento. Anche per lo stesso tipo di lamina in PET, le impostazioni di tensione per spessori di 12 μm e 25 μm sono completamente diverse. Pertanto, i moderni sistemi di controllo della tensione delle macchine da taglio sono comunemente dotati di funzioni di gestione delle formule di processo, che consentono agli operatori di preimpostare i parametri di tensione e le curve di rastrematura per diversi materiali, larghezze e spessori, che possono essere richiamati con un clic durante i cambi di ordine per ridurre gli errori di impostazione umani. Questa può sembrare una funzione di comodità, ma in realtà è il riconoscimento istituzionale del fatto che "il controllo della tensione non può esistere indipendentemente dalle proprietà del materiale".
Dalla regolazione della corrente nei freni a particelle magnetiche alla risposta di coppia a livello di millisecondi negli azionamenti diretti servoassistiti; da un'unica impostazione di tensione costante al collegamento di accoppiamento tra cono segmentato e pressione dei rulli: l'evoluzione della tecnologia di controllo della tensione nelle macchine per il taglio a caldo di fogli riflette una questione più fondamentale: nella lavorazione di materiali fragili a livello micrometrico, il confine tra "allentato" e "teso" è estremamente ristretto, e la vera prova della tecnologia è la capacità di mantenere la tensione stabile all'interno di questa ristretta finestra durante processi dinamici ad alta velocità. Man mano che le velocità di taglio continuano a salire, l'intervento dell'edge computing e del controllo predittivo basato sull'IA potrebbe ridurre ulteriormente il tempo di risposta a meno di 10 ms, ma la logica di base rimane invariata: l'obiettivo finale del controllo della tensione è garantire che ogni strato di foglio sopporti la giusta quantità di stress durante l'avvolgimento, né allentato né teso, e completi la transizione dal rotolo master largo alla bobina stretta di precisione nello stato corretto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






