La pellicola per stampa a caldo è uno dei materiali più difficili da tagliare. Con spessori compresi tra 12 e 25 μm, la struttura multistrato del PET (strato di rilascio, strato di colore, strato di alluminio e adesivo) può essere danneggiata in modo permanente da fluttuazioni di tensione che sarebbero trascurabili su pellicole più spesse. Una macchina che funziona perfettamente su pellicole standard da 25 μm può produrre micro-bave e polvere di alluminio su pellicole laser da 12 μm, e un'unità ottimizzata per bobine master da 1600 mm spesso non riesce a raggiungere la precisione di taglio a striscia stretta da 10 mm.
Questa guida illustra nel dettaglio le specifiche che determinano direttamente la resa, la qualità dei bordi e le prestazioni di stampaggio a valle, organizzate in base ai parametri più importanti per i trasformatori e i produttori di fogli di alluminio.
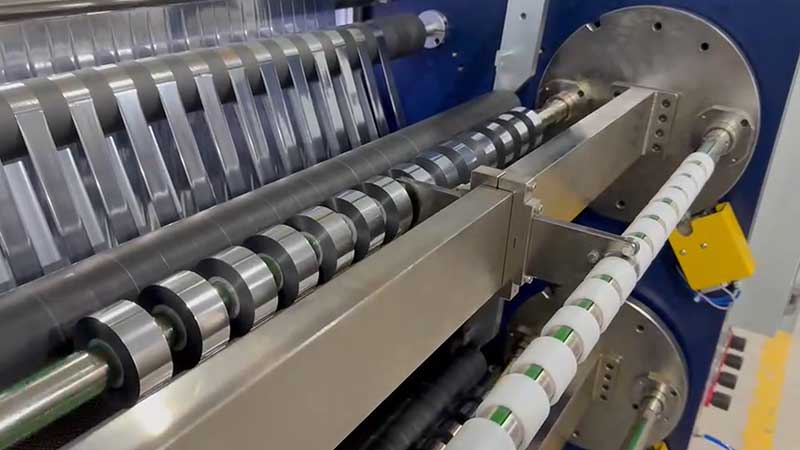
Capacità di larghezza: oltre il valore massimo
Le specifiche di larghezza hanno due dimensioni che devono essere in linea con la realtà produttiva: larghezza massima di svolgimento e larghezza minima di taglio. La maggior parte dei fornitori pubblicizza la prima, sottovalutando la difficoltà della seconda.
Per le operazioni di grande formato che lavorano bobine master fino a 1600 mm, la rigidità del telaio e il diametro dell'albero della lama diventano critici. Una maggiore larghezza di taglio implica maggiori forze a sbalzo sull'albero della lama; se l'albero si flette anche solo leggermente sotto la pressione di taglio, il centro del nastro non verrà tagliato completamente mentre i bordi risulteranno eccessivamente penetrati. Le macchine di questa classe pesano spesso diverse tonnellate e richiedono pannelli delle pareti in acciaio legato di spessore maggiore e alberi delle lame di grande diametro, bilanciati dinamicamente, per mantenere la stabilità ad alta velocità.
Per la produzione di strisce strette inferiori a 50 mm, comuni nelle filettature di sicurezza, nelle fasce decorative e nelle linee di stampa a caldo di piccole dimensioni, le priorità si spostano sulla precisione del posizionamento degli utensili e sulla progettazione anti-avvolgimento. I sistemi di bloccaggio manuali sono soggetti a derive dimensionali poiché le forze di serraggio non uniformi consentono movimenti assiali durante il funzionamento. Il bloccaggio idraulico o gli alberi scorrevoli ad alta precisione rappresentano la scelta più affidabile quando le larghezze delle strisce sono misurate in millimetri. Se il profilo di produzione prevede frequenti cambi di larghezza, il posizionamento automatico degli utensili può ridurre i tempi di cambio formato da ore a minuti.
Un parametro di riferimento pratico: se il rotolo principale è di 640 mm e i rotoli finiti sono larghi 2 cm, la macchina deve mantenere una tolleranza di ±0,5 mm a quella larghezza ridotta. L'unica verifica affidabile consiste nel fare una prova di taglio con il materiale più stretto.
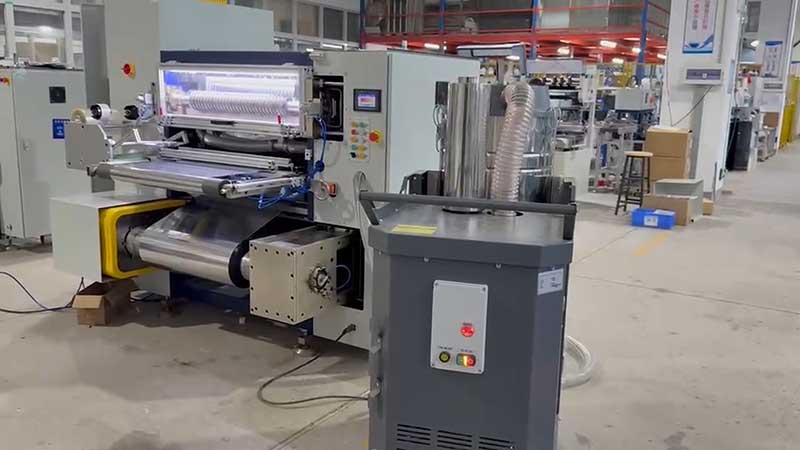
Controllo della tensione: la specifica che determina se la tua lamina sopravvive
La struttura a strati della lamina per stampa a caldo è estremamente sensibile alle sollecitazioni meccaniche. Il controllo della tensione non è una caratteristica, ma è il fondamento della capacità della macchina di produrre un prodotto vendibile.
Ciclo aperto contro ciclo chiusoI sistemi a circuito aperto che si basano su valori preimpostati e freni a particelle magnetiche sono accettabili per applicazioni a bassa velocità e non critiche, inferiori a 100 m/min, ma non possono compensare le variazioni di diametro durante l'avvolgimento o le perturbazioni dovute ad accelerazione/decelerazione. Per la stampa a caldo di fogli, il controllo della tensione a circuito chiuso tramite servomotori con sensori di tensione o rulli flottanti rappresenta la specifica minima accettabile. Un sistema di qualità mantiene la fluttuazione della tensione entro ±1% a ±3% del valore impostato; i sistemi di fascia alta raggiungono una precisione di ±0,5 N.
La tensione conica non è negoziabileAll'aumentare del diametro del rullo di riavvolgimento, il mantenimento di una tensione costante provoca la compressione degli strati esterni su quelli interni, generando difetti a "nucleo di crisantemo", aria intrappolata o trasferimento dello strato di alluminio. La funzione di rastremazione della tensione riduce automaticamente la tensione di avvolgimento secondo una curva preimpostata all'aumentare del diametro del rullo. Per la stampa a caldo, si raccomanda un coefficiente di rastremazione compreso tra il 60% e l'80%, con una tensione finale ridotta al 40-70% del valore iniziale. Le macchine prive di funzione di rastremazione non sono adatte alla produzione di pellicole per stampa a caldo di qualità, indipendentemente dalle altre specifiche.
Alberi di scorrimento per la produzione di nastri larghi e multistratoQuando un nastro largo viene diviso in più strisce strette, ciascuna striscia non si comporta più come parte di un nastro continuo. Le differenze nella larghezza della striscia, nella penetrazione della lama e nel diametro di avvolgimento creano una tensione non uniforme tra i singoli fili. Senza una compensazione dello slittamento indipendente, alcune strisce si tendono mentre altre rimangono allentate. Un albero pneumatico a frizione di slittamento da 3 pollici per il riavvolgimento garantisce una tensione stabile su tutti i rotoli.
Metodo di taglio: tagliare contro strappare
La differenza tra un bordo pulito e un bordo sbavato è la differenza tra tagliare e strappare. Una lama smussata o una geometria della lama non corretta preme e frattura la lamina anziché tagliarla nettamente, producendo bave microscopiche e polvere di alluminio che contaminano il nastro e causano difetti di stampa a caldo.
Il taglio con cesoia circolare è lo standard del settore.Per la stampa a caldo di fogli di alluminio. Le lame rotanti superiore e inferiore producono un taglio netto e preciso con una deformazione minima. I sistemi a lama di rasoio o a taglio a schiacciamento sono meno adatti per i fogli di alluminio a base di PET perché tendono a creare deformazioni dei bordi o una separazione incompleta.
| Parametri della lama | Guida alle specifiche |
| Materiale | Rivestimento in carburo di tungsteno o diamante per la resistenza all'usura del PET |
| Angolo superiore della lama | 15°–20° per fogli di spessore compreso tra 12 e 30 μm per ottenere taglio anziché compressione |
| Spazio libero/sovrapposizione | Regolabile con precisione, senza scatti |
| Eccentricità dell'albero | ≤0,01 mm per evitare tagli incompleti nelle posizioni centrali |
Per le lamine laser e i materiali olografici, dove qualsiasi contatto con i rulli rischia di graffiare il modello di diffrazione, il taglio con lama ad aria compressa è un'opzione di alta gamma senza contatto: costosa, ma necessaria per i prodotti di qualità superiore.
Pressione di tolleranza di larghezzaLe apparecchiature qualificate dovrebbero mantenere un errore di larghezza entro ±0,1 mm; le operazioni orientate alla qualità dovrebbero puntare a ±0,05 mm, con ±0,02 mm raccomandato per la lamina laser e altri materiali speciali. Il disallineamento della faccia terminale dopo l'avvolgimento dovrebbe rimanere entro ±0,2 mm; in caso contrario, il rotolo potrebbe non seguire correttamente la macchina per la stampa a caldo e causare errori di registro.
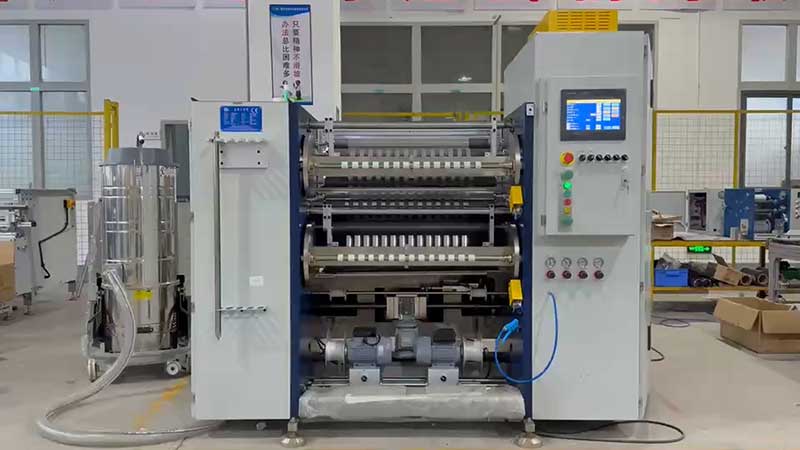
Rulli guida e rigidità meccanica: i fattori di qualità silenziosi
Ogni rullo che entra in contatto con la superficie del foglio è una potenziale fonte di graffi o micro-vibrazioni che danneggiano il rivestimento. Questi principi meccanici fondamentali determinano se la precisione viene mantenuta nel corso degli anni di produzione.
Finitura superficialeTutti i rulli di guida devono avere una finitura super-speculare con rugosità superficiale Ra ≤ 0,05 μm. I rulli standard in lega di alluminio con durezza HV700 sono comuni, ma la specifica della finitura è più importante del materiale per la protezione del rivestimento.
equilibrio dinamicoI rulli devono essere sottoposti a bilanciamento dinamico (grado G2.5 o superiore) per evitare micro-vibrazioni ad alta frequenza che danneggiano lo strato di stampa a caldo a velocità superiori a 200 m/min.
Rigidità dell'albero di taglioPer larghezze superiori a 1,6 metri, la flessione dell'albero sotto pressione di taglio provoca tagli incompleti al centro, mentre i bordi risultano eccessivamente penetrati. Pannelli a parete in acciaio legato di spessore maggiore e alberi portalame di grande diametro bilanciati dinamicamente sono essenziali, non opzionali.
controllo della posizione del bordo(EPC). La precisione di correzione entro ±0,5 mm impedisce alla lamina di spostarsi, il che altrimenti causerebbe la formazione di bave su un bordo mentre il bordo opposto rimarrebbe sottosquadrato. Le guide di bordo a ultrasuoni sono preferibili ai sensori fotoelettrici per le lamine lucide che riflettono la luce in modo imprevedibile.
Velocità: Potenza effettiva, non potenza di picco
Le velocità meccaniche delle macchine per il taglio a caldo di fogli di alluminio variano in genere da 200 a 500 m/min, con alcuni modelli ad alta velocità che dichiarano di raggiungere i 550 m/min o più. Tuttavia, la relazione tra velocità e qualità non è lineare.
Con l'aumentare della velocità di taglio, gli errori dinamici si amplificano. La deviazione laterale può diminuire da circa ±0,10 mm a velocità inferiori a 100 m/min a ±0,35 mm a velocità superiori a 300 m/min. Anche le fluttuazioni di tensione aumentano, causando potenzialmente deformazioni dei bordi o difetti di avvolgimento. Per lamine ultrasottili inferiori a 12 μm, potrebbero essere necessarie velocità conservative per mantenere la stabilità dimensionale.
Valutare la produzione effettiva piuttosto che la velocità massima.Bisogna considerare i tempi di cambio formato, l'infilatura del nastro e lo smaltimento degli scarti. Una macchina con posizionamento automatico degli utensili e sistemi di bloccaggio rapido può ridurre i tempi di cambio formato da 15 minuti a soli 3 minuti, migliorando significativamente la produttività reale anche a velocità di picco moderate.
Riepilogo delle specifiche principali
| Parametro | Livello base | Orientato alla qualità | Alta gamma |
| Tolleranza della larghezza di taglio | ±0,1 mm | ±0,05 mm | ±0,02 mm |
| Controllo della tensione | Sistema a circuito chiuso, ±3% | Sistema a circuito chiuso, ±1% | Sistema servoassistito ad anello chiuso, ±0,5 N |
| Tensione conica | Opzionale | Standard, 60–80% | Curva programmabile |
| Tipo di lama | Rasoio o schiacciare | taglio circolare | Taglio circolare, carburo |
| Velocità meccanica massima | 200 m/min | 400–500 m/min | 500–550 m/min |
| Diametro di svolgimento | 600–800 mm | 800–1000 mm | 1000 mm+ |
| Larghezza minima della fessura | 30 millimetri | 20 mm | 10 mm o meno |
| Accuratezza dell'EPC | ±1mm | ±0,5 mm | ±0,2 mm |
Dati sintetizzati a partire dalle specifiche di settore.
Abbinamento delle specifiche al mix di materiali
L'errore più comune in fase di acquisto è quello di specificare una macchina per i requisiti di larghezza e velocità più elevati, trascurando quelli di larghezza e spessore minimi. Una macchina da 1600 mm con una velocità nominale di 500 m/min potrebbe non raggiungere tale velocità su una lamina laser da 12 μm con una larghezza di 10 mm senza un controllo della tensione e una rigidità dell'albero eccezionali.
Prima di finalizzare un acquisto, fornite al vostro fornitore il profilo di produzione effettivo: le dimensioni massime e minime delle lamine, la gamma di spessori (inclusi eventuali gradi per taglio laser o olografico) e la produzione target per turno. Richiedete una prova con i vostri specifici tipi di materiale. Ispezionate i bordi tagliati al microscopio: il risultato ideale è una sezione trasversale liscia, priva di lanugine bianca, sottili dentellature o polvere di alluminio.
Per le aziende di trasformazione che utilizzano diversi tipi di lamina, è opportuno valutare la possibilità di configurare un'unica macchina con sistemi di lame intercambiabili (cesoie per la lamina standard, lame ad aria per il laser) anziché optare per un unico metodo. L'investimento aggiuntivo nella modularità spesso si ripaga più rapidamente rispetto all'acquisto di una seconda macchina dedicata.
Pronti a valutare una macchina per il taglio a caldo di fogli di alluminio in base alle vostre esigenze di produzione?Contatta il nostro team tecnico fornendo le specifiche del materiale e gli obiettivi di produzione per ricevere una raccomandazione sulla configurazione e concordare un taglio di prova.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






