Scegliere una macchina per il taglio a caldo di fogli di alluminio basandosi esclusivamente sulla velocità massima è un errore costoso. Impara a scegliere la velocità di taglio più adatta al tuo mix di materiali, ai requisiti di larghezza e alla domanda a valle, per evitare di pagare più del dovuto per capacità inutilizzata o di creare colli di bottiglia nella produzione.
La trappola della velocità nel taglio della lamina per stampa a caldo
Quando i team addetti agli acquisti valutano una macchina per il taglio a caldo di fogli di alluminio, la specifica di velocità diventa spesso il punto focale della negoziazione. I fornitori citano valori come 300 m/min, 500 m/min o anche superiori. Il presupposto è semplice: una macchina più veloce equivale a una maggiore produttività, che a sua volta si traduce in un migliore ritorno sull'investimento.
In realtà, la relazione tra velocità di taglio e capacità produttiva utilizzabile è tutt'altro che lineare. Una macchina con una velocità nominale di 500 m/min potrebbe produrre meno fogli finiti per turno rispetto a un'unità da 250 m/min se la velocità più elevata introduce difetti di qualità, richiede tempi di cambio formato eccessivi o necessita di materiali che il budget non consente. Comprendere come la velocità interagisce con la larghezza, il controllo della tensione e il profilo effettivo degli ordini è ciò che distingue un investimento strategico da una risorsa costosa ma sottoutilizzata.
Perché la stampa a caldo con lamina richiede una logica di velocità diversa
La pellicola per stampa a caldo non è un prodotto standard. Lo strato funzionale, che sia di alluminio, pigmento o olografico, poggia su un supporto in PET con uno spessore che in genere varia da 12 μm a 25 μm. A questi spessori, il substrato è estremamente sensibile alle variazioni di tensione, alle fluttuazioni termiche e alle vibrazioni meccaniche.
All'aumentare della velocità di taglio, gli errori dinamici si amplificano. La deviazione laterale può diminuire da circa ±0,10 mm a velocità inferiori a 100 m/min a ±0,35 mm a velocità superiori a 300 m/min. Per un'azienda di trasformazione che fornisce la lamina a una macchina da stampa a caldo ad alta velocità per la produzione di confezioni di sigarette o etichette di lusso, una deviazione di 0,25 mm non è un problema di tolleranza trascurabile, bensì un errore di registro che si traduce direttamente in spreco di lamina, arresti della macchina e scarti di prodotto finito.
In pratica, la velocità massima rappresenta un limite teorico, non un obiettivo di produzione. L'unico dato rilevante per la pianificazione della capacità produttiva è la velocità alla quale la macchina può funzionare mantenendo la qualità dei bordi, la consistenza dell'avvolgimento e la precisione dimensionale.

I tre livelli di velocità e cosa offrono realmente
Le macchine per il taglio a caldo di fogli di alluminio si suddividono generalmente in tre livelli operativi, ciascuno definito meno dal numero riportato sulla scheda tecnica e più dall'architettura di controllo necessaria per realizzarlo.
Livello base: inferiore a 100 m/min
Queste macchine utilizzano in genere freni a polvere magnetica o un sistema di controllo della tensione a circuito aperto. La struttura è semplice, il costo è controllabile e la manutenzione è agevole. Per i trasformatori che producono piccole tirature di fogli di alluminio di larghezza ridotta per applicazioni di imballaggio generiche, questa tipologia rappresenta spesso l'investimento più razionale. Una macchina che lavora a 80 m/min con tempi di inattività minimi e cambi formato rapidi può superare in prestazioni un'unità a velocità superiore che richiede una regolazione costante della tensione e interventi di controllo qualità.
Il limite emerge quando i volumi degli ordini aumentano o quando i clienti iniziano a richiedere spessori inferiori. A 12 μm, anche incrementi di velocità moderati possono evidenziare l'inadeguatezza della risposta di tensione ad anello aperto.
Media distanza: 100–200 m/min
Questa è la zona di transizione in cui la progettazione della macchina inizia ad assumere un'importanza significativa. A queste velocità, il controllo della tensione a circuito chiuso diventa imprescindibile. Il raggio di avvolgimento cambia continuamente, dal nucleo vuoto al rotolo pieno, e la tensione deve compensare in tempo reale per evitare allungamenti, grinze o allungamenti eccessivi.
Per molte aziende di taglio indipendenti e reparti di trasformazione interni, questa gamma rappresenta la soluzione ideale. Offre una produttività sufficiente per la maggior parte delle esigenze di stampa a caldo commerciali, senza richiedere gli investimenti iniziali e le infrastrutture di manutenzione dei sistemi servoassistiti ad alta velocità.
Alta velocità: oltre 200 m/min
In questo caso è indispensabile un controllo della tensione servoassistito a circuito chiuso, spesso integrato da una tecnologia di tensione conica che riduce automaticamente la tensione di avvolgimento all'aumentare del diametro del rotolo. Ciò è essenziale per le lamine sottili, dove i danni da compressione dello strato interno possono rendere inutilizzabile l'intero rotolo finito.
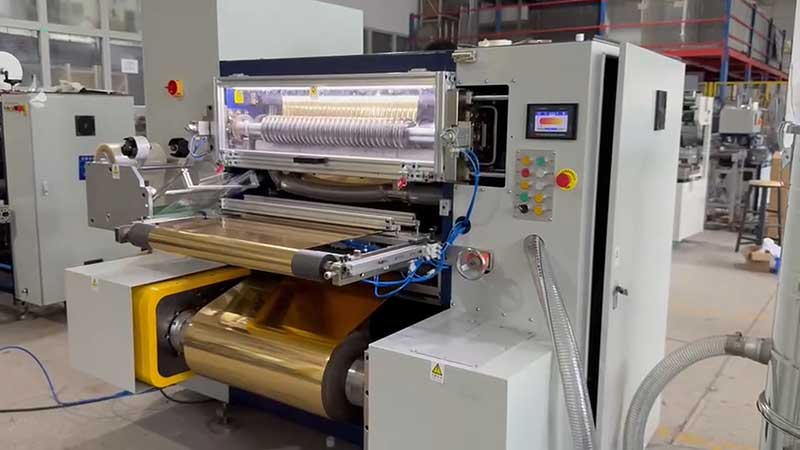
L'avvertenza fondamentale:L'alta velocità è raggiungibile solo con la giusta combinazione di larghezza e materiale.Una macchina larga 1600 mm che opera a 300 m/min richiede una rigidità strutturale e una resistenza dell'albero eccezionali per evitare flessioni a metà campata. Senza queste solide basi strutturali, la velocità nominale diventa un limite anziché un vantaggio.
Il vincolo trasversale: come la larghezza modifica l'equazione della velocità
L'errore più comune nella definizione delle specifiche si verifica quando gli acquirenti valutano velocità e larghezza in modo indipendente. In pratica, sono strettamente correlate.
Taglio di grande formato (800 mm e oltre)Introduce la flessione dell'albero dell'utensile come fattore limitante primario. Sotto pressione di taglio, un albero largo può flettersi leggermente al centro, causando una penetrazione incompleta a metà larghezza del materiale, mentre i bordi subiscono una forza eccessiva. Il risultato è una qualità di taglio non uniforme lungo tutta la larghezza. Per lavorare su larghezze elevate e ad alta velocità, la macchina deve essere costruita con piastre laterali in acciaio legato ispessito e alberi portautensili di grande diametro. Una macchina di classe 1600 mm pesa spesso diverse tonnellate proprio per mantenere la stabilità ad alta velocità.
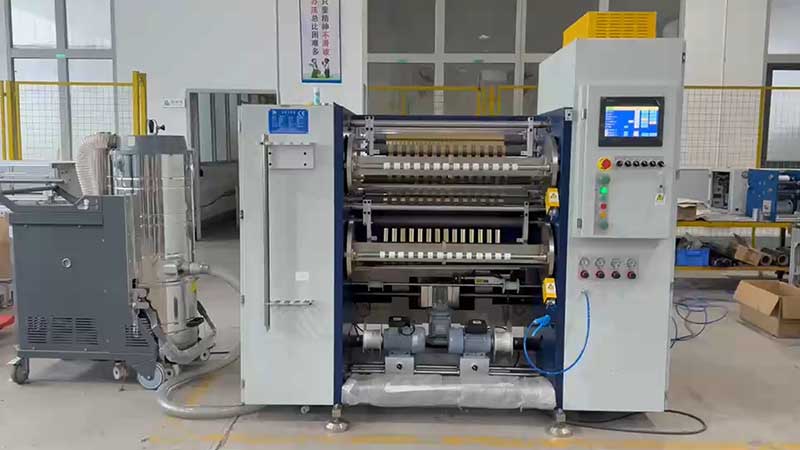
Taglio a formato stretto (inferiore a 50 mm)Il vincolo si sposta dalla rigidità dell'albero alla precisione di posizionamento dell'utensile e alla costanza della tensione di avvolgimento. Le strisce strette per applicazioni decorative o di sicurezza di precisione richiedono una planarità eccezionale della superficie terminale. Il bloccaggio manuale dell'utensile è soggetto a derive dimensionali; diventano necessari il bloccaggio idraulico o alberi scorrevoli di alta precisione. Se il mix di ordini include frequenti cambi di larghezza, un sistema automatico di posizionamento dell'utensile può ridurre i tempi di cambio da ore a minuti, un guadagno di produttività che spesso supera una maggiore velocità massima.
La regola pratica:specifica la velocità in base alla larghezza media prevista, non alla larghezza massima.Una macchina che raggiunge i 400 m/min su un nastro da 300 mm potrebbe faticare a superare i 150 m/min su un nastro da 1200 mm senza compromettere la qualità.
Calcolo della capacità reale: oltre la velocità nominale
Per adattare la capacità della macchina alla domanda, converti la specifica di velocità in produzione effettiva per turno utilizzando questo schema:
Produzione effettiva = (Velocità operativa × Ore di funzionamento × Fattore di efficienza) ÷ Rapporto di utilizzo della larghezza
Dove:
• Velocità operativaSi tratta della velocità sostenibile con il materiale e la larghezza tipici, non della velocità massima.
• Fattore di efficienzaTiene conto dei tempi di cambio formato, dell'infilatura del nastro, della rimozione degli scarti e dei controlli di qualità. Una macchina con posizionamento automatico degli utensili e bloccaggio rapido può ridurre i tempi di cambio formato da 15 minuti a 3 minuti, migliorando il fattore di efficienza del 5-10%.
• Rapporto di utilizzo della larghezzaQuesto dato riflette la percentuale di larghezza massima della macchina effettivamente utilizzata dagli ordini tipici. Una macchina da 1600 mm che esegue principalmente ordini da 400 mm opera con un utilizzo della larghezza del 25%, il che significa che il costo iniziale di quella larghezza extra non offre alcun vantaggio in termini di produttività.
Esempio:Un'azienda di trasformazione deve produrre 50.000 metri di lamina da 25 mm per turno (8 ore).
• Macchina A: 300 m/min max, cambio manuale (20 min), efficienza dell'85% a 25 mm → effettiva ~255 m/min → produce ~122.400 m in 8 ore. Sovracapacità.
• Macchina B: 150 m/min max, posizionamento automatico (cambio formato in 5 min), efficienza 92% → effettiva ~138 m/min → produce ~66.240 m in 8 ore. Abbinamento appropriato.
La macchina B costa meno, consuma meno energia e occupa meno spazio. La maggiore velocità della macchina A non apporta alcun vantaggio per questo profilo di ordine.
Il quadro decisionale rapido: tre domande da porsi
Prima di definire le specifiche finali di una macchina, rispondi onestamente a queste tre domande:
1. Qual è la larghezza minima del taglio che effettuerai regolarmente?
Se il vostro portfolio include larghezze inferiori a 20 mm, date priorità alla precisione dell'utensile e alla stabilità della tensione rispetto alla velocità massima. Una macchina da 200 m/min con bloccaggio idraulico dell'utensile e rulli di pressatura individuali supererà una macchina da 400 m/min con impostazione manuale per ordini stretti e di alta precisione.
2. Qual è l'intervallo di spessore del foglio in entrata?
Per le pellicole standard in PET da 12 μm, velocità moderate con un controllo ottimale della tensione sono più sicure rispetto a velocità elevate. Per le pellicole composite più spesse (20 μm e oltre), velocità più elevate diventano più praticabili perché il materiale tollera una tensione maggiore senza deformazioni permanenti.
3. Con quale frequenza modificherete le specifiche dell'ordine?
Se la vostra produzione prevede frequenti cambi di larghezza, come spesso accade nelle officine di taglio conto terzi o nelle aziende di trasformazione che servono più clienti nel settore dell'imballaggio, il vantaggio in termini di velocità di una macchina di fascia alta può essere annullato dai tempi di inattività dovuti ai cambi di formato. I sistemi automatici di disposizione degli utensili e di bloccaggio rapido offrono una capacità effettiva superiore alla semplice velocità.
Conclusione: la velocità è un mezzo, non un parametro di valutazione.
La velocità di taglio ideale per la vostra attività è quella alla quale la macchina produce rotoli finiti e vendibili con sprechi minimi, tempi di inattività minimi e intervento minimo da parte dell'operatore. Tale velocità può essere di 80 m/min o 350 m/min, ma è determinata dalla composizione del materiale, dai requisiti di larghezza e dagli standard di qualità, non da un confronto tra schede tecniche di diverse aziende.
Quando valutate i fornitori, richiedete una prova utilizzando i vostri tipi di lamina e le larghezze desiderate. Ispezionate i bordi tagliati al microscopio per verificare la presenza di bave o delaminazioni. Misurate l'allineamento della superficie terminale del rotolo finito. Controllate l'uniformità della tensione dal nucleo alla superficie. Queste osservazioni vi diranno molto di più sulla reale capacità della macchina di qualsiasi dato di velocità massima.
Informazioni sull'autore
Xiamen Delish Automation Equipment Co., Ltd fornisce soluzioni di taglio e riavvolgimento di precisione per i settori della stampa a caldo, degli imballaggi flessibili e dei film speciali. Il nostro team tecnico assiste i trasformatori nell'adattare le specifiche delle macchine alle effettive esigenze di produzione, evitando sia colli di bottiglia dovuti a sottocapacità che a sovraccarichi di capitale. Contattateci per discutere delle vostre specifiche esigenze in termini di materiale e larghezza.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






