Dimensionare una macchina per il taglio di nastri a trasferimento termico è una delle decisioni più importanti che un produttore di nastri per codici a barre possa prendere. Una scelta corretta permette di trasformare rotoli jumbo di materiale grezzo in rotoli finiti precisi e ripetibili, riducendo al minimo gli sprechi. Una scelta errata, al contrario, può causare vibrazioni della lama, polvere sui bordi, larghezze non uniformi e resi da parte dei clienti per anni.
Questa guida illustra ai produttori di nastri per la stampa di codici a barre tutti i parametri di dimensionamento più importanti, dalla larghezza del nastro e dal diametro del nucleo al controllo della tensione, dalla selezione delle lame alla gestione della polvere, in modo da poter scegliere una macchina adatta al mix di prodotti attuale e scalabile in futuro.
1. Conosci i tuoi input e output: le basi del dimensionamento
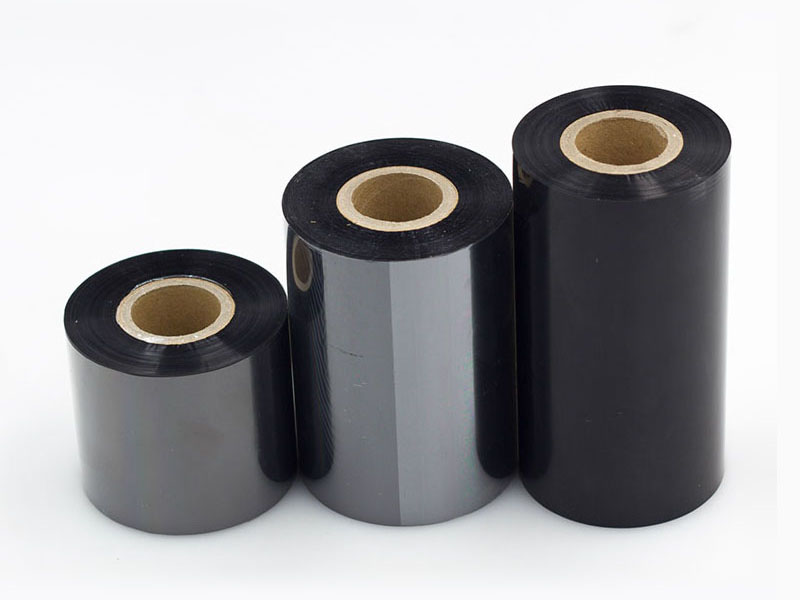
Prima di esaminare le specifiche di qualsiasi macchina, è necessario definire i due estremi del processo.
Input (rotolo jumbo):
• Larghezza del nastro master (mm o pollici) — le larghezze tipiche dei nastri master per il trasferimento termico variano da 200 mm a 1.300 mm
• Diametro esterno (DE) del rotolo jumbo
• ID principale del rullo master
• Peso totale del rotolo
Produzione (rotoli finiti):
• Larghezza finale della fessura per rotolo (ad esempio, 30 mm, 50 mm, 60 mm, 110 mm)
• ID del nucleo che devi completare (nuclei da 0,5", 1", 1,5", 2" o 3")
• Diametro esterno del rotolo / lunghezza per rotolo finito
• Requisiti di tolleranza per la larghezza
La larghezza di lavoro e la capacità di svolgimento della macchina devono superare agevolmente sia la larghezza del rotolo di carta madre attualmente in uso, sia la larghezza massima del rotolo che si prevede di utilizzare. Regola generale: dimensionare la macchina in base alla larghezza massima realisticamente raggiungibile del rotolo di carta madre, quindi aggiungere un margine del 10-15%.
2. Diametri del nucleo: il parametro più spesso trascurato
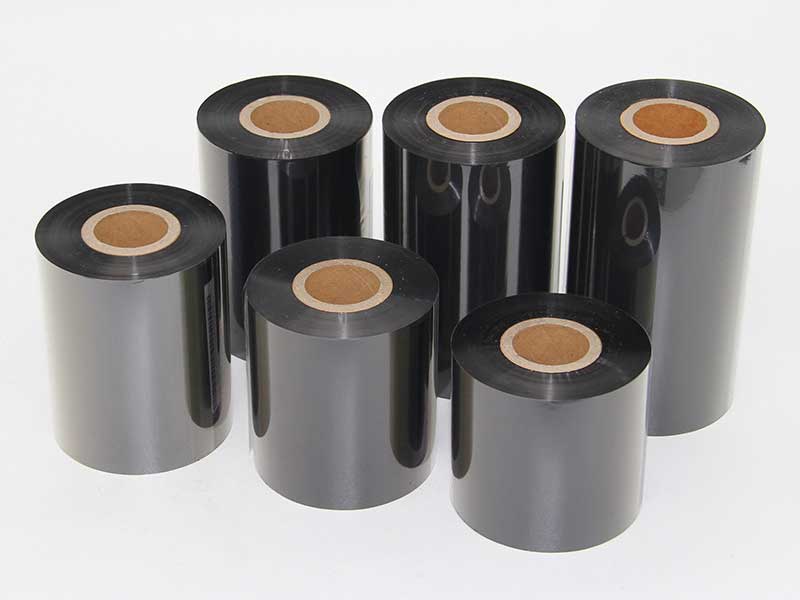
Gli ID principali che devi produrre determinano la configurazione del mandrino e del sistema di riavvolgimento. Il nastro per codici a barre viene solitamente rifinito su1 pollice (25,4 mm)nuclei, ma0,5", 1,5", 2" e 3"I nuclei sono comuni a diversi mercati e applicazioni.
Domande cruciali da porsi:
• La macchina supporta diverse dimensioni di core?Un albero di riavvolgimento doppio o intercambiabile consente di ridurre i tempi di cambio formato su tutta la linea di prodotti.
• È in grado di gestire anime di carta/plastica eccentriche o leggere?I nastri per codici a barre spesso utilizzano anime in plastica sottili; la macchina necessita di un'adeguata presa sull'anima per evitare slittamenti durante il riavvolgimento ad alta velocità.
• L'allineamento del nucleo è automatizzato?Il disallineamento dei nuclei provoca l'effetto telescopizzazione, una delle cause di scarto più comuni nei nastri per codici a barre.
Scegliete una macchina in cui il diametro dell'albero di riavvolgimento, la presa del nucleo e il design del cappuccio terminale siano compatibili con tutte le dimensioni dei nuclei presenti nel vostro catalogo.
3. Intervallo di larghezza del nastro e configurazione del taglio
Il metodo di taglio deve essere compatibile sia con il materiale che con i requisiti di qualità.
Taglio a rasoio/a schiacciamento— Adatto a pellicole sottili ed economiche; semplice ma genera più polvere sui bordi e richiede frequenti cambi di lama.
Taglio a cesoia (rotativo)— Utilizza un set di lame maschio/femmina per un taglio più netto; ideale per nastri di cera e cera-resina, dove la qualità del bordo influisce direttamente sulle prestazioni della testina di stampa.
taglio del credito— ideale per pellicole più spesse e materiali soggetti a strappi.
Per i nastri per codici a barre, dove la durata della testina di stampa e la qualità costante del codice a barre dipendono da bordi puliti e privi di polvere,Il taglio a cesoia è l'impostazione predefinita consigliataLa testa di taglio della macchina dovrebbe consentire un rapido riposizionamento delle lame per ridurre al minimo i tempi di cambio formato tra le lavorazioni di diversa larghezza.
4. Controllo della tensione: dove la qualità si conquista o si perde
La tensione non uniforme è la causa principale di rotoli telescopici, nastri sgualciti e prestazioni di stampa incoerenti a valle. La tua lista di controllo delle dimensioni dovrebbe includere:
• Zone di tensione indipendentiper svolgere, tagliare e riavvolgere — ciascuno controllato separatamente
• Controllo della tensione a circuito chiuso(basato su celle di carico) che compensa le variazioni del diametro del rotolo durante l'avvolgimento
• Tensione conica programmabilein modo che i panini finiti rimangano sodi al centro senza schiacciare gli strati interni
• Avvio/arresto gradualeper impedire lo slittamento del nastro sul nucleo ad ogni ciclo
Se i rotoli finiti verranno utilizzati ad alta velocità in stampanti di etichette industriali, la costanza della tensione è imprescindibile.
5. Controllo della polvere e qualità dei bordi
Il nastro per codici a barre deve avere bordi eccezionalmente puliti: polvere e residui di rivestimento rimasti sul nastro migrano nell'area della testina di stampa, riducendone la durata, causando una scarsa qualità di stampa e costosi reclami da parte dei clienti.
Una macchina da taglio di qualità dovrebbe integrare:
• Rifinitura dei bordicon rimozione dei residui di rifinitura
• Rimozione della polvere con aspirapolvere o spazzolaalla stazione di taglio e riavvolgimento
• Barre di eliminazione staticaper evitare che la polvere si attacchi alla ragnatela
• Aspirazione guidata della polvereper mantenere puliti sia la macchina che l'ambiente della camera bianca
Se fornite nastri a clienti che utilizzano stampanti termiche, un sistema integrato di rimozione della polvere è uno dei principali punti di forza che potete offrire, nonché un requisito imprescindibile, non un'opzione.
6. Velocità contro precisione: adattare la produzione alla tolleranza
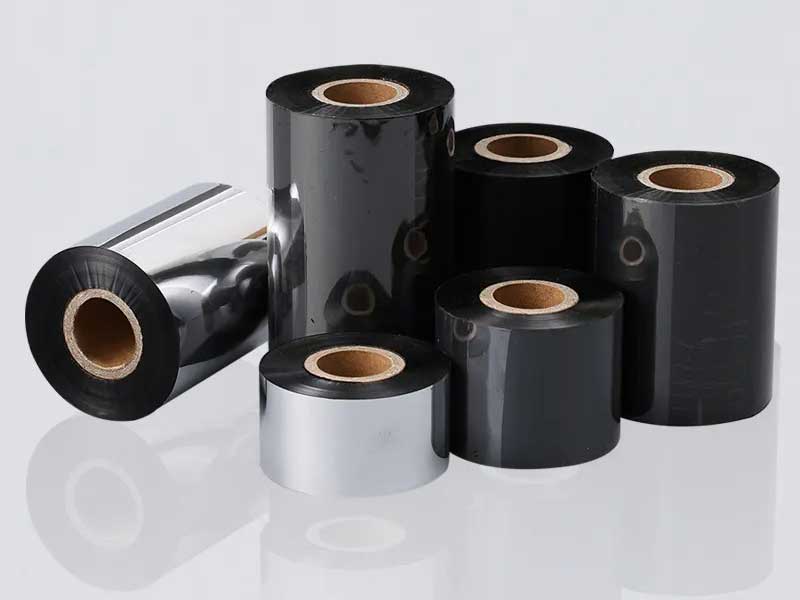
Velocità di linea più elevate migliorano la produttività, ma possono compromettere la tolleranza di larghezza e la qualità dei bordi se la macchina non è progettata per questo. Specifiche chiave da confrontare:
| Parametro | Cosa cercare |
| Velocità massima di taglio | Raggiungere la produzione giornaliera desiderata; in genere 100–300 m/min |
| Tolleranza di larghezza | ±0,1 mm o migliore per nastri per codici a barre di precisione |
| Concentricità/eccentricità della lama | Minima eccentricità per tagli netti e uniformi |
| Allineamento roll-to-roll | ≤±0,5 mm per evitare l'effetto telescopico |
| Tempo di cambio | Meno di 10 minuti per la produzione multi-larghezza |
Il requisito di tolleranza dovrebbe derivare dalle applicazioni di stampa dei vostri clienti, non solo dalla scheda tecnica della macchina. Chiedete:Qual è la larghezza finita più stretta e la tolleranza più ristretta richieste dal tuo processo di vendita?Questa specifica dovrebbe guidare la scelta della macchina.
7. Compatibilità dei materiali: cera, cera-resina e nastro di resina
I nastri per trasferimento termico sono disponibili con tre principali tipi di rivestimento chimico, che si comportano in modo diverso sulla macchina da taglio:
• Nastri di cera— rivestimento più morbido, maggiore produzione di polvere, necessita di un buon sistema di rimozione della polvere
• Nastri di cera-resina— prestazioni bilanciate, il grado di nastro per codici a barre più comune
• Nastri di resina— rivestimento più duro e fragile; richiede una tensione più delicata e impostazioni precise della lama per evitare sfaldamenti
Una macchina in grado di gestire tutte e tre le funzioni senza riconfigurazione e che consente di memorizzare nel PLC ricette specifiche per ciascun materiale (tensione, tipo di lama, velocità), offre una reale flessibilità produttiva.
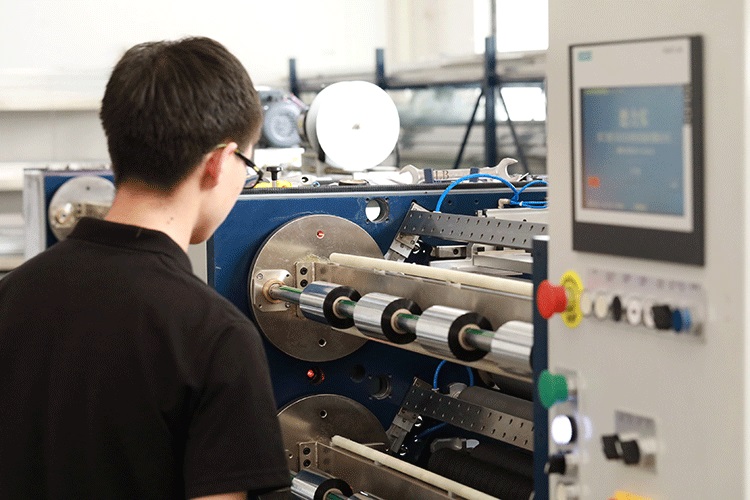
8. Automazione, controlli e preparazione all'Industria 4.0
Le moderne macchine da taglio sono sempre più integrate con:
• Sistemi di controllo servoassistitiper una tensione precisa e una velocità ripetibile
• Gestione delle ricetteper richiamare rapidamente le impostazioni dei materiali
• Conteggio automatico dei rotoli, etichettatura e misurazione della lunghezza
• Sistemi di guida laterale (EPC)per mantenere un percorso rettilineo del nastro durante il taglio
• Registrazione dei datiper la tracciabilità e gli audit di qualità
Se i vostri clienti o il vostro sistema di qualità richiedono la tracciabilità completa, date la priorità alle macchine dotate di sistemi integrati di misurazione e reportistica.
9. Superficie, utenze e installazione
Non dimenticate i vincoli pratici:
• Ingombro complessivo e spazi liberi per il carico di rotoli jumbo e lo scarico di rotoli finiti
• Requisiti di alimentazione (tensione, fase) e fornitura di aria compressa per le pale/sistema di aspirazione polveri
• Capacità di carico del pavimento, in particolare per macchine che gestiscono master da 1.300 mm e oltre.
• Accesso per l'operatore per l'infilatura, la sostituzione delle lame e la pulizia.

10. Una pratica lista di controllo per le taglie
Utilizzate questo elenco come lista di controllo finale prima dell'acquisto:
▪ La gamma di larghezze del nastro principale copre tutte le scorte di materiale in ingresso attuali e previste (margine del +10-15%)
▪ Il sistema di presa dell'albero/nucleo per il riavvolgimento supporta tutti gli ID nucleo presenti nel tuo catalogo
▪ Il metodo di taglio (si consiglia la cesoia) corrisponde ai tipi di materiale
▪ Controllo della tensione a circuito chiuso con funzione di rastrematura
▪ Rimozione integrata della polvere ed eliminazione dell'elettricità statica
▪ La tolleranza di larghezza soddisfa le esigenze più rigorose dei vostri clienti (±0,1 mm o migliore)
▪ Capacità di velocità allineata alla produzione target
▪ Ricette specifiche per i materiali memorizzate nel sistema di controllo
▪ Il tempo di cambio formato si adatta al tuo mix di produzione
▪ Requisiti di utilità e ingombro confermati
Conclusione
Dimensionare una macchina per il taglio di nastri a trasferimento termico significa adattarlainput, output e qualità— non si tratta solo di scegliere il modello più veloce o più largo. È fondamentale impostare correttamente i diametri del nucleo, il controllo della tensione, la rimozione della polvere e le tolleranze, per realizzare una linea di produzione in grado di fornire nastri per codici a barre puliti e uniformi, di cui i vostri clienti si fidano. Al contrario, se si sbagliano questi parametri, ogni bobina diventa un azzardo.
Se state valutando una macchina da taglio per la vostra linea di nastri per codici a barre, confrontate innanzitutto l'intero catalogo prodotti con questa checklist, quindi confrontate le macchine in base ai parametri che effettivamente incidono sulla qualità e sul costo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per pellicole solari
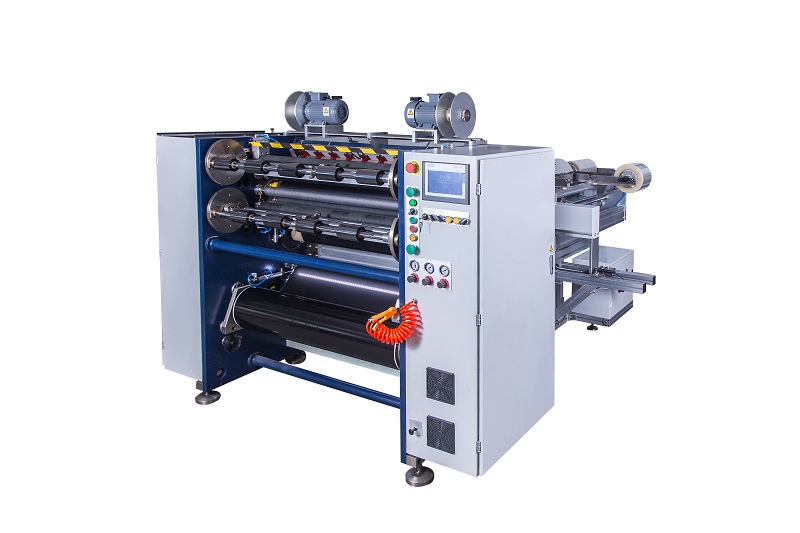 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
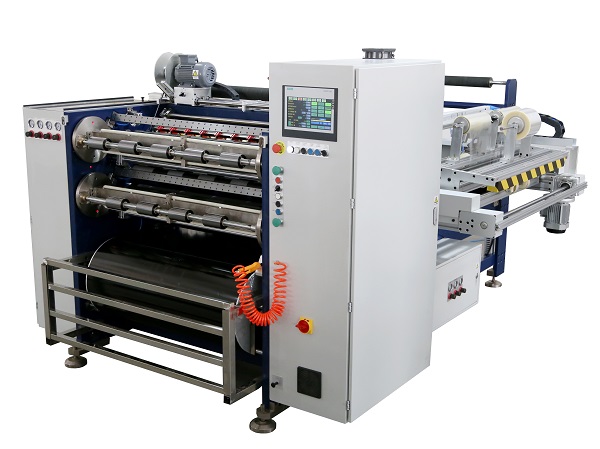 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






