Essendo un materiale composito ultrasottile, i nastri di carbonio sono costituiti da una pellicola di base in poliestere e da uno strato di inchiostro applicato sopra, con uno spessore complessivo che spesso varia da pochi micron a oltre dieci micron. Questa proprietà fisica, che li rende "sottili come l'ala di una cicala", li rende estremamente sensibili alla tensione durante il taglio e il riavvolgimento: anche lievi fluttuazioni di tensione possono causare allungamenti, deformazioni, grinze e deviazioni irreversibili. Per questo motivo, il controllo costante della tensione è diventato la tecnologia fondamentale delle macchine per il taglio dei nastri, con vantaggi che si riflettono sulla qualità del prodotto, sull'efficienza produttiva e sull'esperienza operativa.
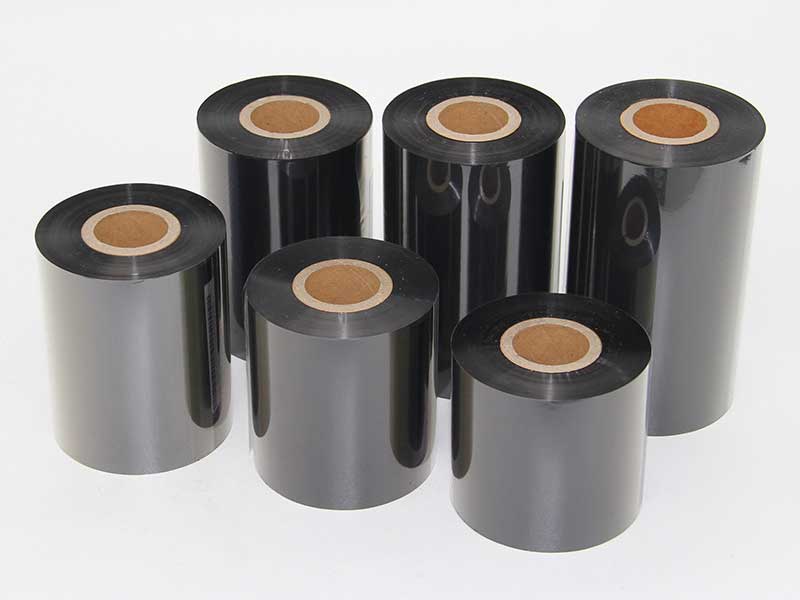
Stabilizzare la qualità del taglio e ridurre la produzione di rifiuti alla fonte.
I difetti di qualità più comuni nel taglio dei nastri – pieghe, disallineamenti e rotture – sono quasi tutti direttamente correlati a una tensione incontrollata. Quando la tensione è troppo elevata, la pellicola di base in PET si allunga e si deforma, causando microfratture nello strato di inchiostro che vi aderisce, con conseguente formazione di linee bianche, densità non uniforme o persino rottura dell'inchiostro durante la stampa; se la tensione è troppo bassa, il nastro non riesce a mantenere una traiettoria stabile ad alte velocità, risultando soggetto a deviazioni, pieghe e bordi di taglio irregolari. L'importanza del controllo costante della tensione risiede nella compressione delle fluttuazioni di tensione al minimo, mantenendo il nastro sotto la tensione "ottimale" durante tutto il processo di taglio. I dati dimostrano che, dopo un controllo costante della tensione a circuito chiuso, le fluttuazioni di tensione possono essere ridotte dal 15% nei sistemi a circuito aperto a un valore entro ±3%, gli scarti dovuti alle pieghe si riducono di circa il 70% e il numero di rotture del nastro per rotolo si riduce da una media di 3 volte a 0,2 volte.
Si adatta alle variazioni di diametro del rotolo per garantire uniformità su tutta la superficie del rotolo.
Durante il taglio, il diametro del nastro sulla bobina di filatura varia continuamente, passando da grande a piccolo. Con i tradizionali sistemi di controllo della tensione a circuito aperto o manuale, anche se l'operatore regola la tensione all'avvio, la tensione effettiva aumenta naturalmente al diminuire del diametro di svolgimento; nelle fasi successive del taglio, la tensione potrebbe già superare di gran lunga l'intervallo di sicurezza. Il controllo a tensione costante regola dinamicamente la coppia di avvolgimento e svolgimento rilevando la tensione in tempo reale o calcolando automaticamente il diametro della bobina, garantendo che il nastro mantenga la stessa tensione dall'avvolgimento completo a quello completo. Questa capacità di regolazione dinamica è fondamentale per garantire una qualità costante dall'interno verso l'esterno dello stesso nastro. L'obiettivo perseguito dalla tecnologia ad albero scorrevole è quello di garantire che i molteplici rotoli sull'albero siano sempre avvolti in modo uniforme, preciso e con tensione costante, dal nucleo allo strato esterno.

Proteggere la pellicola di base e mantenere le funzioni principali del nastro
Il valore dei nastri in carbonio risiede nella loro stabilità di trasferimento, che dipende fortemente dall'integrità della pellicola di base. L'allungamento longitudinale dei nastri è irreversibile: una volta che la pellicola di base si allunga, l'intero rotolo risulta difettoso, con conseguente posizionamento di stampa impreciso e distorsione dell'immagine. Questi rischi nascosti sono estremamente difficili da individuare durante l'ispezione del prodotto finito e spesso si manifestano solo durante l'utilizzo da parte dell'utente. Il controllo costante della tensione impedisce l'eccessivo allungamento fin dalla fonte. Allo stesso tempo, una tensione stabile garantisce che i bordi del nastro rimangano paralleli alla matrice dopo il riavvolgimento, assicurando una distribuzione uniforme della tensione sui bordi del nastro durante la stampa e riducendo il rischio di rottura.
Migliora la velocità di taglio e l'efficienza produttiva.
Esiste una correlazione diretta e positiva tra la precisione del controllo della tensione e la velocità di taglio. La velocità di taglio del nastro è aumentata dai primi 100 m/min a 300 m/min, grazie alla tecnologia di controllo della tensione costante che supporta il funzionamento ad alta velocità. Ad alte velocità, le forze inerziali durante l'accelerazione e la decelerazione si accumulano sul nastro. Senza un meccanismo di compensazione, il nastro può allungarsi istantaneamente all'avvio e allentarsi improvvisamente durante la frenata, rendendo la rottura del nastro quasi inevitabile. I moderni sistemi di controllo della tensione costante introducono la compensazione anticipata dell'accelerazione e la compensazione dell'inerzia per contrastare attivamente gli effetti inerziali, rendendo il nastro quasi invisibile durante il taglio ad alta velocità. In combinazione con la trasmissione sincrona multialbero, ogni bobina di avvolgimento mantiene una tensione controllabile in modo indipendente durante il funzionamento ad alta velocità, raggiungendo sia l'efficienza che la qualità.

Abbassare le barriere operative e ridurre al minimo l'intervento manuale
La regolazione della tensione delle tradizionali macchine per il taglio del nastro si basa sull'esperienza dell'operatore, che ruota manualmente la manopola della frizione a polvere magnetica per valutare la tensione a occhio. Questa operazione "a tentoni" non solo richiede un elevato livello di competenza da parte del personale, ma rende anche difficile garantire la costanza dei lotti. Il sistema di controllo della tensione costante automatizza questo processo: gli operatori devono solo selezionare il modello di prodotto corrispondente e il sistema carica automaticamente curve e parametri di tensione ottimizzati, evitando tentativi ed errori manuali che causano lo scarto del primo rotolo. Il sistema a circuito chiuso monitora inoltre lo stato degli attuatori in tempo reale, emettendo avvisi tempestivi in caso di anomalie nascoste, come l'usura della frizione a polvere magnetica, trasformando le riparazioni a posteriori in manutenzione preventiva.
In sostanza, il controllo costante della tensione nel taglio dei nastri è un equilibrio meccanico raggiunto su scala micrometrica. I nastri sono troppo sottili e delicati per sopportare intense fluttuazioni di tensione. Il valore del controllo costante della tensione risiede nella sostituzione dell'approssimativa esperienza manuale con una precisa regolazione a circuito chiuso, che consente a ogni metro di nastro di completare il taglio e il riavvolgimento con la stessa tensione ottimale. Quando la tensione è controllata con precisione, la qualità del trasferimento, la resa di taglio e l'efficienza produttiva del nastro sono sostanzialmente garantite.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



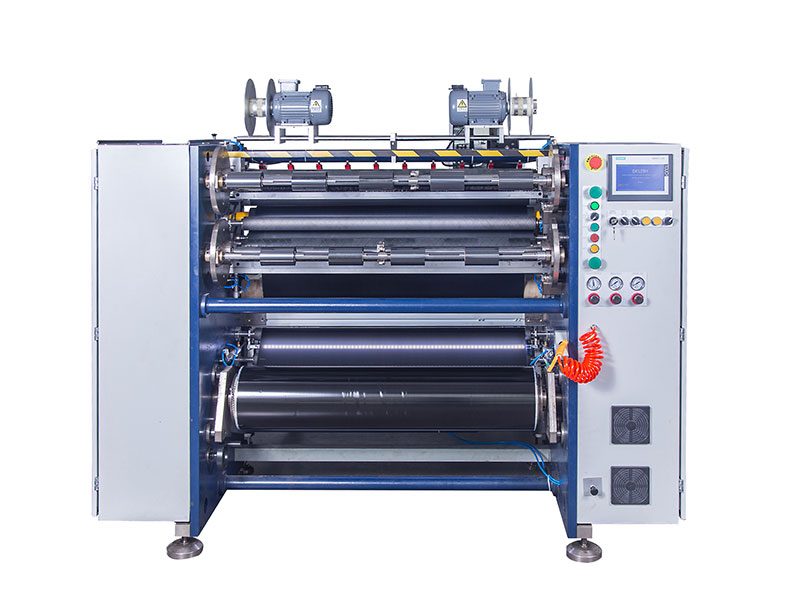 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






