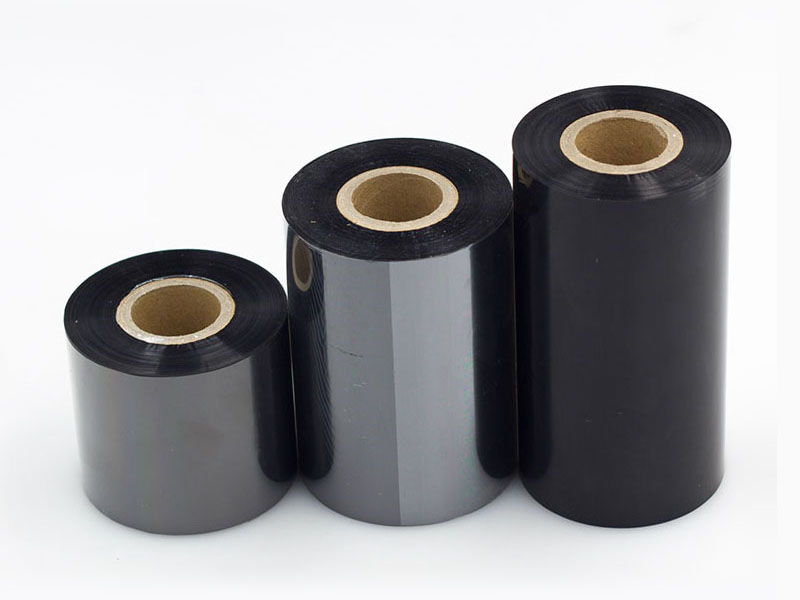
Nella catena di produzione dei nastri per trasferimento termico, il taglio è la fase finale che determina la qualità del prodotto finito. Il nastro è costituito da una pellicola di base in PET e da un rivestimento di inchiostro di spessore compreso tra 4,5 e 20 micron. Ogni fluttuazione di tensione e ogni deviazione di precisione durante il taglio possono trasformare materiali di rivestimento costosi in scarti. Le statistiche dimostrano che, con le modalità operative tradizionali, gli sprechi di materiale nella fase di taglio del nastro possono raggiungere l'8%-15%. Scegliere la macchina da taglio giusta non significa solo acquistare un macchinario, ma implementare un sistema di produzione che controlli le perdite alla fonte.
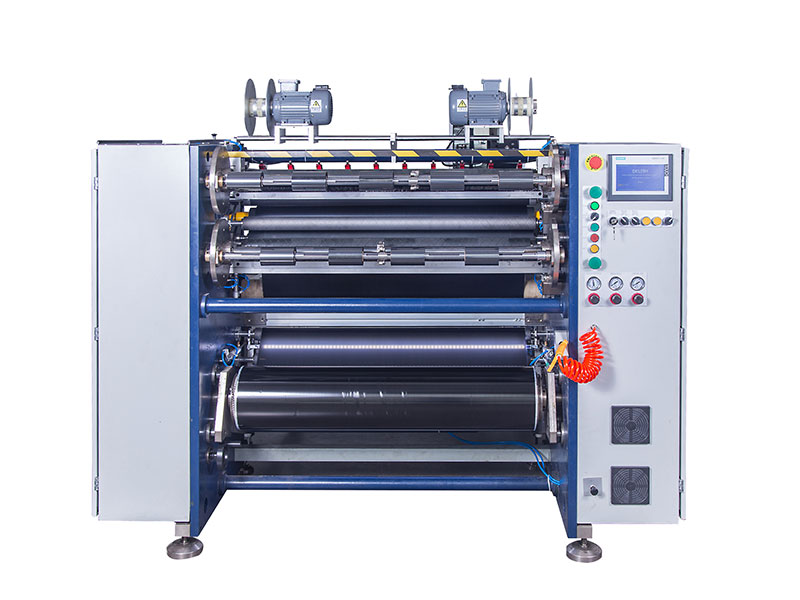
1. Perdite sottovalutate: il buco nero dei costi nella fase di taglio
Prima di discutere la scelta, è importante identificare da dove proviene la perdita. Lo spreco di materiale durante il taglio del nastro non è distribuito uniformemente, ma si concentra in alcuni punti chiave.
Le perdite dovute al cambio di ordine sono tra i costi fissi più facilmente trascurabili. Ogni volta che il rotolo principale viene sostituito, dalla fase di arresto e penetrazione della pellicola fino al taglio di ristabilizzazione, la sezione di transizione richiede in genere da 5 a 15 metri di nastro di carbonio come materiale di scarto. Se le aziende impostano di default lunghezze di transizione più lunghe, ogni ordine consumerà diversi metri di materiale, o addirittura più di dieci. Un approccio più economico consiste nell'utilizzare il materiale difettoso avanzato dall'ordine precedente o il nastro di carbonio di scarto come materiale di penetrazione per i nuovi ordini, evitando di utilizzare materiale originale per la penetrazione iniziale della pellicola in ogni ordine.
La rottura e l'allungamento del nastro causati da una tensione incontrollata sono problemi nascosti ma fatali. Il nastro è estremamente sensibile alla tensione: una tensione eccessiva provoca l'allungamento della pellicola di base in PET, con conseguente riduzione della larghezza dopo il taglio e dimensioni imprecise; se la tensione è troppo bassa, il materiale si allenta, si increspa e si arrotola in modo irregolare. I dati dimostrano che le fluttuazioni di tensione sono la causa principale della rottura del nastro, rappresentando fino al 60% degli arresti imprevisti. Le apparecchiature controllate da frizioni a polvere magnetica tradizionali possono raggiungere fluttuazioni di tensione fino a ±10%, mentre i sistemi completamente automatizzati a circuito chiuso possono mantenere le fluttuazioni entro ±1,5%.
Lo scarto di lavorazione è stato a lungo considerato una "perdita necessaria". Quando la bobina di taglio si avvicina al tubo di carta cavo, il diametro diminuisce, causando instabilità di tensione. Negli ultimi dieci o addirittura decine di metri di nastro di carbonio, la qualità non può essere garantita, quindi è necessario scartarlo. Grazie al controllo della tensione conica e alla modalità di bobina a diametro ridotto, questo scarto può essere significativamente ridotto.

2. Selezione del nucleo: Tre parametri principali determinano la base per le perdite
La scelta di una macchina per il taglio non deve essere complicata da tabelle di configurazione complesse. Concentrandosi sui seguenti tre parametri fondamentali, è possibile determinare rapidamente se un dispositivo è in grado di controllare le perdite alla fonte.
Precisione di taglio: la linfa vitale della qualità
La precisione del taglio determina direttamente l'uniformità della larghezza e la qualità dei bordi del nastro finito. Una precisione insufficiente può causare bordi ruvidi, slittamento del nastro durante la stampa e persino danneggiare la testina di stampa.
Standard di riferimento chiari per il settore: negli scenari di etichettatura commerciale convenzionale, tolleranze di ± 0,3–0,5 mm sono sufficienti per soddisfare i requisiti; le etichette elettroniche di precisione o le applicazioni industriali generiche richiedono una tolleranza di ± 0,1 mm; le etichette medicali e i nastri ultrasottili (larghezza inferiore a 10 mm) richiedono una precisione elevatissima entro ±0,05 mm.
Azione chiave: Non fidatevi dei valori teorici riportati nella tabella dei parametri. Assicuratevi di richiedere al produttore di effettuare delle prove di taglio in loco utilizzando la vostra macchina per la produzione di nastri, un calibro a corsoio per misurare la deviazione tra la larghezza di taglio e il valore impostato e utilizzando i dati effettivi del campione come riferimento.
Velocità di taglio: l'equilibrio tra efficienza e qualità
La velocità di taglio determina la produzione per unità di tempo, ma l'approccio basato esclusivamente sull'alta velocità è proprio una trappola che porta a perdite. La relazione tra velocità e resa non è semplicemente lineare; esiste piuttosto un "intervallo economico ottimale".
Le velocità nominali possono essere utilizzate come riferimento: il modello economico a bassa velocità da 50-100 m/min è adatto per piccoli lotti e varietà multiple; i modelli a velocità media per uso generale da 150-250 m/min soddisfano la maggior parte degli ordini commerciali; i modelli di produzione ad alta velocità da 300-500 m/min sono adatti per la produzione continua su larga scala. Tuttavia, la velocità massima nominale è solitamente solo un "dato di laboratorio" e la velocità effettivamente utilizzabile è significativamente influenzata dal materiale del nastro: i nastri a base di cera sono morbidi e possono tagliare stabilmente a velocità più elevate; i nastri a base mista in genere richiedono una riduzione della velocità del 10%-20%; i rivestimenti dei nastri a base di resina sono duri e hanno una bassa tenacità, richiedendo un funzionamento a velocità inferiori del 20%-30% rispetto a quelli a base di cera.
I dati della ricerca hanno inoltre rivelato la relazione quantitativa tra velocità e resa: nell'intervallo di velocità media di 250 m/min, la resa può raggiungere un picco del 98,5%; quando la velocità supera i 500 m/min, il tasso di prodotto finito scende al di sotto del 90% e si verificano con frequenza problemi come bave, rotture di strisce e distacco del rivestimento. La stabilità è più importante della velocità massima. Nella scelta dei modelli, osservare lo stato di avvolgimento durante le partenze ad alta velocità e gli arresti di emergenza a velocità comuni.
Uniformità di volume: i "costi nascosti" spesso trascurati.
La precisione della superficie terminale di avvolgimento è l'indicatore più facilmente trascurato nella selezione del prodotto, eppure influisce direttamente sulla fluidità della stampa successiva. La deviazione della superficie terminale deve essere controllata entro ±1 mm, e le apparecchiature di fascia alta possono raggiungere ±0,5 mm.
La causa principale del difetto sulla superficie terminale è una forma a "campana", una "dentellatura" o pieghe interne, tutte derivanti da dispositivi di controllo e correzione della tensione inadeguati. Questi problemi potrebbero non essere evidenti durante il taglio, ma i clienti a valle potrebbero riscontrare uno scorrimento instabile del nastro, una stampa errata o persino la rottura del nastro stesso. Nella scelta dei modelli, è opportuno dare priorità a quelli dotati di controllo della tensione a circuito chiuso e correzione attiva della deviazione, ed effettuare un'ispezione in loco per garantire l'uniformità del braccio di avvolgimento e la ridotta eccentricità del mandrino.

3. Revisione della configurazione: il controllo della tensione è l'"anima" dell'apparecchiatura
Oltre ai parametri, la configurazione dei componenti principali determina il livello effettivo di usura durante il funzionamento a lungo termine. Tra questi, la qualità del sistema di controllo della tensione incide per oltre il 50% sulla planarità dell'avvolgimento.
Il substrato del nastro è estremamente sottile e presenta una notevole viscoelasticità. A basse velocità, il controllo della tensione è relativamente semplice, ma ad alte velocità la differenza di inerzia tra avvolgimento e svolgimento aumenta bruscamente. Quando il sensore di tensione non riesce a reagire tempestivamente, il picco di tensione istantaneo allunga il substrato, causando restringimenti o addirittura la rottura del nastro.
Dare priorità al sistema di controllo della tensione completamente automatico a circuito chiuso, in grado di monitorare e regolare la tensione in tempo reale durante le fasi di svolgimento, trazione e avvolgimento. Durante l'accelerazione e la decelerazione, le fluttuazioni devono essere controllate entro ±1,5%. Anche il controllo della rastrematura è fondamentale: il rotolo finito deve ammorbidirsi gradualmente dall'asse al cerchio esterno per evitare compressioni interne o collassi dell'anello esterno. Per i nastri ultrasottili, occorre inoltre verificare che il valore minimo di tensione stabile dell'apparecchiatura soddisfi i requisiti.
In termini di configurazione di avvolgimento, gli alberi collettori sono essenziali per nastri di alta qualità e per la produzione multi-specifica. Ogni unità di avvolgimento è dotata di un anello collettore indipendente in grado di regolare la coppia in tempo reale in base alle variazioni del diametro del rotolo, risolvendo efficacemente i problemi di "avvolgimento allentato all'interno e stretto all'esterno" o "avvolgimento a nucleo". Gli alberi collettori pneumatici offrono una maggiore precisione di controllo rispetto a quelli meccanici, risultando adatti a scenari in cui le specifiche vengono modificate frequentemente.
Anche il sistema di utensili influisce direttamente sulla qualità del bordo. L'eccentricità radiale dell'albero dell'utensile deve essere controllata entro 0,01 mm; minore è l'eccentricità, più netti saranno i bordi. Le lame quadrate (tipo rasoio) sono adatte per nastri sottili inferiori a 70 μm, mentre le lame rotonde (tipo forbici) sono più adatte per materiali spessi e nastri con supporto di carta. Lo spazio tra la lama e la fessura deve essere controllato tra 0,02 e 0,05 mm e la lama usurata deve essere sostituita regolarmente per evitare la formazione di bave.
4. Adattamento flessibile della produzione: la chiave per ridurre le perdite dovute ai cambi di produzione.
Di fronte alla tendenza degli ordini "piccoli lotti, specifiche multiple", il lungo tempo necessario per il cambio formato delle tradizionali macchine da taglio sta diventando un problema sempre più rilevante. Ogni cambio di specifica richiede l'arresto della macchina per reimpostare i parametri, con un tempo di configurazione di circa 20 minuti e una forte dipendenza dall'esperienza dell'operatore.
Nella scelta dei modelli, è fondamentale dare priorità alla capacità di cambio rapido. Dotati di una torretta portautensili indipendente e di un sistema di gestione delle formule azionato da servomotori, gli operatori devono solo inserire le specifiche del nuovo ordine sul touchscreen e il sistema può posizionare automaticamente le lame e adattare i parametri di tensione, riducendo i tempi di cambio da decine di minuti a pochi minuti o addirittura decine di secondi. L'attrezzatura dovrebbe essere in grado di memorizzare i parametri di processo per centinaia o migliaia di prodotti, consentendo il richiamo diretto quando si riproduce lo stesso ordine, eliminando gli sprechi dovuti a ripetute regolazioni della macchina.
Inoltre, l'algoritmo di posizionamento automatico degli utensili contribuisce a massimizzare l'utilizzo della larghezza del rullo principale. Dopo aver inserito la combinazione di larghezza del prodotto finito, il sistema calcola automaticamente il piano di disposizione degli utensili ottimale, evitando sprechi derivanti da ripetute prove manuali di disposizione degli utensili.
Conclusione: la prova di taglio è più importante dei parametri
La scelta di una macchina per il taglio di nastri consiste essenzialmente nel trovare un equilibrio tra precisione, velocità, stabilità e flessibilità, in base alle esigenze specifiche dell'azienda. Non esiste un'attrezzatura "migliore" in assoluto, ma solo quella "più adatta".
A prescindere da quanto sia perfetta la scheda tecnica, utilizzare la propria macchina per il taglio di prova in loco prima dell'acquisto è il modo più efficace per evitare problemi. Concentrati su tre dimensioni: qualità del bordo a diverse larghezze (specifiche minime e massime), avvolgimento preciso durante le partenze ad alta velocità e gli arresti di emergenza, e facilità di cambio formato. Una macchina per il taglio su misura per la produzione reale si apprezza non solo per l'efficienza produttiva, ma anche per l'utilizzo completo di ogni metro di nastro di carbonio attraverso il controllo degli sprechi.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




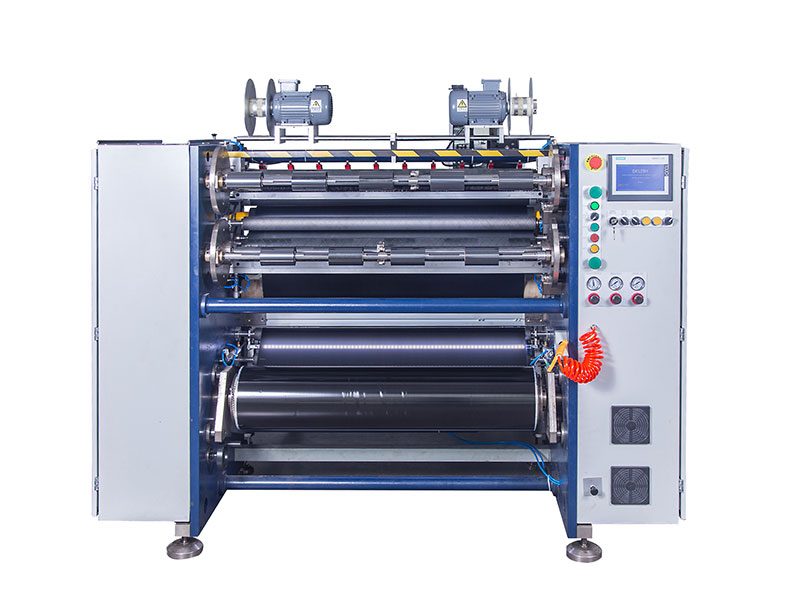 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






