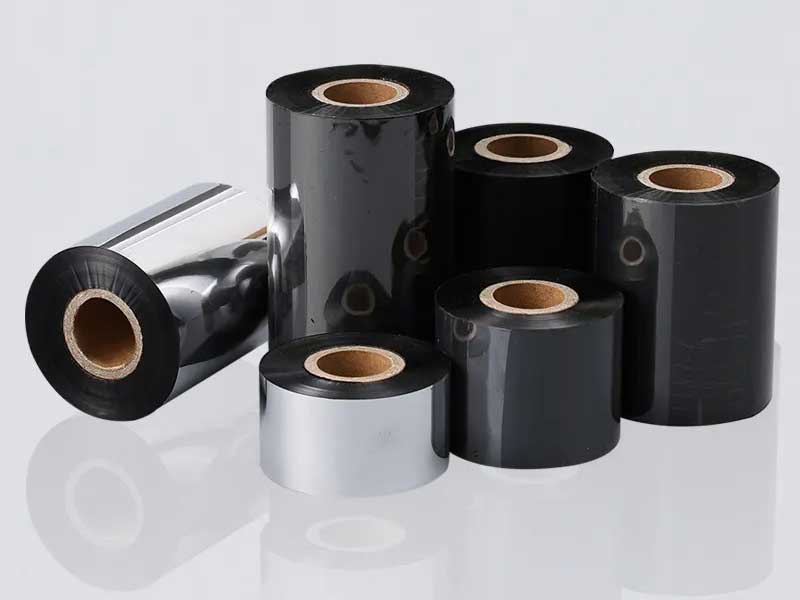
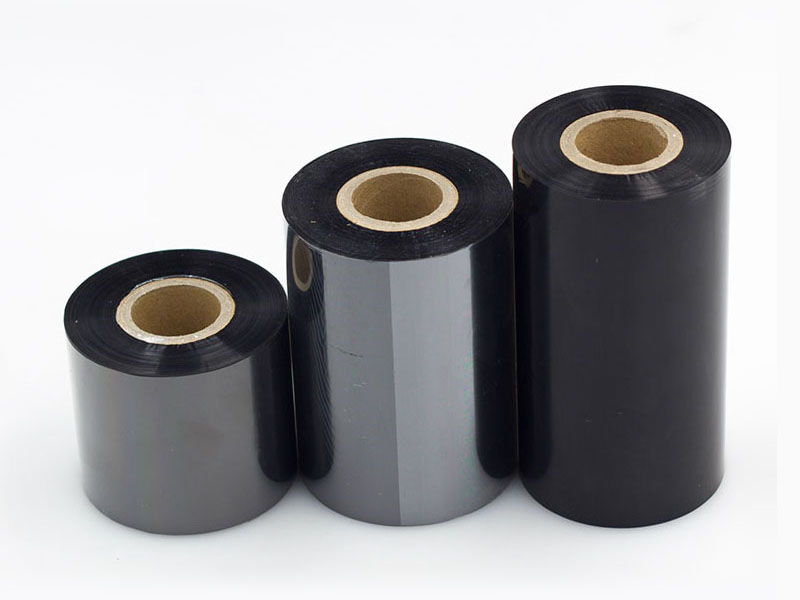
Il taglio del nastro è un processo chiave nella produzione di nastri per il trasferimento termico e la sua efficienza determina direttamente la capacità di consegna e la competitività dei costi. Tuttavia, il substrato del nastro è costituito da una pellicola in PET con uno spessore di 4,5~10 μm, che si allunga e si sgualcisce facilmente, e il processo di taglio è estremamente sensibile alla tensione e alla precisione. Molte aziende si trovano ad affrontare il dilemma di "elevata velocità nominale delle apparecchiature ma lento funzionamento effettivo", principalmente a causa degli effetti combinati di frequenti rotture del nastro e tempi di inattività, lunghi periodi di cambio delle specifiche e controllo instabile della tensione. Questo articolo propone un piano pratico per il miglioramento dell'efficienza basato su tre dimensioni: gestione dei tempi di inattività, ottimizzazione della commutazione e miglioramento della tensione.
1. Diagnosi delle cause profonde della perdita di efficienza
Prima di formulare un piano, è necessario chiarire la vera natura delle perdite di efficienza. Secondo i dati del settore, tra gli arresti imprevisti delle macchine per il taglio del nastro, la rottura del nastro rappresenta fino al 60%, l'avvolgimento/svolgimento difettoso il 25% e i falsi allarmi provenienti da sistemi elettrici e di sensori il 15%. Il tempo medio di gestione per una singola rottura del nastro è di 15-30 minuti. Se ciò si verifica 4-5 volte al giorno, il solo tempo di inattività consumerà 1,5-2,5 ore di tempo di lavoro effettivo.
Un'altra perdita nascosta deriva dalla modifica delle specifiche. Con la tendenza a ordini con specifiche multiple e piccoli lotti, un singolo cambio utensile e la regolazione dei parametri sulle tradizionali macchine da taglio richiedono dai 25 ai 45 minuti, coprendo cinque fasi: smontaggio e rimontaggio del set di lame, ripristino dei parametri di tensione, sostituzione del nucleo dell'albero, allineamento del nastro di filettatura e verifica del taglio di prova. Modificare le specifiche dalle 5 alle 8 volte al giorno equivale a perdere dalle 2 alle 3 ore di capacità produttiva effettiva per ogni macchina.
Un problema più grave è che molte macchine da taglio utilizzano ancora un sistema di frenatura a polvere magnetica ad anello aperto, con fluttuazioni di tensione che possono raggiungere ±10%. Gli operatori sono costretti a rallentare per mantenere la massa di base: la capacità nominale dell'attrezzatura è di 300 m/min, ma in realtà può funzionare solo a 100-150 m/min.La logica fondamentale del miglioramento dell'efficienza non è quella di far funzionare le apparecchiature più velocemente, ma di garantire che non siano più costrette ad arrestarsi ad alte velocità.

2. Gestione dei tempi di inattività: ridurre al minimo il tasso di rottura delle cinghie.
Le strisce rotte sono la principale causa di calo di efficienza e il trattamento deve procedere simultaneamente su tre fronti: utensili da taglio, correzione ed elettricità statica.
Aggiornamento e standardizzazione degli strumenti.Le normali lame in acciaio inossidabile si usurano molto rapidamente durante il taglio di substrati sottili di 4,5 μm; le lame smussate trasformano il "taglio" in "spremitura" e le bave e le aderenze sul taglio provocano direttamente la rottura. Il piano raccomanda di passare a inserti in carburo di tungsteno ad alta durezza, che possono triplicare la durata utile. Allo stesso tempo, viene definita una specifica standard per il gioco degli utensili: sovrapposizione controllata tra 0,01 e 0,03 mm, gioco laterale tra 0,02 e 0,05 mm, e calibrazione con spessimetro prima di ogni turno. Laddove le condizioni lo consentano, le linee di produzione possono introdurre dispositivi automatici di affilatura degli utensili per rettificare il bordo della lama in linea, evitando la rottura intermittente del nastro causata dalle fluttuazioni delle condizioni dell'utensile.
La risposta del sistema penitenziario acceleraDurante il taglio di nastri stretti, la rigidità laterale del nastro è molto debole; anche lievi disturbi possono causare deviazioni, con conseguente sollevamento dei bordi e attivazione dei dispositivi di protezione anticollisione che provocano l'arresto della macchina. La sostituzione dei tradizionali sensori di correzione della deviazione a ultrasuoni con sensori digitali a infrarossi ad alta precisione aumenta la velocità di risposta del 50%. In combinazione con rulli di gomma attivi che tendono il nastro prima e dopo il taglio, si riduce significativamente la deviazione indotta dall'eccentricità. Per nastri stretti con larghezza inferiore a 10 mm, la tensione di svolgimento deve essere ridotta al 60%-70% rispetto ai nastri a banda larga convenzionali per evitare una tensione eccessiva che potrebbe assottigliare il nastro e causarne il distacco dalla fessura.
Eliminazione dell'elettricità statica e soppressione delle interferenze di segnaleL'assorbimento elettrostatico di polvere generato dal taglio ad alta velocità non solo contamina il bordo e degrada il bordo di taglio, ma interferisce anche con il sensore di rilevamento della rottura del nastro e causa falsi allarmi. Installare barre di eliminazione statica di tipo AC nel passaggio dei rulli per garantire che la resistenza di messa a terra dell'apparecchiatura sia inferiore a 4Ω. Allo stesso tempo, la linea del segnale del sensore viene sostituita con un cavo schermato a doppino intrecciato e messa a terra separatamente. Il programma PLC aggiunge una logica di conferma con ritardo di 50 ms per filtrare i falsi arresti di emergenza causati da interferenze istantanee.
3. Ottimizzazione dello switch: dimezzare i tempi di modifica delle specifiche.
Le interruzioni dovute a modifiche delle specifiche non generano direttamente scarti, ma rappresentano il principale fattore di inefficienza negli scenari di ordini con più varianti. L'idea centrale è quella di passare dalla "regolazione a bordo" alla "pre-regolazione offline".
Set di utensili modulari e stazioni di preimpostazione offline.La lama circolare per il taglio, la guarnizione distanziatrice e il rullo inferiore dell'incudine sono integrati in una "scatola di taglio" a sgancio rapido, dove ogni scatola corrisponde a una combinazione fissa di larghezza di taglio. Durante il funzionamento dell'apparecchiatura, gli operatori preassemblano e bloccano i dispositivi di fissaggio personalizzati selezionando in anticipo la combinazione di larghezza dell'ordine successivo. Quando si cambiano le specifiche, è sufficiente rimuovere la vecchia cartuccia e inserirla nella nuova, quindi bloccarla pneumaticamente con un solo pulsante. Il tempo di cambio utensile può essere ridotto da una media di 20 minuti a meno di 3 minuti, eliminando al contempo gli errori di posizionamento umani.
Accesso con un solo clic alla libreria delle ricette di processo.Per nastri di diverse larghezze, spessori e tipologie di substrato, più di 20 parametri, come la conicità della tensione di svolgimento, la pressione di riavvolgimento dei rulli, la velocità di taglio e il tempo di accelerazione/decelerazione, variano. Dopo aver creato il database elettronico delle ricette, gli operatori scansionano i codici per accedere agli ordini di lavoro e il PLC scarica automaticamente tutti i parametri al convertitore di frequenza e al regolatore di tensione, riducendo il tempo di impostazione da 8-12 minuti a meno di 10 secondi ed eliminando gli scarti di taglio dovuti a errori di input. Sul lato di avvolgimento, l'albero ad espansione pneumatica è sincronizzato con un mandrino autocentrante. Lo stesso albero può essere adattato a diversi diametri interni del tubo modificando il diametro effettivo dell'airbag e riducendo il tempo di centraggio dell'albero da 5-8 minuti a 1 minuto.
Calcoli approfonditi dimostrano che, dopo l'implementazione di queste tre misure, i tempi di inattività per una singola modifica delle specifiche possono essere ridotti da 25-45 minuti a meno di 10 minuti. Per le officine con più di cinque modifiche giornaliere, ciò si traduce in un aumento di 1,5-2 ore di capacità produttiva effettiva al giorno.

4. Tensione a circuito chiuso: rilascia la velocità di progetto dell'apparecchiatura
Le prime due misure risolvono il problema dell'"arresto", mentre l'aumento della tensione affronta il problema della "lentezza di avvio". La velocità massima per il taglio del nastro è essenzialmente determinata dalla precisione controllata dalla tensione.
I tradizionali motori a coppia ad anello aperto o i freni a polvere magnetica rispondono lentamente e presentano forti fluttuazioni; ad alte velocità, i picchi di tensione possono rompere direttamente il substrato. La proposta suggerisce di aggiornare il lato di svolgimento con un convertitore di frequenza vettoriale ad anello chiuso combinato con un feedback di tensione a rulli flottanti, consentendo la regolazione PID in tempo reale e comprimendo le fluttuazioni di tensione da ±10% a ±0,5 N. Il lato di riavvolgimento utilizza un algoritmo di tensione conica, che riduce automaticamente la tensione all'aumentare del diametro, prevenendo la deformazione da compressione dello strato interno e la formazione di pieghe a "cuore di crisantemo". Durante le fasi di avvio e arresto, viene introdotto un controllo di accelerazione e decelerazione a curva a S per prevenire la rottura del nastro causata da improvvise variazioni di tensione.
Per la produzione su linee miste multi-varietà, sono pre-memorizzati oltre 20 set di parametri di processo di tensione (classificati per tipo di substrato, larghezza e spessore) che possono essere richiamati con un clic durante il cambio di ordine, evitando ripetute regolazioni di prova da parte degli operatori basate sull'esperienza. Dopo l'aggiornamento del sistema di tensione a circuito chiuso, la velocità operativa stabile può in genere aumentare del 30%~50%. Le linee che in precedenza potevano funzionare solo a 120 m/min possono raggiungere i 180~200 m/min garantendo al contempo la resa del prodotto.
5. Garanzie a sostegno e risultati attesi
L'efficacia di queste tre soluzioni dipende da due elementi fondamentali. In primo luogo, l'istituzionalizzazione della manutenzione preventiva. È stata sviluppata una checklist di ispezione giornaliera che comprende lo stato delle lame, la pulizia del rullo di tensione, il funzionamento dell'asta elettrostatica e la pressione della fonte d'aria; l'anello in gomma poliuretanica del rullo di pressione dell'avvolgimento deve essere sostituito ogni 200 ore di funzionamento per evitare slittamenti. In secondo luogo, il controllo ambientale. L'officina di taglio del nastro deve essere dotata di pavimentazione priva di polvere, con temperatura e umidità controllate tra 20 e 25 °C e UR tra il 40% e il 60% per ridurre l'assorbimento di polvere e l'accumulo di elettricità statica.
Sulla base dei dati provenienti da casi di miglioramento industriale completi, dopo l'implementazione di un piano completo di ottimizzazione dell'efficienza, i risultati attesi sono: riduzione dei tempi di inattività non pianificati di oltre il 90%, aumento del tasso di prodotto finito da circa il 93% a oltre il 98% e aumento della produzione per turno singolo di circa il 50%. È importante sottolineare che i miglioramenti dell'efficienza nel taglio del nastro non implicano una "singola svolta": le quattro fasi (utensile di taglio, tensione, correzione e cambio ordine) sono interdipendenti e qualsiasi carenza in uno qualsiasi di questi passaggi ridurrà l'efficienza complessiva fino a creare un collo di bottiglia. Il valore della soluzione non risiede nel progresso di una singola tecnologia, ma nella gestione delle quattro fasi come un sistema, consentendo all'attrezzatura di lavorare ogni volume in modo continuo e stabile ad alta velocità.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






