Nella catena di produzione dei nastri per trasferimento termico, il taglio è un fattore chiave che determina la resa e la qualità dei prodotti finiti. I rotoli di grandi dimensioni vengono tagliati nelle strisce strette richieste dai clienti e il problema più critico per i produttori in questo processo è la "deformazione dei bordi". Se il nastro subisce una deviazione assiale durante il funzionamento ad alta velocità, può causare bordi irregolari e scarti di rotoli o, nel peggiore dei casi, l'intero albero può essere scartato o addirittura danneggiare costose testine di stampa a causa di sporgenze dei bordi. I metodi tradizionali basati su barriere meccaniche o sorveglianza manuale sono pressoché inefficaci contro veicoli che viaggiano a velocità di diverse centinaia di metri al minuto. Il valore della funzione di correzione automatica risiede nell'integrare questa variabile incontrollata in un preciso circuito chiuso, spostando le operazioni di taglio da una "selezione a posteriori" a un'"autoriparazione in tempo reale".

Alla base della correzione automatica c'è una logica di controllo a circuito chiuso di "percezione-decisione-esecuzione".Non è misterioso, ma richiede un alto grado di coordinamento tra tre anelli. La fase di rilevamento è gestita dal sensore di correzione, che scansiona continuamente la posizione laterale del bordo del nastro, convertendo gli offset a livello di micron in segnali elettrici. Tra le soluzioni attualmente più diffuse, i sensori a ultrasuoni sono i più ampiamente applicabili perché non risentono del colore o della trasparenza del nastro, mentre i sensori optoelettronici funzionano in modo stabile quando le differenze di colore del bordo sono evidenti. Alcuni dispositivi di fascia alta incorporano telecamere CCD line array, raggiungendo una precisione di rilevamento di ±0,1 mm o anche superiore. Il processo decisionale è gestito da controllori industriali, i cui algoritmi PID o adattivi integrati non solo rispondono alle deviazioni correnti, ma possono anche prevedere deviazioni imminenti in base alla velocità di offset e alle tendenze storiche, emettendo in anticipo istruzioni di fine-tuning per evitare il ritardo del tradizionale controllo basato su interruttori "che agisce solo quando è offline". Durante la fase di esecuzione, il telaio di correzione viene azionato da servomotori o cilindri elettrici per spostare leggermente lateralmente il telaio di deviazione lungo la guida di scorrimento. In una struttura tipica, il motore ricevente è fissato al montaggio La base, collegata in modo scorrevole alla barra di scorrimento, è dotata di un meccanismo di azionamento che spinge la sede di montaggio orizzontalmente, guidando così l'intero percorso del materiale a tornare in allineamento senza entrare in contatto con la superficie del nastro. Questa correzione senza contatto è fondamentale: i rivestimenti dei nastri sono estremamente delicati e qualsiasi graffio può compromettere le prestazioni di trasferimento termico.

Tuttavia, disporre di hardware preciso non garantisce una superficie finale pulita.Le prestazioni dei sistemi automatici di correzione della deviazione in condizioni operative reali dipendono fortemente dalla meticolosità del processo di debug. Il sensore deve essere installato a circa 30-50 centimetri dal telaio di correzione per garantire che il punto di rilevamento possa individuare in anticipo le tendenze di deviazione; la calibrazione dello zero deve posizionare il bordo del nastro esattamente all'interno del campo di rilevamento; in caso contrario, tutte le azioni successive si baseranno su parametri di riferimento errati. Ancora più delicata è l'impostazione del parametro "zona morta": se la zona morta è troppo piccola, il telaio di centraggio vibrerà frequentemente a causa delle frequenti correzioni, causando ondulazioni sulla superficie terminale dell'avvolgimento; se la zona morta è troppo grande, i ritardi di correzione e gli offset accumulati non possono essere eliminati in tempo. L'esperienza del settore in genere inizia con un valore di ± 0,2 mm, per poi perfezionarlo in base alle effettive condizioni operative. Anche la velocità di risposta deve corrispondere alla velocità lineare; un guadagno eccessivamente rapido a basse velocità di taglio può causare oscillazioni di sovra-regolazione, mentre una risposta insufficiente ad alte velocità può impedire alla correzione di tenere il passo con la deviazione. Bilanciare questi parametri spesso richiede agli operatori di sperimentare ripetutamente tramite prove al minimo e test di resistenza, anziché disporre di un'unica configurazione di fabbrica in grado di risolvere il problema una volta per tutte.
Un ulteriore valore aggiunto del sistema di correzione risiede nella sua profonda integrazione con il controllo della tensione.Le deviazioni del nastro e le fluttuazioni di tensione sono spesso causali l'una dell'altra: una tensione instabile provoca deformazioni di espansione e contrazione laterale del materiale, innescando la deviazione; a sua volta, la deviazione causa superfici terminali di avvolgimento irregolari, con conseguente ulteriore squilibrio nella tensione locale. Pertanto, le macchine di taglio di alta precisione integrano in genere il centraggio con un sistema di tensione a circuito chiuso del rullo oscillante flottante, eseguendo una prima correzione grossolana all'uscita della lama di taglio e un'ulteriore correzione fine prima dell'avvolgimento, formando un'architettura di controllo coordinata. Per i nastri stretti con larghezze di taglio inferiori a 10 millimetri, questo coordinamento è particolarmente critico. Il nastro stretto ha una rigidità laterale estremamente ridotta. Se la tensione è troppo elevata durante l'avvolgimento, il nastro si restringe come un elastico teso e scivola fuori dalla scanalatura, rendendo difficile il recupero anche con la massima forza del sistema di correzione. Gli operatori esperti riducono la tensione di avvolgimento durante il taglio di nastri stretti al 60-70% del valore convenzionale, diminuendo opportunamente la velocità del veicolo per consentire un margine di risposta sufficiente al meccanismo di correzione.

Da una prospettiva orientata ai risultati, i benefici della correzione automatica sono direttamente quantificabiliGrazie all'utilizzo di macchine di taglio correttivo intelligenti, il tasso di difettosità causato dallo scorrimento dei bordi può essere ridotto dal 3-5% rispetto ai metodi tradizionali, scendendo al di sotto dello 0,2%. Dietro a questo risultato si celano non solo i risparmi sui materiali del nastro, ma anche una significativa riduzione dei costi occulti derivanti da tempi di inattività, debug, interventi manuali e resi da parte dei clienti. Gli operatori non sono più concentrati esclusivamente sul bordo e si trovano in difficoltà, potendo così gestire più macchine contemporaneamente e aumentando la produttività pro capite. Per prodotti ad alto valore aggiunto come i nastri resistenti alle alte temperature a base di resina, la natura senza contatto della correzione previene anche danni al rivestimento del bordo, proteggendo indirettamente la durata della testina di stampa nella fase finale del processo.
Naturalmente, la correzione automatica non è una panacea. Permette la "correzione in tempo reale dopo la deviazione", ma non può eliminare la causa principale della deviazione stessa. Problemi come l'eccessivo parallelismo dei rulli di guida, la forma ondulata non uniforme dei bordi del nastro e gli errori di valutazione del sensore causati dall'accumulo elettrostatico di polvere in officina richiedono calibrazione meccanica e manutenzione quotidiana. Un sistema di correzione può rappresentare l'ultima linea di difesa per la precisione di apparecchiature accuratamente calibrate. Quando un sottile strato di polvere si accumula sulla lente del sensore, anche l'algoritmo più sofisticato può essere tratto in inganno da falsi segnali; quando il rullo di guida stesso presenta una deviazione di parallelismo di 0,1 millimetri per metro, il meccanismo di correzione deve correggere ripetutamente lo stesso difetto sistemico durante ogni ciclo di rotazione. Pertanto, un approccio razionale è quello di considerare la correzione automatica della deviazione come parte integrante del sistema di taglio di precisione, piuttosto che come una soluzione tampone in grado di risolvere tutti i problemi.
Ripensando all'evoluzione della funzione di correzione automatica delle macchine per il taglio dei nastri, la sua importanza ha da tempo superato la semplice funzione di "prevenire le deviazioni". Essa libera le operazioni di taglio dai limiti di reazione umana, consente la lavorazione di nastri stretti e substrati ultrasottili e sposta la coerenza qualitativa da un'“abilità artigianale” dipendente dalle mani esperte di operatori esperti a “parametri” replicabili e tracciabili. Nell'industria odierna dei nastri, dove i profitti si riducono e le esigenze dei clienti in termini di uniformità della superficie di taglio diventano sempre più stringenti, un sistema di correzione automatica ben calibrato rappresenta il guardiano silenzioso ma affidabile della linea di produzione.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

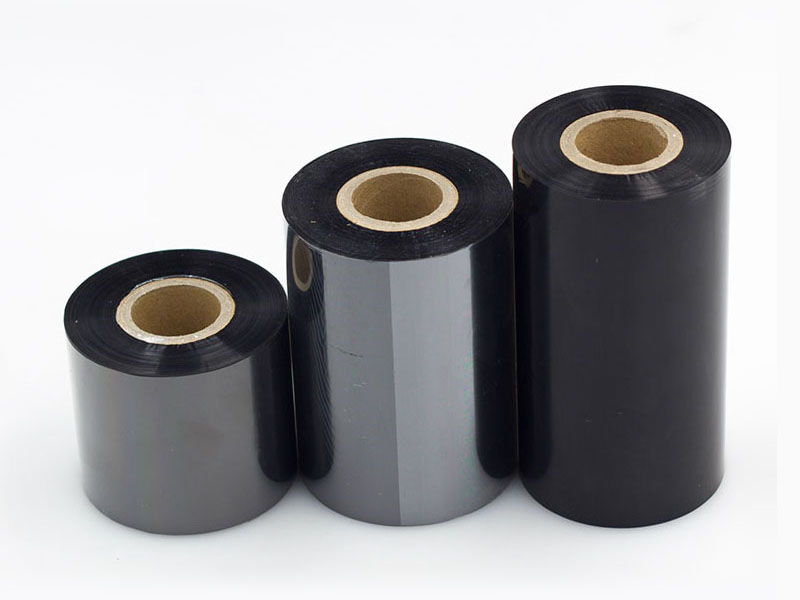



 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






