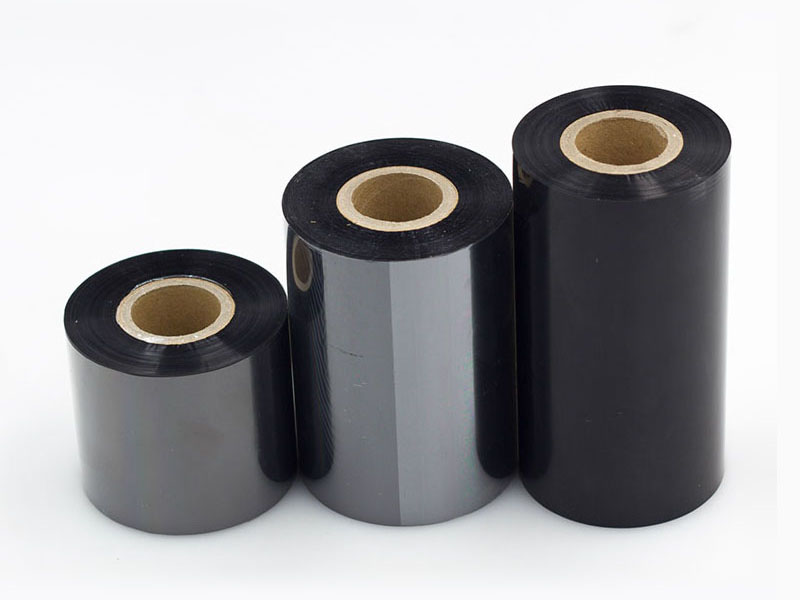
Nella catena di produzione dei nastri per trasferimento termico, il taglio è la fase finale cruciale che determina la lunghezza del prodotto finito. Le richieste del cliente, come ad esempio "100 metri per rotolo" o "300 metri per rotolo", possono sembrare semplici, ma in realtà dipendono dalla funzione di arresto a conteggio della macchina da taglio per ottenere un "freno" preciso ad alta velocità. Il substrato del nastro è costituito da una pellicola in PET di soli 4,5-10 μm, che si allunga e si sgualcisce facilmente, rendendo l'arresto a conteggio dei metri molto più complesso del semplice "conteggio e arresto". Questo articolo analizzerà il nucleo tecnico di questa funzione da quattro punti di vista: rilevamento del segnale, logica di controllo, strategia di arresto e calibrazione di precisione.
1. Fonte dei segnali di conteggio al metro: Chi sta "contando" la lunghezza del nastro
Il principio alla base dell'arresto tramite conteggio metri è quello di rilevare con precisione la lunghezza effettiva percorsa dal nastro di carbonio. Attualmente, le macchine per il taglio del nastro più diffuse utilizzano generalmente encoder combinati con ruote contametri. La ruota contametri è premuta saldamente contro il rullo o la superficie del nastro. Quando il nastro scorre, aziona la ruota contametri facendola ruotare in modo sincrono, e l'encoder rotativo installato all'estremità dell'albero della ruota contametri emette di conseguenza segnali a impulsi.
Qui entra in gioco una relazione di conversione fondamentale: il sistema di controllo deve sapere "a quanti millimetri di spostamento del nastro di carbonio corrisponde ogni impulso", ovvero l'equivalente dell'impulso. Il suo calcolo dipende dal perimetro effettivo della ruota contametri e dal numero di impulsi per giro dell'encoder. Se il perimetro cambia a causa dell'usura della ruota contametri, o se il segnale dell'encoder perde impulsi a causa di interferenze, l'equivalente dell'impulso si sposterà, rendendo impossibile la precisione del conteggio dei metri. Pertanto, le macchine di taglio di alta precisione solitamente posizionano la ruota contametri sul lato di avvolgimento dopo la lama di taglio per evitare piccoli slittamenti che potrebbero verificarsi durante il taglio, richiedendo al contempo cuscinetti lisci e superfici pulite per garantire che "ogni giro sia un giro completo".

2. Dal conteggio ai comandi: come attivare la logica di inattività
Quando il valore cumulativo dell'impulso dell'encoder raggiunge la lunghezza target impostata sull'interfaccia operativa, il sistema di controllo emette un comando di arresto. Tuttavia, il termine "arresto" nel contesto del taglio ad alta velocità implica un preciso coordinamento temporale.
Se l'uscita del driver viene semplicemente interrotta bruscamente, il nastro continuerà a percorrere una certa distanza per inerzia, causando un superamento della lunghezza effettiva impostata. Pertanto, è fondamentale impostare una distanza di arresto del buffer. Quando il valore del misuratore raggiunge la "lunghezza target meno la distanza del buffer", il sistema avvia l'esecuzione della curva di decelerazione, garantendo che la velocità del dispositivo sia esattamente zero al raggiungimento del valore target. Questa distanza del buffer deve essere regolata dinamicamente in base alla velocità di linea corrente e all'inerzia dell'avvolgimento; maggiore è la velocità, maggiore sarà la distanza del buffer.
In alcune soluzioni di retrofit di vecchia generazione che utilizzano azionamenti a frequenza variabile, viene addirittura impiegata una strategia di arresto a doppio segnale: quando il contatore invia il primo segnale, il convertitore di frequenza rallenta secondo il normale tempo di decelerazione; quando viene inviato il secondo segnale, si attiva l'arresto rapido e si innesta la resistenza di frenatura. Questa riduzione a due stadi bilancia efficienza e precisione, evitando allarmi di sovracorrente o allungamenti del nastro causati da arresti improvvisi ad alta velocità. Nei moderni sistemi di controllo servoassistiti, la curva di riduzione viene pianificata direttamente dal controllore di movimento e la precisione della posizione di arresto può essere controllata a livello millimetrico.

3. Il killer invisibile della precisione nei tempi di inattività: slittamenti e fluttuazioni di tensione
Anche se il conteggio dell'encoder è preciso e la curva di riduzione è pianificata in modo ragionevole, la lunghezza effettiva di arresto potrebbe comunque discostarsi dal valore target. La causa più comune di deviazione nel punto di taglio del nastro è lo slittamento della ruota contametri. La superficie del nastro è rivestita di inchiostro, il che causa un coefficiente di attrito instabile. Se la pressione del rullo pressore è insufficiente o la superficie è contaminata dal toner, la ruota contametri "già" sul nastro: l'encoder sta contando, ma la lunghezza effettiva percorsa dal nastro è inferiore al valore registrato, con conseguente prodotto finito più corto.
Le fluttuazioni di tensione rappresentano un altro fattore nascosto. Durante il taglio, il nastro viene allungato; maggiore è la tensione, maggiore sarà la lunghezza effettiva del nastro per impulso (proprio perché il nastro viene allungato). Se la tensione di avvolgimento cambia bruscamente durante la fase di decelerazione e arresto, la variazione del recupero elastico del nastro si rifletterà direttamente sulla durata del tempo di inattività. Per ovviare a questo problema, le macchine di taglio di fascia alta collegano i segnali di conteggio metrici a un sistema di tensione a circuito chiuso: durante la sezione di arresto del buffer, il sistema di tensione riduce sincronicamente l'intervallo di fluttuazione, minimizzando la deriva di lunghezza causata dal rilassamento o dall'eccessivo tensionamento della tensione.
Inoltre, non bisogna trascurare i parametri di compensazione dell'accelerazione e della decelerazione. Durante la decelerazione dell'apparecchiatura da alta velocità a zero, la distanza percorsa dal nastro per inerzia è correlata alla decelerazione. Il sistema di controllo deve compensare automaticamente l'incremento dell'impulso in questo segmento in base alla velocità corrente; in caso contrario, potrebbero verificarsi errori sistematici come "precisione a bassa velocità, deviazione ad alta velocità".

4. Calibrazione: assicurarsi che il valore dello strumento possa resistere a pesate ripetute.
Anche i sistemi più precisi richiedono una calibrazione periodica. La calibrazione del sistema di dosaggio delle macchine per il taglio di nastri utilizza solitamente il metodo dinamico di scorrimento del nastro: si segna l'inizio del nastro, si fissa un righello in acciaio sulla macchina, si imposta l'apparecchiatura per percorrere 10 metri prima di arrestarsi e si misura la distanza percorsa. Se il valore misurato è di 9,98 metri, il coefficiente di errore è 0,998. Si moltiplica l'equivalente dell'impulso di corrente per questo coefficiente e si reinseriscono i dati, ripetendo la verifica fino a quando l'errore non converge.
Per la manutenzione ordinaria, gli operatori devono prestare attenzione a due punti critici: la pulizia della superficie della ruota contametri e le condizioni dei cavi di collegamento dell'encoder. L'accumulo di toner modifica il perimetro effettivo della ruota contametri e i cavi allentati possono causare interferenze di segnale. In genere, il taglio del nastro richiede errori di conteggio dei metri controllati entro lo 0,3%, mentre i prodotti ad alta richiesta richiedono un valore entro lo 0,1%. Dopo la calibrazione, è necessario effettuare una verifica a bassa, media e alta velocità per confermare la validità dei parametri di compensazione in tutti gli intervalli di velocità.
Conclusione
La funzione di arresto del contatore di metri della macchina per il taglio del nastro è essenzialmente un sistema a circuito chiuso di "percezione-decisione-esecuzione": l'encoder rileva la lunghezza, il sistema di controllo decide quando rallentare e i sistemi di azionamento e frenatura arrestano l'esecuzione. La precisione del coordinamento tra questi tre elementi determina se i valori sulla scala del metro di ogni rotolo di nastro sono corretti quando raggiungono il cliente. Per gli utilizzatori delle apparecchiature, comprendere la relazione tra equivalente di impulso e slittamento, valutare l'abbinamento tra distanza del buffer e tensione e stabilire abitudini di calibrazione regolari è molto più significativo che perseguire un'"alta precisione" sulla carta. Dopotutto, la fase successiva al taglio del nastro è la stampa a trasferimento termico. Un rotolo di nastro troppo corto spesso presenta problemi solo durante la stampa dell'ultima versione dell'etichetta: a quel punto, la perdita non è limitata a un solo nastro.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






