Quando si acquistano macchine per il taglio e l'avvolgimento di nastri, è molto probabile che le informazioni fornite dalla "velocità più elevata" e dal "prezzo più basso" presenti nella tabella dei parametri siano fuorvianti. Un dispositivo con una velocità nominale di 500 metri al minuto potrebbe presentare superfici terminali irregolari o deformazioni da trazione già a 200 metri al minuto se il controllo della tensione è inadeguato, e la sua efficienza effettiva è di gran lunga inferiore a quella di una macchina che funziona stabilmente a 250 metri al minuto. Lo spessore totale del nastro è spesso di soli 4,5-20 micron e anche piccole deviazioni durante il processo di taglio possono causare direttamente l'usura della testina di stampa, del nastro o persino lo scarto dell'intero lotto. La logica fondamentale nella scelta non è acquistare il "migliore" o il "più economico", ma trovare la soluzione più adatta alle caratteristiche del materiale, alla struttura degli ordini e ai costi operativi a lungo termine.

La precisione prima di tutto: questo è un principio imprescindibile.
La precisione di taglio è il principale parametro per valutare le prestazioni di un'apparecchiatura e determina direttamente se il nastro finito può essere alimentato senza intoppi nella macchina. La classificazione della precisione nel settore è generalmente chiara: l'errore per le apparecchiature standard è di circa ±0,5 mm, mentre i modelli ad alta precisione possono raggiungere ±0,1 mm o addirittura ±0,05 mm. Se la vostra attività riguarda etichette elettroniche di precisione, etichette medicali o la stampa di codici a barre ad alta risoluzione, ±0,1 mm è la soglia di partenza; se si producono solo etichette logistiche convenzionali, ±0,3~0,5 mm sono accettabili, ma è necessario utilizzare come riferimento i campioni di prova effettivamente tagliati, non i valori teorici riportati nella tabella dei parametri.
Ancora più difficile da controllare rispetto alla tolleranza di larghezza è la precisione dell'avvolgimento. La deviazione della superficie terminale deve essere controllata entro ±1 mm, e le apparecchiature di fascia alta possono raggiungere ±0,5 mm. Una superficie terminale con una forma a "bocca di campana", bordi seghettati o pieghe interne indicano quasi sempre un sistema di controllo e correzione della tensione inadeguato. Il substrato del nastro è estremamente sottile e la tensione incide per oltre il 50% sulla planarità dell'avvolgimento. Una tensione eccessiva può causare danni da trazione alla pellicola di base in PET, facilitando la dispersione di polvere durante la stampa; se la tensione è troppo bassa, il nastro si increspa e possono comparire linee bianche o rientranze nella stampa. Pertanto, un sistema di controllo della tensione completamente automatico a circuito chiuso è una configurazione imprescindibile nella scelta di un sistema. Questo sistema utilizza sensori per fornire un feedback in tempo reale e regolare la tensione in ogni fase di avvolgimento, trazione e riavvolgimento, anziché basarsi su impostazioni a circuito aperto.
Anche la scelta dell'avvolgitore è fondamentale. Se l'apparecchiatura è dotata solo di un albero a espansione di gas standard, quando si avvolgono simultaneamente più bobine, la differenza di diametro delle bobine impedirà la regolazione indipendente della tensione, causando problemi come "avvolgimento allentato all'interno, stretto all'esterno" o "anima all'interno". Gli alberi a scorrimento (in particolare quelli pneumatici) consentono a ciascuna unità di avvolgimento di controllare la coppia in modo indipendente, regolandola in tempo reale in base alle variazioni del diametro della bobina, rendendoli un'opzione essenziale per la produzione di nastri di alta qualità in diverse specifiche.
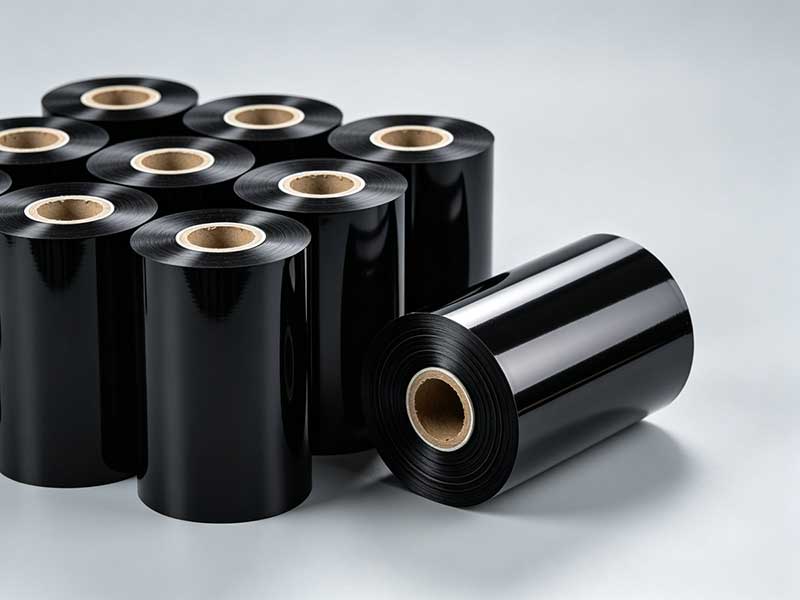
Selezionare il tipo di utensile e la velocità in base al materiale, non in base al valore nominale.
Il materiale del nastro determina il metodo di taglio più adatto. I nastri a base di cera e quelli a base mista sono relativamente insensibili alle sollecitazioni meccaniche; in questi casi è sufficiente un taglio a lama circolare (a forbice) e la qualità del taglio rimane relativamente stabile anche ad alte velocità. I nastri a base di resina sono duri e fragili, si deformano facilmente sotto trazione. Oltre a richiedere un controllo preciso della tensione, è fondamentale anche la resistenza all'usura dell'utensile. In questi casi, gli inserti in acciaio al tungsteno o rivestiti in ceramica sono più indicati. Per nastri ultrasottili con spessori inferiori a 5 micron, il taglio meccanico a contatto è soggetto a rotture per trazione. Il taglio laser offre evidenti vantaggi nel taglio senza contatto, ma il costo dell'attrezzatura è significativamente più elevato e deve essere valutato attentamente in base al posizionamento del prodotto.
In termini di velocità, le gamme comuni sono: modello economico a bassa velocità 50–100 m/min, tipo generale a media velocità 150–250 m/min e modello di produzione ad alta velocità 300–500 m/min. Tuttavia, c'è un fatto che viene facilmente trascurato: i nastri a base di resina hanno rivestimenti più duri e di solito devono operare a una velocità inferiore del 20%–30% rispetto ai nastri a base di cera per garantire la qualità del taglio. Se il vostro prodotto principale sono nastri a base di resina, un dispositivo con una velocità nominale di 400 metri al minuto potrebbe avere una velocità effettiva utilizzabile di 280–320 metri al minuto. Nella scelta dei modelli, i produttori dovrebbero essere tenuti a utilizzare la vostra barra conduttrice per prove di taglio in loco, concentrandosi sulla qualità del bordo alle specifiche più ristrette e sulla stabilità della tensione durante i tempi di avvio e arresto ad alta velocità: questi due fattori riflettono meglio il livello reale dell'apparecchiatura rispetto alle velocità di picco.
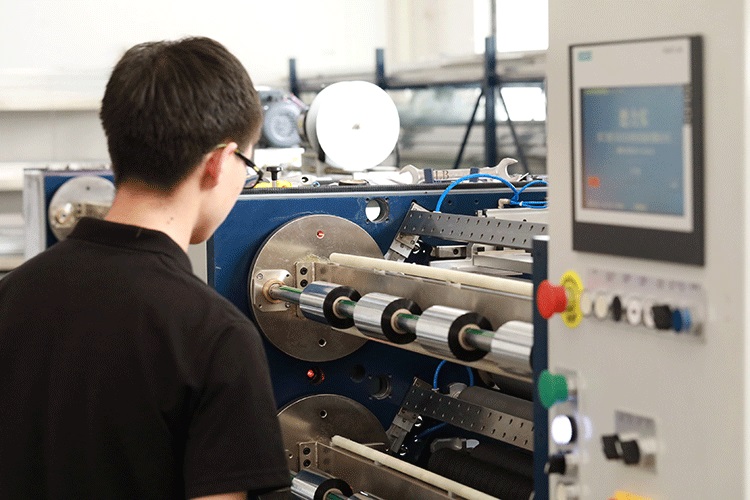
Capacità di cambio formato flessibile: costi nascosti nell'era degli ordini di piccoli lotti
La struttura degli ordini nel mercato dei nastri di carbonio si sta frammentando, con specifiche multiple e piccoli lotti che stanno diventando la norma. I cambi di modello delle tradizionali macchine da taglio richiedono lo spostamento manuale del portautensili e la regolazione manuale dei parametri di tensione, impiegando decine di minuti o anche di più. I piccoli ordini possono facilmente subire perdite di profitto a causa dei tempi di cambio. Dotato di un portautensili indipendente azionato da servomotori e di un sistema di gestione delle formulazioni, il sistema completa automaticamente il posizionamento della lama e l'adattamento della tensione dopo che gli operatori hanno inserito le nuove specifiche sul touchscreen, riducendo i tempi di cambio a pochi minuti o addirittura decine di secondi. La differenza di prezzo al momento dell'acquisto dell'attrezzatura potrebbe non essere significativa, ma il suo impatto sull'efficienza operativa quotidiana è sostenibile.
Inoltre, i sistemi di correzione non devono essere considerati "opzionali". I nastri sono soggetti a spostamenti laterali ad alte velocità. I sensori fotoelettrici o a ultrasuoni CCD rilevano la posizione dei bordi in tempo reale e regolano automaticamente il percorso del nastro, rappresentando un'infrastruttura essenziale per garantire una precisione di taglio stabile. Per i nastri realizzati con substrati trasparenti o semitrasparenti, la correzione a ultrasuoni è più adatta rispetto a quella fotoelettrica.
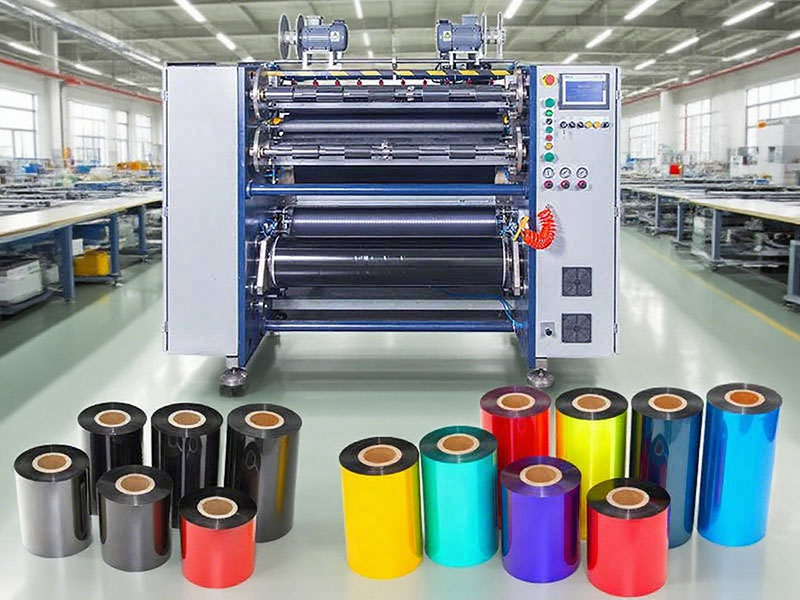
Valutazione del produttore e prove di taglio: l'ultima linea di difesa
La scelta del marchio per i componenti principali delle macchine per il taglio di nastri – cuscinetti, guide, motori – riflette l'impegno del produttore nel mantenere la precisione a lungo termine. Dalle guide di THK, NSK e INA ai motori di Mitsubishi, Panasonic e Siemens, questi dettagli mostreranno differenze dopo anni di funzionamento. Anche lo spessore del telaio è altrettanto importante: la ghisa ad alta resistenza o l'acciaio spesso possono assorbire efficacemente le vibrazioni durante il taglio, mentre i telai sottili tendono a risuonare ad alte velocità, accelerando il degrado della precisione.
Tuttavia, tutte le valutazioni dei parametri e della configurazione si riducono in definitiva a prove di taglio in loco. Portate con voi il rotolo master del nastro che effettivamente utilizzate e chiedete al produttore di tagliare le specifiche più strette e più larghe sul modello di destinazione. Verificate la precisione delle superfici terminali dei campioni di prova, l'eventuale presenza di sbavature sui bordi e l'uniformità dell'avvolgimento. Se le condizioni lo consentono, lasciate che l'apparecchiatura funzioni ininterrottamente per un certo periodo a velocità simili a quelle del vostro programma di produzione giornaliero, osservando le fluttuazioni di tensione e le risposte alle correzioni. Questa fase non può essere sostituita da alcuna scheda tecnica o promessa di vendita.
In termini di prezzo, le comuni macchine per il taglio e il riavvolgimento di nastri di fascia medio-alta presenti sul mercato hanno un costo compreso tra decine di migliaia di yuan e oltre centomila yuan, a seconda della larghezza, del grado di automazione e della configurazione della tensione. Tuttavia, ciò che conta di più al momento di prendere una decisione è il costo totale del ciclo di vita: consumo energetico, frequenza di sostituzione delle parti soggette a usura, tempi di cambio formato e tassi di scarto dovuti a imprecisioni. Un dispositivo che costa 20.000 yuan ma con un tasso di scarto annuo inferiore di un punto percentuale ha spesso un periodo di ammortamento più breve del previsto.
In definitiva, la scelta di un riavvolgitore per nastri è una questione di "compatibilità". Apparecchiature di alta precisione abbinate a linee di produzione a bassa velocità basate su resina sono uno spreco, mentre apparecchiature economiche sono rischiose per la produzione di etichette elettroniche di precisione. Definite chiaramente i materiali principali, i requisiti di precisione e la struttura dell'ordine, e concentrate il budget sul controllo della tensione e sulle bobine di riavvolgimento: due configurazioni fondamentali che non possono essere aggiunte in seguito a basso costo. Il resto sarà frutto di compromessi, se necessario: questo è il percorso decisionale pragmatico.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






