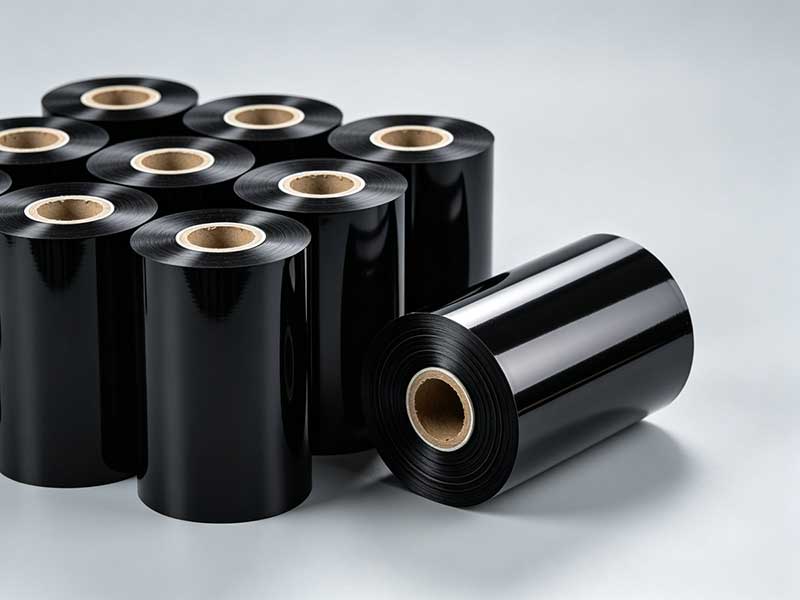
Sulla carta, il taglio dei nastri per trasferimento termico sembra semplice: si prende un rotolo jumbo di grandi dimensioni, lo si taglia in rotoli finiti più stretti e li si spedisce ai produttori di stampanti o ai trasformatori. In pratica, è la fase finale e più critica dell'intero processo di produzione dei nastri. Una macchina da taglio non adatta al materiale, agli obiettivi di precisione o al profilo di stampa produrrà bordi irregolari che danneggiano le testine di stampa, deviazioni di larghezza che causano disallineamenti di stampa e difetti di tensione che si manifestano solo quando il nastro raggiunge l'utente finale.
Questa guida è pensata per i produttori, i trasformatori e i distributori di nastri che stanno valutando l'acquisto di una macchina da taglio nel 2026. Tratta le specifiche tecniche realmente importanti, le configurazioni hardware che distinguono le macchine affidabili da quelle problematiche e le fasi di valutazione che tutelano il vostro investimento.
Inizia dal materiale, non dalla macchina.
L'errore di acquisto più comune è confrontare le macchine prima di aver definito il profilo del materiale. I substrati per nastri a trasferimento termico hanno uno spessore totale che varia da 4,5 a 20 micron, ma la composizione chimica del rivestimento cambia completamente la configurazione della macchina da taglio.
Nastri a base di ceraSono relativamente morbidi e tollerano velocità di taglio più elevate e impostazioni di tensione più permissive. Sono predominanti nelle applicazioni commerciali di massa e rappresentano la fascia di prodotto più economica.
Nastri a base di resinaHanno rivestimenti più duri e una minore tenacità. In genere richiedono velocità inferiori del 20-30% rispetto ai nastri di cera e un controllo della tensione più preciso. Se i nastri di resina rappresentano una parte significativa della vostra miscela, una macchina ottimizzata esclusivamente per le prestazioni con la cera vi deluderà.
Ibridi cera-resinaSi collocano tra questi estremi e sono ampiamente utilizzate laddove è necessaria una maggiore resistenza all'abrasione o agli agenti chimici rispetto a quella offerta dalla cera pura.
Lo spessore è importante quanto la composizione chimica. Le pellicole standard hanno uno spessore compreso tra 4 e 20 micron, ma i substrati al di sotto dei 5 micron sono particolarmente sensibili alle fluttuazioni di tensione. Se il vostro portafoglio prodotti include pellicole speciali ultrasottili oltre ai nastri commerciali standard, date la priorità alle apparecchiature con un ampio intervallo di tensione ben controllato, piuttosto che a una macchina ottimizzata per un singolo tipo di materiale.
Prima di contattare qualsiasi fornitore, documentate la vostra attuale e prevista gamma di prodotti. Le risposte vi aiuteranno a capire se avete bisogno di una piattaforma versatile e adatta a tutti gli usi o di una piattaforma specializzata e di precisione.
Precisione di taglio: la soglia di qualità su cui non si può transigere.
La precisione del taglio determina la uniformità della larghezza e la qualità dei bordi. Una precisione insufficiente produce bordi sbavati che possono danneggiare le testine di stampa e deviazioni di larghezza che causano il disallineamento del nastro durante la stampa ad alta velocità.
I livelli di accuratezza del settore si suddividono approssimativamente come segue:
| Livello di precisione | Intervallo di tolleranza | Applicazioni tipiche |
| Economia | ±0,3–0,5 mm | Etichette commerciali e logistiche convenzionali |
| Alta precisione | ±0,1 mm | Etichette elettroniche di precisione, tracciabilità farmaceutica |
| Precisione ultra elevata | ±0,05 mm o più stretto | Etichette mediche, codici a barre ad alta risoluzione, nastri ultrasottili |
Per la maggior parte della produzione commerciale di nastri, una tolleranza di ±0,1 mm è un obiettivo ragionevole. Se invece servite clienti nei settori medicale, elettronico o dei segmenti ultra-stretti, una tolleranza di ±0,05 mm non è un'opzione, ma una necessità.
La fase di valutazione critica consiste nel taglio di prova con il proprio materiale. Le tabelle dei parametri riflettono le condizioni ideali in una sala dimostrativa. Il rotolo di prova riflette la realtà. Chiedete al produttore di produrre il vostro nastro alla velocità di produzione, quindi misurate la deviazione di larghezza su almeno dieci rotoli consecutivi con un calibro. Ispezionate i bordi tagliati al microscopio per verificare la presenza di bave, delaminazione del rivestimento o danni da calore.
Controllo della tensione: la specifica che determina tutto il resto
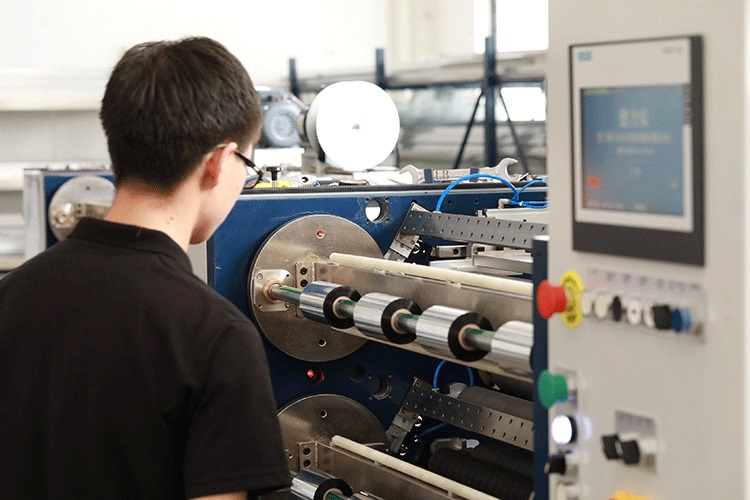
Le fonti del settore descrivono unanimemente il controllo della tensione come l'"anima" del taglio del nastro, e a ragione. Il controllo della tensione incide per oltre il 50% sulla planarità dell'avvolgimento e sulla qualità del rotolo.
La pellicola di base in PET dei nastri per stampa a trasferimento termico è estremamente sottile e si comporta elasticamente sotto carico. Una tensione eccessiva allunga e deforma il substrato, causando microfratture nello strato di inchiostro che rilasciano polvere e contaminano le testine di stampa. Una tensione insufficiente produce rotoli allentati e sgualciti che generano linee bianche o rientranze durante la stampa. Una tensione non uniforme porta a telescopizzazione, disallineamento del nucleo e al temuto difetto del "nucleo a margherita", in cui gli strati interni vengono schiacciati dalla pressione di avvolgimento esterna.
Cosa cercareSistema di controllo della tensione completamente automatico a circuito chiuso, che combina un PLC con servomotori. Questa configurazione monitora e regola la tensione in tempo reale nelle fasi di svolgimento, trazione e riavvolgimento, mantenendo le fluttuazioni entro ±2% del valore impostato o con una precisione ancora maggiore. Il controllo tradizionale a circuito aperto, con regolazione manuale della frizione a particelle magnetiche, può presentare una deriva di ±10% e non è in grado di compensare le variazioni di tensione che si verificano con l'aumentare del diametro del rotolo.
La tensione conica è altrettanto importanteMan mano che il diametro di riavvolgimento aumenta, il sistema dovrebbe ridurre automaticamente la tensione per mantenere una struttura "compatta all'interno, più morbida all'esterno". Senza il controllo della conicità, i rotoli finiti di grande diametro sviluppano scorrimento interno, trasferimento di inchiostro o deformazione del substrato che diventano evidenti solo dopo lo stoccaggio e il trasporto.
Se la vostra produzione include substrati sottili inferiori a 5 micron, verificate che la gamma di tensione della macchina si estenda a sufficienza e che il sistema di controllo risponda abbastanza rapidamente da gestire accelerazioni e decelerazioni brusche. Una macchina che mantiene una buona tensione a regime, ma oscilla durante i cambi di velocità, produrrà rotoli non uniformi durante tutto il turno.
La precisione nell'avvolgimento e l'hardware che la produce
La precisione dell'avvolgimento è l'indicatore più evidente della qualità della taglierina e la specifica più spesso trascurata in fase di acquisto. La deviazione della superficie terminale dovrebbe essere controllata entro ±1 mm per la produzione standard, mentre le apparecchiature di fascia alta raggiungono ±0,5 mm.
Come si presenta un avvolgimento impreciso? Un profilo a "bocca di campana" in cui un bordo del rotolo si estende oltre l'altro. Bordi a "dente di sega" in cui i singoli avvolgimenti sporgono in modo irregolare. Pieghe interne che appaiono come grinze radiali quando il rotolo viene svolto. Ognuno di questi difetti causerà la rottura del nastro o inceppamenti della stampante durante l'utilizzo da parte dell'utente finale, generando reclami che risaliranno al reparto di taglio.
Gli alberi scorrevoli sono essenziali per la produzione multi-specificaOgni stazione di avvolgimento è dotata di un anello collettore indipendente che regola la coppia al variare del diametro del rullo, mantenendo una durezza costante dal nucleo alla superficie. Gli alberi collettori pneumatici offrono una maggiore precisione di controllo rispetto alle versioni meccaniche e rappresentano un investimento valido se si cambiano frequentemente le specifiche o si lavorano contemporaneamente più rulli stretti.
Guida interattiva via webL'utilizzo di sensori fotoelettrici o a ultrasuoni è un altro elemento hardware imprescindibile. Il sistema monitora la posizione dei bordi in tempo reale e regola i rulli per prevenire la deriva laterale. Senza una correzione attiva, anche un nastro ben tensionato tenderà gradualmente a spostarsi, producendo rotoli che appaiono accettabili a occhio nudo ma che non superano il controllo di larghezza durante la verifica di qualità in entrata presso il cliente.
Velocità di taglio: adattare la produzione alla realtà dei materiali
La velocità massima nominale è la specifica più pubblicizzata, ma di per sé meno significativa. Una macchina che dichiara una velocità di 450 m/min ma che deve funzionare a 200 m/min per mantenere una qualità accettabile dei nastri di resina, è di fatto una macchina da 200 m/min.
Un quadro di riferimento pratico per la valutazione della velocità:
| Classe di velocità | Allineare | Adatto per |
| Livello base | 50–100 m/min | Piccoli lotti, frequenti modifiche agli ordini, test di mercato. |
| Cavallo di battaglia commerciale | 150–250 m/min | La maggior parte degli ordini standard di cera e cera-resina |
| Produzione ad alto volume | 300–500 m/min | Produzione continua di grandi lotti con automazione |
I nastri in resina funzioneranno alla velocità minima di qualsiasi macchina. I nastri in cera possono funzionare a velocità superiori. Quando un fornitore indica una velocità massima, chiedete in quali condizioni di materiale e tensione è stata raggiunta. Quindi, eseguite una prova con il vostro nastro a quella velocità e valutate il controllo di avvio e arresto, la precisione dell'avvolgimento durante l'accelerazione e la gestione delle giunzioni.
Per i trasformatori con profili di ordine diversificati, la velocità di cambio formato è più importante della velocità di picco. Una macchina che impiega 30 minuti per passare da una larghezza all'altra perde più tempo produttivo di una macchina più lenta che effettua il cambio in tre minuti. I sistemi di posizionamento automatico delle lame, le ricette di taglio programmabili e gli alberi a sgancio rapido influiscono direttamente sulla capacità produttiva effettiva.
Automazione e intelligenza artificiale: per cosa vale la pena investire nel 2026?
Il mercato delle macchine da taglio per il 2026 offre una vasta gamma di soluzioni, dalle unità meccaniche semiautomatiche ai sistemi completamente automatici con funzionalità di digital twin. Non tutte le caratteristiche giustificano il costo, ma diversi aggiornamenti di automazione offrono vantaggi concreti.
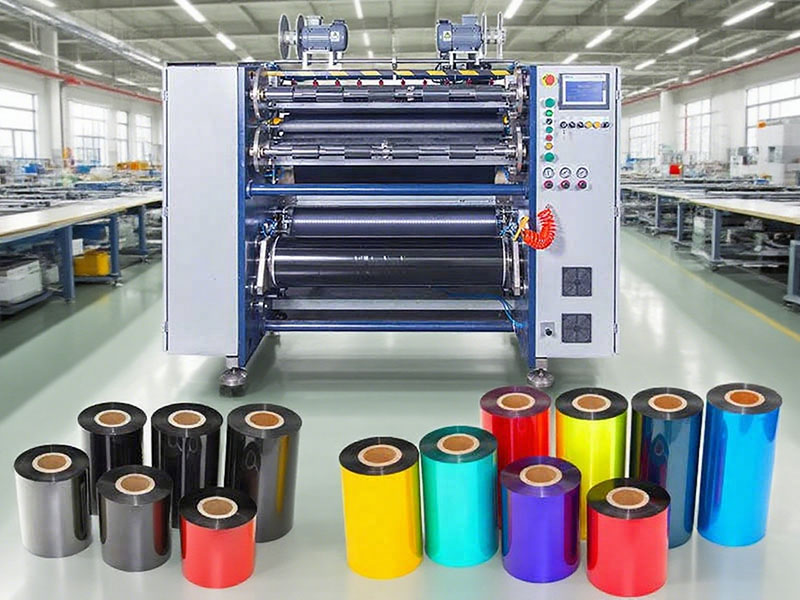
Impostazione automatica del coltelloElimina gli errori di posizionamento manuale degli utensili e riduce i tempi di cambio formato da decine di minuti a meno di tre minuti su macchine ben equipaggiate. Per le operazioni che utilizzano più larghezze strette per turno, questo si ripaga rapidamente.
Riavvolgimento della torretta e trasferimento automatico del taglioConsente la produzione continua senza interruzioni per la rimozione dei rotoli finiti. Questo è vantaggioso per i prodotti standard ad alto volume, ma meno critico per le officine di produzione su commessa, dove prevalgono le modifiche agli ordini.
Ispezione tramite visione artificialeSi sta affermando come strumento di controllo qualità. Le telecamere monitorano i bordi tagliati in tempo reale, rilevando sbavature, danni al rivestimento o deviazioni di larghezza nel momento in cui si verificano, anziché dopo che un intero rotolo è stato prodotto. Per i clienti del settore medicale ed elettronico che puntano a zero difetti, questa funzionalità fornisce una documentazione completa della qualità e permette di individuare i problemi prima che si trasformino in resi.
Gestione delle ricette di processoConsente agli operatori di richiamare le impostazioni validate per gli ordini ricorrenti. Invece di affidarsi alla memoria dell'operatore o a regolazioni per tentativi ed errori, la macchina recupera i profili di tensione, le rampe di velocità e le posizioni delle lame da un database. Ciò riduce la variabilità tra i turni e abbrevia i tempi di configurazione per gli ordini ripetuti.
Cosa non vale la pena di pagare? Un funzionamento completamente automatizzato e senza operatore se il profilo degli ordini è caratterizzato da un'elevata varietà e bassi volumi. Il sovrapprezzo per l'automazione è giustificato al meglio quando si ha una produzione stabile e ripetitiva che può funzionare per lunghi periodi senza intervento.
Costo: Calcola il costo totale di proprietà, non il prezzo di acquisto.
Le macchine per il taglio a trasferimento termico di nastri spaziano da modelli base a sofisticati sistemi di produzione. La differenza di prezzo d'acquisto tra una macchina economica e una di qualità può essere del 20-30%, ma la differenza di costo totale nell'arco di cinque anni può essere di gran lunga maggiore.
La vera equazione dei costi è: Prezzo di acquisto + costi operativi + manutenzione + perdite dovute a fermi macchina + scarti e rilavorazioni dovute a difetti di qualità.
Una macchina che costa il 20% in meno ma richiede frequenti ricalibrazioni della tensione, produce tassi di scarto più elevati durante i cambi di formato e soffre di guasti ai componenti che interrompono la produzione, annullerà il risparmio entro il primo o il secondo anno. I componenti principali, come cuscinetti, guide, servomotori e sistema di lame, determinano l'affidabilità a lungo termine. Informatevi sulle marche dei componenti e sugli intervalli di manutenzione previsti.
L'assistenza post-vendita è una voce di costo nascostaQuando una macchina da taglio si guasta, ogni ora di fermo macchina si traduce in perdita di produzione. Valutate la reattività dell'assistenza tecnica del fornitore, la disponibilità dei pezzi di ricambio e la possibilità di effettuare diagnosi da remoto. Spesso, un prezzo leggermente superiore da un fornitore in grado di spedire un componente critico con consegna il giorno successivo rappresenta la scelta economicamente più vantaggiosa.
Una pratica lista di controllo per la valutazione
Prima di firmare un ordine di acquisto, completare i seguenti passaggi:
1. Esegui un taglio di prova con il tuo materialePortate con voi i campioni rappresentativi dei vostri principali tipi di prodotto: cera, cera-resina e resina, se applicabile. Lavorate alla velocità di produzione. Misurate la deviazione di larghezza e ispezionate i bordi.
2. Verificare le prestazioni di tensione durante l'accelerazioneOsservate la qualità del rullo mentre la macchina aumenta la velocità da bassa ad alta e poi di nuovo a bassa. Le oscillazioni di tensione durante i cambi di velocità rivelano i punti deboli del sistema di controllo che il funzionamento a regime nasconde.
3. Verificare la regolarità dell'avvolgimento su un rotolo completo.Ispezionare l'allineamento della superficie terminale dal nucleo alla superficie. Verificare la presenza di sporgenze a campana, a dente di sega o di increspature interne. Misurare la deviazione della superficie terminale in più punti.
4. Testare il tempo di cambio formato.Cronometra il processo di passaggio da una larghezza all'altra. Se esegui quotidianamente diverse specifiche, questo dato è più importante della specifica di velocità.
5. Confermare la configurazione dell'albero scorrevole e della guida del nastro. Verificate che la macchina disponga dell'hardware necessario per gestire le vostre specifiche, sia quelle più restrittive che quelle più ampie, con una qualità accettabile.
6. Esaminare il sistema di controlloRichiedete una dimostrazione della configurazione della tensione conica e della gestione delle ricette. Una macchina che richiede a un tecnico di regolare i parametri per ogni ordine non è realmente programmabile.
7. Parla con i clienti esistentiRichiedete referenze nella vostra regione o nel vostro segmento di prodotto. Informatevi sull'affidabilità, sulla reattività dell'assistenza e sulla capacità della macchina di raggiungere la precisione dichiarata nella produzione quotidiana, e non solo durante le dimostrazioni.
Il mercato dei nastri per trasferimento termico continua a richiedere tolleranze più strette, substrati più sottili e una qualità più costante, man mano che le risoluzioni di stampa aumentano e le applicazioni si espandono in settori come quello medicale, elettronico e dell'etichettatura specializzata. Una macchina da taglio acquistata nel 2026 dovrebbe avere un margine di sicurezza per soddisfare requisiti non ancora presenti nel vostro portafoglio ordini. Il processo di valutazione qui descritto richiede tempo, ma è di gran lunga meno costoso rispetto alla scoperta dei limiti di una macchina dopo la sua installazione in produzione.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina per pellicole solari
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
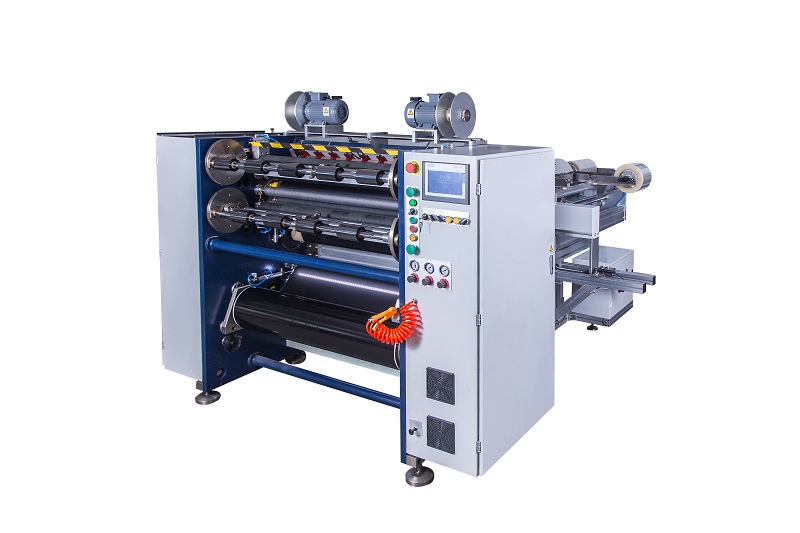 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
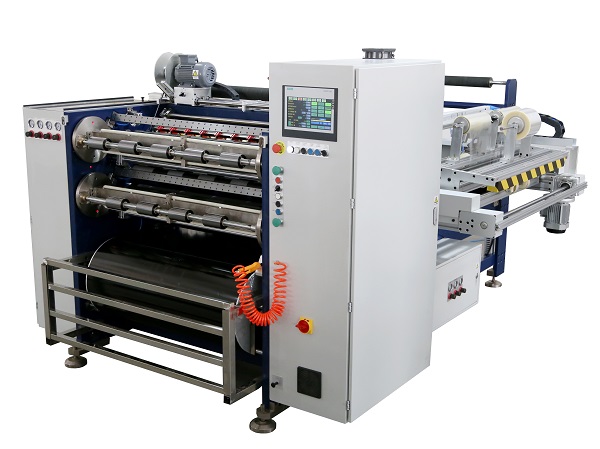 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






