Quando si personalizza una macchina per il taglio di pellicole, la paura maggiore non è negoziare il prezzo, ma scoprire, una volta ricevuta l'attrezzatura, che "non taglia, non taglia bene, non taglia velocemente". Esistono molti tipi di materiali per pellicole, dalle pellicole capacitive di pochi micron di spessore a quelle di centinaia di micron, dai separatori al litio resistenti all'elettricità statica alle pellicole ottiche antigraffio. I modelli generici faticano a coprire tutti gli scenari. L'essenza dell'allineamento con la domanda consiste nel tradurre le caratteristiche del materiale, gli obiettivi di capacità produttiva e gli standard di qualità in un linguaggio tecnico che i fornitori possano implementare. Questa guida analizza i punti chiave del processo di integrazione, aiutandovi a definire chiaramente ciò che è necessario dire prima di richiedere informazioni e firmare un contratto.
Passaggio 1: Innanzitutto, spiegate chiaramente di che "film" si tratta, in modo che i fornitori non debbano fare supposizioni.
Il profilo di taglio, la struttura di tensione e il metodo di trattamento superficiale dei rulli della macchina da taglio sono tutti determinati dalle proprietà fisiche della pellicola. La prima cosa da fare durante la fase di docking non è chiedere quanto costa la macchina, ma definire i parametri del materiale.
Il tipo di materiale e lo spessore sono alla base di tutto. BOPP e PET hanno rigidità diverse; il PE ha una duttilità molto maggiore rispetto al CPP, mentre i separatori per batterie al litio o le pellicole per condensatori hanno una tolleranza quasi nulla per quanto riguarda la pulizia e le sbavature. Anche la gamma di spessori è cruciale: la stessa macchina fatica a gestire sia una pellicola capacitiva da 3 μm che una pellicola per imballaggi industriali da 200 μm. Se la gamma di materiali è effettivamente molto ampia, è necessario definire chiaramente "la gamma di spessore della forza principale" durante la fase di docking, in modo che i fornitori possano configurare in modo appropriato la gamma del sistema di tensione e la finestra applicabile per l'utensile.
Le caratteristiche superficiali e la sensibilità ambientale sono spesso sottovalutate. Le pellicole soggette ad elettricità statica richiedono eliminatori di carica statica; i materiali adesivi necessitano di un trattamento antiaderente per i rulli di pelatura; le pellicole ottiche o le pellicole con adesivo OCA devono utilizzare la trasmissione a sospensione pneumatica o il controllo della tensione senza contatto per evitare graffi. Se la vostra pellicola ha presentato problemi come "lame che si attaccano", "pieghe" o "polvere ai bordi" durante il taglio, informare direttamente il fornitore di questi punti critici è più utile che limitarsi a segnalare la qualità del materiale.
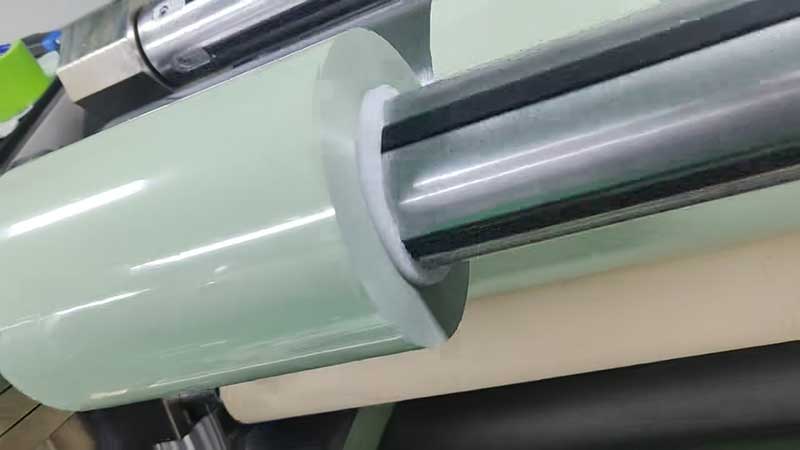
Passaggio 2: Utilizzare i numeri per bloccare i limiti delle specifiche
Le specifiche dimensionali della macchina per il taglio di pellicole sono definite sia dalla bobina madre che dalla bobina finita. Descrizioni vaghe possono comportare una discrepanza tra la capacità dell'attrezzatura e le reali esigenze.
I parametri principali della bobina includono la larghezza massima, il diametro massimo e il diametro interno dell'anima. Le larghezze comuni delle bobine principali variano da 500 mm a 3400 mm, con anime disponibili nei formati da 3 e 6 pollici. Se si prevede di cambiare fornitore o di ampliare le fonti di approvvigionamento in futuro, si consiglia di impostare il limite delle apparecchiature in base alla "dimensione massima possibile" per evitare che le nuove bobine principali non siano compatibili dopo sei mesi.
Le specifiche del prodotto finito devono essere precise fino alla larghezza minima di taglio e al diametro esterno massimo della bobina finita. La larghezza minima di taglio rappresenta un vincolo stringente per i livelli di precisione delle apparecchiature: il taglio di strisce strette da 20 mm e di strisce standard da 100 mm richiede rigidità dell'albero di taglio, velocità di risposta alla correzione e precisione dell'albero di avvolgimento completamente diverse, pur essendo allo stesso livello. Se la specifica minima è inferiore a 50 mm, è fondamentale comunicarlo chiaramente nella fase iniziale di integrazione; in caso contrario, i modelli standard potrebbero non essere in grado di avvolgere in modo stabile.
La descrizione della precisione di taglio dovrebbe evitare espressioni ambigue come "maggiore è, meglio è". Le pellicole elettroniche e ottiche in genere devono avere una precisione entro ± 0,1 mm, e in alcuni casi di fascia alta è richiesta anche una precisione di ± 0,05 mm. Tuttavia, con ogni miglioramento del livello di precisione, aumentano di conseguenza i costi e i tempi di consegna. Un approccio ragionevole è il seguente: fornire un valore di precisione garantito e specificare l'intervallo di fluttuazione accettabile.
Fase 3: Adattare la capacità produttiva all'automazione per adattarsi al ritmo di produzione reale
Gli indicatori di velocità non vanno considerati isolatamente. Una macchina con una velocità nominale di 800 m/min potrebbe funzionare solo a 300 m/min quando taglia pellicole sottili di PE, perché la stabilità del sistema di tensionamento alle alte velocità rappresenta il vero collo di bottiglia.
Durante la fase di attracco, è necessario fornire la produzione giornaliera o per turno prevista, non solo un valore di velocità. I fornitori calcoleranno le velocità di lavoro appropriate in base alle proprietà del materiale e alle specifiche del prodotto finito, quindi configureranno la potenza del motore e le specifiche di avvolgimento e retrazione delle bobine di conseguenza. Se è necessario completare un numero fisso di bobine finite al giorno, il tempo di rotazione diventa una variabile chiave: la differenza di tempo di inattività tra il cambio bobina manuale e quello automatico è notevolmente amplificata in scenari con piccoli lotti e con molti lotti.
È opportuno menzionare in anticipo anche la frequenza di cambio utensile e di stampo. Se è necessario passare da tre o quattro diverse larghezze di lotti in una settimana, vale la pena investire in portautensili modulari e sistemi di cambio rapido; se invece si lavora solo con una o due specifiche durante l'anno, si può risparmiare su questo aspetto. La scelta dei sistemi automatici di disposizione degli utensili, degli alberi di espansione pneumatici e degli alberi a polvere magnetica dovrebbe basarsi sulla frequenza effettiva di cambio utensile, piuttosto che optare ciecamente per modelli "completamente automatici".
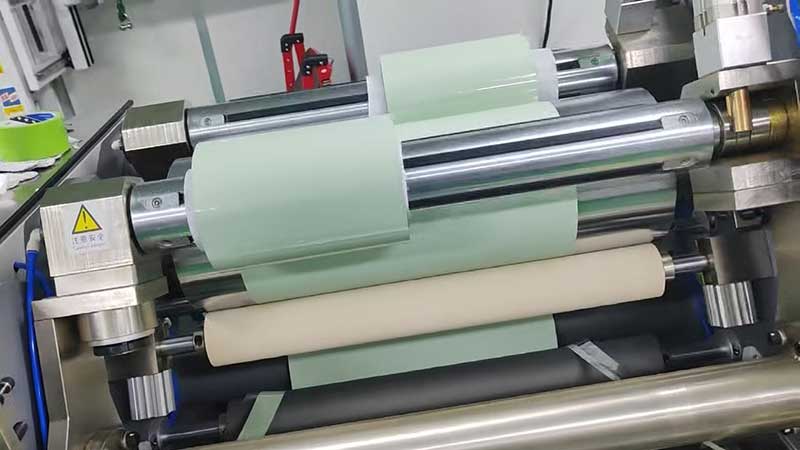
Fase 4: I requisiti di qualità devono essere definiti in base a indicatori ispezionabili
La "pulizia della superficie" è una descrizione sensoriale, non una specifica tecnica. Durante l'aggancio, deve essere scomposta in standard accettabili.
La planarità della superficie terminale può essere concordata con uno strato di offset sul bordo dopo l'avvolgimento non superiore a pochi millimetri. Il controllo delle bave deve essere chiaramente definito, specificando se sono invisibili a occhio nudo o se rientrano in un intervallo accettabile a un determinato ingrandimento. Per i separatori delle batterie al litio o i film dei condensatori, le bave possono causare direttamente un cortocircuito; in questi casi, i fornitori dovrebbero essere tenuti a fornire rapporti di ispezione microscopica di campioni tagliati o ad impegnarsi ad adottare metodi di prova specifici.
Se la pellicola deve essere sottoposta a successivi processi di alluminizzazione, rivestimento o laminazione, la qualità microscopica dei bordi di taglio influirà sull'adesione o sull'uniformità del rivestimento a valle. Comunicare i requisiti dei processi successivi ai fornitori di macchine da taglio li aiuta a scegliere il materiale dell'utensile e il metodo di taglio più appropriati (lama piatta, lama circolare o taglio laser), considerando le significative differenze nella morfologia dei bordi a seconda del materiale.
Passo 5: Mettere sul tavolo le condizioni del workshop
Per quanto buona sia l'attrezzatura, se non entra nello spazio disponibile, è solo rottame. Durante l'installazione, è necessario considerare i vincoli di lunghezza, larghezza e altezza, soprattutto quest'ultima: alcuni modelli hanno bracci ribaltabili o vagli di avvolgimento alti, e un'altezza insufficiente del pavimento escluderà direttamente determinate soluzioni strutturali. È inoltre necessario verificare contemporaneamente le condizioni di alimentazione (tensione, frequenza, potenza totale installata) e i metodi di carico e scarico (gru, carrello elevatore o trasporto manuale), poiché questi fattori influenzano la progettazione di base dell'attrezzatura e la scelta dei meccanismi ausiliari.
Se l'officina ha requisiti di pulizia o antideflagranti, è fondamentale specificarli in anticipo. Gli ambienti puliti possono richiedere corpi in acciaio inossidabile, azionamenti chiusi e dispositivi di aspirazione delle polveri; l'area antideflagrante riguarda il livello di certificazione dei componenti elettrici. Se queste configurazioni non standard vengono proposte solo dopo la firma del contratto, i tempi di consegna e i costi lieviteranno in modo incontrollato.
Passaggio 6: Utilizzare una lista di controllo anziché comunicazioni ripetute
Le informazioni sono disperse in diverse fasi di dialogo, il che rappresenta la principale causa di disallineamento delle esigenze. Si consiglia di predisporre un modulo di requisiti di una sola pagina per i fornitori durante il primo incontro formale, includendo le seguenti sezioni:
| Progetto | Cosa devi compilare |
| Tipologie e gradi di materiali | Esempio: BOPP, placcatura in alluminio su un solo lato |
| Intervallo di spessore | Esempio: 12–30μm, forza principale 18μm |
| Larghezza/diametro massimo del rotolo principale | Esempio: 2200 mm / Φ800 mm |
| Diametro interno del nucleo del rullo | Esempio: 3 pollici |
| Larghezza minima di taglio | Esempio: 30 mm |
| Diametro esterno massimo dei rotoli finiti | Esempio: Φ450mm |
| Requisiti di precisione per il taglio | Esempio: tolleranza di larghezza ± 0,1 mm, disallineamento della faccia terminale ≤ 0,5 mm |
| Uscita di spostamento target | Esempio: Ogni lezione dura 8 ore, con circa 120 panini finiti. |
| Frequenza di cambio del modello | Esempio: Cambiare la lama 2-3 volte a settimana |
| Vincoli di spazio in officina | Esempio: Lunghezza 6 m × larghezza 3 m × altezza 2,8 m |
| Requisiti speciali | Esempio: richiede l'eliminazione dell'elettricità statica, una copertura pulita e il taglio laser. |
Lo scopo di questo modulo è quello di spingere i fornitori a proporre soluzioni concrete fin dal primo contatto, anziché limitarsi a rispondere con la semplice domanda "Che tipo di film desiderate montare?". Inoltre, vi tutela: quando i prezzi variano notevolmente tra i diversi fornitori, potete confrontare le tabelle per individuare chi comprende veramente le vostre esigenze e chi si limita a utilizzare copioni standard.
Considerazioni finali
Il principio cardine dell'integrazione personalizzata è semplice: tradurre "Voglio una buona macchina" in "Ecco come funziona la mia pellicola, il mio lavoro è così, la mia officina è fatta in questo modo". Le barriere tecniche delle macchine per il taglio della pellicola risiedono nella precisione del controllo della tensione e nell'adattabilità al materiale, aspetti che non possono essere compensati dalla messa in servizio successiva. Dedicare due ore in più nelle fasi iniziali per chiarire i parametri è meglio di due mesi di controversie dopo l'arrivo dell'attrezzatura in fabbrica. I fornitori non temono di avere troppe richieste; ciò che temono è di non essere chiari.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

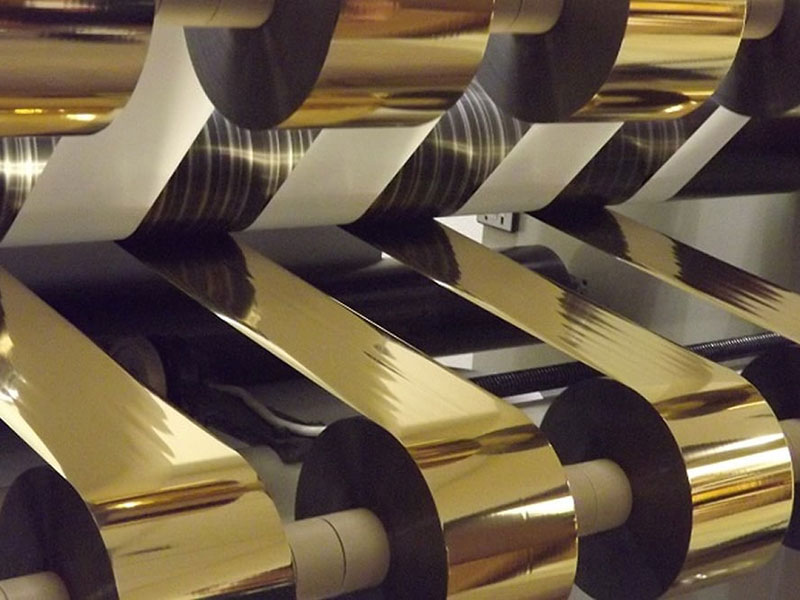
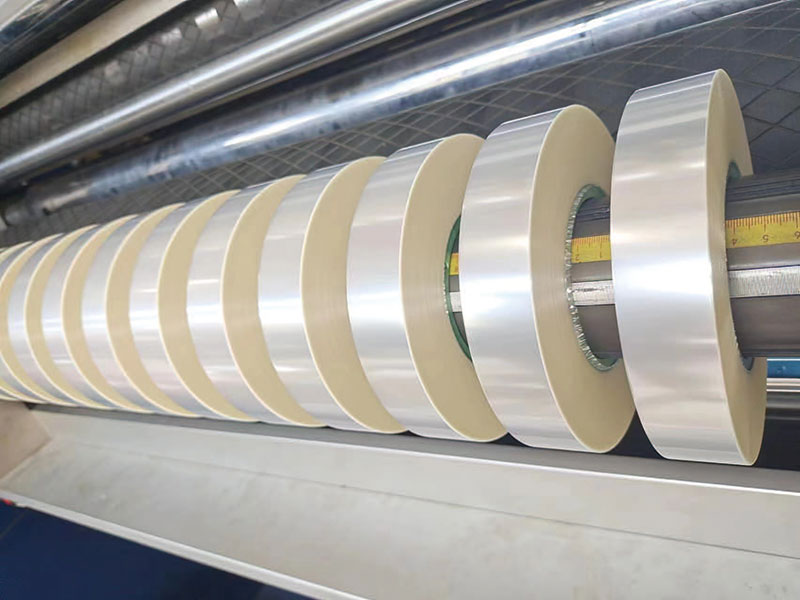 Macchina per il taglio della pellicola
 Macchina per il taglio del nastro
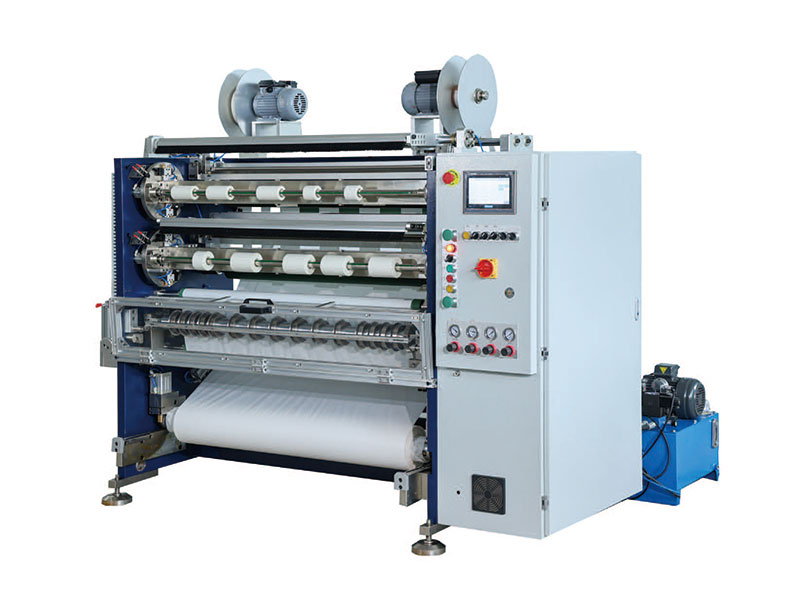 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
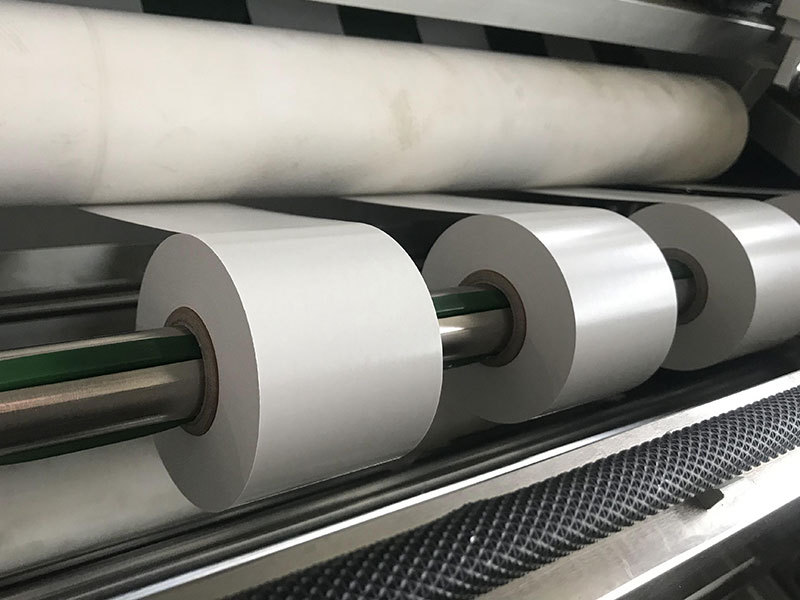 Taglierina adesiva monofacciale
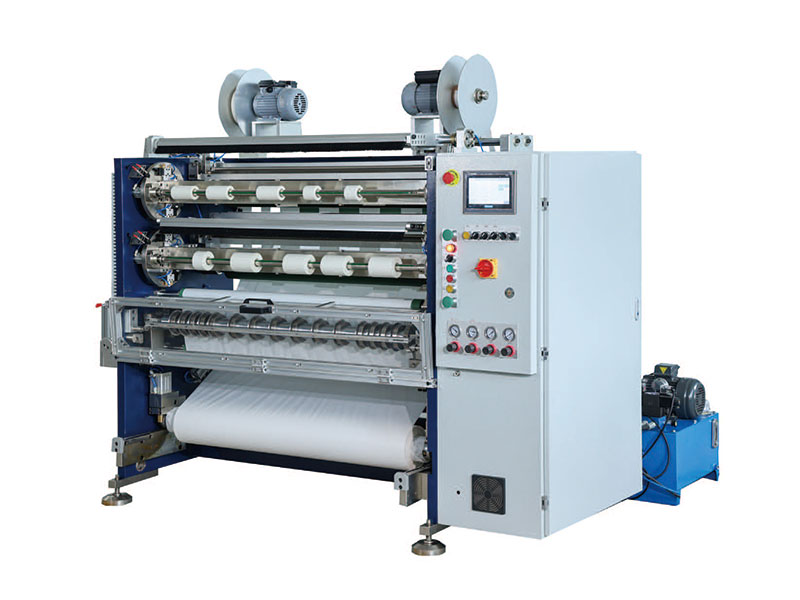 Taglierina adesiva bifacciale
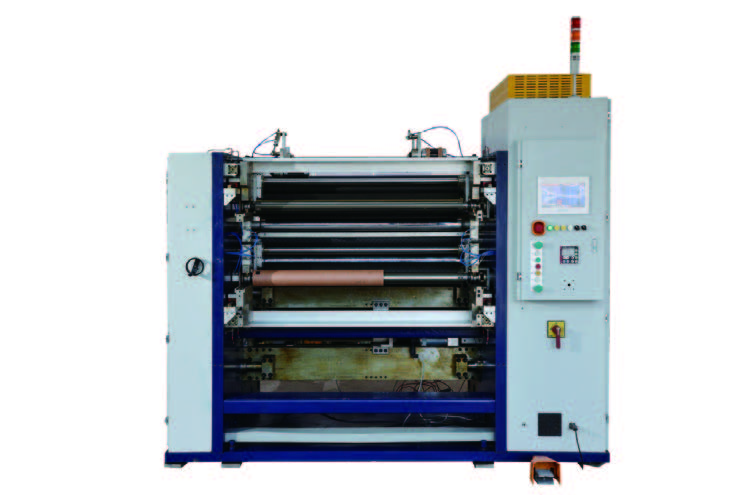 Taglierina per pellicole di capacità
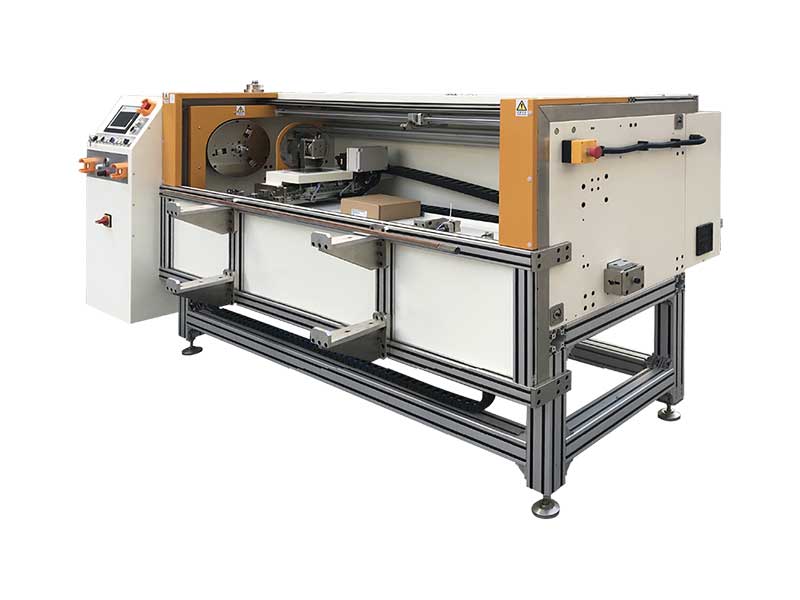 Taglierina automatica per rotoli di pellicola






