Nel settore della stampa a caldo, c'è un vecchio detto: "Trenta percento stampa, settanta percento taglio". La qualità del processo di taglio determina direttamente se la lamina si comporta come previsto nella pressa a caldo e, in definitiva, se il cliente accetta il prodotto finito. Una taglierina adatta al profilo del materiale e al ritmo di produzione trasforma i rotoli master di grandi dimensioni in strisce finite impeccabili. Una taglierina inadeguata genera sbavature, graffi e continui tempi di inattività, sprecando lamina costosa ed erodendo i margini di profitto.
Questa guida scompone il processo di selezione nelle dimensioni che contano davvero per gli acquirenti che non possono permettersi di fare supposizioni.

Iniziate dal materiale, non dalla scheda tecnica.
La lamina per stampa a caldo non è un prodotto unico. La sua struttura, tipicamente una pellicola di base in PET che contiene strati di distacco, colore e adesivo, la rende molto più sensibile alla manipolazione rispetto alla carta o alle pellicole standard. Il tipo specifico di lamina che si lavora più frequentemente dovrebbe determinare le priorità nella scelta delle attrezzature.
lamina colorata standardÈ il più tollerante. Ha una resistenza moderata alle variazioni di tensione e funziona bene con attrezzature di precisione standard che utilizzano il taglio con lama circolare e l'eliminazione statica di base.
Lamine laser e olograficherappresentano la sfida maggiore. La loro superficie presenta una fine microstruttura di diffrazione che si graffia facilmente al minimo contatto. Per questi materiali, il taglio con lama d'aria (senza contatto) diventa quasi indispensabile e ogni rullo di guida nel percorso del materiale deve essere lucidato a specchio per prevenire l'abrasione microscopica.
Lamina sottile (12–19 μm)richiede un controllo della tensione superiore. La pellicola di base si allunga in modo permanente se la tensione è anche solo leggermente elevata, causando errori di allineamento a valle. Se la tensione è bassa, l'aria rimane intrappolata tra gli strati dell'avvolgimento, provocando l'effetto telescopizzazione e lo slittamento tra gli strati.
Fogli adesivi ad alta adesivitàTendono a intasare i bordi taglienti. Le lame rivestite in Teflon e i rulli con finitura a specchio contribuiscono a prevenire l'adesione, mentre un sistema di microtensione accuratamente calibrato evita lo stiramento che attiva prematuramente l'adesivo.
Prima di confrontare i modelli di macchine, documentate il profilo effettivo del vostro materiale: intervallo di spessore tipico, tipo di film di base, sensibilità della superficie e larghezza minima di produzione. Portate queste informazioni a ogni dimostrazione del fornitore.

Metodo di taglio: la scelta che determina la qualità del bordo
Il meccanismo di taglio controlla direttamente la formazione di bave, la generazione di polvere e la durata della lama. Esistono tre approcci principali, ciascuno adatto a diversi profili di produzione.
Taglio a cesoia (lame circolari)Rimane la scelta principale per la stampa a caldo di lamine. Le lame a disco superiore e inferiore agiscono come forbici, producendo bordi netti con una quantità minima di polvere. La durata delle lame è relativamente lunga e il metodo gestisce un'ampia gamma di spessori. Il compromesso è una maggiore complessità meccanica: la rigidità dell'albero di taglio diventa fondamentale, soprattutto per larghezze superiori a 800 mm, dove la flessione a metà albero può causare tagli incompleti.
Taglio con la lama di rasoioÈ l'opzione più economica. È adatta ad applicazioni con larghezze ridotte e produzioni a basso volume. Tuttavia, le lame di rasoio generano più polvere e sbavature su fogli più spessi e la sostituzione delle lame è frequente. Per le fabbriche che producono fogli di alluminio per imballaggio standard in volumi modesti, rimane una scelta valida in termini di costi.
Coltello ad aria compressa (senza contatto)Il taglio a strisce utilizza aria compressa ad alta pressione per separare il materiale. Elimina completamente i graffi causati dalla lama, rendendolo l'unica opzione sicura per le lamine laser e olografiche con delicate strutture superficiali. Gli svantaggi sono il costo iniziale più elevato e l'idoneità principalmente per spessori più sottili.
Per le fabbriche che utilizzano un mix di lamine standard e speciali, una macchina da taglio a cesoia con gruppi di lame a cambio rapido offre il miglior equilibrio tra versatilità e qualità del bordo.
Controllo della tensione: il fattore invisibile che determina il successo o il fallimento della qualità.
Se c'è una specifica tecnica che distingue le taglierine adeguate da quelle eccellenti, è il controllo della tensione. La lamina per la stampa a caldo non perdona: lievi errori di tensione causano stiramenti, grinze o deformazioni che diventano evidenti solo a valle, sulla pressa per la stampa a caldo.
controllo della tensione ad anello apertoSi basa su valori preimpostati e freni a particelle magnetiche. È accettabile per applicazioni a bassa velocità e non critiche, al di sotto di circa 100 m/min, ma non può compensare le variazioni di diametro durante l'avvolgimento o le perturbazioni dovute ad accelerazione/decelerazione.
Tensione servoassistita a circuito chiusoIl sistema di controllo utilizza sensori di tensione o rulli di trascinamento flottanti per misurare la tensione effettiva in tempo reale e regolare di conseguenza i motori di svolgimento e riavvolgimento. Per la stampa a caldo su fogli, questa è la specifica minima accettabile. Un sistema a circuito chiuso di qualità mantiene le fluttuazioni di tensione entro ±1% a ±3% del valore impostato. Per il PET ultrasottile da 12 μm, questo livello di controllo non è un lusso, ma fa la differenza tra un foglio vendibile e uno scarto.
Tensione conicaÈ altrettanto importante nella fase di avvolgimento. Man mano che il diametro del rotolo finito aumenta, la tensione di avvolgimento deve diminuire secondo una curva prestabilita. Senza una tensione conica, gli strati interni si schiacciano, causando difetti a "nucleo di crisantemo" o slittamenti tra gli strati durante il taglio stretto. Per la stampa a caldo, si raccomanda un coefficiente di conicità compreso tra il 60% e l'80%, con una tensione finale ridotta al 40-70% del valore iniziale.
Quando valutate le macchine, chiedete le specifiche di precisione del controllo della tensione e richiedete una dimostrazione utilizzando il vostro materiale più sottile e sensibile alla tensione.

Capacità di ampiezza e precisione di taglio stretto
La larghezza di una macchina da taglio è definita da due dimensioni: la larghezza massima di svolgimento e la larghezza minima di taglio. Entrambe devono essere compatibili con le esigenze della vostra produzione.
Per le operazioni di grande formato che lavorano bobine master fino a 1600 mm o 2000 mm, le specifiche critiche sono la rigidità del telaio e il diametro dell'albero della lama. Una maggiore larghezza di taglio implica maggiori forze a sbalzo sull'albero della lama; se l'albero si flette anche solo leggermente sotto pressione, il centro del nastro non verrà tagliato completamente mentre i bordi risulteranno eccessivamente penetrati. Cercate macchine con pannelli delle pareti in acciaio legato ispessito e alberi delle lame di grande diametro e bilanciati dinamicamente.
Per la produzione di strisce strette inferiori a 50 mm, tipiche delle linee di stampa a caldo per pacchetti di sigarette, etichette per liquori e applicazioni di sicurezza, le priorità si spostano sulla precisione del posizionamento degli utensili e sulla progettazione anti-avvolgimento. I sistemi di bloccaggio manuali sono soggetti a derive dimensionali poiché le forze di serraggio non uniformi consentono movimenti assiali durante il funzionamento. Il bloccaggio idraulico o gli alberi scorrevoli ad alta precisione sono la scelta più affidabile quando le larghezze delle strisce sono misurate in millimetri. Se il profilo di produzione prevede frequenti cambi di larghezza, un sistema automatico di posizionamento degli utensili può ridurre i tempi di cambio formato da ore a minuti.
Un parametro di riferimento pratico: se il rotolo madre è di 640 mm e i rotoli finiti sono larghi 20 mm, la macchina deve essere in grado di mantenere una tolleranza di ±0,5 mm a quella larghezza ridotta.
Guida a rete: il fattore di stabilità spesso trascurato
Il sistema di guida dei bordi garantisce che la lamina mantenga il corretto allineamento laterale durante l'intero processo di taglio. Un disallineamento provoca superfici terminali irregolari, effetto telescopico e problemi di alimentazione a valle nella pressa di stampaggio.
Per la stampa a caldo con lamina, soprattutto per le varianti olografiche e metallizzate, i sensori a ultrasuoni sono nettamente preferibili ai sensori fotoelettrici. Il rilevamento fotoelettrico può risultare inaffidabile con materiali riflettenti o metallici, mentre il rilevamento a ultrasuoni non risente di colore, trasparenza o riflettività superficiale. È inoltre importante informarsi sulla velocità di risposta dell'attuatore di correzione, che deve essere in grado di effettuare regolazioni dell'ordine dei millisecondi durante il funzionamento ad alta velocità.
Livello di automazione: adattamento dell'intelligenza artificiale al profilo del tuo ordine
Nel settore della produzione di lamine per stampa a caldo, la flessibilità è sempre più un fattore determinante rispetto alla pura velocità. Le specifiche degli ordini sono passate da poche tipologie tradizionali a decine di varietà, mentre le dimensioni dei singoli lotti sono crollate. Se una singola modifica all'attrezzatura richiede più di mezz'ora di fermo macchina, gli ordini di piccoli lotti semplicemente non riescono a generare profitto.
Tra le principali caratteristiche di automazione da valutare figurano il posizionamento automatico degli utensili per cambi di larghezza rapidi, l'avvolgimento servoassistito con controllo indipendente della tensione per ogni rotolo finito e la memorizzazione programmabile delle ricette per profili di ordini ricorrenti. Una macchina con controllo programmabile può eliminare le regolazioni manuali, consentendo un risparmio fino al 30% sui tempi di setup rispetto alle alternative non programmabili.
Detto questo, non investite in sistemi di automazione che non utilizzerete. Un'azienda di trasformazione che effettua lunghe produzioni con poche larghezze standard potrebbe trovare il posizionamento manuale perfettamente adeguato, mentre un'officina che serve una clientela diversificata nel settore dell'imballaggio recupererà rapidamente l'investimento in sistemi a cambio rapido.
Velocità: abbinare la capacità, non i numeri di marketing.
La velocità nominale delle macchine per il taglio a caldo di fogli di alluminio viene comunemente indicata tra 200 e 600 m/min. Tuttavia, la "velocità massima" indicata rappresenta il valore limite in condizioni ideali; il punto di riferimento è la velocità operativa effettiva e stabile. Il funzionamento ad alta velocità richiede un controllo preciso della tensione, una precisione di correzione e una rigidità della cremagliera che aumentano esponenzialmente con la velocità. Inseguire ciecamente velocità sempre maggiori può comportare frequenti fermi macchina, interventi di debug e un'elevata quantità di scarti.
Chiedete al fornitore di mostrarvi la macchina in funzione con il vostro materiale alla velocità che intendete effettivamente utilizzare. Verificate la qualità dei bordi e la uniformità dimensionale durante un ciclo di lavorazione continuo di almeno un'ora, non solo durante la fase di avvio iniziale. Una macchina che funziona bene con materiali ideali potrebbe avere difficoltà con i rivestimenti e i substrati specifici che utilizzate quotidianamente.
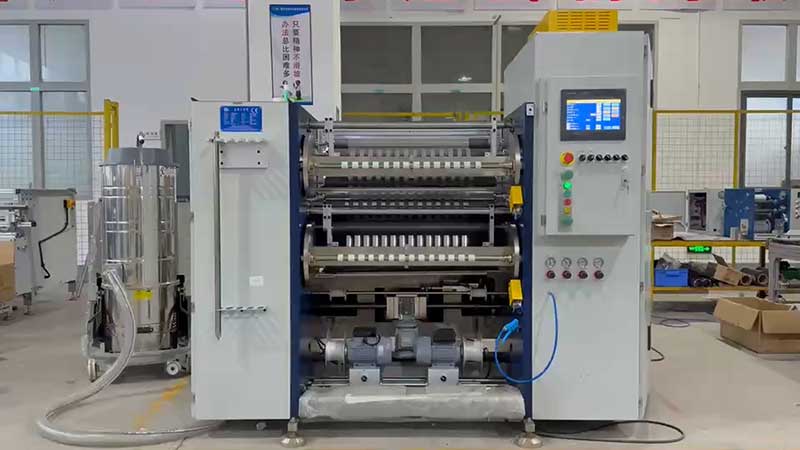
Domande da porre a ogni fornitore prima di impegnarsi
Il mercato offre una vasta gamma di macchine con diverse capacità e fasce di prezzo. Per evitare errori costosi, è consigliabile preparare un elenco strutturato di domande da porre a ogni colloquio con il fornitore:
In caso di accuratezza«Potete dimostrare la precisione del taglio dinamico alla massima velocità di produzione utilizzando i nostri campioni di lamina?» È importante distinguere tra la precisione statica indicata nelle specifiche e le prestazioni reali in condizioni di tensione e velocità.
Sul controllo della tensione:Il sistema è completamente a circuito chiuso e include la funzionalità di regolazione della tensione conica? Richiedere le specifiche relative alle fluttuazioni di tensione e confermare il controllo indipendente per le zone di svolgimento, taglio e riavvolgimento.
Sulle lame"Quali materiali e rivestimenti vengono utilizzati per le lame e qual è la durata prevista con la nostra formulazione adesiva?" Le lame rivestite in diamante o in carburo offrono una durata di servizio significativamente maggiore e tagli più uniformi rispetto all'acciaio standard. Chiedete anche informazioni sul campo di innesto della lama: per la stampa a caldo con lamina, questo è in genere di 0,02-0,05 mm con possibilità di regolazione precisa.
Sulla pulizia avvolgente: “Qual è la tolleranza di allineamento della superficie terminale specificata?” Una macchina di alta qualità dovrebbe raggiungere un disallineamento della superficie terminale di 0,1 mm o inferiore. Chiedere se gli alberi di riavvolgimento sono ad aria, ad attrito radente o entrambi, e se ogni bobina finita può scorrere indipendentemente per compensare lievi variazioni di spessore.
Al supporto:Quali sono i tempi di consegna dei pezzi di ricambio e offrite servizi di installazione e formazione nella nostra regione? La qualità di una macchina dipende anche dall'assistenza che la supporta. Verificate i termini di garanzia, la disponibilità di assistenza locale e la disponibilità a magazzino di materiali di consumo e parti soggette a usura nella vostra zona.
In conclusione
Scegliere una macchina per il taglio a caldo di lamine non significa trovare quella con la velocità massima più elevata o con la brochure più accattivante. Significa piuttosto abbinare le capacità dell'attrezzatura al materiale specifico, al profilo degli ordini e ai requisiti di qualità a valle. Una macchina che funziona perfettamente con lamine standard da 25 μm potrebbe avere difficoltà con pellicole laser da 12 μm. Un'unità ottimizzata per bobine master di grande formato da 1600 mm potrebbe non offrire la precisione necessaria per la produzione di strisce strette da 10 mm.
Iniziate dal materiale. Definite la larghezza minima e la lamina più sensibile alla tensione. Richiedete una dimostrazione dal vivo con i vostri campioni. E ricordate che nella stampa a caldo, la taglierina non è un'attrezzatura periferica, ma è il punto di partenza per la qualità del lavoro finito.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






