Una singola taglierina può lavorare tutti e tre i materiali, ma solo se si smette di considerare la "pellicola" come un'unica specifica.
La maggior parte degli acquirenti che cercano una macchina per il taglio di film plastici inizia con una semplice domanda: "Questa macchina è in grado di gestire film BOPP, PE e film laminati?". La risposta onesta è sì, spesso sì. Ma la domanda più importante è se la macchina è configurata per gestire bene ciascun substrato, senza i compromessi che si manifestano come pieghe, deformazione telescopica, delaminazione o durezza irregolare del rotolo dopo tre turni di produzione.
BOPP, PE e film laminati si comportano in modo completamente diverso sulla linea di taglio. Il BOPP è rigido e soggetto a cariche elettrostatiche. Il PE si allunga prima di essere tagliato. I laminati possiedono una forza di adesione interna che una lama o un profilo di avvolgimento non corretti possono compromettere. Una macchina dimensionata per un campione di BOPP può tecnicamente accettare un rotolo di PE elastico o un laminato PET/PE spesso, ma "accettare" il rotolo e produrre un rotolo finito vendibile sono due cose ben diverse.
Ecco cosa cambia effettivamente quando si passa da una famiglia di substrati all'altra e cosa specificare sulla propria macchina per evitare costose soluzioni alternative in seguito.
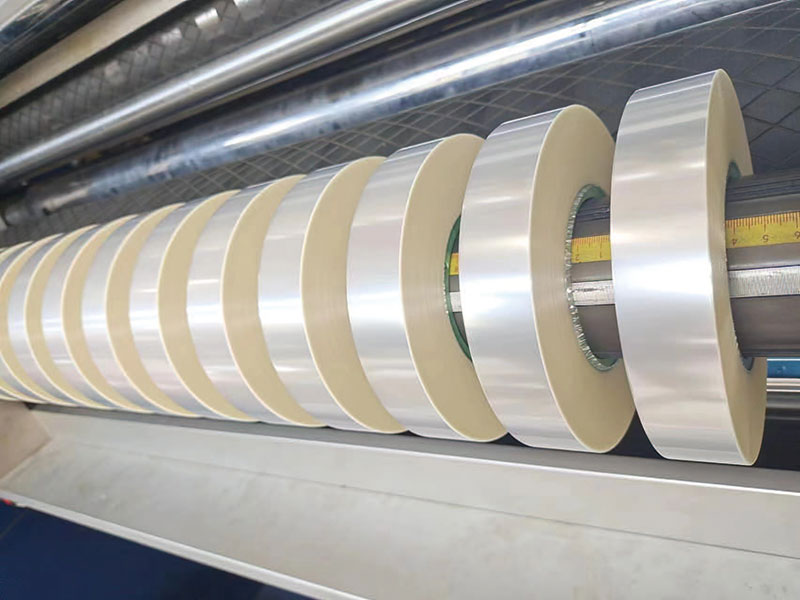
BOPP: Rigido, statico e spietato nei confronti di una cattiva guida web
Il BOPP (polipropilene biassialmente orientato) è il materiale più utilizzato negli imballaggi flessibili: si pensi agli involucri per snack, ai materiali per etichette e alle pellicole per avvolgimento. È dimensionalmente stabile, otticamente trasparente e si presta perfettamente alla stampa. Sulla linea di taglio, tuttavia, queste qualità comportano esigenze specifiche.
Essendo rigido, il BOPP non si adatta ai rulli come fa il PE. La guida del nastro deve essere precisa; pochi millimetri di spostamento laterale che un nastro in PE assorbirebbe si trasformano in una piega netta o in un bordo di taglio irregolare sul BOPP. La qualità del bordo è più importante di quanto molti trasformatori si aspettino inizialmente, perché la rigidità del BOPP fa sì che qualsiasi bava o polvere generata lungo la linea di taglio possa migrare nei processi di stampa o laminazione successivi, anziché rimanere intrappolata in uno strato di pellicola morbida.
L'elettricità statica è un altro problema comune nel BOPP. La stessa resistività superficiale che rende il BOPP un buon substrato di stampa lo rende anche un magnete per polvere e particelle fini ad alte velocità di linea. L'eliminazione attiva dell'elettricità statica, tramite barre ionizzanti posizionate prima e dopo le lame di taglio, non è un'opzione sul BOPP se si desidera mantenere i bordi puliti. Le spazzole passive aiutano, ma risultano insufficienti quando la velocità di linea supera i 200 m/min.
Nota di configurazione per BOPP: Dare priorità a una guida del nastro robusta (EPC o LPC) e a un controllo statico attivo. Il taglio a rasoio è spesso sufficiente per il BOPP sottile, ma la freschezza della lama è importante; un rasoio smussato su BOPP rigido produce polvere e bordi frastagliati anziché un taglio netto.
PE: Bassa tensione, alta pazienza
Il polietilene rappresenta il problema opposto sotto quasi ogni aspetto. Mentre il BOPP è rigido, il PE è estensibile. Mentre il BOPP mantiene le sue dimensioni, il PE si allunga sotto tensione e tende a tornare alla sua forma originale una volta rilasciata la tensione, una proprietà che diventa uno svantaggio nelle fasi di taglio e riavvolgimento.
La regola fondamentale per il taglio del polietilene è una tensione bassa e stabile. Una tensione di svolgimento eccessiva provoca un restringimento del nastro: il nastro si restringe tra la stazione di svolgimento e quella di taglio, compromettendo la larghezza del taglio e creando bordi di rifilatura variabili da metro a metro. Una tensione di riavvolgimento eccessiva fa sì che il rotolo avvolto continui ad allungarsi dopo la macchina da taglio e, quando tale tensione si allenta, il rotolo si deforma o sviluppa bordi morbidi e flosci.
L'avvolgimento telescopico su rotoli di PE raramente è un mistero. I colpevoli più comuni sono una tensione eccessiva o instabile, un cattivo allineamento del nastro, aria intrappolata tra gli strati e una durezza di avvolgimento errata. Una macchina con un intervallo di tensione ristretto, tarata per BOPP o PET, avrà difficoltà in questo caso. Il PE richiede la capacità di funzionare all'estremità inferiore dello spettro di tensione, spesso nell'intervallo 0,5-2,0 PLI a seconda dello spessore e degli additivi, con un controllo della tensione conica che diminuisce la pressione man mano che il rotolo si forma.
Nota di configurazione per PEVerificare la capacità di tensione minima della macchina, non solo quella massima. Un rullo di trascinamento o un sistema di feedback con celle di carico e un ampio rapporto di regolazione sono più utili in questo caso rispetto a un azionamento ad alta velocità. Gli alberi di scorrimento differenziali sull'avvolgitore possono aiutare a compensare le variazioni di spessore del nastro, che il PE tende ad avere in misura maggiore rispetto al BOPP.
Pellicola laminata: dove il legame è il prodotto
Nei film laminati – PET/PE, BOPP/CPP, strutture metallizzate, laminati contenenti fogli di alluminio – gli errori di taglio diventano irreparabili. L'intero valore di un laminato risiede nell'integrità del legame tra gli strati. Un processo di taglio che trancia questi strati a velocità diverse, o che genera calore o stress meccanico sufficienti a indebolire l'interfaccia adesiva, produce rotoli che possono sembrare accettabili all'esterno ma che si rompono nella linea di formatura delle buste del cliente.
Ecco perché la scelta della lama cambia per i laminati. Una singola lama di rasoio che attraversa una struttura multistrato tende a tagliare gli strati in sequenza anziché simultaneamente, il che può causare delaminazione lungo la linea di taglio, soprattutto nei laminati contenenti laminati o metallizzati, dove gli strati hanno proprietà meccaniche molto diverse. Il taglio circolare, con una lama superiore che si sovrappone a una lama inferiore come le forbici, applica la forza di taglio attraverso tutti gli strati contemporaneamente ed è generalmente la scelta più sicura per i laminati.
Il controllo dell'avvolgimento è altrettanto critico. I laminati possono arricciarsi o deformarsi telescopicamente quando gli strati costituenti reagiscono in modo diverso alla tensione e al rilassamento. Se uno strato ha una memoria maggiore rispetto agli altri (il PE è notoriamente "un materiale con memoria", come afferma un fornitore di pellicole), il rotolo finito potrebbe presentare ondulazioni o problemi di tracciamento giorni dopo il taglio. Una tensione di avvolgimento stabile, preferibilmente conica, combinata con un rullo di applicazione che mantenga una pressione di presa costante, protegge sia il legame che il profilo del rotolo.
Nota di configurazione per i laminatiSpecificare il taglio a cesoia come metodo di taglio principale, con la possibilità di regolare con precisione la sovrapposizione delle lame. Per laminati pesanti o strutture contenenti fogli di alluminio, considerare una geometria della lama che tenga conto degli strati metallizzati abrasivi; le lame in acciaio standard si usurano più rapidamente su questi materiali. Il controllo della tensione di riavvolgimento dovrebbe essere in grado di fornire un profilo conico che si adatti alla rigidità del laminato, non una curva di tensione piatta ereditata da una ricetta BOPP.
La vera domanda: una macchina o due?
Nella pratica, per la maggior parte dei trasformatori, una singola macchina da taglio ben progettata può gestire BOPP, PE e laminati comuni, a condizione che la macchina sia stata acquistata con l'indicazione dell'intera gamma di materiali compatibili, e non solo di un singolo campione. La discussione sulle specifiche dovrebbe includere lo spessore minimo e massimo per ciascun substrato, l'eventuale presenza di metallizzazione o rivestimento del film, e i diametri di rotolo e le larghezze di taglio previsti.
Ciò che non si può fare è acquistare una macchina configurata per un solo substrato e aspettarsi che gestisca gli altri con la stessa qualità e velocità senza alcuna regolazione. La gamma di tensione che fa funzionare il BOPP allungherà il PE. La lama che taglia in modo netto il PE sottile delaminerà un laminato di alluminio. Il controllo statico adeguato per il PE a bassa velocità lascerà il BOPP ricoperto di polvere.
Chiedete al vostro fornitore di mostrarvi la macchina con la vostra gamma di materiali effettivi, non con un campione generico. Una taglierina in grado di produrre un rotolo pulito e senza difetti di incisione da ciascuno dei vostri substrati, alle velocità di cui avete bisogno, è una taglierina configurata specificamente per quei substrati. Qualsiasi altra macchina, pur essendo in grado di accettare la pellicola, potrebbe non produrre il rotolo.
Pronti a verificare la vostra gamma di materiali rispetto alle specifiche della macchina?Inviaci l'elenco dei substrati (spessori, strutture e requisiti del rotolo finito) e noi ti confermeremo la configurazione di tensione, taglio e avvolgimento che soddisfa tutti e tre i requisiti senza compromessi.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Macchina per il taglio del nastro
 Taglierina per nastri
 Macchina da taglio ad alta velocità
 Macchina per il taglio di nastri con codici a barre
 Taglierina adesiva monofacciale
 Taglierina adesiva bifacciale
 Taglierina per pellicole di capacità
 Taglierina automatica per rotoli di pellicola






