La macchina per il taglio e l'avvolgimento del nastro è un dispositivo specializzato per il taglio di nastri di grandi dimensioni in rotoli più piccoli di larghezze specifiche. Il suo funzionamento si basa su un controllo preciso della tensione e su superfici di taglio piatte. Le procedure operative standardizzate non solo garantiscono la sicurezza del personale, ma sono anche fondamentali per prevenire problemi come linee bianche, ammaccature e rotture del nastro durante le successive fasi di stampa. Di seguito è riportato un riepilogo degli standard operativi dell'intero processo, dalla preparazione all'avvio fino alla fase finale, in base alle caratteristiche dell'apparecchiatura e ai requisiti di processo.

1. Preparazione e controllo di sicurezza prima dell'avvio
Le ispezioni pre-operative rappresentano la prima linea di difesa contro infortuni meccanici e incidenti legati alla qualità. Gli operatori devono indossare guanti e occhiali protettivi e assicurarsi che l'attrezzatura sia correttamente messa a terra.
La verifica dello stato del dispositivo è fondamentale. Controllare che il pulsante di arresto di emergenza sia stato ripristinato, che i coperchi di protezione nell'area di taglio e nelle parti di trasmissione siano integri e chiusi ed è severamente vietato cortocircuitare l'interruttore di sicurezza della porta. Per quanto riguarda gli utensili, verificare che il bordo delle lame circolari o di taglio sia affilato e privo di schegge, che la rotazione dell'albero della lama sia fluida e che le viti di fissaggio non siano allentate. Se la lama risulta smussata, deve essere affilata o sostituita tempestivamente per evitare la formazione di bave o residui di nastro durante il taglio.
Non bisogna trascurare i materiali e le procedure di pulizia. Eventuali residui di polvere di gomma e polvere presenti nei rulli di guida, nella bobina di riavvolgimento e nelle fessure devono essere rimossi per evitare che corpi estranei premano sul nastro e causino scarti. Verificare che il modello e la larghezza della bobina madre da tagliare corrispondano all'ordine di lavoro; la superficie terminale della bobina madre deve essere piana, priva di pieghe e di umidità. Se la superficie terminale della bobina principale è fortemente irregolare, è necessario un pretrattamento o la sostituzione prima dell'alimentazione; in caso contrario, i piccoli rotoli, dopo il taglio, sono soggetti a movimenti laterali.
2. Funzionamento di alimentazione e penetrazione della pellicola
Durante la fase di alimentazione, l'albero di espansione pneumatica o il braccio ausiliario devono essere utilizzati per caricare agevolmente la barra conduttrice nella base di svolgimento. L'albero di espansione pneumatica deve essere gonfiato correttamente per garantire che il nucleo non slitti durante il funzionamento ad alta velocità. Durante la penetrazione del film, il percorso di scorrimento del film indicato dall'apparecchiatura deve essere rigorosamente rispettato: dopo essere stato estratto dalla bobina di svolgimento, il nastro passa in sequenza attraverso il rullo di rilevamento della tensione, il rullo guida e il gruppo di lame di taglio, per poi essere riavvolto sulla bobina di riavvolgimento. Durante il processo di penetrazione del film, il nastro deve essere mantenuto piatto, senza torsioni o incroci, e la superficie di rivestimento del nastro deve essere orientata correttamente (di solito verso l'esterno o confermata in base ai requisiti di processo).
La regolazione della tensione è la fase cruciale successiva alla penetrazione del film. In base allo spessore e alla larghezza del substrato del nastro, le tensioni di avvolgimento e riavvolgimento vengono impostate tramite il sistema di controllo. Il principio di base è il seguente: per substrati sottili (come 4-5 μm) si dovrebbe utilizzare una bassa tensione, mentre per prodotti più larghi è necessario aumentare opportunamente la tensione. Una tensione eccessiva può causare danni da trazione al film di base in PET, con conseguente distacco di polvere; se la tensione è troppo bassa, si possono facilmente formare pieghe, causando la comparsa di linee bianche durante la stampa. Per le nuove apparecchiature o i nuovi lotti di nastri, si consiglia di calibrare la tensione a basse velocità per trovare un valore ottimale che non crei né grinze né allentamenti.

3. Impostazione dei parametri di taglio e taglio di prova
Il posizionamento del portautensili deve essere regolato con precisione in base alla larghezza dell'ordine di lavoro. Utilizzando un calibro, si verifica la spaziatura delle lame e la tolleranza delle macchine per il taglio di alta precisione è solitamente controllata entro ±0,1 mm. Durante la regolazione del portautensili, assicurarsi che tutte le lame abbiano profondità di taglio uniformi per evitare che una pressione non omogenea provochi la rottura di alcune lame o la formazione di solchi eccessivamente profondi in alcune aree.
Le impostazioni di velocità devono seguire il principio di "taglio di prova a bassa velocità, quindi aumento graduale della velocità". Si consiglia di impostare la velocità di taglio iniziale a 50-80 m/min. Dopo aver verificato che il primo rotolo prodotto abbia una superficie terminale liscia, senza sbavature e senza adesione, aumentare gradualmente fino alla normale velocità di produzione (di solito 150-300 m/min, a seconda delle prestazioni dell'attrezzatura). Per rivestimenti speciali o nastri soggetti a sbavature, un'adeguata riduzione della velocità durante tutto il processo contribuisce a ridurre l'elettricità statica e i danni al rivestimento.
La scelta della modalità di avvolgimento deve essere determinata in base alle esigenze del cliente in termini di diametro e durezza della bobina. Se è richiesto un nucleo compatto, si può utilizzare l'avvolgimento centrale con una tensione decrescente (coiuola) appropriata; se la superficie terminale è particolarmente piatta, è più indicato l'avvolgimento superficiale combinato con rulli di pressione. Un'impostazione ragionevole della conicità dell'avvolgimento può evitare che i rotoli di piccole dimensioni sviluppino "centri a crisantemo" o bordi deformati.
4. Monitoraggio operativo e ispezione dei processi
Dopo l'avvio dell'apparecchiatura, è necessario eseguire immediatamente la verifica del primo pezzo. Controllare che la larghezza del nastro del primo rotolo rientri nei limiti di tolleranza, che la planarità della superficie terminale sia conforme agli standard, che la durezza del rotolo sia uniforme e che non siano presenti graffi o segni di impurità sulla superficie del rivestimento. In caso di esito negativo del primo pezzo, la produzione in serie è severamente vietata.
Le ispezioni del processo devono essere effettuate ogni 15-20 minuti. Prestare particolare attenzione alle fluttuazioni della tensione di svolgimento, all'allineamento dell'avvolgimento e alla presenza di eventuali detriti intorno al gruppo lame. Se si nota che il nastro si muove a destra e a sinistra sul rullo guida, di solito significa che la superficie terminale di taglio è irregolare o che la tensione presenta fluttuazioni e necessita di una regolazione immediata. Durante il funzionamento, è severamente vietato introdurre le mani o qualsiasi altra parte del corpo nell'area del gruppo lame di taglio e del rullo di riavvolgimento. Qualsiasi regolazione deve essere effettuata solo dopo che l'apparecchiatura si è completamente arrestata.
Quando un rotolo viene tagliato e si rende necessaria la sostituzione dell'albero, utilizzare nastro adesivo privo di residui per l'alimentazione e mantenere le mani pulite durante l'operazione per evitare che macchie d'olio contaminino il rivestimento del nastro. Dopo il riavvolgimento, è necessario riconfermare la tensione e l'allineamento prima di riprendere l'operazione.
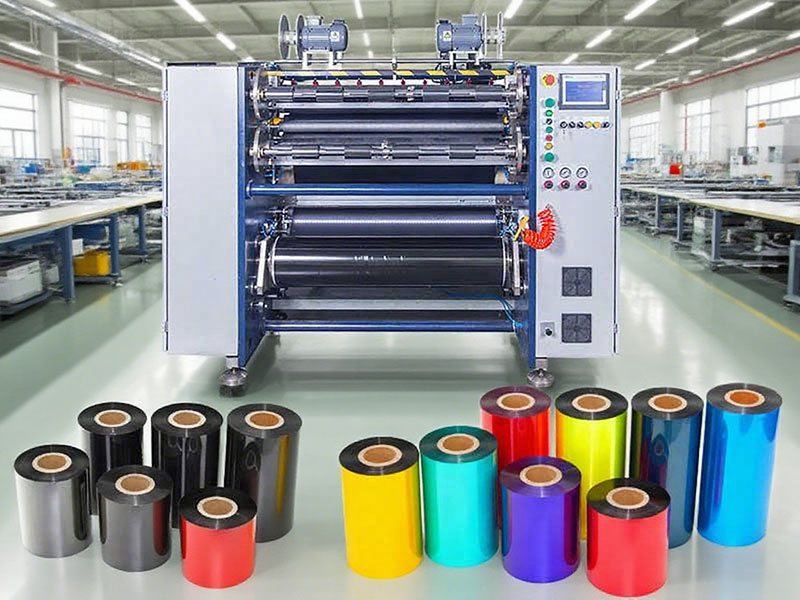
5. Arresto, scarica e ripristino delle apparecchiature
L'arresto deve seguire la sequenza specificata: arrestare prima l'avvolgimento, poi lo svolgimento e infine spegnere l'alimentazione del motore principale. È severamente vietato effettuare un arresto di emergenza ad alta velocità per evitare la rottura del nastro dovuta all'inerzia o a improvvise variazioni di tensione.
Durante lo scarico, utilizzare pallet o carrelli speciali per ricevere i rotoli finiti, maneggiarli con cura ed evitare urti alle estremità. Per i nastri speciali soggetti a sbavature o con scarsa resistenza al calore, è necessario contrassegnarne la direzione e conservarli al riparo dalla luce. Il ripristino dell'apparecchiatura include la pulizia dei residui di toner sulla scanalatura della lama e sul rullo di guida, il riposizionamento del portautensili e della bobina di avvolgimento nelle loro posizioni iniziali e la compilazione della "Scheda di registrazione del funzionamento della macchina da taglio" per registrare la produzione, le situazioni anomale e le informazioni sulla sostituzione degli utensili.
6. Anomalie comuni e risposta immediata
Se la superficie finale dopo il taglio risulta irregolare, verificare innanzitutto l'affilatura della lama e il parallelismo del rullo guida, quindi accertarsi che l'albero di avvolgimento sia installato correttamente e che la tensione sia uniforme. Se il nastro si rompe, la causa è solitamente una tensione eccessiva o un danno al rullo principale stesso; in tal caso, è necessario ridurre la tensione e ispezionare il materiale in ingresso. La formazione di grinze durante il riavvolgimento è generalmente correlata a una tensione allentata o a una pressione insufficiente sui rulli; è possibile aumentare la tensione o regolare la distanza tra i rulli per risolvere il problema. Per lievi irregolarità della superficie, è possibile intervenire regolando il limitatore del riavvolgitore; i rotoli con superficie finale gravemente irregolare devono essere declassati o scartati e non devono essere sottoposti al processo successivo.
La procedura operativa standardizzata prevede essenzialmente il controllo continuo di tre variabili: tensione, velocità e condizioni dell'utensile. Gli operatori devono comprendere che la consistenza di ogni rotolo di prodotto tagliato verrà infine verificata lungo il percorso del nastro della stampante di etichette. Coltivare l'abitudine di ispezionare sempre il primo articolo, registrare ogni passaggio e cancellare ogni arresto può trasformare le prestazioni dell'apparecchiatura in una qualità del prodotto stabile.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






