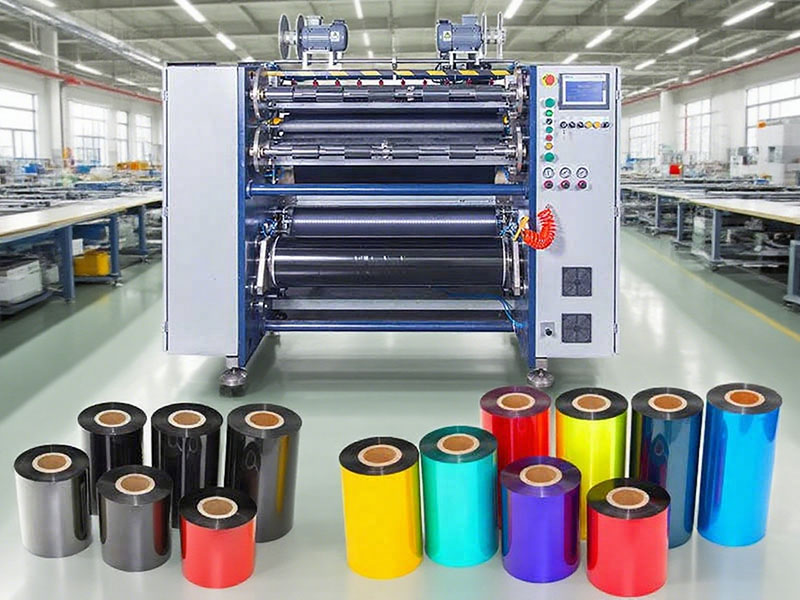
Il taglio e il riavvolgimento dei nastri sono processi chiave nella produzione di materiali di consumo per il trasferimento di calore, e la loro efficienza determina direttamente i cicli di consegna e la competitività dei costi. Tuttavia, molte aziende dispongono di parametri delle apparecchiature non obsoleti, eppure la produzione effettiva rimane bloccata dai colli di bottiglia. La radice del problema spesso non è "la velocità di funzionamento della macchina", ma troppi tempi di inattività improduttivi, fluttuazioni eccessive della tensione e lentezza nei cambi di ordine e di rotolo. Partendo dalle peculiarità dei materiali dei nastri, questo articolo si concentra sulla riduzione dei tempi non operativi, sull'ottimizzazione dei processi di tensione e taglio e sul potenziamento dell'automazione e dell'intelligenza, proponendo una soluzione pratica per il miglioramento dell'efficienza.

1. Innanzitutto, riconoscere le insidie in termini di efficienza del taglio del nastro
I nastri di carbonio non sono pellicole comuni. Sono costituiti da un substrato in PET, un rivestimento e uno strato di inchiostro, in genere di soli 4,5-10 micron di spessore, e sono estremamente sensibili alla tensione. Una tensione eccessiva provoca l'allungamento della pellicola di base, con possibili danni fisici allo strato di inchiostro e distacco di polvere; se la tensione è troppo bassa, il rotolo si allenta e si increspa, causando linee bianche o incavi durante la stampa. La sfida più grande è rappresentata dalla contraddizione intrinseca tra velocità e precisione del taglio del nastro: l'accelerazione spesso porta a superfici terminali irregolari, aumento delle sbavature sui bordi e maggiori fluttuazioni di tensione, mentre le frequenti interruzioni per risolvere i problemi di qualità di fatto annullano i vantaggi in termini di produttività derivanti dalle alte velocità.
Le tradizionali macchine per il taglio di nastri operano in genere a velocità non superiori a 100-120 metri al minuto, con tempi di inattività per il cambio bobina di circa 3 minuti e percentuali di prodotto finito comprese tra l'85% e il 90%. Dietro questi numeri si cela un enorme margine di miglioramento in termini di efficienza.

2. Ridurre al minimo il tempo trascorso a "fermarsi".
Il vero fattore che incide negativamente sull'efficienza delle macchine da taglio è il tempo in cui la macchina non è in funzione. Alimentazione, penetrazione del film, regolazione delle lame e svolgimento: ogni rotolo accumula una notevole quantità di scarti. L'esperienza dimostra che, ottimizzando sistematicamente le operazioni ausiliarie, il tempo di supporto per rotolo può essere ridotto da 8-10 minuti a 3-4 minuti.
Rulli master prefabbricati e rapida penetrazione della pellicolasono i metodi più diretti. Il rotolo successivo del rotolo principale viene sollevato in anticipo alla stazione di riserva per una commutazione senza interruzioni; la disposizione ottimizzata dei rulli guida accorcia il percorso di bypass della penetrazione del film, riducendo le fasi operative manuali per ogni penetrazione del film. L'albero di espansione è dotato di un connettore per la fonte d'aria indipendente per evitare di dover attendere che il compressore d'aria aumenti la pressione. La standardizzazione del diametro interno e della lunghezza dei tubi di carta elimina anche la necessità di ripetute regolazioni dell'albero.
Aggiornamenti dell'automazione durante la ridistribuzione dei ruoliIl processo rappresenta una soluzione più completa. L'avvolgimento a doppia stazione, combinato con tubi di carta preinstallati e commutazione automatica dell'albero di espansione servoassistita, consente di ridurre i tempi di cambio da minuti a zero secondi di standby. Per scenari di taglio di nastri di piccole dimensioni e con varietà multiple, il sistema di cambio rapido degli utensili è fondamentale: le operazioni che possono essere eseguite offline, come la preinstallazione del manicotto portautensili e la pre-regolazione della distanza tra gli utensili, vengono eliminate dal periodo di funzionamento dell'apparecchiatura e il tempo di cambio ordine può essere controllato entro 5 minuti.
3. Controllo della tensione: l'equilibrio tra efficienza e qualità
Il controllo della tensione nel taglio del nastro non si limita alla semplice "impostazione di un valore". I requisiti di tensione per le sezioni di svolgimento, taglio e riavvolgimento sono diversi e devono essere regolati dinamicamente in base alle variazioni del diametro del rotolo.
Il sistema di tensionamento a circuito chiuso a tre stadi si è dimostrato una soluzione efficace: lo svolgimento avviene tramite frenatura con particelle magnetiche, la zona di taglio mantiene una tensione inferiore grazie al feedback del rullo flottante per ridurre il restringimento laterale, e il lato di riavvolgimento utilizza servomotori per ottenere una tensione decrescente conica. I dati misurati dimostrano che riducendo moderatamente la tensione nella zona di taglio e diminuendo gradualmente la tensione di avvolgimento all'aumentare del diametro della bobina, si migliora l'allineamento dell'estremità di avvolgimento da 0,31 mm a 0,14 mm, consentendo al contempo ulteriori aumenti di velocità senza compromettere la precisione. A seconda delle differenze tra nastri a base di cera, misti e a base di resina, è possibile preimpostare diversi profili di tensione e gli operatori possono semplicemente richiamare la formula per ridurre le perdite dovute ai tagli di prova.
A questo si aggiunge la velocità di risposta del sistema di correzione. I nastri sono sottili e soggetti a deviazioni, pertanto i sensori fotoelettrici o CCD richiedono algoritmi anti-vibrazione per mantenere una precisione di correzione di ±-0,1 millimetri anche ad alte velocità. Durante la manutenzione ordinaria, la pulizia della lente del sensore di correzione viene spesso trascurata e una correzione lenta causata dall'accumulo di polvere è una causa comune di superfici terminali irregolari.
4. Regolazione fine del processo di taglio
Lo stato dell'utensile determina direttamente il tempo di funzionamento continuo. La profondità di taglio della lama circolare nel rullo principale è generalmente controllata tra 0,5 e 1 millimetro; una profondità eccessiva può causare sbavature o addirittura la rottura del film, mentre una profondità insufficiente impedisce un taglio completo. L'intervallo di sostituzione dell'utensile dovrebbe essere impostato in base al numero di metri di taglio piuttosto che al tempo, ad esempio, sostituire la lama circolare ogni 100.000 metri, anziché "sostituirla quando è smussata". L'albero della lama deve essere pulito quotidianamente con toner e adesivi per evitare l'inceppamento della lama.
Le strategie per aumentare la velocità devono essere graduali, non basate su un'unica soluzione valida per tutti.I nastri a base di cera hanno un'elevata tolleranza alla tensione e possono funzionare più velocemente; i nastri con rivestimento a base di resina sono più sensibili, quindi la velocità dovrebbe essere opportunamente prudente. Inseguire ciecamente la velocità massima della linea, se accompagnata da frequenti rotture del film e tempi di inattività dovuti a pieghe, riduce effettivamente la produzione effettiva. La creazione di un database dei parametri di processo per materiale e specifica, che consenta agli operatori di richiamare direttamente la formula ottimale, è un approccio pragmatico per ridurre gli sprechi dovuti ai tagli di prova.
5. Ricercare una crescita incrementale attraverso l'automazione e l'intelligenza artificiale.
Quando l'ottimizzazione a livello meccanico e di processo ha raggiunto un limite, l'aggiornamento dell'architettura delle apparecchiature è diventato il punto di svolta per ottenere improvvisi miglioramenti dell'efficienza.
Tecnologia di taglio senza contattoMerita attenzione. Le soluzioni di taglio laser o a lama d'aria evitano il contatto per attrito tra la lama meccanica e il rivestimento del nastro, consentendo velocità di taglio da 300 a 500 metri al minuto, eliminando al contempo i problemi di bava causati dall'usura della lama e dai frequenti cambi di utensile. Per i nastri a base di resina ad alto valore aggiunto, questa soluzione offre vantaggi particolarmente evidenti in termini di uniformità qualitativa.
Rilevamento online dei difetti e integrazione dei datiMigliora l'efficienza dal punto di vista gestionale. Il sistema di visione basato sull'intelligenza artificiale analizza l'uniformità del rivestimento in tempo reale, segnalando automaticamente difetti come fori e bolle, prevenendo scarti di grandi quantità nei processi di stampa successivi. I dati di taglio (lunghezza, larghezza, lotto, curva di tensione) vengono caricati automaticamente nel sistema MES, rendendo tracciabile la cronologia di produzione di ogni rotolo di nastro e accumulando dati reali per l'ottimizzazione del processo.
Per le linee di produzione che utilizzano ancora attrezzature tradizionali, non è necessario procedere a una sostituzione completa delle macchine in un'unica soluzione. Dare priorità all'implementazione di utensili a cambio rapido, al rinnovamento del circuito chiuso di tensione e agli aggiornamenti per la correzione delle deviazioni – i tre fattori con il più alto rapporto input-output – consente in genere di ottenere notevoli miglioramenti in termini di efficienza senza sostituire i macchinari principali. L'essenza del miglioramento dell'efficienza non consiste nell'aumentare la velocità di rotazione delle macchine, ma nell'assicurarsi che producano prodotti di qualità durante il loro funzionamento.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






