Deviazioni di avvolgimento e bave sono i due problemi di qualità più persistenti nel taglio a caldo di fogli di alluminio. Raramente si presentano singolarmente: una bava lasciata da una lama usurata può accumularsi su un rullo di guida e spingere il nastro fuori traiettoria, mentre una striscia deviata che entra nella taglierina con un'angolazione diversa esercita un carico irregolare sulla lama e genera nuove bave. Trattarli come problemi separati porta spesso a soluzioni temporanee che falliscono nel giro di poche ore.
Questa guida illustra le cause principali e le soluzioni collaudate sul campo per entrambi i problemi, seguendo la stessa sequenza di ispezione utilizzata dagli operatori esperti: prima l'allineamento meccanico, poi la stabilità della tensione e infine la correzione elettrica.
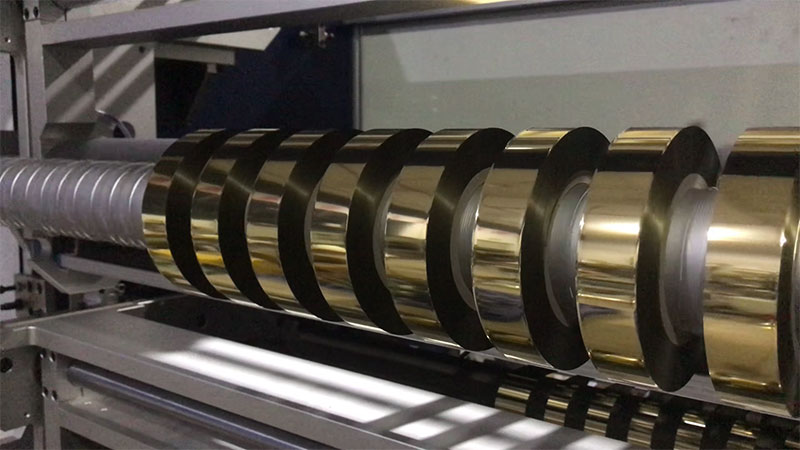
Perché si formano le bacche e come evitarle
Le bave sulla lamina per stampa a caldo appaiono come una peluria filamentosa, un motivo a dente di sega o detriti visibili che si staccano lungo il bordo della fessura. Poiché la lamina per stampa a caldo ha in genere uno spessore di 6-20 μm con un substrato in PET, anche un difetto microscopico della lama produce un difetto sproporzionatamente visibile.
Iniziate controllando la lama, non le impostazioni. Le lame smussate o scheggiate sono la causa più comune. Un bordo usurato non taglia più in modo netto; strappa la lamina, creando microfratture che si espandono in sbavature o rotture complete durante le successive manipolazioni. Ispezionate entrambe le lame, superiore e inferiore, per verificare la presenza di scheggiature sotto una luce adeguata.
La sovrapposizione delle lame e il gioco laterale devono corrispondere allo spessore del foglio. Per la stampa a caldo, la sovrapposizione verticale tra le lame superiore e inferiore è in genere compresa tra 0,5 e 1,5 mm, con i materiali più sottili che utilizzano il limite inferiore di questo intervallo. Il gioco laterale dovrebbe essere di 0,03-0,08 mm, all'incirca lo spessore di un foglio di carta A4. Per i fogli con spessore inferiore a 12 μm, puntare alla tolleranza più stretta possibile: appena sufficiente per un taglio netto senza schiacciare il materiale.
L'eccentricità dell'albero della lama è un fattore altrettanto critico, ma spesso trascurato. Utilizzare un comparatore a quadrante per misurare l'eccentricità radiale sul bordo della lama. Se supera 0,02 mm, l'albero necessita di calibrazione o il cuscinetto di ispezione. Un albero che gira perfettamente rettilineo ma che monta una lama scheggiata produrrà comunque bave; entrambe le condizioni devono essere eliminate.
L'elettricità statica amplifica ogni altra causaIl substrato in pellicola plastica per la stampa a caldo genera rapidamente elettricità statica durante il taglio ad alta velocità. Questa elettricità statica attrae polvere e detriti della pellicola direttamente sul bordo appena tagliato, dove si depositano formando quella che appare come una bava. Installare barre antistatiche o ugelli ad aria ionizzante immediatamente prima e dopo la taglierina e verificare che la resistenza di messa a terra della macchina sia inferiore a 4Ω. Senza il controllo dell'elettricità statica, anche una lama perfettamente affilata produrrà bordi dall'aspetto ruvido.
Le condizioni dei rulli contano più di quanto la maggior parte degli operatori si aspettiOggetti estranei, residui di adesivo essiccato o danni superficiali su qualsiasi rullo di guida creano variazioni di pressione localizzate che disturbano il nastro quando entra nella zona di taglio. Pulire i rulli quotidianamente con un panno pulito e privo di lanugine e sostituire i rulli di pressione in gomma che presentano indurimento o appiattimenti.
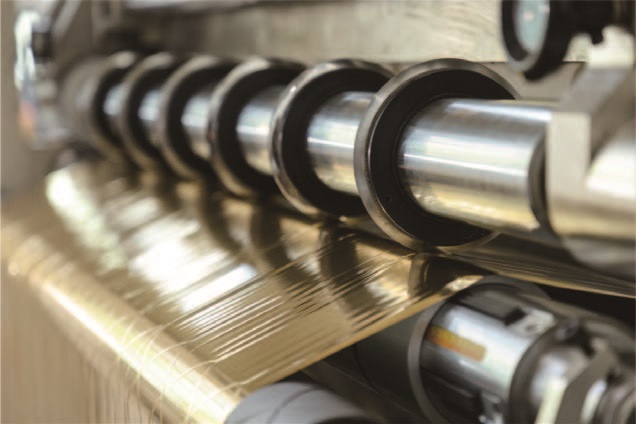
Diagnosticare le deviazioni di avvolgimento prima che diventino rottami
La deviazione dell'avvolgimento, spesso chiamata "avvolgimento a torre" o "telescopico" quando è grave, si manifesta con superfici terminali non piane, in cui le singole strisce sono spostate assialmente l'una rispetto all'altra. Nel caso della lamina per stampa a caldo, dove il materiale ha una rigidità alla flessione pressoché nulla, anche una minima fluttuazione di tensione si traduce in un disallineamento visibile.
Controlla prima gli "occhi" del sistema di correzioneI sensori fotoelettrici o a ultrasuoni che tracciano il bordo del nastro sono vulnerabili alla contaminazione. La polvere di lamina e le particelle di adesivo presenti nell'aria ricoprono la lente del sensore, causando la perdita del riferimento del bordo da parte del sistema di correzione. Pulire regolarmente le lenti del sensore, posizionare il sensore a metà del bordo della lamina e impostare una banda morta di circa ±1 mm per evitare che il rullo di correzione oscilli costantemente.
Verificare il parallelismo dei rulli di guidaSe un rullo di guida non è perfettamente parallelo all'asse dell'albero di avvolgimento, il foglio subisce una forza assiale continua e tende a spostarsi lateralmente. Utilizzare uno strumento di allineamento laser o il metodo del filo per verificare il parallelismo lungo il percorso del nastro. La tolleranza accettabile è generalmente ≤0,2 mm/m, con operazioni di alta precisione che puntano a ≤0,05 mm/m. Ispezionare inoltre le superfici dei rulli per verificare l'eventuale presenza di usura irregolare o detriti aderenti, che creano attrito differenziale e spingono il nastro verso il lato con maggiore attrito.
La stabilità della tensione è la causa principale nascostaMolti operatori regolano ripetutamente il sensore di correzione senza intervenire sul circuito chiuso di tensione, e la deviazione si ripresenta non appena cambia la velocità della linea. La stampa a caldo con lamina richiede un intervallo di tensione di circa 1,5–3 N/mm², impostato in base allo spessore della lamina e ai dati del fornitore. Sono comuni due tipi di guasto:
• Tensione troppo bassa:La striscia di lamina vibra o si sposta all'interno della zona di taglio, producendo bordi ondulati e un avvolgimento irregolare.
• Tensione troppo elevata:La lamina si allunga elasticamente e, quando la tensione si rilascia nel nucleo dell'avvolgimento, gli strati allungati si contraggono in modo non uniforme, causando lo slittamento tra gli strati.
Un semplice test a bassa velocità rivela l'uniformità della tensione: procedere a 10-20 m/min e confrontare manualmente la tensione di ciascuna striscia tagliata. Se le strisce centrali risultano più tese di quelle laterali, è necessario regolare l'angolo del rullo di livellamento o l'impostazione della conicità.
Il supporto di svolgimento deve essere squadrato e sicuroUn albero pneumatico che perde pressione o che aderisce in modo non uniforme permette al rullo madre di spostarsi leggermente durante lo svolgimento. Verificare che l'albero pneumatico mantenga la pressione: un calo superiore a 0,05 MPa entro cinque minuti indica una perdita. Il rullo madre stesso deve essere centrato sull'albero; un rullo decentrato introduce un'oscillazione laterale che nessun sistema di correzione a valle può eliminare completamente.
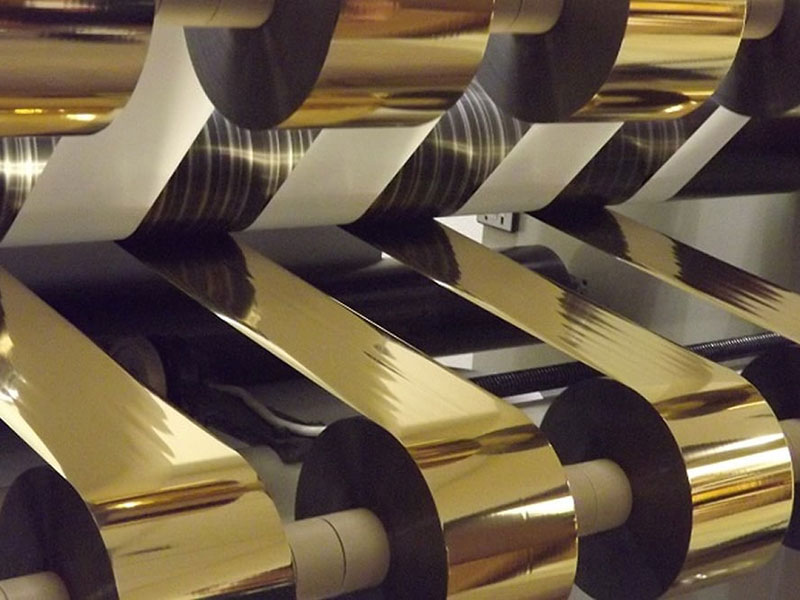
L'interazione tra bave e deviazione
Questi due guasti formano un ciclo di feedback che può mandare in tilt l'operatore se la connessione non viene riconosciuta. Le bave rilasciano detriti. Questi detriti si depositano sui rulli di guida e sulle lenti dei sensori. I rulli e i sensori contaminati causano lo spostamento del nastro. Un nastro in movimento entra nella taglierina con un'angolazione, concentrando la forza su un lato della lama. Questa forza non uniforme accelera l'usura della lama e produce più bave.
Interrompere questo ciclo richiede una sequenza di ispezione completa anziché regolazioni isolate: pulire l'intero percorso del nastro, ispezionare e correggere le condizioni della lama, verificare l'allineamento dei rulli di guida, stabilizzare la tensione e infine validare il sistema di correzione. La regolazione di un solo elemento di questa catena spesso produce un miglioramento che si annulla entro un turno di produzione.
Un ritmo preventivo che funziona
Gli operatori che raggiungono una qualità di taglio costante considerano la manutenzione come un'attività programmata, non come una reazione a un guasto.
QuotidianoPulire i bordi delle lame, i rulli di guida e le lenti del sensore. Verificare la presenza di scheggiature evidenti sulle lame. Verificare che la pressione dell'aria sia compresa tra 0,5 e 0,7 MPa e svuotare le trappole per l'umidità.
SettimanalePulire tutti i rulli del nastro con alcol anidro. Ispezionare la risposta del sistema di tensionamento eseguendo un breve ciclo di accelerazione e decelerazione. Verificare il serraggio delle viti del porta-lama e dell'accoppiamento.
MensileCalibrare l'eccentricità dell'albero della lama e il parallelismo dei rulli. Verificare il punto zero del sensore di tensione. Ispezionare le prestazioni della frizione o del freno a polvere magnetica, poiché questi componenti si degradano gradualmente e producono una deriva di tensione facilmente attribuibile ad altre cause.
Trimestrale: Sostituire le lame secondo un programma basato sui metri lineari tagliati, non sui guasti visibili. Una lama che appare in buone condizioni a un'ispezione superficiale potrebbe già presentare bordi taglienti che si rompono più avanti.
Tenete un registro dei difetti, delle impostazioni di tensione e dei numeri di lotto dei materiali. Gli schemi ricorrenti emergono rapidamente: la variazione di spessore di un particolare fornitore di fogli, un cambiamento stagionale dell'umidità che peggiora l'elettricità statica o un'impostazione di tensione che non funziona correttamente solo con ordini di larghezza ridotta.
Quando richiedere assistenza
La maggior parte dei problemi di bava e deviazione si risolvono con le correzioni meccaniche e di tensione descritte in precedenza. Se il problema persiste dopo aver verificato la sostituzione della lama, l'allineamento dei rulli, la calibrazione della tensione e l'eliminazione dell'elettricità statica, la causa potrebbe risiedere in problemi meccanici più profondi: cuscinetti dell'albero della fresa usurati, un rullo di guida piegato o un attuatore di correzione con gioco eccessivo. Questi problemi richiedono l'intervento del produttore anziché una regolazione sul campo.
La strada più affidabile per una qualità costante è trattare la macchina da taglio come un sistema integrato. Una lama che taglia perfettamente su una macchina disallineata produce comunque bave. Un sistema di correzione che funziona in modo impeccabile su una tensione instabile produce comunque avvolgimento a torre. Affrontando i problemi fondamentali in ordine, la qualità del taglio e l'uniformità dell'avvolgimento ne conseguiranno.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






