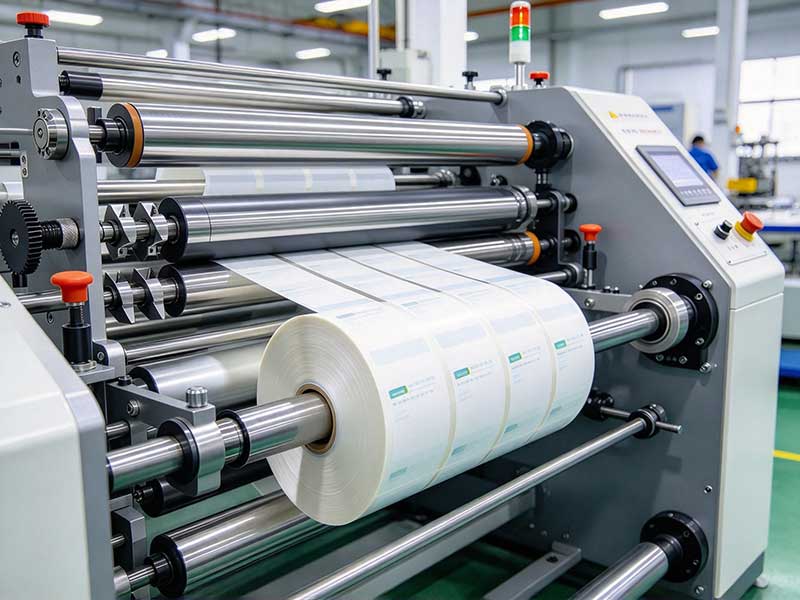
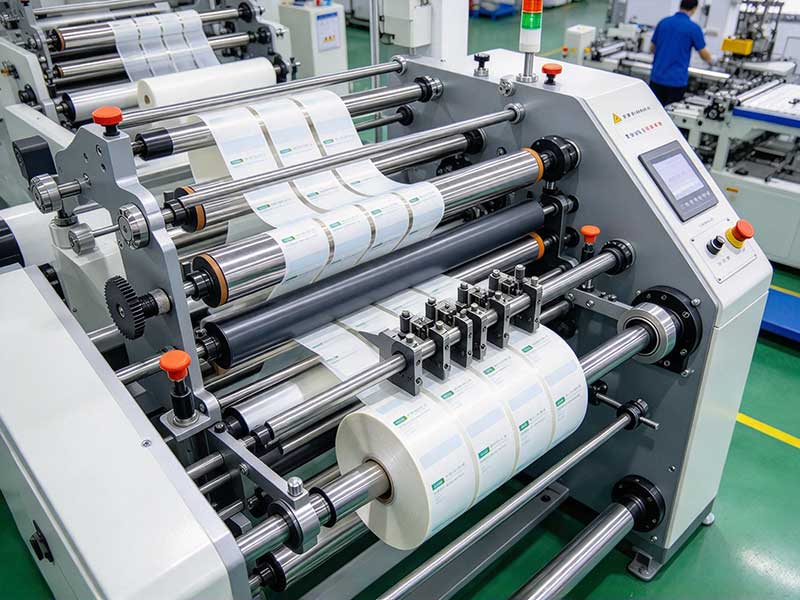
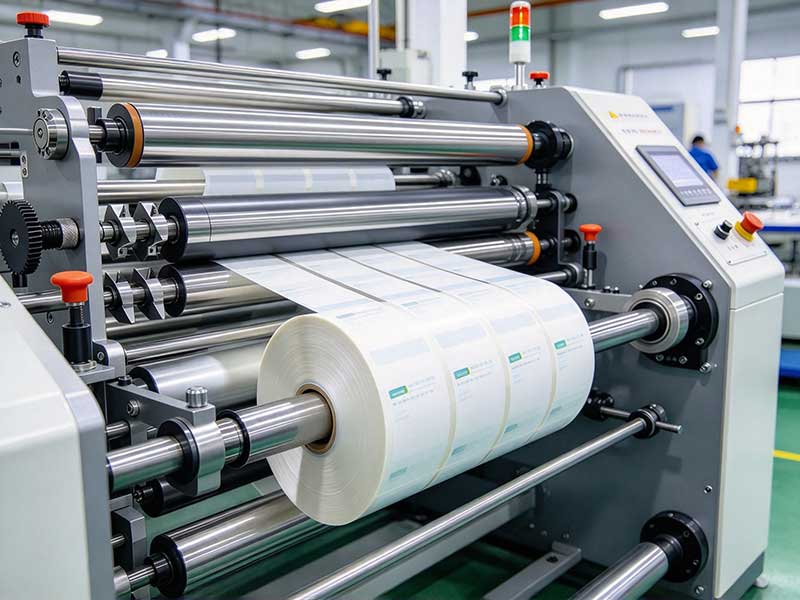
Le estremità di avvolgimento irregolari sono il tipo di scarto più comune nei reparti di taglio. Si manifestano come un lato sporgente a "telescopio" o un motivo ondulato a "stella", che nei casi più gravi causa direttamente il disallineamento della carta e la registrazione imprecisa delle macchine da stampa a valle. Molti operatori, inizialmente, sospettano che l'albero principale dell'attrezzatura sia disallineato, ma dopo un'ispezione effettiva, l'80% dei problemi risiede nei rulli di pressione, nella tensione e nella rullatura del nucleo. Garantire un avvolgimento preciso non richiede misticismo; ciò che conta è il controllo accurato di alcune grandezze fisiche fondamentali.
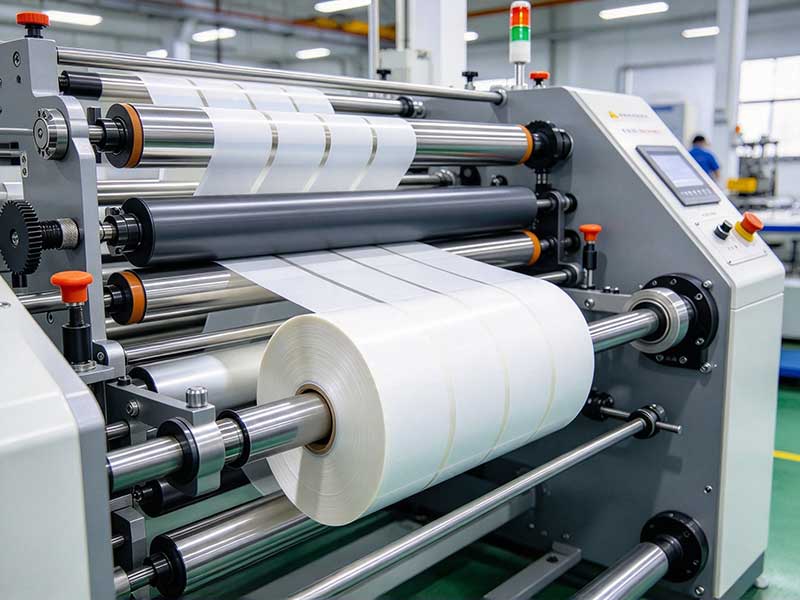
Rulli: la prima linea di difesa spesso trascurata
Il rullo di pressione è l'ultimo rullo che entra in contatto diretto con il materiale prima dell'avvolgimento e il suo stato determina direttamente la posizione in cui il materiale entra nel nucleo. Il guasto più comune è l'adesione di adesivo o la presenza di solchi di usura sulla superficie del rullo, che causano una tensione a un'estremità della bobina e un allentamento all'altra. Il lato allentato fuoriesce gradualmente verso l'esterno durante le successive fasi di stratificazione, formando un disallineamento. La pulizia del rullo di pressione dovrebbe essere una procedura standard durante i cambi di turno, pulendo la superficie con alcol e verificando la presenza di particelle di gel indurite. Un problema meno evidente è la pressione non uniforme alle due estremità del rullo di pressione. Nei rulli di pressione azionati da cilindro o molla, se vi è una differenza di pressione tra i due lati, il rullo e l'albero di avvolgimento non saranno più paralleli e il materiale subirà un gradiente di forza laterale. Un metodo semplice per valutare la situazione è quello di tirare manualmente entrambe le estremità del rullo di pressione dopo l'arresto per verificare se la resistenza è uniforme; il metodo più preciso consiste nell'utilizzare spessimetri per controllare il parallelismo tra il rullo di pressione e l'albero di avvolgimento, mantenendo l'errore entro 0,1 millimetri per metro. Questa precisione può sembrare eccessiva, ma il materiale autoadesivo stesso ha spesso uno spessore di poche decine di micron, e la leggera inclinazione dei rulli è sufficiente ad amplificare la deviazione della superficie terminale, visibile a occhio nudo su una lunghezza di avvolgimento di diverse centinaia di metri.
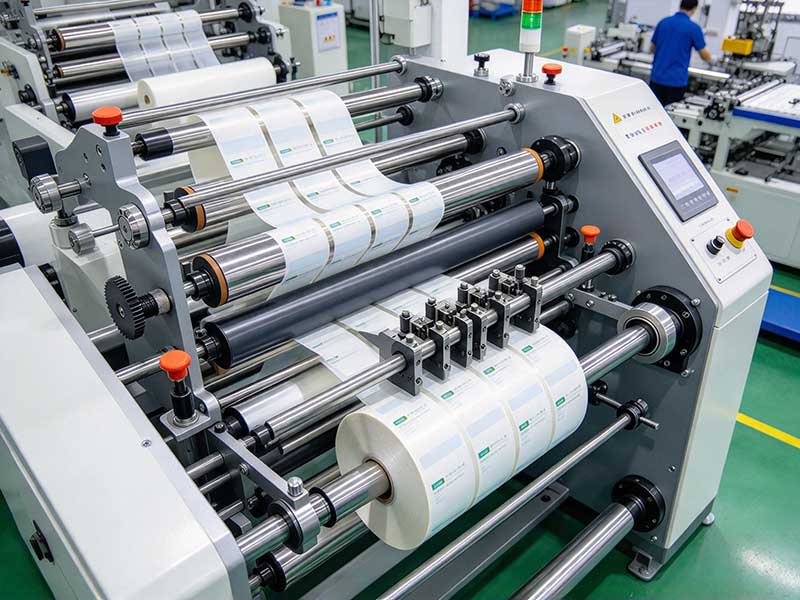
Tensione: doppia correzione di rastrematura e slittamento
Il controllo della tensione è la principale sfida tecnica delle macchine da taglio, con il processo di avvolgimento particolarmente complesso. All'aumentare del diametro della bobina, se la coppia di avvolgimento rimane costante, la tensione del materiale diminuisce inversamente al raggio, con conseguente formazione di un nucleo compatto, strati esterni allentati e un collasso a forma di crisantemo sulla superficie terminale. L'approccio standard per risolvere questo problema è il controllo conico della tensione: la tensione di avvolgimento non è più impostata su un valore costante, ma diminuisce gradualmente lungo una curva preimpostata all'aumentare del diametro della bobina. Quando il diametro iniziale della bobina è piccolo, si utilizza una tensione maggiore per garantire la compattezza del nucleo; all'aumentare del diametro della bobina, la tensione diminuisce gradualmente, impedendo lo spostamento del materiale dello strato esterno dovuto a un'eccessiva pressione interstrato accumulata. La forma della curva conica dipende dallo spessore del materiale e dalla durezza dello strato adesivo; non esiste un parametro universale e deve essere determinata tramite una prova su carta durante la messa in servizio dell'apparecchiatura.
Il controllo conico risolve il problema dell'attenuazione della tensione al variare del diametro del rotolo di materiale, ma non è in grado di affrontare un altro problema specifico del taglio autoadesivo: più rotoli stretti sullo stesso avvolgitore richiedono tensioni diverse. Quando il rivestimento del rotolo principale è irregolare o vi sono lievi differenze di larghezza tra le strisce di taglio, l'utilizzo di un singolo albero rigido che aziona il rotolo causerà inevitabilmente il serraggio di alcune spire e l'allentamento di altre. La tecnologia dell'albero scorrevole è progettata proprio per questo scopo. Ogni tamburo è montato indipendentemente sull'anello collettore. Quando la tensione richiesta da un particolare materiale cambia, la quantità di slittamento dell'anello collettore si regola di conseguenza, consentendo a ciascun rotolo di mantenere lo stesso riferimento di velocità ottenendo al contempo la compensazione di coppia necessaria. Questa è la base hardware fondamentale per eliminare il punto cieco del "controllo indipendente per ogni volume" e per risolvere i problemi di superficie terminale non uniforme.
Materiali di base e ausiliari: il ruolo decisivo dei primi metri
Con un controllo della tensione più preciso, se il nucleo non è perfettamente rotondo o la superficie terminale non è verticale, tutto si azzera. I nuclei di carta di qualità inferiore presentano un'eccessiva rotondità e ogni rotazione causa disturbi periodici nel sistema di tensione, provocando una stortura della superficie terminale di avvolgimento fin dall'inizio. Durante l'operazione, prima dell'avvolgimento, verificare che la superficie terminale del nucleo di carta sia perpendicolare all'asse. I lotti con una evidente rugosità ovale devono essere sostituiti immediatamente. Inoltre, è necessario verificare anche la pressione dell'aria della bobina di avvolgimento. Una pressione dell'aria insufficiente sull'albero di espansione può causare lo slittamento intermittente del nucleo della bobina sull'albero. Il sensore di tensione lo interpreta erroneamente come tensione insufficiente e aumenta continuamente la coppia, stringendo sempre di più la tensione, il che può eventualmente lacerare il materiale o causare un errato allineamento delle superfici. In genere, la pressione sull'albero di espansione dovrebbe essere mantenuta tra 0,4 e 0,6 MPa.
Sinergia tra materiali e ambiente
La struttura "a sandwich" dell'autoadesivo lo rende molto più sensibile alla tensione rispetto alla carta comune. Durante il taglio del composito costituito da materiale di rivestimento, strato adesivo e carta di supporto, se la temperatura ambiente è troppo bassa, l'adesivo si indurisce, rendendo difficile la fuoriuscita dell'aria tra gli strati durante l'avvolgimento e la superficie del rotolo tende a incresparsi; se la temperatura è troppo alta, lo strato adesivo si ammorbidisce; se l'avvolgimento è troppo stretto, può verificarsi una fuoriuscita di materiale, che aderisce alla superficie terminale formando punti duri. Quando si arrotola lo strato successivo, questo risulterà disallineato. La temperatura dell'ambiente di lavoro deve essere controllata tra i 20 e i 25 gradi Celsius, con un'umidità moderata, prerequisito fondamentale per un avvolgimento preciso. Non bisogna trascurare la qualità del materiale in ingresso. Se il rotolo madre presenta evidenti irregolarità di spessore o deviazioni di rivestimento, per quanto preciso sia il sistema di tensione della macchina da taglio, non sarà possibile compensarle completamente. Eventuali gravi deviazioni del rotolo madre devono essere eliminate prima dell'utilizzo della macchina.
La precisione dell'avvolgimento non è il risultato di un singolo parametro, bensì dell'azione coordinata di rulli, tensione, rullo centrale e condizioni del materiale lungo l'intero percorso della carta. Se la superficie finale è irregolare, ripercorrere il percorso della carta a partire dall'estremità di avvolgimento: verificare innanzitutto che il rullo di pressione sia pulito e parallelo, quindi controllare che la conicità della tensione sia adeguata al materiale in uso e infine accertarsi che la pressione del nucleo e dell'aria siano conformi agli standard. Nella maggior parte dei casi, il problema si risolve in questi tre passaggi.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano