L'avvolgimento irregolare è un problema comune e fastidioso nel processo di produzione delle macchine per il taglio di pellicole. Un avvolgimento irregolare non solo compromette l'aspetto del prodotto, ma causa anche sprechi di materiale e può persino interferire con il normale svolgimento dei processi successivi. Questo articolo condividerà 5 consigli pratici, testati e collaudati, per aiutarvi a risolvere efficacemente questo problema.
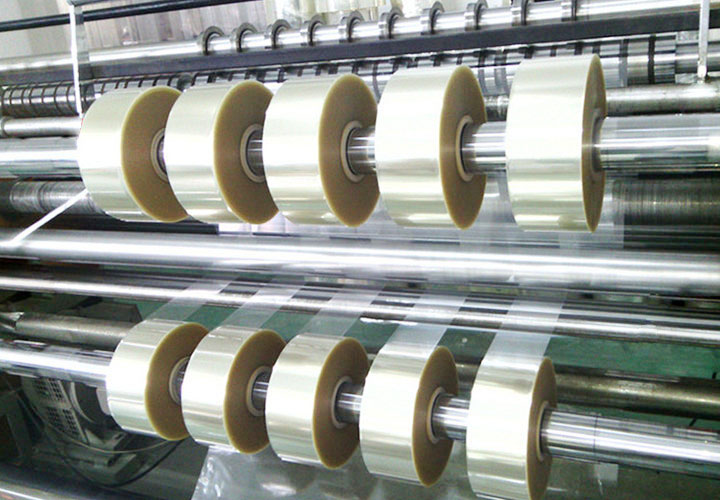
Suggerimento 1: Regolare con precisione il sistema di controllo della tensione di carica
Una tensione di avvolgimento non uniforme è una delle principali cause di avvolgimento irregolare. La chiave per risolvere questo problema sta nello stabilire un gradiente di tensione adeguato:
• Impostare una tensione conica che diminuisce gradualmente dall'interno verso l'esterno in base allo spessore del film e alle caratteristiche del materiale; solitamente la tensione iniziale è controllata al 60%-80% della tensione di rottura del materiale.
• Calibrare regolarmente il sensore di tensione per garantire segnali di feedback precisi e affidabili.
• Verificare che l'albero di espansione non presenti perdite d'aria per garantire una distribuzione uniforme della forza di espansione.
• Regolazione precisa della tensione costante o della tensione decrescente con regolatore automatico di tensione
Suggerimento operativo: Durante la produzione effettiva, eseguire prima una prova con bassa tensione, osservare la superficie terminale dell'avvolgimento e regolare gradualmente fino a trovare il valore ottimale.
Suggerimento 2: Assicurarsi che il rullo di riavvolgimento sia in condizioni ottimali
Lo stato del rullo di avvolgimento influisce direttamente sullo scarico dell'aria e sulla tensione di avvolgimento tra gli strati di pellicola:
• Verificare se la superficie del rullo è usurata in modo non uniforme o se vi sono corpi estranei attaccati e, in caso di problemi, lucidarlo o pulirlo tempestivamente.
• Verificare il parallelismo tra il rullo di pressatura e l'albero di avvolgimento; la deviazione deve essere controllata entro 0,5 mm/m
• Regolare la pressione del rullo al valore appropriato, solitamente l'intervallo di pressione è 0,2-0,5 MPa, che causerà una deformazione per trazione della pellicola se è troppo
• Per le macchine da taglio larghe, si raccomanda di utilizzare rulli di pressione sezionali per garantire che la pressione sia distribuita uniformemente nella direzione della larghezza
Suggerimento operativo: misurare il parallelismo tra il rullo di pressione e l'albero di avvolgimento con un comparatore a quadrante durante l'arresto della macchina e ricalibrarlo almeno una volta ogni trimestre.
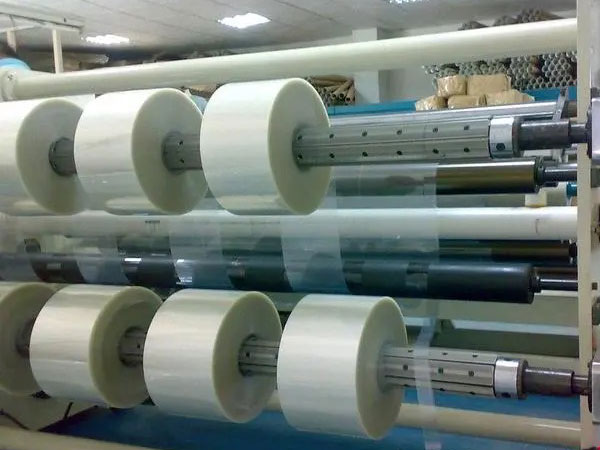
Suggerimento 3: Ottimizza la configurazione degli utensili di taglio e dei distanziatori
Una configurazione errata dell'utensile di taglio e del distanziatore può causare differenze di tensione nella direzione della larghezza di ciascun rotolo:
• Assicurarsi che tutte le lame rotonde siano affilate e prive di schegge e che gli utensili di passivazione vengano sostituiti tempestivamente.
• Selezionare opportunamente la lunghezza del vano in base alla larghezza del taglio per evitare sporgenze causate da un vano troppo lungo.
• La profondità di ingranamento delle lame superiore e inferiore deve essere controllata tra 0,5 e 1,5 mm, poiché un ingranamento eccessivo genererà una resistenza aggiuntiva.
• La disposizione dei distanziali sull'albero della bobina deve essere simmetrica per evitare forze di offset durante il riavvolgimento
Suggerimento operativo: quando si cambiano gli utensili con materiali diversi, annotare i parametri di accoppiamento ottimali per creare una procedura di lavoro standardizzata.
Suggerimento 4: Impostare la velocità di carica e la curva di accelerazione e decelerazione in modo ragionevole
L'instabilità della velocità è un fattore importante nello spostamento dell'avvolgimento:
• Evitare frequenti accelerazioni e decelerazioni durante il processo produttivo; si consiglia di impostare il tempo di rampa di accelerazione e decelerazione a 10-15 secondi.
• La velocità massima di avvolgimento deve essere determinata in base al materiale del film, ad esempio per il film in PE si raccomanda di non superare i 200 m/min, mentre per il film in PET è possibile aumentarla opportunamente.
• Prima di fermarsi, la velocità deve essere ridotta a meno di 30 m/min, quindi l'avvolgimento deve essere arrestato per evitare che l'inerzia provochi l'allentamento della bobina
• Nelle macchine elettroniche per il taglio degli alberi, la funzione di ingranaggi elettronici del sistema servoassistito viene utilizzata per garantire la sincronizzazione di ciascun albero di avvolgimento.
Suggerimento operativo: registrare i parametri di velocità ottimali per i diversi materiali e creare un database di processo per facilitare il rapido cambio di prodotto.
Suggerimento 5: Verificare e correggere regolarmente la precisione delle apparecchiature.
Spesso, la causa principale dell'avvolgimento irregolare risiede nei problemi del dispositivo stesso:
• Verificare mensilmente l'orizzontalità e la rettilineità dell'albero di avvolgimento; l'eccentricità assiale deve essere inferiore a 0,1 mm.
• Verificare se i cuscinetti sono usurati e sostituirli tempestivamente in caso di rumori anomali o gioco eccessivo.
• La superficie del rullo guida deve essere mantenuta liscia e flessibile, poiché un rullo guida bloccato graffierà la pellicola e causerà deviazioni.
• Utilizzare uno strumento di centraggio laser per correggere il parallelismo di ciascun sistema di rulli; l'errore cumulativo dell'intero sistema di rulli deve essere inferiore a 0,2 mm.
Suggerimenti operativi: Istituire un sistema di ispezione delle attrezzature, effettuare un'ispezione rapida prima dell'inizio di ogni turno e programmare un'ispezione completa di precisione una volta al mese.
Raccomandazioni complete
Risolvere il problema dell'avvolgimento irregolare richiede un approccio sistematico, e le cinque competenze sopra descritte si completano a vicenda. Si consiglia di iniziare con le operazioni più semplici, come la regolazione della tensione e l'ispezione dei rulli, e, se il problema persiste, di verificare gradualmente la configurazione degli utensili e la precisione delle apparecchiature. Allo stesso tempo, la creazione di registri di produzione completi e la registrazione dettagliata dei parametri di processo relativi a ciascun lotto di materiale aiutano a individuare rapidamente la causa principale del problema.
Grazie all'applicazione completa dei metodi sopra descritti, la maggior parte dei problemi di avvolgimento irregolare può essere notevolmente migliorata, e la percentuale di successo dell'avvolgimento del prodotto può essere aumentata a oltre il 98%.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

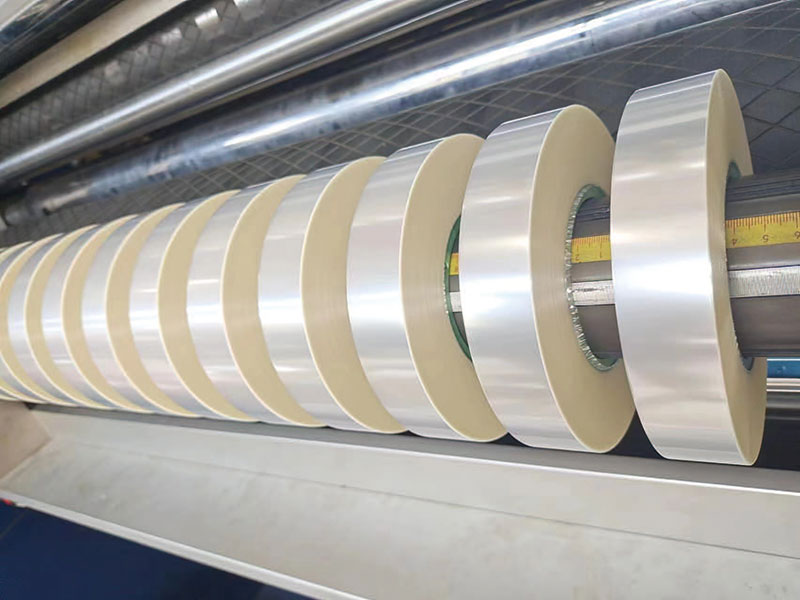 Macchina per il taglio della pellicola
 Macchina per il taglio del nastro
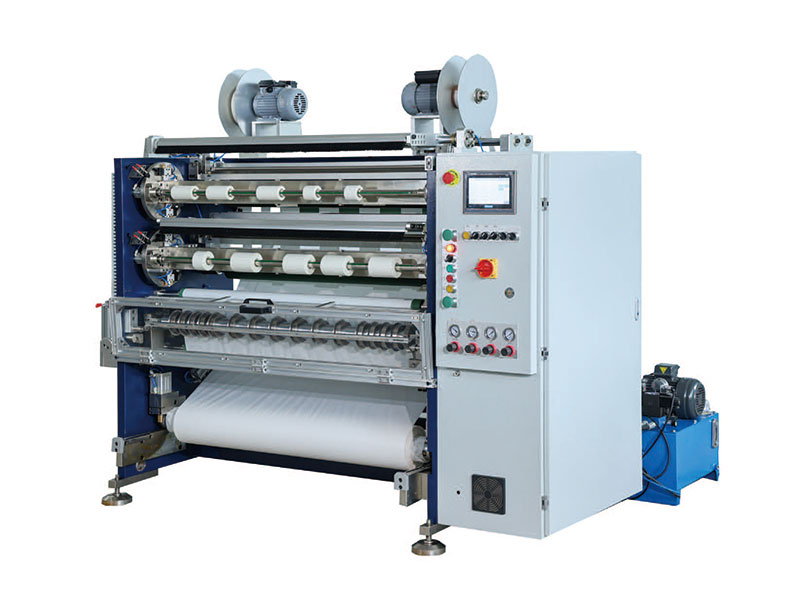 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
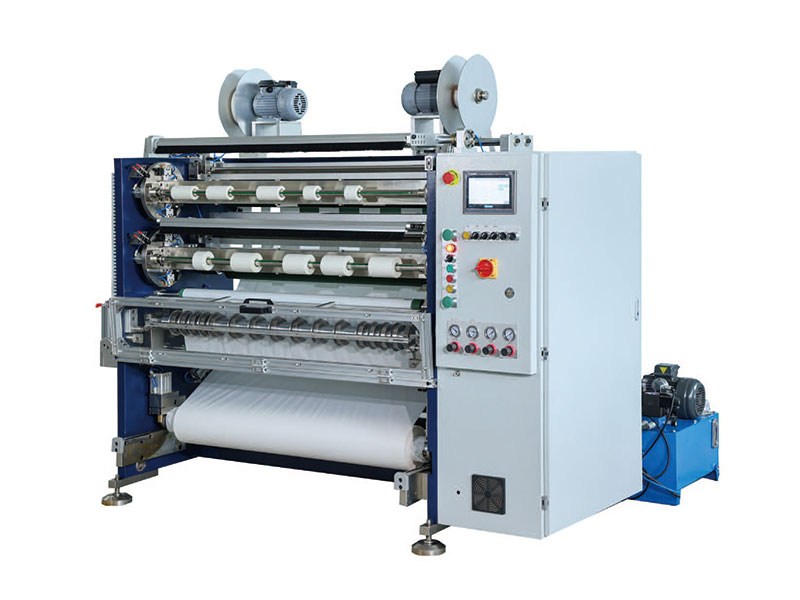 Taglierina adesiva monofacciale
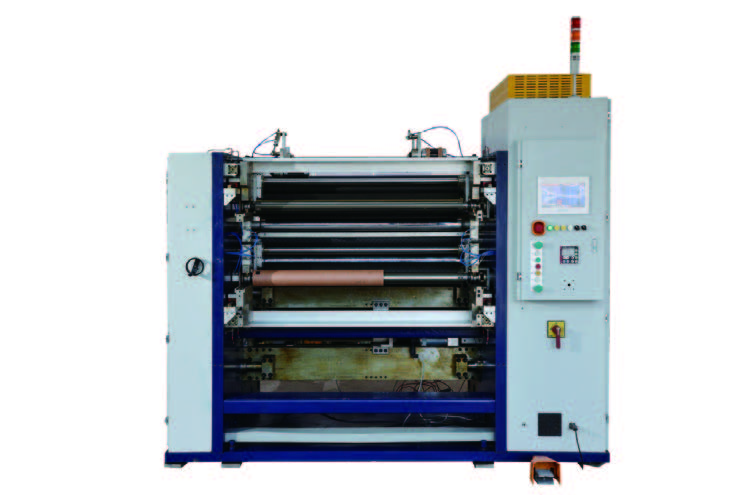 Taglierina per pellicole di capacità
 Taglierina adesiva bifacciale
 Taglierina per pellicole solari






