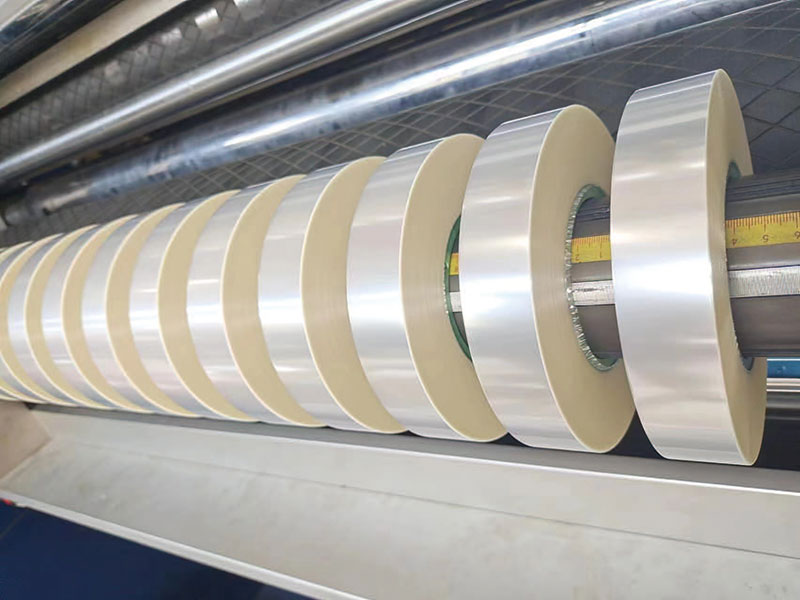
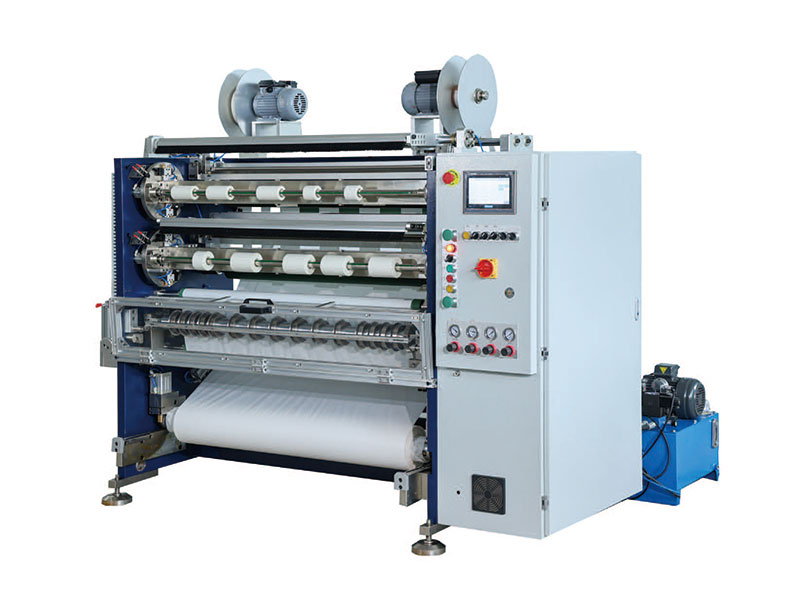
Le macchine per il taglio di pellicole svolgono un ruolo chiave in settori quali l'imballaggio, la stampa e i materiali elettronici, e la loro stabilità operativa influisce direttamente sulla qualità del prodotto e sull'efficienza produttiva. Tuttavia, nella produzione reale, le macchine per il taglio presentano spesso guasti come sbavature di taglio, avvolgimento irregolare e rottura della pellicola. Questo articolo prenderà in esame i fenomeni di guasto più comuni, analizzerà sistematicamente le cause e fornirà spunti per la risoluzione dei problemi.
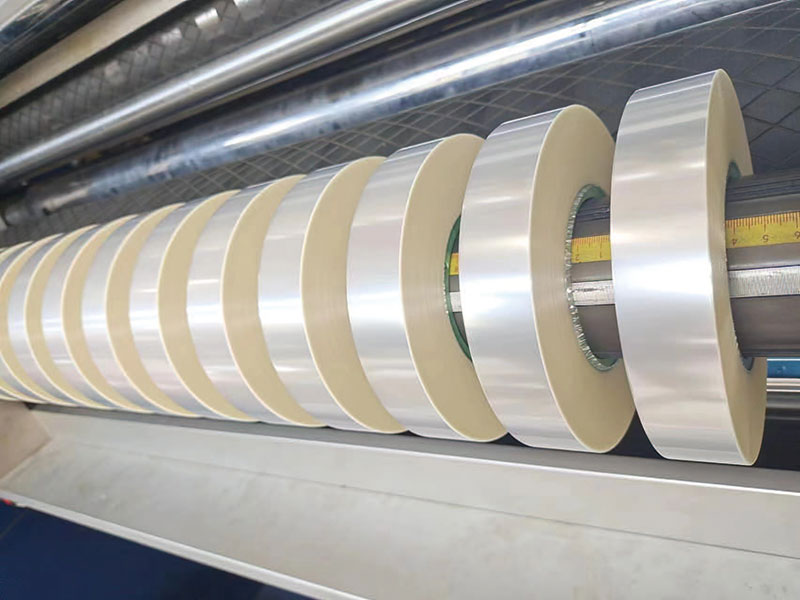
1. Bave di taglio
FenomenoDopo il taglio, il bordo della pellicola presenta piccole sbavature, bordi bianchi o irregolarità e, nei casi più gravi, i bordi sono frastagliati.
Possibili cause:
1. Lame rotonde usurate o scheggiate
2. Spazio insufficiente tra le lame (o le fessure) superiore e inferiore.
3. L'albero del coltello si esaurisce o la corsa assiale
4. Le fluttuazioni della tensione della pellicola provocano lo spostamento della linea di taglio
Risoluzione dei problemi:
• Controllare la lamaEsaminate il filo della lama con una lente d'ingrandimento e utilizzate una pietra per affilare in caso di usura lieve; sostituite la lama se presenta scheggiature profonde.
• regolare la distanza tra le lameGeneralmente, la sovrapposizione delle lamelle superiore e inferiore è controllata tra 0,5 e 1,5 mm, e il gioco laterale è pari al 5%-10% dello spessore della pellicola. Verificare punto per punto con uno spessimetro o un calibro apposito.
• Controllare l'albero del coltelloUtilizzare un comparatore a quadrante per rilevare l'eccentricità radiale dell'albero della lama (che dovrebbe essere ≤ 0,02 mm) e verificare se il cuscinetto è usurato.
• Stabilizzare la tensione: Osservare se il valore visualizzato della tensione fluttua e controllare la risposta del sensore di tensione, dei freni o della frizione.
2. La superficie terminale dell'avvolgimento è irregolare
Fenomeno: Dopo l'avvolgimento, la superficie terminale del rullo di pellicola assume una forma a torre, a nido d'ape o presenta sporgenze individuali.
Possibili cause:
1. Tensione di avvolgimento non uniforme o pressione errata del rullo
2. I rulli di guida non sono paralleli oppure sono presenti corpi estranei sulla superficie
3. L'albero di avvolgimento è piegato o la forza di sollevamento è insufficiente
4. Accumulo della deviazione dello spessore trasversale del film
Risoluzione dei problemi:
• Analisi della curva di tensione: Verificare che l'impostazione della tensione conica sia adatta al materiale (di solito è necessario diminuire la tensione per le bobine di grandi dimensioni).
• Parallelismo dei rulliVerificare il parallelismo di tutti i rulli di guida con una livella o uno strumento di centraggio laser, regolandolo entro ±0,1 mm/1000 mm.
• Albero di riavvolgimentoVerificare se l'albero è deformato, se il cono superiore è allineato e, se necessario, sostituire o correggere il componente.
• Prove sui materiali:Se la tolleranza di spessore della pellicola è eccessiva, è necessario comunicare con il processo precedente o regolare i parametri del processo di taglio.
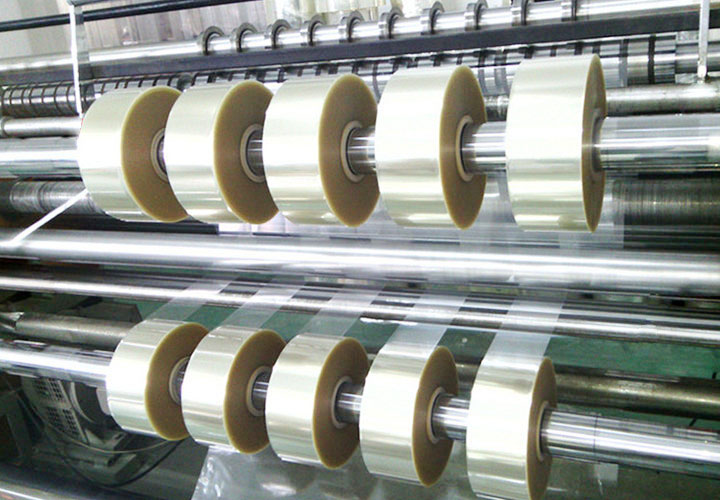
3. Strisce longitudinali
Fenomeno: sulla superficie della pellicola sono presenti evidenti strisce in rilievo o incavate.
Possibili cause:
1. La pellicola viene parzialmente piegata durante il processo di taglio.
2. La superficie del rullo di avvolgimento è irregolare o la pressione è concentrata
3. I rulli di appiattimento (come i rulli ad arco, i rulli filettati) si rompono
4. Il tubo con anima di carta è deformato o la giunzione è sollevata
Risoluzione dei problemi:
• Dispositivo di appiattimento:Verificare che l'arco del rullo di filettatura sia appropriato e che la direzione della filettatura del rullo sia simmetrica verso l'esterno.
• Stato del rulloUtilizzare un righello per verificare la presenza di avvallamenti o rigonfiamenti sulla superficie del rullo e misurare se la pressione esercitata alle due estremità del rullo è bilanciata.
• Qualità del nucleo:Sostituire l'anima di carta idonea, assicurandosi che il diametro interno corrisponda perfettamente all'albero di avvolgimento e che le giunzioni siano sigillate con del nastro adesivo.
• Osservazione della riduzione della velocità: ridurre la velocità di taglio per osservare se le strisce scompaiono; se scompaiono, il problema potrebbe essere legato all'interferenza del flusso d'aria ad alte velocità.
4. Rottura della membrana
La rottura della pellicola è uno dei guasti più gravi nel processo di taglio, in quanto interrompe la produzione e causa spreco di materiale.
1. Rottura frequente della pellicola (rottura improvvisa durante il funzionamento)
Possibili cause:
• Tensione eccessiva o forti fluttuazioni
• La pellicola stessa presenta giunture o strappi
• Rulli di guida bloccati o superfici graffiate
• L'accumulo di carica statica provoca la rottura dell'adsorbimento
Risoluzione dei problemi:
• Monitoraggio della tensione in tempo realeOsservare la curva di tensione al momento della frattura e, se il picco supera il carico di rottura del materiale, è necessario ridurre la tensione impostata o regolare i parametri PID.
• Ispezione dell'intero rullo guida lineaDopo l'arresto, utilizzare un attrezzo manuale per muovere ciascun rullo di guida, che dovrebbe ruotare in modo fluido e senza resistenza evidente; verificare la presenza di residui di colla o graffi sulla superficie del rullo.
• Misure di rimozione statica:Installare dispositivi antistatici (a ioni ad aria o a contatto), soprattutto in ambienti invernali secchi.
• Verifica dei materialiPrelevare campioni dalle fratture per verificare la presenza di problemi di qualità della materia prima o di piccoli fori e pieghe lasciati dal processo precedente.
2. Interrompere la pellicola in fase di avvio o decelerazione
Possibili cause:
• I tempi di accelerazione e decelerazione sono troppo brevi (shock inerziale)
• Le velocità di riavvolgimento e svolgimento non corrispondono
• Risposta ritardata dei freni o del motore
Risoluzione dei problemi:
• Prolungare il tempo di salitaRegolare gradualmente il tempo di accelerazione/decelerazione da 5 secondi a 15-30 secondi e osservarne l'effetto.
• Calibrazione di sincronizzazionePer le macchine da taglio servoassistite, verificare le impostazioni del rapporto di trasmissione elettronico per assicurarsi che le velocità di riavvolgimento e svolgimento della linea siano sincronizzate.
• Ispezione dei freniVerificare se i freni a polvere magnetica o i freni pneumatici funzionano in modo lineare e se si verificano inceppamenti.
5. Idee per indagini approfondite e suggerimenti per la prevenzione
Quando è difficile individuare direttamente il guasto, si consiglia di seguire il principio "prima meccanico, poi elettrico, poi statico e infine dinamico":
1. Ispezione statica: dopo lo spegnimento, controllare tutte le lame, i rulli, i cuscinetti, le cinghie e la pressione del circuito pneumatico.
2. Funzionamento a vuotoStaccare la pellicola, avviare la macchina, ascoltare eventuali rumori anomali, misurare le vibrazioni e verificare che il rullo di guida giri senza intoppi.
3. Verifica del taglio di prova: usa un cortometraggio per provare a tagliare a bassa velocità ed eliminalo sezione per sezione.
4. Record dei parametri:Creare una tabella dei parametri di taglio (materiale, spessore, larghezza, tensione, velocità, distanza tra lama e lama) per facilitare l'analisi comparativa.
Punti di manutenzione ordinaria:
• Definire gli intervalli di sostituzione delle pale (ad esempio ogni 8 ore o ogni 100.000 metri)
• Pulire regolarmente la superficie del rullo per evitare l'accumulo di adesivo
• Le temperature critiche dei cuscinetti vengono monitorate e registrate
• Condurre corsi di formazione sul trattamento di emergenza per gli operatori
Epilogo
La risoluzione dei problemi delle macchine per il taglio di pellicole è un lavoro sistematico e le bave di taglio sono spesso i segnali precoci più intuitivi, mentre la rottura della pellicola è la manifestazione estrema di molteplici problemi accumulati. Stabilendo una procedura standardizzata di ispezione a campione, tenendo registri dei guasti e coltivando la capacità di giudizio completa del personale di manutenzione, che si limiti a "guardare (osservare la sezione trasversale), annusare (odore di bruciato), chiedere (feedback operativo) e tagliare (misurare lo spazio e la tensione)", la maggior parte dei guasti può essere individuata e risolta con precisione entro 20 minuti. Ricorda: la manutenzione preventiva costa solo un quinto del costo delle riparazioni successive.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Macchina per il taglio della pellicola
 Macchina per il taglio del nastro
 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
 Taglierina adesiva monofacciale
 Taglierina per pellicole di capacità
 Taglierina adesiva bifacciale
 Taglierina per pellicole solari






