Nei settori dell'imballaggio, della stampa e della decorazione, la stampa a caldo rimane uno dei metodi più efficaci per valorizzare il prodotto grazie alla sua distintiva lucentezza metallica e alla qualità tattile superiore. Essendo la fase iniziale del processo di stampa a caldo, la macchina da taglio influenza direttamente l'efficienza della stampa a valle, la resa del prodotto finito e i costi complessivi di produzione. Con prezzi delle attrezzature che variano da decine di migliaia a oltre un milione di dollari, la scelta giusta richiede una valutazione sistematica piuttosto che un approccio casuale.
La pellicola per stampa a caldo è tipicamente composta da una pellicola di base in PET di spessore compreso tra 12 μm e 25 μm, uno strato di rilascio, uno strato colorante e uno strato adesivo. Questo materiale è estremamente sottile, altamente sensibile alla tensione e vulnerabile alla deformazione durante la manipolazione. Bave, sporgenze o microfratture sui bordi tagliati possono causare la rottura della pellicola, una stampa incompleta o la formazione di "macchie dorate" durante il processo di stampa. I sette fattori elencati di seguito forniscono un quadro strutturato per la valutazione delle macchine da taglio in base alle effettive esigenze di produzione.
1. Precisione di taglio: il fondamento di una produzione di qualità
La precisione del taglio determina direttamente il corretto svolgimento delle successive operazioni di stampaggio. Le applicazioni di stampaggio a caldo generiche consentono in genere una tolleranza di ±0,3 mm, mentre i settori degli imballaggi di alta gamma, del tabacco e delle etichette di lusso richiedono tolleranze di ±0,1 mm o anche inferiori. Entro il 2026, gli standard più diffusi raggiungeranno ±0,03 mm, con i modelli premium che arriveranno a ±0,01 mm.
Nella valutazione della precisione, gli acquirenti dovrebbero guardare oltre le specifiche statiche. La vera prova risiede nella precisione dinamica: la costanza della larghezza del taglio durante il funzionamento continuo ad alta velocità. I sistemi di azionamento con servomotori, combinati con corpi in ghisa o acciaio legato ad alta rigidità, costituiscono la base per mantenere la precisione in condizioni di produzione. Durante le prove, richiedete i dati di misurazione della larghezza su almeno 500 metri di taglio continuo, con particolare attenzione alla stabilità durante le fasi di accelerazione e decelerazione.

2. Sistema di controllo della tensione: la linfa vitale per i materiali sottili
La pellicola di base in PET delle lamine per stampa a caldo è estremamente sensibile alle variazioni di tensione. Una tensione eccessiva provoca stiramenti, deformazioni ed errori di allineamento; una tensione insufficiente, al contrario, causa arrotoli allentati e deviazioni dei bordi. Per le lamine ultrasottili, inferiori a 12 μm, anche minime fluttuazioni di tensione possono compromettere la microstruttura olografica o laser del materiale.
Un sistema di controllo della tensione servoassistito a circuito chiuso è essenziale per una produzione orientata alla qualità. Questo sistema utilizza sensori ad alta precisione per fornire un feedback in tempo reale e regola dinamicamente la tensione nelle fasi di svolgimento, trazione e riavvolgimento. La precisione del controllo della tensione dovrebbe raggiungere ±0,5 N o ±5% del valore impostato, con i sistemi di fascia alta che arrivano a ±0,3%.
La tecnologia di regolazione della tensione conica è altrettanto fondamentale. Con l'aumento del diametro dell'avvolgimento durante la produzione, una tensione costante comprimerebbe progressivamente gli strati interni, causando la deformazione del "nucleo del fiore" o lo schiacciamento delle strutture olografiche. La regolazione della tensione conica riduce automaticamente la tensione di avvolgimento secondo una curva preimpostata, proteggendo gli strati interni e mantenendo al contempo un rotolo esterno compatto.
3. Metodo di taglio e sistema di taglio: determinazione della qualità del bordo
Il sistema di taglio è il punto cruciale per la qualità. Le lamine per stampa a caldo con strati adesivi tendono ad aderire alle lame tradizionali, causando sbavature e filamenti. I sistemi di taglio a lame circolari a cesoia sono diventati lo standard del settore per la stampa a caldo, offrendo superfici di taglio lisce, una maggiore durata delle lame e l'idoneità a frequenti modifiche delle specifiche.
Il materiale della lama dovrebbe essere in carburo o rivestito di diamante per resistere all'accumulo di adesivo e mantenere l'affilatura del filo per lunghi periodi di utilizzo. Anche la rigidità dell'albero della fresa è altrettanto importante: per larghezze di taglio superiori a 1,6 metri, una rigidità insufficiente dell'albero può causare tagli incompleti al centro e tagli eccessivi sui bordi.
Anche la geometria di taglio è importante. Per le lamine sottili, le lame superiori con un'angolazione compresa tra 15° e 20°, abbinate a lame inferiori piatte o leggermente curve, creano un'azione di taglio efficace anziché un effetto di schiacciamento. Chiedete ai fornitori informazioni sulle certificazioni del materiale delle lame e se l'attrezzatura supporta la regolazione automatica o micrometrica dell'innesto delle lame.
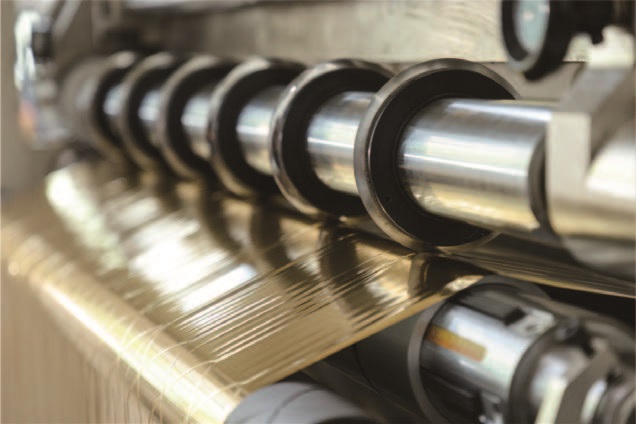
4. Sistema di correzione e guida del nastro: garantire bordi dritti
Durante il funzionamento ad alta velocità, i rotoli di lamina tendono a spostarsi, causando bordi irregolari che portano a frequenti disallineamenti nelle macchine di stampaggio a valle. Un sistema di correzione affidabile mantiene il nastro nella posizione corretta prima che entri nella zona di taglio.
La scelta del sensore è un punto decisionale cruciale. I sensori fotoelettrici hanno difficoltà con materiali riflettenti o metallici, pertanto i sensori a ultrasuoni rappresentano la scelta preferibile per le applicazioni di stampa a caldo con lamina. Il rilevamento a ultrasuoni non è influenzato dal colore della lamina, dalla riflessione metallica o dai motivi olografici, garantendo prestazioni costanti su diversi tipi di materiale. La precisione di correzione deve essere entro ±0,5 mm o inferiore.
Le configurazioni di fascia alta integrano sistemi di visione CCD che riconoscono i marcatori di bordo stampati o la posizione dei pattern, garantendo che il posizionamento delle fessure si allinei con precisione al disegno previsto. Per le operazioni che coinvolgono lamine olografiche o laser con microstrutture fini, questo livello di precisione non è opzionale, ma un requisito fondamentale per preservare gli effetti visivi del materiale.
5. Rimozione della polvere ed eliminazione dell'elettricità statica: prevenire i difetti nascosti
Durante il taglio, l'attrito della lama genera particelle microscopiche di alluminio e polvere di plastica. Questi contaminanti aderiscono alla superficie del foglio e creano "avvallamenti" o "macchie" durante la stampa a caldo, causando lo scarto dei prodotti. L'elettricità statica aggrava il problema attirando ulteriore polvere e provocando lo slittamento del materiale durante l'avvolgimento.
Un efficace sistema di gestione della polvere combina rulli adesivi a contatto con lame ad aria ionica senza contatto o bocche di aspirazione posizionate nella zona di taglio. È opportuno installare barre antistatiche sia nelle stazioni di avvolgimento che di svolgimento per neutralizzare le cariche elettrostatiche prima che attraggano i contaminanti.
Per le lamine metalliche o a grana grossa che generano una quantità significativa di polvere durante la lavorazione, è essenziale un sistema di aspirazione dedicato con capacità adeguata. Negli impianti che lavorano lamine olografiche o trasparenti, dove la perfezione della superficie è fondamentale, l'intera area di taglio potrebbe richiedere un ambiente di camera bianca o un sistema di contenimento della polvere localizzato.
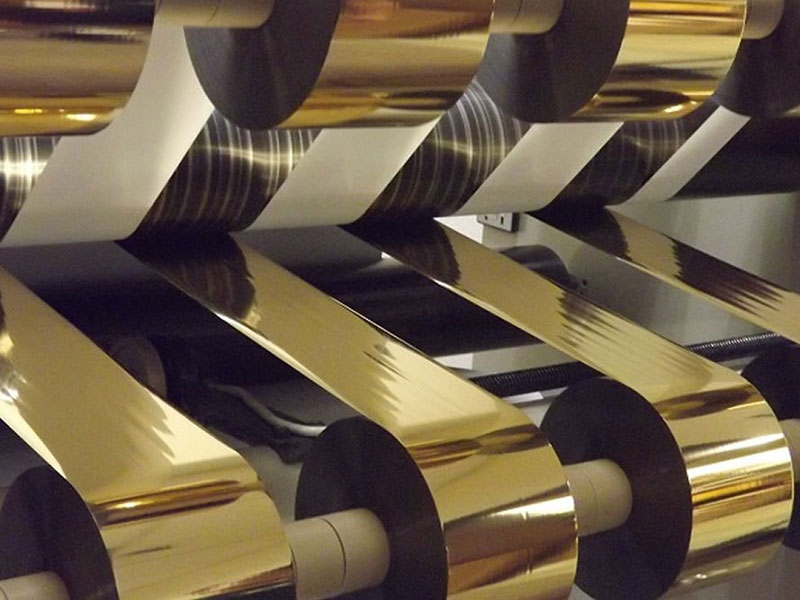
6. Automazione e posizionamento degli utensili: riduzione dei tempi di cambio formato
Le specifiche delle lamine per la stampa a caldo variano da filettature strette di 2 mm a blocchi di colore standard di 120 mm, rendendo i frequenti cambi di ordine una realtà produttiva. L'efficienza di queste transizioni ha un impatto diretto sull'efficacia complessiva delle apparecchiature.
La regolazione manuale degli utensili richiede agli operatori di riposizionare singolarmente ogni portautensili, un processo che può richiedere dai 15 ai 30 minuti per ogni cambio d'ordine. I sistemi di posizionamento automatico degli utensili, azionati da servomotori, riducono questo tempo a 1-5 minuti, consentendo agli operatori di inserire la larghezza di taglio desiderata e lasciando che la macchina posizioni automaticamente gli utensili. Per le aziende che gestiscono quotidianamente numerosi ordini di piccole dimensioni, questa funzionalità si ripaga rapidamente grazie al maggiore utilizzo della macchina.
I sistemi di bloccaggio degli utensili idraulici o pneumatici garantiscono una pressione uniforme su tutti i gruppi di utensili e impediscono movimenti assiali durante il funzionamento. I dispositivi di scarico automatico e di bloccaggio rapido ottimizzano ulteriormente il flusso di lavoro, consentendo a un singolo operatore di gestire più macchine.
7. Costo totale di proprietà: oltre il prezzo di acquisto
Il prezzo di acquisto rappresenta solo una parte del costo reale di una macchina per il taglio. Un'unità più economica che subisce frequenti fermi macchina, genera eccessivi scarti e richiede continue regolazioni può superare il costo di un'attrezzatura di alta qualità entro sei mesi di funzionamento.
La resa del materiale è un fattore di costo importante. Il taglio di precisione può ridurre le perdite di materiale da oltre il 5% a meno dell'1,5%, con i modelli di fascia alta che raggiungono un utilizzo del materiale superiore al 98%. Per le lamine olografiche o speciali costose, questa differenza da sola può giustificare l'investimento in attrezzature di alta precisione.
I costi derivanti dai tempi di inattività si accumulano rapidamente. Una macchina che richiede 30 minuti per le modifiche agli ordini, rispetto a una che ne richiede 5, si traduce in una significativa perdita di tempo di produzione nel corso dell'anno. L'affidabilità delle apparecchiature, la disponibilità dei pezzi di ricambio e la reputazione del marchio dei componenti principali come PLC, servomotori e sensori contribuiscono tutti alla stabilità operativa a lungo termine.
Anche le esigenze di manutenzione incidono sul costo totale. Le lame che richiedono frequenti affilature o sostituzioni comportano costi diretti e tempi di manodopera aggiuntivi. Le lame in carburo o rivestite di diamante possono avere un prezzo iniziale più elevato, ma offrono una maggiore durata e una qualità di taglio più costante.
Prendere la decisione finale
Prima di procedere all'acquisto, effettuate una prova con i vostri materiali di produzione. Valutate la qualità del bordo di taglio al microscopio, verificate l'allineamento della superficie terminale del rullo dopo il taglio e osservate la stabilità della macchina durante le fasi di accelerazione e decelerazione. Richiedete al fornitore i dati relativi alla curva di tensione per valutare il comportamento del sistema durante le variazioni di velocità.
L'attrezzatura più preziosa non è necessariamente la più veloce o la più ricca di funzionalità, bensì quella che garantisce tagli netti, sprechi minimi e un funzionamento affidabile per la specifica gamma di materiali e volumi di produzione. Una valutazione sistematica basata su questi sette fattori permetterà di ottimizzare l'investimento, garantendo un ritorno a lungo termine in termini di qualità ed efficienza.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Taglierina per lamina olografica
 Macchina da taglio per lamina a caldo
 Taglierina per stampa a caldo (RSDS7H) 1350
 Taglierina per stampa a caldo RSDS7H 1350 PLUS






