Il taglio dei nastri per stampa a trasferimento termico è la fase finale e più critica del processo di trasformazione dei nastri. Un rotolo jumbo di grandi dimensioni deve essere tagliato in rotoli finiti più stretti, adatti a specifici modelli di stampante, e qualsiasi discrepanza tra la macchina da taglio e le esigenze di produzione si ripercuote a valle, causando difetti di stampa, rotture del nastro o sprechi di materiale. Con i substrati dei nastri che ora raggiungono spessori di soli 4,5 micron, la scelta della macchina da taglio e riavvolgimento più adatta non è semplicemente una questione di confronto dei prezzi.
Questa guida illustra i parametri principali, le configurazioni hardware e le fasi di valutazione pratica che i produttori di nastri e le aziende di trasformazione dovrebbero considerare prima di investire in una macchina per il taglio di nastri a trasferimento termico.

Inizia dal materiale, non dalla macchina.
Il tipo di nastro che si utilizza più frequentemente dovrebbe guidare la scelta delle specifiche. I nastri a base di cera sono relativamente morbidi e tollerano velocità di taglio più elevate e impostazioni di tensione più permissive. I nastri a base di resina, con i loro rivestimenti più duri e la minore tenacità, richiedono in genere velocità inferiori del 20-30% rispetto ai nastri a base di cera e un controllo della tensione più preciso. I nastri ibridi cera-resina si collocano tra questi due estremi.
Anche lo spessore è importante. I nastri per trasferimento termico standard hanno uno spessore che varia da 4 a 20 micron, ma i substrati sottili al di sotto dei 5 micron sono particolarmente sensibili alle fluttuazioni di tensione e richiedono macchine dotate di controllo della tensione conica e sistemi di rulli a bassa inerzia. Se la vostra gamma di prodotti include sia nastri commerciali standard che pellicole speciali ultrasottili, date la priorità alle apparecchiature con un ampio intervallo di tensione ben controllato, piuttosto che a quelle ottimizzate per un singolo tipo di materiale.
Precisione di taglio: la soglia di qualità
La precisione del taglio determina la uniformità della larghezza e la qualità dei bordi, fattori che influiscono direttamente sulle prestazioni del nastro nella stampante. Bave o bordi irregolari possono danneggiare le testine di stampa, mentre le deviazioni di larghezza causano lo spostamento della stampa o il disallineamento del nastro durante la stampa ad alta velocità.
I livelli di accuratezza del settore si suddividono approssimativamente come segue:
• Grado economico (±0,2–0,5 mm)Adatto per applicazioni convenzionali di etichettatura commerciale, logistica e gestione del magazzino.
• Elevata precisione (±0,1 mm): Lo standard per le etichette elettroniche di precisione, la tracciabilità farmaceutica e le applicazioni industriali generali.
• Precisione elevatissima (±0,05 mm): Necessario per etichette mediche, codici a barre ad alta risoluzione e nastri ultrasottili inferiori a 10 mm.
Quando si valutano le dichiarazioni di precisione, chiedere al produttore di eseguire un taglio di prova utilizzando il proprio rotolo di nastro di riferimento. Misurare la deviazione di larghezza con un calibro su almeno 10 rotoli consecutivi e ispezionare i bordi tagliati per verificare la presenza di sbavature o delaminazione del rivestimento. Le tabelle dei parametri riflettono condizioni ideali; il materiale utilizzato riflette la realtà.
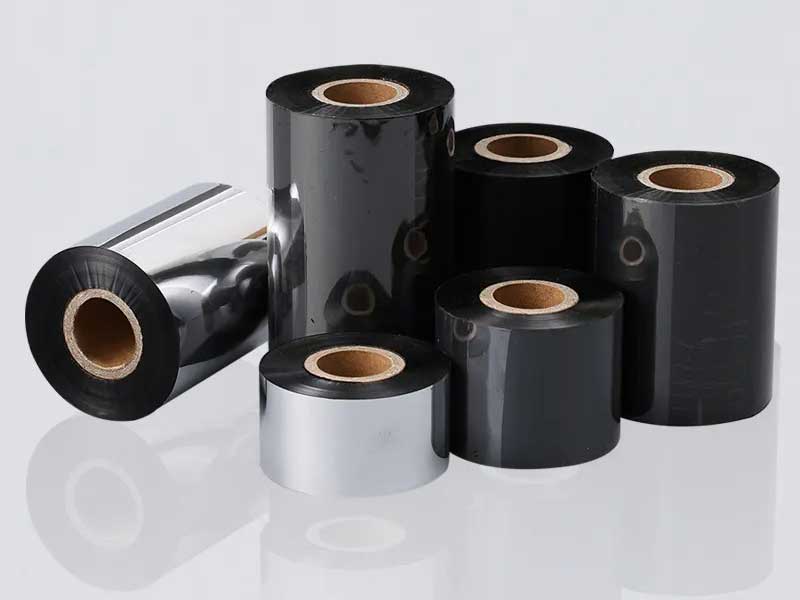
Controllo della tensione: l'essenza della qualità del taglio
Il controllo della tensione è ampiamente considerato il fattore più importante nel taglio dei nastri. La pellicola di base in PET è estremamente sottile e si comporta elasticamente sotto carico. Una tensione eccessiva allunga e deforma il substrato, causando la formazione di crepe nello strato di inchiostro e il distacco di polvere che contamina le testine di stampa. Una tensione insufficiente produce rotoli allentati e grinzosi che generano linee bianche o rientranze durante la stampa. Una tensione non uniforme porta a telescopizzazione o disallineamento del nucleo.
Per una produzione orientata alla qualità, è preferibile un sistema di controllo della tensione completamente automatico a circuito chiuso, che in genere combina un PLC con servomotori. Questa configurazione monitora e regola la tensione in tempo reale nelle fasi di svolgimento, trazione e riavvolgimento, mantenendo le fluttuazioni entro ±2% del valore impostato. Per substrati sottili, è consigliabile optare per sistemi che integrino la tensione conica, ovvero una tensione che diminuisce dinamicamente all'aumentare del diametro di riavvolgimento, per prevenire lo scorrimento interno e il difetto "tensione interna, allentamento esterno".
Sul lato del riavvolgimento, gli alberi collettori sono essenziali per la produzione multi-specifica. Ogni stazione di avvolgimento è dotata di un anello collettore indipendente che regola la coppia al variare del diametro del rotolo, mantenendo una durezza costante dal nucleo alla superficie. Gli alberi collettori pneumatici offrono una maggiore precisione di controllo rispetto alle versioni meccaniche e rappresentano un investimento valido se si cambiano frequentemente le specifiche.
Velocità di taglio: adattare la produzione alla realtà dei materiali
La velocità massima nominale è la specifica più pubblicizzata, ma di per sé meno significativa. Ciò che conta è la velocità stabile e ripetibile che la macchina è in grado di mantenere con i materiali effettivamente utilizzati.
Come quadro di riferimento:
• 50–100 m/minProduzione di base e in piccoli lotti, adatta ai trasformatori che testano il mercato o che gestiscono frequenti variazioni degli ordini.
• 150–250 m/min: La gamma ideale per la maggior parte degli ordini commerciali di nastri a trasferimento termico.
• 300–500 m/min:Produzione continua ad alto volume, tipicamente abbinata a movimentazione automatizzata dei rotoli e riavvolgimento a torretta.
I nastri in resina probabilmente funzioneranno alla velocità minima di qualsiasi macchina, mentre i nastri in cera possono raggiungere velocità superiori. Quando un produttore dichiara una velocità massima, chiedete in quali condizioni di materiale e tensione è stata raggiunta. Quindi, eseguite una prova con il vostro nastro a quella velocità e valutate il controllo dell'avvio e dell'arresto, la precisione dell'avvolgimento e la qualità dei bordi.
Livello di automazione: da manuale a completamente automatico
La configurazione dell'automazione influisce direttamente sui costi di manodopera, sull'efficienza dei cambi di produzione e sul tasso di scarto. Il livello di automazione più adatto dipende dal profilo degli ordini e dai piani di crescita.
Le macchine di livello base richiedono maggiori regolazioni e operazioni manuali. Sono adatte a nuovi trasformatori, piccole officine o aziende con volumi di ordini moderati e frequenti modifiche delle specifiche. Il compromesso è tra un costo iniziale inferiore e un maggiore carico di lavoro per l'operatore, oltre a una potenziale minore uniformità nella qualità dei rotoli.
Le macchine automatiche ad alta velocità aggiungono funzionalità come la regolazione automatica della lama, la gestione automatica del nastro iniziale/finale, il riavvolgimento a torretta e il taglio trasversale. Queste riducono le operazioni manuali ripetitive e migliorano la uniformità tra i rotoli, aspetto fondamentale quando si servono distributori o clienti OEM con rigorosi requisiti di consegna e qualità. Una taglierina per nastri a trasferimento termico completamente automatica può eseguire operazioni complete di processo, tra cui alimentazione automatica, avvolgimento a ribalta e applicazione del film, ma l'investimento ha senso solo quando il volume di produzione lo giustifica.
Una via di mezzo: macchine semiautomatiche con posizionamento utensili servoassistito e impostazioni programmabili riducono i tempi di cambio formato senza i costi elevati dell'automazione completa. Questa configurazione è ideale per i trasformatori che lavorano con diverse specifiche ma non dispongono dei volumi necessari per una linea completamente automatica.

Sistema di utensili e qualità dell'avvolgimento
Il metodo di taglio influisce sulla qualità del bordo, sulla produzione di polvere e sulla durata dell'utensile. Il taglio a lama quadrata è generalmente preferito per nastri sottili inferiori a 70 micron, offrendo maggiore precisione e bordi più lisci. I sistemi a lama circolare sono adatti per materiali più spessi e per alcuni nastri a base di resina.
La precisione dell'avvolgimento è una specifica spesso trascurata che influisce sull'efficienza di confezionamento e sul carico della stampante. La deviazione della superficie terminale dovrebbe essere controllata entro ±1 mm, con le apparecchiature di fascia alta che raggiungono ±0,5 mm. Difetti come estremità a campana, bordi seghettati o pieghe interne indicano un controllo della tensione o sistemi di correzione inadeguati. Un sistema attivo di correzione della deviazione che utilizza sensori fotoelettrici o a ultrasuoni mantiene il nastro allineato durante lo svolgimento e il taglio, prevenendo lo spostamento dei bordi che si traduce in difetti di avvolgimento.
Lista di controllo per la valutazione pratica
Prima di procedere all'acquisto, segui questi passaggi:
1. Esegui un taglio di prova con il tuo materialeFornite campioni del vostro nastro più problematico, in genere quello più sottile o con la maggiore quantità di resina, e valutate la consistenza della larghezza, la qualità dei bordi e la durezza dell'avvolgimento.
2. Verificare l'architettura di controllo della tensioneChiedete se il sistema utilizza un controllo servoassistito a circuito chiuso o freni a particelle magnetiche a circuito aperto. Per una produzione di qualità, il controllo a circuito chiuso è lo standard di riferimento.
3. Verificare la compatibilità del coreVerificare che la macchina sia in grado di gestire anime da 1 pollice e da 1/2 pollice, che sono le due specifiche standard per i rotoli di nastri con finitura a trasferimento termico.
4. Valutare l'efficienza del cambio formatoSe si utilizzano larghezze multiple, è importante valutare la velocità e la ripetibilità con cui è possibile riposizionare i portautensili. La regolazione CNC servoassistita con posizionamento ripetibile di ±0,05 mm rappresenta un vantaggio significativo.
5. Considerare la crescita futuraUna macchina che a malapena soddisfa la capacità attuale potrebbe diventare un collo di bottiglia entro un anno. Il costo di un successivo aggiornamento in genere supera il sovrapprezzo per una macchina leggermente più performante ora.
La macchina per il taglio di nastri a trasferimento termico più adatta alle vostre esigenze trova il giusto equilibrio tra precisione, velocità e automazione, in base al vostro profilo produttivo effettivo. Privilegiando il controllo della tensione e la qualità dell'avvolgimento rispetto ai valori di velocità dichiarati, e insistendo su tagli di prova con materiali reali, potrete selezionare un'attrezzatura che garantisca rotoli finiti di qualità costante e tuteli le attività di stampa dei vostri clienti.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


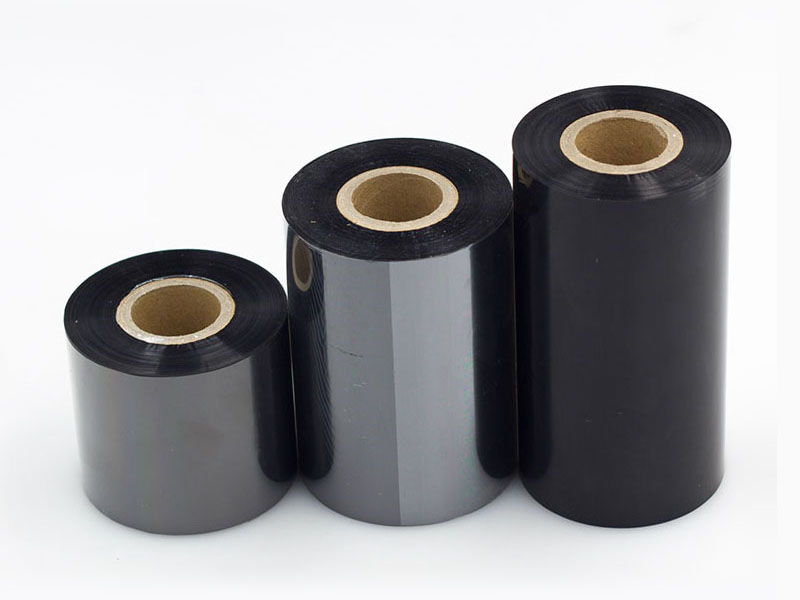
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per pellicole solari
 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






