Il taglio delle pellicole è un processo chiave nella lavorazione delle bobine e la sua precisione determina direttamente la resa dei prodotti a valle e l'utilizzo del materiale. Dalle pellicole ottiche degli schermi degli smartphone ai separatori delle batterie, deviazioni di larghezza a livello di micron o bave sui bordi possono essere amplificate nei processi successivi, causando rotture della pellicola, errori di allineamento o persino rischi di cortocircuito della batteria. Per lungo tempo, l'industria ha considerato la precisione del taglio come un riflesso del livello di assemblaggio meccanico, ma con la diffusione del taglio ad alta velocità e delle pellicole ultrasottili, questa percezione sta cambiando: la precisione del taglio non è il prodotto di un singolo passaggio, bensì il risultato dell'interazione dinamica tra tensione, correzione delle deviazioni, stato dell'utensile e caratteristiche del materiale in ingresso. Questo articolo si propone di analizzare i meccanismi di questi fattori e di delineare il percorso tecnico dal controllo empirico all'evoluzione del sistema a ciclo chiuso basato sui dati.
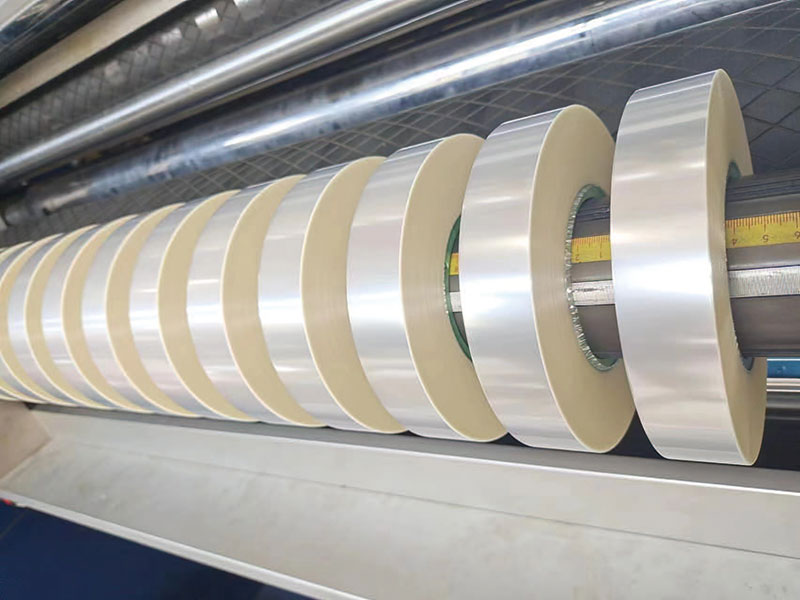
Controllo della tensione: il vincolo fondamentale per la precisione
Durante il processo di taglio, la tensione svolge un duplice ruolo. Non solo fornisce il necessario supporto di "strozzatura" all'utensile per mantenere stabile il bordo di taglio al momento della tranciatura, ma influisce anche direttamente sulla stabilità della posizione laterale del film tra i rulli di guida. Quando la tensione è insufficiente, la larghezza del film si allenta e anche lievi disturbi del flusso d'aria o l'eccentricità dei rulli di guida possono innescare deviazioni a serpentina; se la tensione è troppo elevata, il film sottile subisce una deformazione a trazione, causando un rimbalzo della larghezza di taglio dopo l'avvolgimento, con conseguenti deviazioni dimensionali nascoste. Ancora più problematico è il fatto che il diametro aumenta continuamente durante l'avvolgimento e il mantenimento di una tensione costante richiede che la coppia frenante diminuisca in modo sincrono. Se questa risposta di controllo della conicità è ritardata, si verificherà una sollecitazione non uniforme tra gli strati interni stretti e gli strati esterni più larghi, con conseguente deterioramento dell'uniformità della superficie terminale.
Il controllo di tensione PID tradizionale si basa su una logica reattiva di "regolazione a posteriori", con un intrinseco ritardo dovuto al taglio ad alta velocità. L'attuale direzione dell'evoluzione tecnologica è quella di realizzare un sistema a circuito chiuso che utilizzi servomotori combinati con sensori di tensione, integrando i rapporti di tensione delle sezioni di svolgimento e riavvolgimento in un modello unificato, realizzando così una transizione dalla "correzione passiva" alla "previsione attiva". Per i materiali sensibili alla tensione, come le pellicole per condensatori e le pellicole ottiche, anche se le fluttuazioni di tensione vengono controllate entro il valore impostato di ±1%, sono sufficienti a influenzare la qualità microscopica della superficie finale di taglio.
Sistema di correzione: la battaglia tra millisecondi e deviazione del film sottile
La deviazione laterale della pellicola durante il trasporto ad alta velocità è la principale causa di variazione della larghezza di taglio. Le cause di tale deviazione sono molteplici: errori di parallelismo dei rulli di guida, tensione non uniforme del rullo master in ingresso e persino l'effetto cumulativo delle tolleranze di spessore all'interno della pellicola stessa, tutti fattori che provocano una deviazione della larghezza della pellicola dal percorso prestabilito prima dell'ingresso nella lama. Il compito del sistema di correzione è quello di completare il ciclo chiuso di "rilevamento-calcolo-esecuzione" in pochi millisecondi.
L'accuratezza dello strato di percezione determina direttamente il limite superiore della correzione. I tradizionali sensori di bordo optoelettronici o a ultrasuoni sono facilmente influenzati dalla trasparenza, dal colore e dalla riflettanza superficiale del film, ma l'introduzione dei sensori di bordo a tomografia a coerenza ottica (OCT) consente sia a film ottici altamente trasparenti che a film conduttivi scuri di raggiungere una localizzazione del bordo submicrometrica. A livello operativo, il tempo di risposta della correzione servoelettrica in scenari ad alta velocità (>100 m/min) è stato ridotto a meno di 10 ms. In combinazione con modelli PID fuzzy e di previsione della posizione del bordo, è possibile applicare una correzione avanzata degli offset progressivi causati dalla duttilità del materiale. È importante notare che correzione e tensione non sono sistemi indipendenti: quando l'azione di correzione modifica la posizione laterale della larghezza del film, la distribuzione della tensione su entrambi i lati cambia di conseguenza. La strategia sinergica ideale consiste nel regolare con precisione la pressione del rullo di tensione corrispondente durante l'attivazione della correzione, formando una correzione composita anziché lasciare che i due sistemi operino indipendentemente.
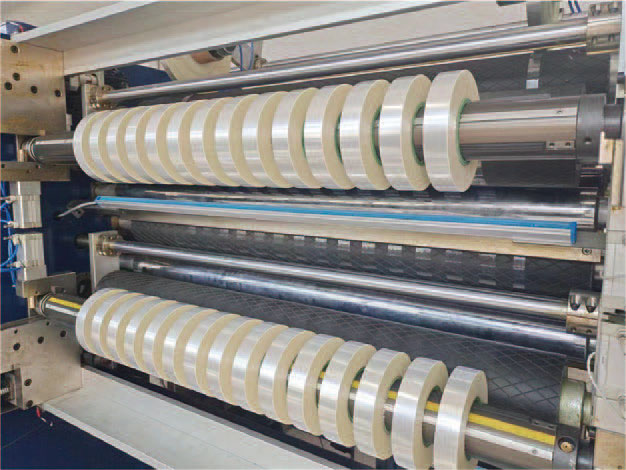
Utensili e alberi portautensili: fonti trascurate di errore a livello di micron
La larghezza di taglio di riferimento è determinata dalla spaziatura degli utensili, ma il valore impostato non corrisponde alla posizione effettiva del punto di taglio. Il movimento assiale dell'albero dell'utensile, la deviazione rotazionale della lama e la leggera usura della punta dell'utensile durante il funzionamento prolungato spostano continuamente la linea di taglio effettiva. La ricerca ha evidenziato che lo spostamento assiale della lama di taglio si verifica spesso all'inizio del processo. Se gli operatori si affidano esclusivamente alla larghezza del prodotto finito per correggere la regolazione dell'utensile, sono soggetti a correzioni ripetute e a un ciclo di costante instabilità. In scenari di alta precisione, l'utilizzo di un comparatore di scala per misurare lo spostamento laterale dell'albero dell'utensile durante la rotazione e il carico è un metodo efficace per valutare la reale precisione del sistema di utensili.
Anche le caratteristiche di vibrazione dell'albero di trasmissione della lama sono degne di nota. Le vibrazioni periodiche di ingranamento della trasmissione a ingranaggi vengono trasmesse alla punta dell'utensile sotto forma di micro-oscillazioni ad alta frequenza, lasciando "tracce di vibrazione della lama" appena percettibili sul film ultrasottile, il che rappresenta un rischio nascosto di rottura nei processi successivi. L'albero utensile a trasmissione diretta con motore lineare elimina questa fonte di vibrazione alla fonte, riducendo l'altezza della bava sul bordo del taglio da una media di 0,12 mm nelle apparecchiature di precedente generazione a meno di 0,03 mm. Inoltre, il gioco dell'utensile deve corrispondere allo spessore del materiale, solitamente pari al 2%-10% dello spessore del materiale. Se il gioco è troppo grande, il bordo di taglio si lacererà e si formeranno bave; se troppo piccolo, il bordo si usurerà più rapidamente.
Caratteristiche del materiale in ingresso e abbinamento al processo: una variabile sottovalutata
La precisione del taglio non può essere determinata unicamente dalla macchina di taglio. La tolleranza di spessore del rullo madre, la consistenza della tensione di avvolgimento e persino le fluttuazioni di lotto nel coefficiente di attrito superficiale si traducono in deviazioni di precisione osservabili durante il taglio. Se la larghezza del film in ingresso presenta uno spessore longitudinale non uniforme, il suo allungamento sotto tensione costante varierà di conseguenza, causando fluttuazioni periodiche nella larghezza del sotto-rullo tagliato. Analogamente, se sono presenti rigonfiamenti o avvallamenti locali sulla superficie terminale del rullo madre, la posizione laterale della larghezza del film durante lo svolgimento subirà oscillazioni a bassa frequenza, superando l'intervallo di compensazione effettivo del sistema di correzione.
L'allineamento dei parametri di processo è altrettanto cruciale. L'aumento della velocità di taglio intensifica le fluttuazioni di tensione e rende più difficile la correzione, ma un valore inferiore non è sempre sinonimo di migliore: una velocità lineare eccessivamente bassa, infatti, fa sì che il film non abbia un supporto di rigidità sufficiente durante il taglio sul tagliente. Per materiali diversi, è necessario determinare intervalli di velocità e impostazioni di tensione adeguati tramite test di processo, anziché utilizzare lo stesso set di parametri. Le aziende con esperienza collegano la curva di spessore del rullo principale con il modello di tensione della macchina di taglio, precompensando le fluttuazioni di spessore note durante la fase di svolgimento e spostando il controllo qualità dal processo di taglio a monte.
Dalla precisione della singola macchina alla precisione del sistema.
L'interazione di questi fattori spiega perché il semplice miglioramento della precisione di lavorazione di un singolo componente spesso non si traduce in miglioramenti proporzionali nella precisione di taglio. In una macchina da taglio con eccentricità dell'albero controllata a livello micrometrico, se il sistema di tensione risponde lentamente, la qualità di rifilatura rimane instabile; indipendentemente dall'elevata risoluzione del sensore di correzione, se la distribuzione della tensione nella bobina principale in ingresso è intrinsecamente disordinata, si verificheranno comunque deviazioni ripetute.
La roadmap tecnica delle apparecchiature leader di mercato indica un'architettura integrata a ciclo chiuso di "percezione-decisione-esecuzione": sensori distribuiti raccolgono in tempo reale tensione, vibrazioni, posizione del bordo e stato dell'utensile; modelli di apprendimento automatico prevedono le tendenze di deriva dei parametri basandosi su dati storici; attuatori servoassistiti effettuano regolazioni di precisione in millisecondi. I dati di un produttore di membrane per backsheet fotovoltaici mostrano che, dopo l'introduzione di questa architettura, il tasso di scarto è sceso dall'1,8% a meno dello 0,7%, e un'analisi retrospettiva dei dati ha rivelato il modello implicito di fluttuazione della qualità del rotolo principale in ingresso. Il significato di questo caso è che il limite superiore della precisione di taglio si sta spostando dal limite fisico della precisione meccanica al limite algoritmico del ciclo chiuso dei dati.
Per le aziende di sviluppo di pellicole, l'analisi dei fattori che influenzano la precisione del taglio si riduce in definitiva ai punti di controllo operativi. La larghezza di banda di risposta del sistema di tensione, l'adattabilità ambientale del sensore di correzione, lo spettro di vibrazione generato dall'albero della lama e la distribuzione dello spessore e della tensione del rullo principale in ingresso costituiscono i quattro punti chiave per il controllo di precisione. Qualsiasi imperfezione in uno qualsiasi di questi punti può essere amplificata in deviazioni di larghezza visibili o difetti sui bordi durante il funzionamento ad alta velocità. Integrare questi punti critici in un sistema unificato di gestione dei parametri e utilizzare i dati anziché l'esperienza per guidare le decisioni di messa in servizio potrebbe essere l'unico modo per passare da una precisione di taglio "qualificata" a una "controllabile".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Macchina per il taglio della pellicola
 Macchina per il taglio del nastro
 Taglierina per nastri
 Macchina per il taglio di nastri con codici a barre
 Taglierina adesiva monofacciale
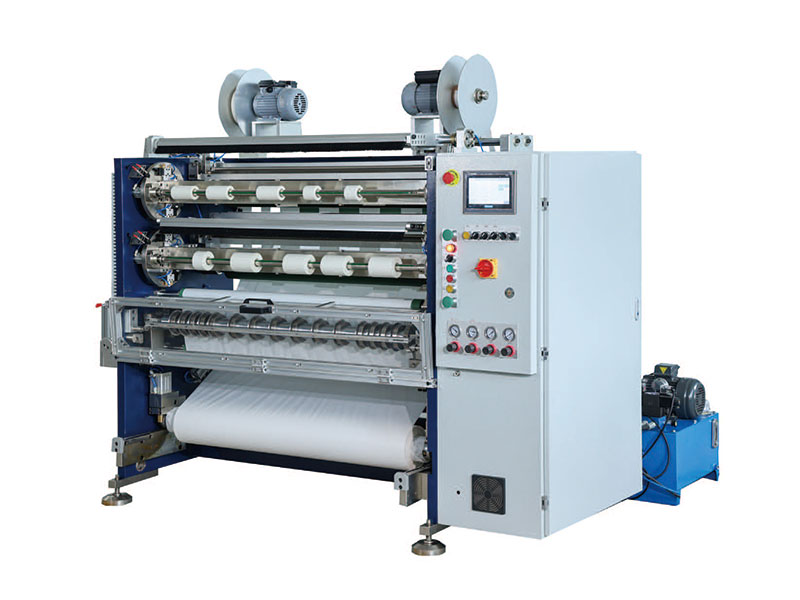 Taglierina adesiva bifacciale
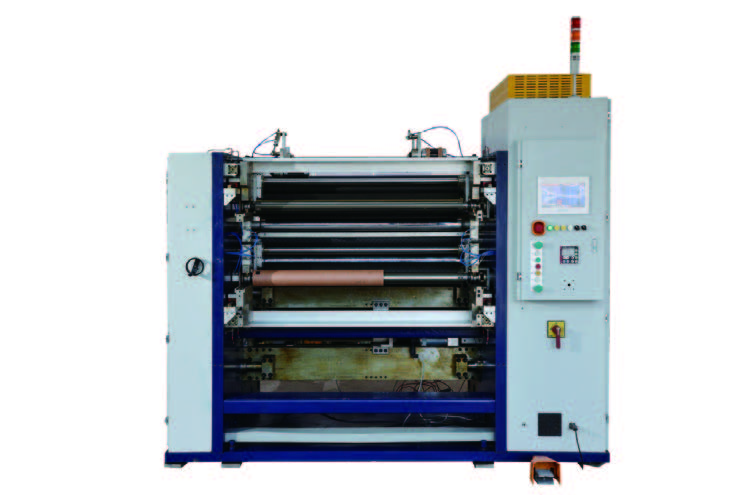 Taglierina per pellicole di capacità
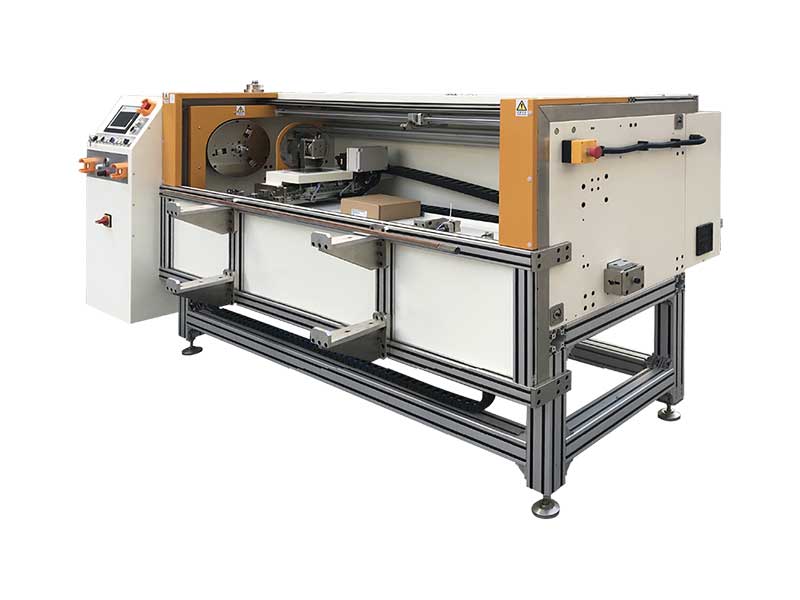 Taglierina automatica per rotoli di pellicola






