Le grandi bave sui bordi taglienti della lamina per stampa a caldo sono un problema persistente per molti operatori. Le bave non solo influiscono sull'aspetto del prodotto finito, ma possono anche rilasciare polvere di alluminio durante le successive fasi di stampa a caldo, contaminando la piastra di stampa a caldo e causando "macchie" e, nei casi più gravi, persino la rottura della lamina e l'arresto della produzione. Molti affilano e sostituiscono immediatamente le lame alla vista di una bava, ma il problema spesso si ripresenta. La causa principale èLe bave raramente sono causate da un singolo fattore; di solito derivano dall'azione combinata di molteplici fattori, come le condizioni dell'utensile, la precisione del gioco, le fluttuazioni di tensione e l'assorbimento elettrostatico.
Di seguito presentiamo un approccio pratico per l'indagine e la risoluzione dei problemi, basato su quattro dimensioni chiave.

Passaggio 1: Per prima cosa, decidi se "tagliare" o "strappare".
La lamina per stampa a caldo è un tipico materiale composito multistrato sottile. La durezza e la tenacità della pellicola di base in PET, dello strato di distacco e dello strato alluminizzato variano notevolmente, ma lo spessore totale è spesso di soli 12-25 μm. Quando l'utensile è in buone condizioni, il materiale viene "tagliato" e separato in modo netto, con tagli precisi; quando il bordo della lama si passiva o lo spazio tra gli utensili non è bilanciato, il materiale subisce forze di compressione e trazione. Sotto la sollecitazione di trazione, lo strato alluminizzato subisce una deformazione plastica e i bordi di strappo e separazione presentano naturalmente bave seghettate o filamentose.
Quindi il primo giudizio è semplice:se compaiono improvvisamente delle bave su un'ampia area, controllare prima l'utensile in oltre il 90%In molti casi, un coltello smussato non può tagliare la lamina in modo efficiente; la "infilzerà soltanto". Si consiglia di tenere un registro dell'utilizzo della lama e di sostituirla in base al numero di metri tagliati, anziché aspettare di non riuscire più a tagliare prima di sostituirla.
Dopo aver cambiato gli utensili, la vera precisione risiede nella regolazione del gioco. Si raccomanda di controllare il gioco laterale delle lame rotonde per la stampa a caldo tra 0,02 e 0,05 mm, con una sovrapposizione (profondità di taglio) compresa tra 0,01 e 0,03 mm. Un gioco eccessivo provoca la lacerazione del materiale; se il gioco è troppo piccolo, le lame interferiscono tra loro e accelerano l'usura, causando anche la formazione di bave di compressione. Un metodo pratico per valutare la regolazione è il seguente: posizionare un foglio di carta sottile tra le lame superiore e inferiore e tirarlo. Se si avverte resistenza ma il taglio è fluido, la regolazione è sostanzialmente corretta.
Inoltre, alberoLa deviazione dalla traiettoria corretta è un fattore spesso sottovalutato che uccide la precisione.Utilizzare un comparatore a quadrante per rilevare l'eccentricità radiale dell'albero dell'utensile; la calibrazione è necessaria se supera 0,02 mm. Anche il movimento assiale della lama di base (rullo dell'incudine) è fondamentale; quando l'ago oscilla di oltre 0,03 mm, il coperchio del cuscinetto deve essere serrato: una parte significativa dell'irregolarità dinamica del tagliente è infatti causata dalla fresa di base piuttosto che dalla fresa superiore.
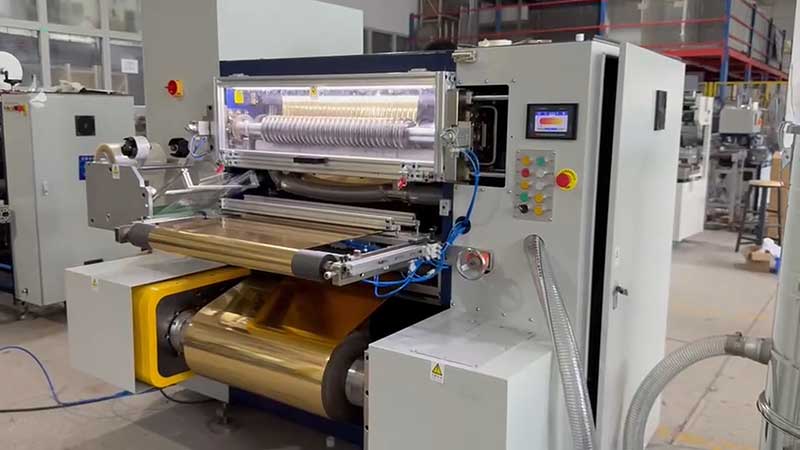
Passaggio 2: Se la tensione non può essere stabilizzata, non importa quanto sia precisa la regolazione del coltello, sarà sprecata
Un controllo improprio della tensione non crea immediatamente bave evidenti come un coltello smussato, ma può far sì che le bave "si manifestino in modo intermittente", rendendo più difficile la risoluzione dei problemi. Se la tensione è troppo bassa, la striscia di alluminio vibra nella zona di taglio e la lama taglia ripetutamente come una sega, con conseguente formazione di bordi irregolari; una tensione eccessiva provoca l'allungamento e la deformazione della pellicola di base in PET, generando stress interno nel punto di incisione e rendendo i bordi soggetti a crepe.
L'intervallo di tensione raccomandato per la lamina per stampa a caldo è di circa 1,5~3 N/mm², ma ilstrategia di tensione conicaAncora più importante: all'aumentare del diametro di avvolgimento, la tensione deve diminuire secondo una curva preimpostata per evitare che lo strato esterno prema su quello interno, il che potrebbe causare grinze o il trasferimento dello strato di alluminio. La conicità tipica è impostata tra il 15% e il 25%. In pratica, utilizzando un tensiometro per misurare la tensione superficiale del foglio, se la fluttuazione è controllata entro ±0,5 N, si considera conforme. Se l'apparecchiatura è dotata di un regolatore automatico di tensione e la deviazione tra il valore impostato e il valore di feedback effettivo supera il 10%, verificare se l'albero di espansione pneumatica presenta perdite d'aria o se l'uscita del freno a polvere magnetica è stabile.
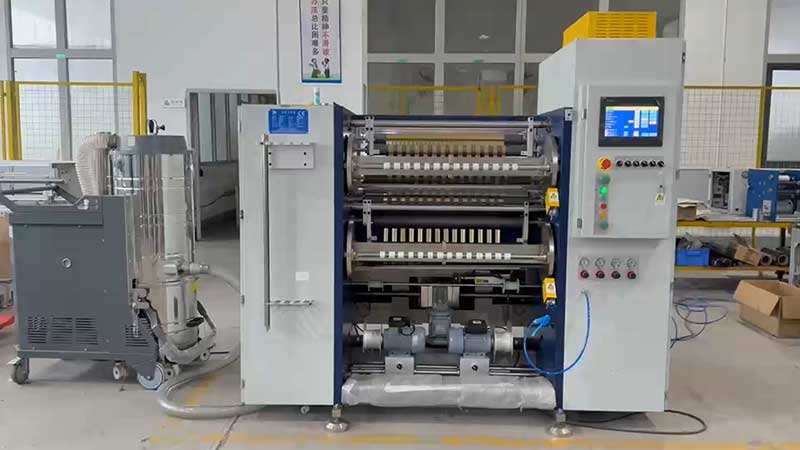
Fase 3: Il "danno secondario" causato dall'elettricità statica e dai detriti è spesso sottovalutato.
La stampa a caldo utilizza come materiale di base una pellicola di plastica, che possiede buone proprietà isolanti. Durante il taglio ad alta velocità, l'elettricità statica generata dall'attrito può attrarre trucioli e polvere di alluminio. Queste particelle premono ripetutamente sui bordi appena tagliati, formando "bave secondarie", che sono anche la fonte diretta dei punti di stampa a caldo. A velocità operative di 200-400 metri al minuto, l'effetto dell'elettricità statica viene notevolmente amplificato.
La soluzione richiede un'implementazione di supporto: installazione staticabacchette di eliminazione o ugelli ioniciPrima e dopo la fresa, coordinandosi con i sistemi di aspirazione e soffiaggio dei bordi per rimuovere istantaneamente i trucioli, si garantisce che la resistenza di messa a terra dell'apparecchiatura sia inferiore a 4Ω. Questa operazione non è costosa, ma l'effetto sul miglioramento delle bave è spesso immediato.
Fase 4: Instaurare l'abitudine di effettuare prima un'ispezione statica e poi una dinamica.
Quando è difficile individuare direttamente i problemi di bava, seguire una sequenza fissa è più efficace che procedere per tentativi basandosi sull'esperienza:Innanzitutto, arrestare la macchina per verificare la presenza di scheggiature sul tagliente, misurare gli spazi e le sovrapposizioni e pulire le superfici dei rulli di pressione e dei rulli di guida; quindi, farla funzionare a bassa velocità senza carico, utilizzando un comparatore a quadrante per misurare l'eccentricità dell'albero dell'utensile e della lama di base; infine, utilizzare un foglio di scarto per testare il taglio e osservare la morfologia della sezione trasversale al microscopio.—Se le bave sono comuni su un solo lato, significa che la lama non è parallela alla lama di base; se entrambi i lati presentano bave vellutate, significa che la lama è passivata o che l'angolo di taglio è troppo piccolo.
È opportuno controllare anche le condizioni dei rulli. Oggetti estranei o danni alla superficie dei rulli possono causare una pressione locale non uniforme, con conseguente formazione di bordi di taglio irregolari. I rulli di pressione dovrebbero essere realizzati in gomma poliuretanica con una durezza Shore A compresa tra 60 e 75; una durezza eccessiva o una morbidezza insufficiente possono causare uno squilibrio nella distribuzione della pressione.
Riepilogo
Il trattamento fondamentale delle sbavature di taglio nella lamina per stampa a caldo soddisfa essenzialmente gli standard in quattro dimensioni: precisione geometrica dell'utensile, stabilità della tensione, eliminazione dell'elettricità statica e allineamento del materialeAspettarsi che un nuovo coltello risolva il problema una volta per tutte spesso porta a ritrovarsi con lo stesso problema nella produzione del volume successivo. Si raccomanda di registrare i parametri per ogni ispezione (utilizzo del misuratore di lama, valore di gioco, impostazione della tensione, rapporto di conicità) per creare una "tabella dei parametri di taglio" specifica per l'attrezzatura. Quando le bave ricompaiono, vengono eliminate una per una nei registri di riferimento, consentendo di individuare e risolvere la stragrande maggioranza dei difetti in breve tempo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






