I nastri per trasferimento termico sono prodotti apparentemente semplici. Un nastro tipico è costituito da una pellicola di base in PET, un rivestimento termoresistente e uno strato di inchiostro, con uno spessore totale che varia da soli 4,5 a 20 micron. Tuttavia, il processo di taglio che trasforma i rotoli jumbo in rotoli pronti per la stampa è il momento in cui la qualità viene preservata o compromessa. Una macchina di taglio scelta in modo inadeguato può produrre bordi sbavati che danneggiano le testine di stampa, larghezze non uniformi che causano disallineamenti di stampa o una tensione di avvolgimento irregolare che porta alla rottura del nastro durante la stampa ad alta velocità.
Per importatori, distributori e produttori di etichette che valutano le macchine per il taglio di nastri a trasferimento termico, il processo di selezione richiede attenzione a sette fattori critici. Questa guida sintetizza le specifiche tecniche e le considerazioni pratiche che distinguono le macchine pronte per la produzione da costosi errori.
1. Precisione di taglio: le basi della qualità
La precisione del taglio determina direttamente la consistenza della larghezza e la qualità del bordo. Gli standard di settore classificano la precisione in tre livelli: grado standard a ±0,3–0,5 mm per etichette commerciali e applicazioni logistiche; alta precisione a ±0,1 mm per etichette elettroniche e industriali; e altissima precisione a ±0,05 mm o inferiore per etichette medicali e nastri ultra-sottili inferiori a 10 mm.
L'hardware alla base della precisione è più importante di quanto suggeriscano le specifiche tecniche. I componenti chiave includono sistemi di controllo della tensione in grado di mantenere le fluttuazioni entro ±2% dei valori impostati, alberi di taglio con eccentricità radiale inferiore a 0,01 mm e lame di qualità fornite da aziende affidabili. Gli acquirenti dovrebbero insistere per effettuare delle prove di taglio con il proprio materiale di partenza, anziché accettare dati di laboratorio. Una macchina che raggiunge ±0,1 mm su materiale dimostrativo potrebbe avere difficoltà con la specifica formulazione di cera, miscela o resina che l'acquirente intende lavorare.
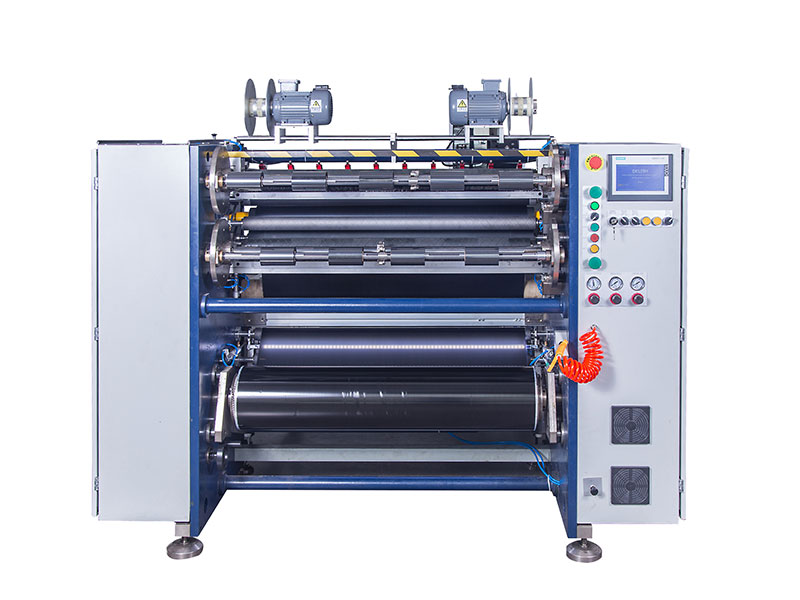
2. Velocità di taglio: adattamento della produttività al materiale
Le specifiche di velocità richiedono un'attenta interpretazione. Il mercato si segmenta in tre fasce pratiche: modelli economici a bassa velocità da 50 a 100 m/min per la produzione di piccoli lotti e di diverse varietà; macchine universali a media velocità da 150 a 250 m/min, adatte alla maggior parte degli ordini commerciali; e modelli di produzione ad alta velocità da 300 a 500 m/min per operazioni continue di grandi volumi.
La considerazione fondamentale è che la velocità utilizzabile dipende fortemente dalla formulazione del nastro. I nastri a base di resina, con i loro rivestimenti più duri e la minore tenacità, richiedono in genere velocità operative inferiori del 20-30% rispetto a quelle dei nastri a base di cera. Le formulazioni a base mista si collocano in una posizione intermedia. Una macchina con una velocità nominale di 400 m/min potrebbe risultare stabile solo a 250 m/min durante la produzione del prodotto reale dell'acquirente. L'approccio pratico consiste nel richiedere una prova di taglio in loco con un campione rappresentativo di nastro, verificando la precisione del controllo di avvio/arresto e la qualità dell'avvolgimento alla velocità di produzione prevista.
3. Controllo della tensione: il nucleo operativo
Il controllo della tensione è ampiamente considerato l'"anima" delle macchine per il taglio del nastro. La pellicola di base in PET è estremamente sottile e altamente sensibile alle variazioni di tensione. Una tensione eccessiva allunga la pellicola di base, alterando le proprietà fisiche dello strato di inchiostro e causando la dispersione della polvere. Una tensione insufficiente produce pieghe che si manifestano come linee bianche e rientranze durante la stampa. Una tensione non uniforme lungo il rotolo crea il problema "lento all'interno, teso all'esterno" che causa problemi di alimentazione nelle stampanti.
Il controllo automatico della tensione a circuito chiuso dovrebbe essere lo standard di riferimento. Questi sistemi monitorano e regolano la tensione in tempo reale nelle fasi di svolgimento, trazione e riavvolgimento. Per nastri ultrasottili inferiori a 5 micron, gli acquirenti devono verificare che la tensione minima stabile della macchina soddisfi i requisiti. Sul lato del riavvolgimento, gli alberi di scorrimento rappresentano un significativo miglioramento rispetto alle alternative meccaniche. Gli alberi di scorrimento pneumatici con controllo indipendente della coppia per ogni posizione di avvolgimento consentono la regolazione in tempo reale al variare del diametro del rotolo, eliminando efficacemente il disallineamento e l'effetto telescopizzazione del nucleo.
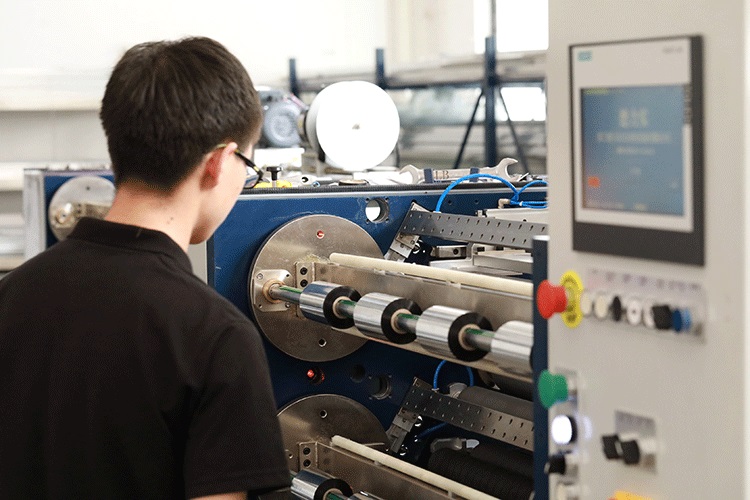
4. Tecnologia della lama e metodo di taglio
La scelta della lama segue una regola semplice basata sullo spessore del materiale. Le lame quadrate (a rasoio) sono adatte a nastri con spessore inferiore a 70 micron, garantendo maggiore precisione e uniformità del bordo. Le lame rotonde (a forbice) sono invece più indicate per materiali più spessi, superiori a 100 micron, e per nastri con supporto cartaceo, offrendo una maggiore durata.
Anche il metodo di taglio influenza la progettazione della macchina e l'efficienza operativa. Il taglio con lama piatta rimane comune nelle applicazioni di trasferimento termico, sebbene i modelli di fascia alta dispongano ora di sistemi automatici di impostazione della lama. Questi sistemi riducono i tempi di configurazione e minimizzano gli errori umani durante i cambi di formato. Anche la progettazione del porta-lame è importante: i porta-lame con clip magnetiche consentono rapidi cambi di larghezza senza l'utilizzo di attrezzi, un vantaggio pratico per le operazioni che utilizzano diverse specifiche.
5. Livello di automazione ed efficienza del cambio formato
L'automazione ha un impatto diretto sui costi del lavoro, sulla velocità di cambio formato e sui tassi di spreco. Il mercato si articola in tre fasce principali. Le macchine semiautomatiche richiedono l'inserimento manuale del film e l'impostazione dei parametri, risultando adatte alla produzione di piccoli lotti e di diverse varietà. Le macchine completamente automatiche aggiungono funzionalità come la regolazione automatica delle lame, la gestione del nastro iniziale/finale, il riavvolgimento a torretta e il taglio trasversale. I recenti lanci di prodotto in questa categoria dimostrano la direzione intrapresa: posizionamento automatico delle lame, giunzione pneumatica e sistemi di avvolgimento a torretta che consentono la produzione continua senza intervento manuale.
Per gli acquirenti che si trovano a gestire ordini sempre più frammentati, la capacità di cambio rapido degli utensili è un fattore di primaria importanza. Le macchine con posizioni utensile programmabili, alberi a sgancio rapido e memorizzazione delle ricette riducono i tempi di inattività tra una lavorazione e l'altra. La convinzione comune che il cambio utensile richieda ore non è più valida per le attrezzature ben progettate, ma è fondamentale che l'acquirente specifichi queste caratteristiche, poiché non sono universali.
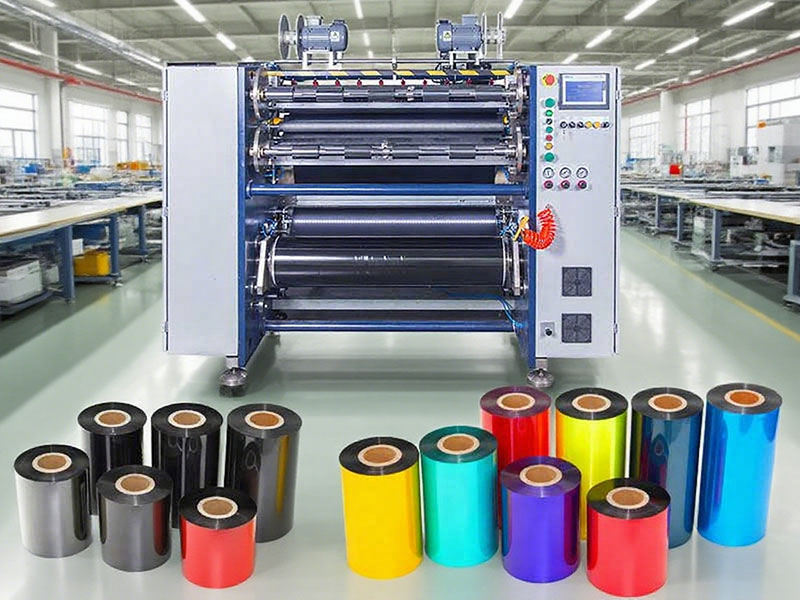
6. Qualità dell'avvolgimento e integrità del rotolo finito
La precisione dell'avvolgimento è la specifica più spesso trascurata, eppure determina le prestazioni dei rotoli con finitura liscia nelle stampanti dei clienti. La deviazione della superficie terminale deve essere controllata entro un minimo di ±1 mm, con le apparecchiature di fascia alta che raggiungono ±0,5 mm. Problemi come estremità a campana, bordi seghettati e pieghe interne sono direttamente riconducibili a un controllo della tensione e a sistemi di guida del nastro inadeguati.
I sistemi di correzione attiva della deviazione, che utilizzano sensori CCD o a ultrasuoni, mantengono il corretto allineamento del nastro durante l'intero ciclo di avvolgimento. I sensori CCD sono adatti a materiali trasparenti e semitrasparenti, mentre i sensori a ultrasuoni sono ideali per nastri opachi. Anche la configurazione dell'albero di riavvolgimento influisce sulla qualità del rotolo: gli alberi pneumatici, sia da 1 pollice che da 0,5 pollici di diametro, si adattano a diverse dimensioni e materiali del nucleo, migliorando la flessibilità.
7. Qualità costruttiva e valutazione dei fornitori
La rigidità del telaio e la selezione dei componenti determinano il mantenimento della precisione nel tempo. I telai in ghisa o acciaio di alta qualità assorbono le vibrazioni che altrimenti comprometterebbero la qualità del taglio nel tempo. I marchi dei componenti sono sinonimo di qualità: PLC Siemens o Mitsubishi, servomotori Taiwan Delta o Sanyo, guide lineari THK o NSK e lame Schober o Tachi indicano l'impegno del produttore per la durata nel tempo.
Oltre all'hardware, la valutazione del fornitore dovrebbe includere procedure di test e documentazione. Richiedere misurazioni dell'eccentricità dell'albero della lama, dati sulla concentricità del mandrino e report di calibrazione della tensione fornisce prove oggettive prima della spedizione. I tempi di risposta e i tassi di riordino offrono indicatori pratici della qualità dell'assistenza post-vendita. Gli acquirenti dovrebbero inoltre chiarire le disposizioni relative alla formazione e alla disponibilità dei pezzi di ricambio, poiché questi fattori influenzano il costo totale di proprietà più del prezzo iniziale.
Prendere la decisione
Non esiste una singola specifica che determini la macchina giusta. Un'azienda di trasformazione che produce grandi volumi di nastri di cera standard per etichette logistiche ha priorità diverse rispetto a un produttore specializzato in nastri di resina ultra-sottili per dispositivi medici. L'approccio più rigoroso consiste nel definire innanzitutto i requisiti di produzione effettivi (tipi di materiale, intervalli di spessore, tolleranze di larghezza e volume annuo) e solo successivamente valutare le macchine in base a tali criteri. Il test di taglio di prova con materiali rappresentativi rimane il metodo più affidabile. Per gli acquirenti B2B, questa diligenza trasforma un investimento da azzardo in una risorsa strategica.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per pellicole solari
 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






