Introduzione
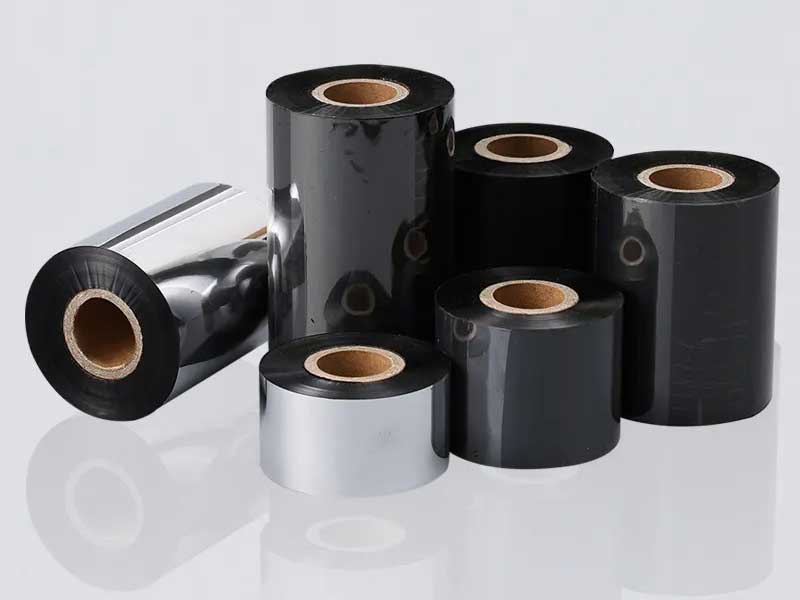
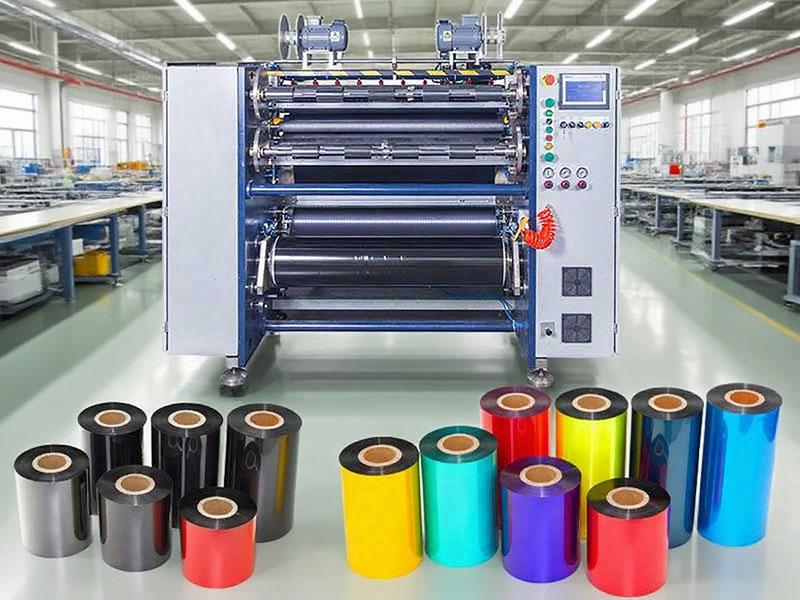
I nastri per trasferimento termico sono prodotti apparentemente semplici. Al loro interno si trova una pellicola di base in PET ultrasottile, in genere di soli 4,5-20 micron di spessore, rivestita con uno strato termoresistente e un inchiostro termosensibile. Il processo di taglio trasforma i rotoli jumbo di grandi dimensioni nei rotoli stretti e finiti che si adattano alle stampanti di codici a barre, agli applicatori di etichette e ai sistemi di codifica industriale.
Quest'ultima fase di conversione è spietata. Una macchina che lavora "abbastanza velocemente" sulla carta può produrre bordi con sbavature microscopiche che danneggiano progressivamente le testine di stampa. Un'unità che mantiene la tolleranza di larghezza su un campione di prova può variare durante un ciclo di produzione completo, creando rotoli che causano il disallineamento del nastro e lo spreco di etichette. La differenza tra un'operazione di conversione redditizia e una che spreca scarti spesso si riduce a tre parametri: larghezza di taglio, velocità di lavoro e controllo della tensione.
Questa guida spiega cosa gli acquirenti devono sapere su ciascun parametro, non solo i valori numerici, ma anche le implicazioni pratiche per la qualità della produzione, la compatibilità dei materiali e il costo totale di proprietà.

Larghezza della fessura: più di un numero
La tolleranza di larghezza determina l'idoneità dell'applicazione
La larghezza di taglio specificata da una macchina, in genere espressa come un intervallo da minimo a massimo, è solo una parte del quadro. La specifica più importante è la tolleranza di larghezza: quanta deviazione la macchina può tollerare in modo costante su un intero rotolo.
Il settore generalmente riconosce tre livelli di precisione:
| Grado di precisione | Intervallo di tolleranza | Applicazioni tipiche |
| Standard | ±0,3 a 0,5 mm | Etichette commerciali, logistica, magazzinaggio |
| Alta precisione | ±0,1 mm | Elettronica di precisione, etichettatura industriale generale |
| Precisione ultra elevata | ±0,05 mm o più stretto | Etichette mediche, nastri ultrasottili (<10 mm) |
Perché è importante? Un nastro con una larghezza nominale di 50 mm, ma con una variazione di ±0,5 mm, può comunque essere caricato in una stampante, ma la pressione di contatto della testina di stampa risulterà irregolare. Nella stampa di codici a barre o codici QR ad alta risoluzione, anche una deviazione di soli 0,2 mm può causare spostamenti di stampa o trasferimenti parziali dell'immagine. Per i nastri a base di resina, spesso utilizzati in applicazioni che richiedono resistenza chimica o termica, la uniformità della larghezza è ancora più critica, poiché il rivestimento più duro rende il nastro meno tollerante ai disallineamenti.
Adattare la gamma di larghezza al mix di prodotti
La gamma di larghezza di una macchina dovrebbe coprire non solo i prodotti attualmente in produzione, ma anche la probabile direzione degli ordini futuri. I modelli base possono offrire una gamma fissa o ristretta, mentre le macchine per uso generale in genere si regolano da 10 mm a 300 mm o più tramite portautensili mobili.
Per le operazioni di produzione di nastri ultra-sottili (≤5 mm), i requisiti delle apparecchiature cambiano. La rigidità laterale diminuisce drasticamente a queste larghezze, rendendo il nastro sensibile alla minima fluttuazione di tensione o vibrazione meccanica. La produzione di nastri ultra-sottili richiede rulli di microguida, dispositivi anti-flutter e spesso unità di avvolgimento indipendenti servoassistite anziché un singolo albero motore.
Dipendenze nascoste del parametro Larghezza
Due caratteristiche hardware determinano se una macchina è effettivamente in grado di raggiungere la tolleranza di larghezza nominale nella produzione quotidiana:
Qualità degli utensili e concentricità radiale. La concentricità radiale dell'albero dell'utensile deve essere controllata entro 0,01 mm. Minore è la concentricità, più pulito sarà il bordo della fessura. Gli inserti di alta qualità di fornitori affermati non solo durano più a lungo, ma producono anche meno bave, ovvero i difetti microscopici del bordo che usurano gradualmente le testine di stampa termica.
Sistema di correzione. Il rilevamento della posizione del bordo tramite visione CCD o sensori a ultrasuoni consente alla macchina di regolare automaticamente il percorso del nastro e prevenire la deriva. La correzione CCD è adatta a materiali trasparenti o semitrasparenti, mentre i sensori a ultrasuoni funzionano meglio con nastri opachi. Senza un sistema di correzione funzionale, la tolleranza di larghezza è un valore teorico, non una realtà produttiva.
Velocità: il parametro di efficienza che richiede scetticismo
Comprendere le valutazioni di velocità
La velocità di taglio viene in genere espressa in metri al minuto (m/min). Il mercato si segmenta approssimativamente come segue:
| Classe di velocità | Allineare | Ideale per |
| Economia a bassa velocità | 50–100 m/min | Produzione in piccoli lotti e ad alta varietà |
| universale a velocità media | 150–250 m/min | La maggior parte degli ordini commerciali |
| Produzione ad alta velocità | 300–500 m/min | Produzione continua di grandi volumi |
I modelli ad alta velocità, alcuni con velocità nominali fino a 450 o 500 m/min, offrono una produttività allettante sulla carta. Ma l'avvertimento che si trova in tutte le guide all'acquisto è universale: la velocità massima nominale non corrisponde alla velocità di produzione effettiva.
Il materiale determina la velocità nel mondo reale
La composizione chimica del rivestimento del nastro ha un impatto diretto sulla velocità con cui può funzionare in modo affidabile:
• Nastri a base di cera: Punto di fusione più basso, consistenza relativamente morbida. Questi materiali possono essere generalmente lavorati alle velocità più elevate della macchina.
• Nastri in cera-resina (ibridi):Grazie alla maggiore percentuale di resina, generalmente richiedono velocità inferiori del 10-20% rispetto ai nastri a base di cera.
• Nastri a base di resina:Rivestimento duro, minore tenacità. Questi nastri devono generalmente funzionare a una velocità inferiore del 20-30% rispetto ai nastri a base di cera per evitare screpolature dei bordi, sfaldamento dell'inchiostro o difetti dovuti alla tensione.
Una macchina con una velocità nominale di 400 m/min potrebbe essere perfettamente in grado di lavorare il vostro nastro di resina a 280 m/min. Tuttavia, se la stessa macchina costa significativamente di più di un modello da 250 m/min e la vostra attività principale è la lavorazione di nastri di resina, il sovrapprezzo potrebbe non tradursi in una produttività proporzionale.
Stabilità al picco di velocità
Gli acquirenti esperti valutano la velocità da una prospettiva diversa: quanto è stabile la macchina alle velocità che effettivamente utilizzerete? Un'unità che dichiara 450 m/min ma richiede continue regolazioni della tensione e interventi correttivi a 300 m/min è meno produttiva di una macchina da 250 m/min che funziona senza supervisione.
I fattori critici sono la precisione del controllo start-stop e la stabilità della tensione durante l'accelerazione e la decelerazione. Accelerazioni e decelerazioni rapide introducono forze inerziali che possono causare allungamenti o allentamenti istantanei del nastro. Le macchine con compensazione feedforward dell'accelerazione regolano attivamente la coppia durante le variazioni di velocità per contrastare queste forze.
Quando si valuta una macchina, è opportuno richiedere al produttore di effettuare una prova con il nastro effettivamente in uso, all'80% della velocità massima nominale della macchina. Bisogna osservare la qualità dell'avvolgimento, le condizioni dei bordi e verificare se si verificano allarmi o interventi manuali durante la prova.
Tensione: l'anima della qualità del taglio
Perché il controllo della tensione non è negoziabile
Se la tolleranza di larghezza definisce le dimensioni del rotolo finito, il controllo della tensione determina se il nastro resiste al viaggio fino alla stampante. La pellicola di base in PET è estremamente sensibile alla tensione: se è eccessiva, si allunga in modo irreversibile; se è insufficiente, il nastro si increspa o scivola.
Le conseguenze di uno scarso controllo della tensione si manifestano in modi prevedibili:
• Tensione eccessiva:Allungamento della pellicola di base, microfratture nello strato di inchiostro, difetti di qualità di stampa che potrebbero non manifestarsi fino a quando l'utente finale non utilizza il nastro. Un nastro allungato è praticamente da scartare.
• Tensione insufficiente: Increspature, deviazioni dei bordi, avvolgimento irregolare e rulli "telescopici" o "a forma di torre" che causano problemi di alimentazione a valle.
• Tensione fluttuante:Bave intermittenti, durezza del rotolo non uniforme e il temuto profilo "largo all'interno, stretto all'esterno".
Oltre il 50% dei problemi di planarità degli avvolgimenti è riconducibile al controllo della tensione.
Sistema a ciclo aperto vs. sistema a ciclo chiuso: una distinzione fondamentale
Il controllo della tensione a circuito aperto, come ad esempio una frizione a polvere magnetica regolabile manualmente, imposta una tensione nominale all'inizio del ciclo di lavorazione. Tuttavia, man mano che il diametro del rotolo in fase di svolgimento diminuisce, la tensione aumenta naturalmente, a meno che non si intervenga. Un rotolo che funziona perfettamente all'inizio del turno potrebbe produrre nastri allungati a metà pomeriggio.
Il controllo della tensione a circuito chiuso utilizza sensori di tensione per misurare continuamente la tensione effettiva del nastro e regola la coppia del motore in tempo reale. Le fluttuazioni possono essere mantenute entro ±2% del valore impostato. Questa non è una caratteristica di lusso, ma un requisito fondamentale per una qualità costante.
Per le operazioni che puntano a rese elevate, un sistema di controllo a circuito chiuso completamente servoassistito con unità di avvolgimento indipendenti rappresenta un investimento valido. Ogni posizione di avvolgimento può regolare la coppia in base al proprio diametro del rullo, eliminando il problema del "nucleo" in cui gli strati interni sono allentati mentre quelli esterni sono tesi.
Tensione conica: il dettaglio che distingue un buon prodotto da un prodotto eccellente.
Man mano che il rotolo di riavvolgimento si allunga, la pressione sugli strati interni aumenta. Senza compensazione, il nastro più interno può comprimersi, causando il trasferimento dell'inchiostro o il blocco. Il controllo della tensione conica riduce gradualmente la tensione di avvolgimento all'aumentare del diametro del rotolo, spesso partendo da 12 N e scendendo a 8 N per un rotolo con diametro esterno di 300 mm.
Il coefficiente di conicità specifico varia in base al materiale e alle dimensioni del rotolo, ma il principio è universale: la tensione di avvolgimento dovrebbe diminuire con l'aumentare della lunghezza del rotolo. Le macchine senza controllo della tensione di conicità lasciano questa regolazione critica all'esperienza dell'operatore o accettano la conseguente variazione di qualità.
Alberi scorrevoli e avvolgimento indipendente
Nella produzione multi-specifica, ovvero nel taglio simultaneo di un rotolo jumbo in diverse larghezze finali, ogni stazione di avvolgimento è soggetta a condizioni di carico differenti. Un albero collettore pneumatico consente a ciascuna unità di avvolgimento di mantenere la propria coppia ottimale tramite anelli collettori indipendenti.
Questo è particolarmente vantaggioso per la produzione di nastri di alta gamma e per le operazioni che cambiano frequentemente le specifiche. L'alternativa, ovvero un singolo albero motore con differenziali meccanici, offre una minore precisione e richiede maggiore manutenzione.
Integrare larghezza, velocità e tensione in una decisione di acquisto
Questi tre parametri non operano in modo indipendente. Le ambizioni in termini di velocità sono limitate dalla capacità di controllo della tensione. La precisione della larghezza dipende dalla stabilità della tensione. L'acquirente che valuta ciascuno di essi isolatamente rischia di acquistare una macchina che eccelle in una dimensione ma fallisce nelle altre.
Un quadro di valutazione pratico
Passo 1: Definisci la tua realtà materialeQuali tipi di nastro predominano nella vostra produzione: cera, cera-resina o resina? Quali larghezze e tolleranze sono richieste dai vostri clienti? Quali dimensioni di rotoli jumbo riceverete?
Fase 2: Adatta la velocità al contenuto, non al marketing.Se lavorate principalmente con nastri di resina, una macchina da 500 m/min offre pochi vantaggi rispetto a un'unità da 250 m/min ben costruita: opererete a velocità simili. Investite piuttosto la differenza nel controllo della tensione e nell'automazione.
Fase 3: dare priorità al controllo della tensione rispetto alle specifiche di piccoUna macchina dotata di controllo della tensione a circuito chiuso, tensione conica e avvolgimento ad albero scorrevole produrrà costantemente di più rispetto a una macchina più veloce ma priva di queste caratteristiche.
Passaggio 4: Insisti per una prova con il tuo materialePortate il vostro rotolo master di nastro. Verificate la tolleranza di larghezza effettiva, la condizione dei bordi e la qualità dell'avvolgimento a velocità realistiche. Le tabelle dei parametri sono marketing; i campioni sono la prova.
Passaggio 5: Calcola il costo totale di proprietà, non il prezzo di acquisto.Una macchina dal prezzo inferiore del 20% ma con un tasso di scarto del 5-8% costerà di più in due anni rispetto a un'unità più costosa con un tasso di scarto dell'1,5%.
Conclusione
La macchina per il taglio di nastri a trasferimento termico è uno strumento di precisione per un materiale esigente. La tolleranza di larghezza determina se il nastro finito funzionerà correttamente nella stampante. La velocità determina la produttività, ma solo nella misura in cui il controllo della tensione consente un funzionamento stabile. Il controllo della tensione è la capacità fondamentale che rende significativi larghezza e velocità.
Per gli acquirenti, il consiglio pratico è semplice: valutate le macchine in base alla loro capacità di gestire i vostri materiali specifici alle vostre velocità di produzione realistiche, non in base alle specifiche di laboratorio. Una macchina che lavora a 250 m/min con una tolleranza di larghezza costante di ±0,1 mm e un controllo della tensione a circuito chiuso consentirà di realizzare un'attività di trasformazione più redditizia rispetto a un'unità da 500 m/min che richiede un intervento costante per produrre rotoli vendibili.
Informazioni sull'autore
Questa guida è stata redatta a partire da risorse tecniche del settore e documentazione per la selezione delle attrezzature, ed è destinata ai professionisti della trasformazione di nastri a trasferimento termico. Le specifiche e le raccomandazioni devono essere validate in base alle vostre specifiche esigenze di produzione e alle caratteristiche del materiale.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per pellicole solari
 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






