Il taglio della lamina per la stampa a caldo è il punto critico del processo. Se la qualità del taglio è scadente, le macchine per la stampa a caldo a valle possono facilmente arrestarsi frequentemente, rompere la lamina, disallinearsi o presentare motivi di stampa incompleti, con conseguente spreco di grandi quantità di costoso materiale per la stampa a caldo ad alta velocità. La domanda più frequente durante la selezione del modello è: qual è la larghezza massima di taglio di questa macchina? Qual è la sua velocità di funzionamento? Ma ciò che determina veramente se una macchina per il taglio è "in sintonia" non è il valore assoluto di un singolo parametro, bensì la logica di corrispondenza tra larghezza e velocità.

La larghezza determina la struttura: ampia per rigidità, stretta per precisione.
La larghezza delle lamine per la stampa a caldo varia notevolmente, da strisce strette di pochi millimetri per linee sottili a 1600 mm di larghezza per il cartone di grande formato, con conseguenti esigenze di attrezzature molto diverse.
La principale contraddizione delle lavorazioni di taglio di grandi dimensioni (generalmente superiori a 800 mm) risiede nella deformazione da disturbo dell'albero dell'utensile. Maggiore è la larghezza del taglio, maggiore è la probabilità che l'albero dell'utensile subisca una leggera flessione al centro sotto forte pressione, con conseguente situazione anomala di "nessuna penetrazione al centro e disallineamento ai bordi". Pertanto, per i modelli di grande formato, è necessario dare priorità alla rigidità del corpo e alla resistenza dell'albero, con pannelli a parete in acciaio legato ispessito e alberi portautensili di grande diametro come configurazioni di base. Ad esempio, le attrezzature di classe 1600 mm spesso devono pesare diverse tonnellate per mantenere la stabilità ad alte velocità.
La logica per il taglio di lamiere strette (inferiori a 50 mm) è completamente diversa. Le lamiere strette sono utilizzate principalmente per la stampa a caldo con motivi fini, che richiedono una planarità e una tenuta estremamente precise della superficie terminale durante la laminazione. In tali scenari, gli utensili di bloccaggio manuali sono soggetti a deviazioni dimensionali dovute a una forza di bloccaggio non uniforme; gli utensili di bloccaggio idraulici o gli alberi a scorrimento di alta precisione rappresentano soluzioni più affidabili. Se le specifiche dell'ordine cambiano frequentemente, il valore del sistema automatico di posizionamento degli utensili diventa evidente: dopo aver inserito il valore della larghezza, il portautensili lo individua automaticamente, riducendo i tempi di cambio ordine da ore a minuti.
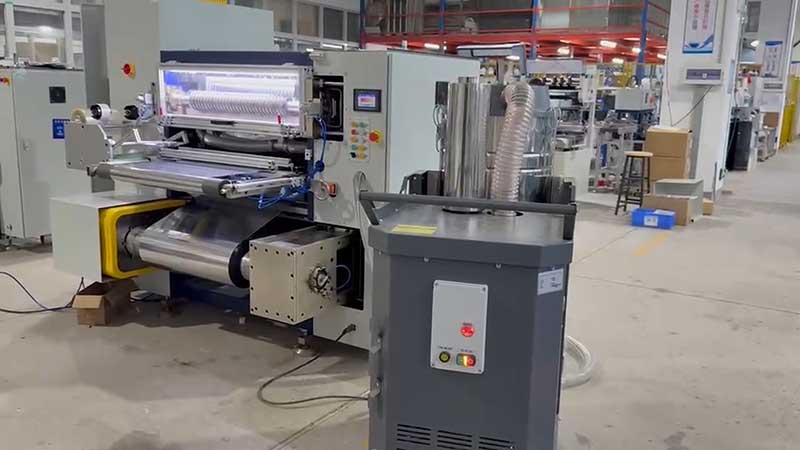
La velocità è determinata dalla velocità fissa: il controllo servo è il prerequisito per l'abbinamento
La velocità non è solo un indicatore di capacità; influenza direttamente il livello di configurazione del sistema di azionamento. Attualmente, la gamma di velocità delle macchine per il taglio a caldo di fogli di alluminio va da 20 m/min a oltre 500 m/min, con le diverse gamme di velocità corrispondenti a schemi di controllo della tensione completamente differenti.
Le apparecchiature economiche a bassa velocità (inferiori a 100 m/min) utilizzano spesso freni a polvere magnetica o controlli di tensione ad anello aperto, caratterizzati da strutture semplici e costi controllabili, adatti a piccoli lotti, larghezze ridotte e macchine per stampa a caldo a bassa velocità. Tuttavia, quando la velocità supera i 200 m/min, la velocità di risposta del controllo ad anello aperto non riesce a tenere il passo con la variazione del diametro di laminazione. Il raggio di avvolgimento si riduce e il raggio di avvolgimento aumenta. Se la tensione non può essere compensata in tempo reale, il risultato è l'allungamento e la deformazione della sottile lamina, oppure l'allentamento e la formazione di grinze durante il riavvolgimento.
Il taglio ad alta velocità (oltre 200 m/min) richiede un sistema di controllo della tensione servoassistito a circuito chiuso completamente automatico. Il suo principio fondamentale è quello di stabilire la tensione misurando con precisione la differenza tra la velocità di svolgimento e di avvolgimento del filo e, grazie al feedback in tempo reale del sensore a rulli flottanti, mantiene una tensione costante durante le fasi di accelerazione, decelerazione e avvolgimento. I modelli di fascia alta utilizzano la tecnologia di "controllo della tensione conica", che riduce automaticamente la tensione di avvolgimento all'aumentare del diametro della bobina, elemento chiave per garantire una tensione uniforme all'interno e all'esterno della bobina finita, senza deformazioni.
Per il substrato in PET ultrasottile da 12 μm, comunemente utilizzato nelle pellicole per stampa a caldo, i requisiti di precisione per il controllo della tensione sono ancora più stringenti. Una tensione eccessiva provoca un allungamento permanente della pellicola di base, rendendo impreciso l'allineamento durante la stampa a caldo; se la tensione è troppo bassa, l'aria può rimanere intrappolata tra gli strati dell'avvolgimento, causando il trasferimento o l'adesione degli strati di alluminio. Questo è anche il motivo per cui le apparecchiature con velocità di taglio più elevate si affidano maggiormente a servomotori e algoritmi di tensione.
Vincoli incrociati tra larghezza e velocità
Separare larghezza e velocità non basta; è proprio nella loro intersezione che si rischia di incorrere in errori più facilmente nella scelta di un modello.
Ampia larghezza di lavoro e alta velocità rappresentano la prova definitiva delle prestazioni complessive di un'attrezzatura. Una larghezza maggiore implica un maggiore momento d'inerzia e una distribuzione meno uniforme della tensione laterale, mentre l'alta velocità amplifica qualsiasi minima vibrazione meccanica o fluttuazione di tensione. Una macchina per il taglio con una larghezza di 1600 mm e una velocità di soli 50 m/min può essere gestita a malapena con un controllo ad anello aperto; per superare i 300 m/min, senza servomotore e supporto rigido, la qualità del taglio diventa pressoché impossibile da garantire.
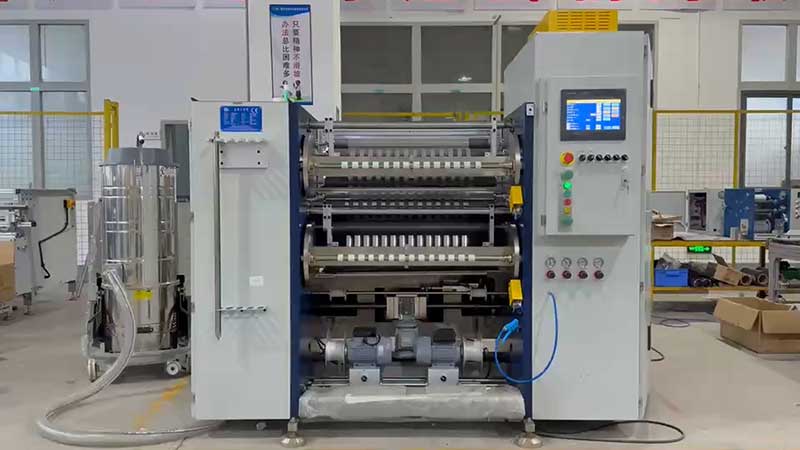
La combinazione di larghezza ridotta e alta velocità sposta la sfida sulla progettazione degli utensili e sull'avvolgimento. Ad esempio, con un avvolgimento del nucleo da 1 pollice, alcuni modelli sono limitati a 200 m/min in condizioni operative ristrette, mentre gli alberi da 3 e 6 pollici possono raggiungere una capacità di soli 300-500 m/min. Ciò significa che, se si prevede di produrre un gran numero di prodotti finiti di piccolo spessore con un truciolo da 1 pollice, la "velocità massima" nominale potrebbe essere inferiore nelle effettive condizioni operative.
La combinazione di ampia gamma di velocità e bassa velocità può sembrare contraddittoria, ma si rivela valida in determinati scenari. Ad esempio, durante la lavorazione di lamine speciali a parete spessa o ad alta densità, l'attrito della lama genera temperature elevate e polvere di alluminio; in questi casi, ridurre la velocità contribuisce effettivamente a garantire la qualità del taglio e l'efficacia dell'aspirazione della polvere. Perseguire ciecamente un'elevata velocità, trascurando l'equilibrio tra velocità e precisione, spesso si traduce in velocità di produzione effettive ben al di sotto del valore nominale.
Selezione pratica: le soluzioni di abbinamento derivano dai requisiti
Passaggio 1: Chiarire l'intervallo di ampiezza della forza principaleSe i vostri ordini riguardano strisce strette inferiori a 50 mm, la precisione e l'efficienza della disposizione degli utensili sono fondamentali, mentre la capacità di taglio in larghezza non è l'obiettivo principale; se invece lavorate frequentemente rotoli femmina larghi oltre 1000 mm, la rigidità e la stabilità dovrebbero essere prioritarie, e non dovreste farvi distrarre dall'elevata velocità nominale.
Fase 2: Verificare la velocità in condizioni operative realiIl punto cruciale è quanto la velocità nominale di 500 m/min possa essere mantenuta in scenari reali come il riavvolgimento, l'accelerazione e la decelerazione, e l'avvolgimento di anime strette da 1 pollice. Durante i test delle macchine, i produttori dovrebbero essere tenuti a fornire dati sulla differenza di larghezza per il taglio continuo di oltre 500 metri, con particolare attenzione alla precisione durante i cambi di bobina e le fasi di accelerazione/decelerazione.
Fase 3: Adattare il sistema di tensione al livello di velocità.Per velocità di esercizio superiori a 200 m/min, la tensione servoassistita a circuito chiuso è essenziale e il controllo della tensione conica è fondamentale per garantire che la bobina finita non si deformi. Se il budget è limitato e si possono scegliere solo modelli a velocità medio-bassa, bisogna considerare che sono adatti a piccoli lotti e a specifiche multiple, e non bisogna tentare di affrontare condizioni di alta velocità con sistemi a circuito aperto.
Passo 4: Presta attenzione alle "condizioni di decelerazione" di larghezza e velocitàChiedete al produttore: qual è la velocità massima alla larghezza di taglio minima? Il sistema di tensionamento rimane stabile alla larghezza di taglio massima? Queste condizioni limite spesso riflettono le reali capacità dell'attrezzatura più dei parametri nominali.
L'essenza della scelta di una macchina per il taglio a caldo di fogli di alluminio risiede nell'individuare la soluzione ottimale per la struttura del prodotto all'interno del "triangolo impossibile" formato da larghezza, precisione e velocità. I parametri relativi alla larghezza si concentrano sulla rigidità del corpo macchina e sull'uniformità della tensione, quelli relativi alla precisione del layout degli utensili e alla compattezza dell'avvolgimento, mentre la velocità determina il livello dei sistemi di azionamento e degli algoritmi di controllo. Chiarire le relazioni tra questi tre parametri è più significativo che limitarsi a confrontare i valori nella tabella dei parametri.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






