Il taglio della lamina per stampa a caldo è una fase cruciale del processo, dalla bobina madre alla bobina finita, e la qualità del taglio influisce direttamente sulla precisione e sulla resa dei motivi di stampa a caldo successivi. Nel 2026, con la diffusione di ordini personalizzati in piccoli lotti e l'evoluzione dei materiali per la stampa a caldo verso superfici più sottili e delicate, la logica di selezione delle macchine per il taglio sta subendo profondi cambiamenti. Questo articolo fornisce un quadro di riferimento aggiornato per la selezione, basato su quattro dimensioni: adattamento al materiale, parametri chiave, configurazione intelligente e valutazione dei costi.
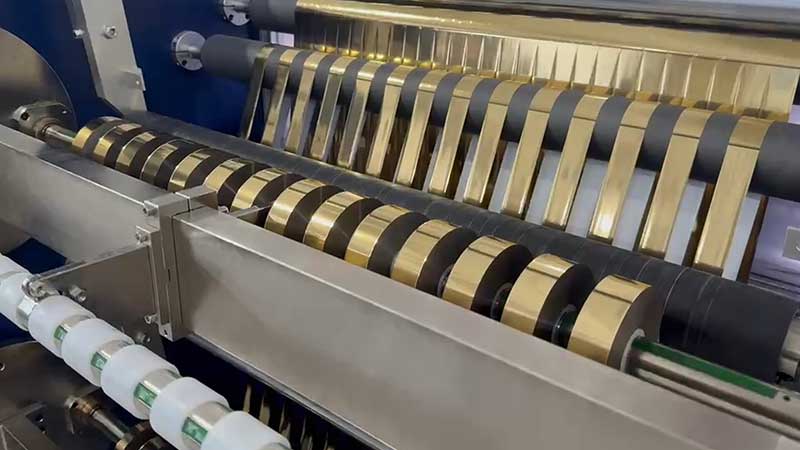
1. Per prima cosa, capisci cosa stai tagliando
Il primo passo nella scelta di un modello non è quello di esaminare i parametri dell'apparecchiatura, bensì di comprendere a fondo le caratteristiche del materiale. La composizione fisica della pellicola per stampa a caldo – la pellicola di base (solitamente PET), lo strato di rilascio, lo strato colorato, lo strato alluminizzato e lo strato adesivo – ne determina la sensibilità al processo di taglio.
Spessore e larghezza sono parametri fondamentali. Lo spessore della lamina per stampa a caldo più diffusa sul mercato è compreso tra 4 e 30 μm, e la larghezza comune del rotolo master è di 400-1400 mm. Se il prodotto principale è un prodotto finito di larghezza ridotta, come pacchetti di sigarette ed etichette per liquori, una larghezza minima di taglio di circa 20 mm è un requisito imprescindibile; per la stampa a caldo di microtesti su imballaggi di lusso, la tolleranza di larghezza deve essere controllata con maggiore rigore.
Il tipo di materiale è direttamente correlato al processo di taglio. Le normali pellicole a caldo sono relativamente "resistenti", ma le pellicole laser e olografiche presentano rivestimenti metallizzati o strutture a reticolo sulla loro superficie. Le micro-vibrazioni causate dal contatto della lama durante il taglio possono graffiare gli strati funzionali. Questi materiali richiedono che l'albero della lama abbia una durezza sufficiente e che la superficie del rullo di guida sia trattata per prevenire i graffi; in caso contrario, la resa sarà invisibile e andrà persa.
Un aspetto che viene spesso trascurato è la struttura degli ordini. Nel 2026, le specifiche degli ordini di lamine per la stampa a caldo sono passate da poche tipologie tradizionali a decine di tipologie diverse, mentre le dimensioni dei singoli lotti si sono ridotte drasticamente, passando da decine di migliaia di metri a centinaia o addirittura decine di metri. Se un singolo cambio di attrezzatura richiede più di mezz'ora di fermo macchina, gli ordini di piccoli lotti non sono più redditizi. Nella scelta dei modelli, la "velocità di cambio ordine" deve avere la stessa importanza della "precisione di taglio".
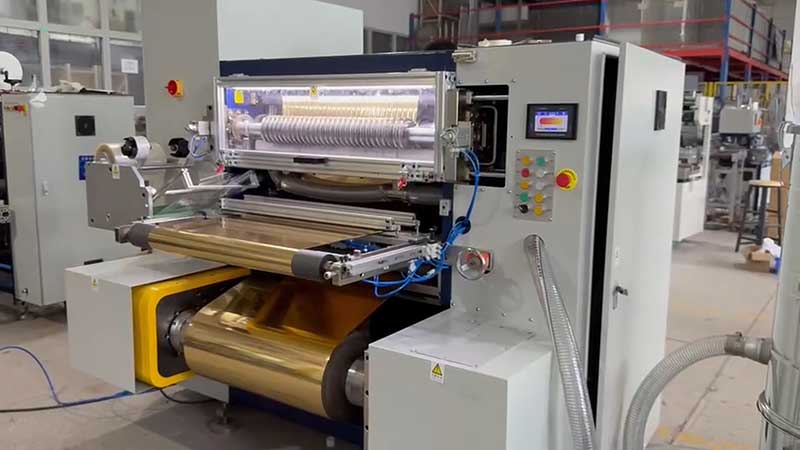
2. Quattro parametri fondamentali determinano se il dispositivo è utilizzabile
Precisione: non leggere le brochure, ma verificare i risultati dei tagli di prova.
La precisione del taglio comprende due aspetti: la tolleranza di larghezza e la qualità del bordo. Per la stampa a caldo di imballaggi standard, una tolleranza di ±0,2 mm è solitamente sufficiente, ma la stampa a caldo anticontraffazione di alta gamma richiede controlli più rigorosi. La qualità del bordo viene verificata per individuare eventuali sbavature, ondulazioni o distacchi del rivestimento: questi difetti possono essere amplificati e trasformarsi in motivi incompleti durante i successivi processi di stampa a caldo.
Il taglio con lama circolare rimane il metodo principale per la stampa a caldo di lamina d'oro, grazie ai tagli netti e alla durata relativamente controllabile delle lame superiore e inferiore. Tuttavia, le prestazioni delle taglierine circolari dipendono fortemente dalla rigidità dell'albero e dalla velocità di risposta del sistema di correzione. In fase di scelta, è consigliabile portare al produttore il materiale più difficile da tagliare, ovvero il rivestimento più sottile e delicato, per effettuare una prova di taglio in loco, misurare le deviazioni di larghezza con un calibro e ispezionare la superficie terminale con una lente d'ingrandimento.
Controllo della tensione: il punto chiave del taglio della lamina d'oro
Il film di base della lamina per stampa a caldo è sottile e il rivestimento è delicato; una tensione leggermente eccessiva può causare stiramenti, deformazioni o persino la rottura del rivestimento; una tensione troppo bassa provoca un avvolgimento lasco e un disallineamento della superficie terminale. Le tradizionali soluzioni con freno a particelle magnetiche possono ancora essere utilizzate in scenari a velocità medio-basse, ma quando si ha a che fare con operazioni ad alta velocità o materiali sottili, il controllo della tensione servoassistito a circuito chiuso è quasi essenziale: può regolare la tensione in tempo reale durante l'intero processo di svolgimento, taglio e riavvolgimento, mantenendo le fluttuazioni di tensione entro ±1%.
Anche la fase di avvolgimento è cruciale. L'albero scorrevole, combinato con il controllo della tensione conica, garantisce che il rotolo finito sia teso e allentato dall'interno verso l'esterno, prevenendo il fenomeno "teso all'interno, allentato all'esterno" o "a nucleo di crisantemo". Se la tensione di avvolgimento non può essere regolata, è molto probabile che si verifichi uno slittamento tra gli strati durante il taglio di materiali stretti.
Velocità: Corrisponde alla capacità produttiva, evitando di pagare per prestazioni inutilizzabili.
La velocità nominale delle macchine per il taglio a caldo di fogli di alluminio è generalmente compresa tra 50 e 500 m/min. Tuttavia, la "velocità massima" indicata sull'etichetta rappresenta il valore limite in condizioni ideali; il punto di riferimento è la velocità operativa effettiva e stabile. Il funzionamento ad alta velocità richiede un controllo della tensione, una precisione di correzione e una rigidità della cremagliera che aumentano esponenzialmente; inseguire ciecamente velocità sempre più elevate può comportare frequenti fermi macchina, interventi di debug e un'elevata quantità di scarti.
Si raccomanda di calcolare la velocità necessaria in base alla produzione giornaliera: in scenari di piccoli lotti e varietà multiple, un intervallo di velocità economica di 200-300 m/min è spesso più pratico del valore nominale di 500 m/min.
Sistema di correzione: una base per garantire la precisione
Lo svolgimento e la correzione rappresentano la prima linea di difesa per la precisione del taglio. La correzione fotoelettrica (rifinitura dei bordi) e la modalità di tracciamento del filo sono caratteristiche standard per il taglio di lamine per stampa a caldo. Se il rotolo principale presenta una qualità di taglio non uniforme o bordi irregolari, la velocità di risposta e la corsa di correzione del sistema diventano variabili chiave. In fase di selezione, è importante verificare la marca e il livello di precisione del sistema di correzione, anziché limitarsi a una semplice risposta "sì/no".
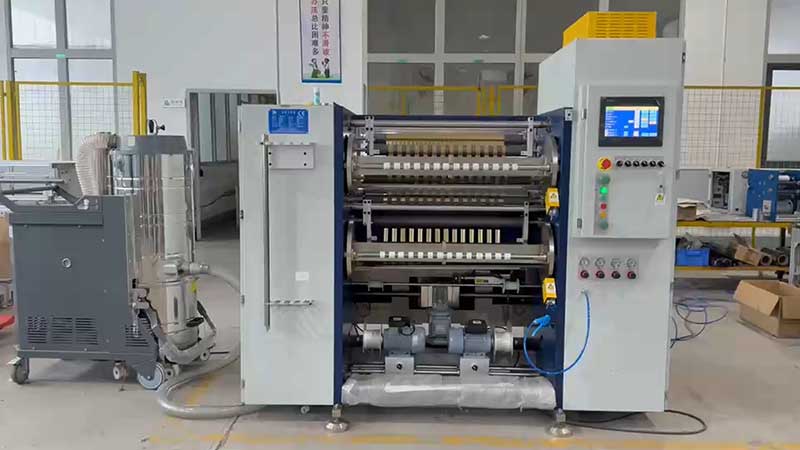
3. Funzionalità intelligenti: da "bonus" a "opzione obbligatoria"
Nel 2026, per la scelta delle macchine da taglio, l'intelligenza non è più solo un vantaggio aggiuntivo, ma una capacità fondamentale per la personalizzazione di piccoli lotti.
Il sistema di cambio rapido incide direttamente sulla redditività degli ordini di piccoli lotti. I modelli dotati di memoria parametri preimpostati consentono agli operatori di regolare automaticamente la spaziatura degli utensili e le impostazioni di tensione dopo aver recuperato le specifiche del prodotto, riducendo i tempi di cambio da diverse ore a pochi minuti. Per le aziende che necessitano di passare quotidianamente da una specifica all'altra, il vantaggio di questa configurazione supera di gran lunga l'aumento dei costi.
Le interfacce intelligenti per la gestione della produzione integrano le macchine da taglio nelle officine digitali. Le apparecchiature integrate con i sistemi MES possono ricevere ordini elettronici, pianificare automaticamente schemi di taglio ottimali e richiamare automaticamente i parametri di processo in base al tipo di materiale, riducendo la dipendenza dall'esperienza dell'operatore. Per le modalità di produzione con molteplici varietà e frequenti cambi di produzione, questa capacità "basata sui dati" può migliorare la resa complessiva in misura maggiore rispetto alla mera precisione meccanica.
Il rilevamento online e il controllo a circuito chiuso si stanno diffondendo dal segmento di fascia alta a quello di fascia media. Alcuni modelli di punta integrano sistemi di ispezione visiva in grado di identificare in tempo reale la posizione dei bordi delle bobine di lamina e di regolare dinamicamente il percorso utensile, riducendo il tasso di perdita di materiale per la stampa a caldo dell'oro dalla media del settore dell'8% a circa il 2%. Se si lavora con lamine laser di alto valore o con lamine anticontraffazione, il periodo di ammortamento dell'investimento per questa configurazione potrebbe essere inferiore alle aspettative.
4. Dettagli trascurati: rimozione della polvere, elettricità statica e assistenza post-vendita.
La polvere generata durante il processo di taglio della lamina per la stampa a caldo rappresenta un costo nascosto. I residui di rivestimento aderiscono alla superficie del rotolo finito, causando macchie bianche o una stampa incompleta durante le fasi successive. I modelli dotati di dispositivi indipendenti di aspirazione della polvere possono ridurre significativamente tali rischi per la qualità e, per gli ordini con requisiti rigorosi di qualità superficiale, questa configurazione è imprescindibile.
L'eliminazione dell'elettricità statica è altrettanto importante. Le pellicole di base in PET tendono ad accumulare elettricità statica durante il funzionamento ad alta velocità, causando l'attrazione della polvere o il disallineamento del rullo. Le barre antistatiche dovrebbero essere incluse nella configurazione standard e non come optional.
La reattività del servizio post-vendita è l'ultima garanzia. Se la macchina da taglio si ferma, anche i processi di stampaggio a caldo a valle potrebbero bloccarsi. Nella scelta dei modelli, è necessario valutare la copertura del servizio di assistenza del produttore nella zona, i cicli di fornitura dei componenti soggetti a usura (lame, guarnizioni dell'albero pneumatico) e la disponibilità di servizi di diagnostica remota.
Lista di controllo per la decisione di selezione
Infine, riassumiamo le dimensioni sopra descritte in una lista di controllo pratica:
Fine del materiale:Tipo di materiale più sottile/sensibile; Larghezza massima e diametro esterno del rotolo principale; Requisiti minimi di larghezza e tolleranza per i prodotti finiti; Frequenza media giornaliera di cambio ordine.
lato performanceMisurazione della deviazione di larghezza e della massa della faccia terminale con taglio effettivo al bordo; Tipi di sistemi di controllo della tensione (a circuito aperto/a circuito chiuso); Differenza tra velocità nominale e velocità stabile; Precisione del sistema di correzione.
Lato configurazioneTempo di cambio modello (passaggio dalla specifica corrente alla specifica successiva); Supporto per preset e memoria dei parametri; Predisposizione per la rimozione della polvere e l'eliminazione dell'elettricità statica; Disposizione degli alberi di avvolgimento (albero pneumatico/albero a slittamento) e controllo della conicità della tensione.
Costo:Prezzo delle apparecchiature e sovrapprezzo per le funzionalità intelligenti; Risparmio di materiale derivante dal previsto miglioramento della resa; Una maggiore efficienza nel cambio formato libera capacità produttiva; Tempestività dell'assistenza post-vendita e costi dei pezzi di ricambio.
La scelta di una macchina per il taglio a caldo di lamine è essenzialmente una questione di abbinamento: abbinamento tra le caratteristiche del materiale, la struttura degli ordini e gli standard di qualità. Nel 2026, quando la produzione personalizzata diventerà la norma, un macchinario "sufficiente e flessibile" sarà spesso più prezioso di uno "con parametri massimizzati ma difficile da modificare".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Taglierina per lamina olografica
 Macchina da taglio per lamina a caldo
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






