Il taglio della lamina per la stampa a caldo è il punto critico del processo. Se la qualità del taglio è scadente, le macchine per la stampa a caldo a valle possono facilmente arrestarsi frequentemente, rompere la lamina, disallinearsi o presentare motivi di stampa incompleti, con conseguente spreco di grandi quantità di costoso materiale per la stampa a caldo ad alta velocità.
La domanda più frequente durante la selezione di un modello è: qual è la larghezza massima di taglio di questa macchina? Qual è la sua velocità massima? Ma ciò che determina veramente se una macchina per il taglio a nastro è "in sintonia" non è il valore assoluto di un singolo parametro, bensì la logica di abbinamento tra larghezza e velocità. La larghezza determina la rigidità e la precisione di correzione della struttura dell'attrezzatura, mentre la velocità verifica la reattività in tempo reale del controllo della tensione. I due parametri si influenzano reciprocamente e devono essere considerati insieme.
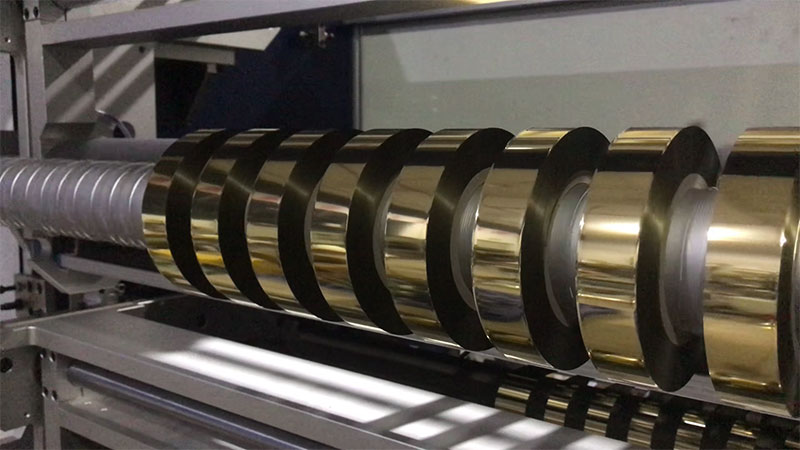
La larghezza determina la struttura: ampia per rigidità, stretta per precisione.
La larghezza della lamina per la stampa a caldo varia notevolmente, da strisce sottili di pochi millimetri per linee fini a 1600 mm di larghezza per la carta per cartoncini di grande formato, con conseguenti esigenze di attrezzature molto diverse.
La principale contraddizione delle lavorazioni di taglio di grandi dimensioni (generalmente superiori a 800 mm) risiede nella deformazione da disturbo dell'albero dell'utensile. Maggiore è la larghezza del taglio, maggiore è la probabilità che l'albero dell'utensile subisca una leggera flessione al centro sotto forte pressione, con conseguente situazione anomala di "nessuna penetrazione al centro e disallineamento ai bordi". Pertanto, per i modelli di grande formato, è necessario dare priorità alla rigidità del corpo e alla resistenza dell'albero, con pannelli a parete in acciaio legato ispessito e alberi portautensili di grande diametro come configurazioni di base. Ad esempio, le attrezzature di classe 1600 mm spesso devono pesare diverse tonnellate per mantenere la stabilità ad alte velocità.
La logica per il taglio di lamiere strette (inferiori a 50 mm) è completamente diversa. Le lamiere strette sono utilizzate principalmente per la stampa a caldo con motivi fini, che richiedono una planarità e una tenuta estremamente precise della superficie terminale durante la laminazione. In tali scenari, gli utensili di bloccaggio manuali sono soggetti a deviazioni dimensionali dovute a una forza di bloccaggio non uniforme; gli utensili di bloccaggio idraulici o gli alberi a scorrimento di alta precisione rappresentano soluzioni più affidabili. Se le specifiche dell'ordine cambiano frequentemente, il valore del sistema automatico di posizionamento degli utensili diventa evidente: dopo aver inserito il valore della larghezza, il portautensili lo individua automaticamente, riducendo i tempi di cambio ordine da ore a minuti.
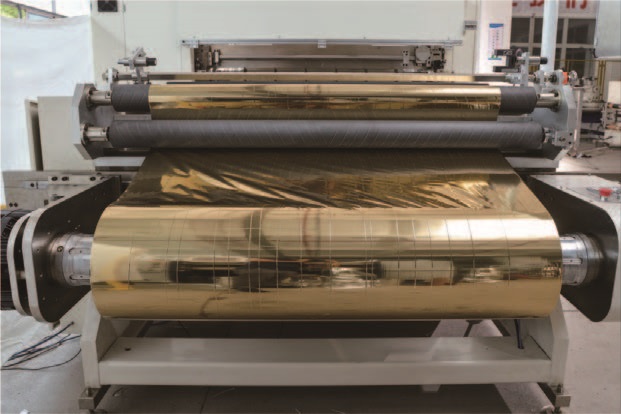
La velocità è determinata dalla velocità fissa: il controllo servo è il prerequisito per l'abbinamento
La velocità non è solo un indicatore di capacità; influenza direttamente il livello di configurazione del sistema di azionamento. Attualmente, la gamma di velocità delle macchine per il taglio a caldo di fogli di alluminio va da 20 m/min a oltre 500 m/min, con le diverse gamme di velocità corrispondenti a schemi di controllo della tensione completamente differenti.
Le apparecchiature economiche a bassa velocità (inferiori a 100 m/min) utilizzano spesso freni a polvere magnetica o controlli di tensione ad anello aperto, caratterizzati da strutture semplici e costi controllabili, adatti a piccoli lotti, larghezze ridotte e macchine per stampa a caldo a bassa velocità. Tuttavia, quando la velocità supera i 200 m/min, la velocità di risposta del controllo ad anello aperto non riesce a tenere il passo con la variazione del diametro di laminazione. Il raggio di avvolgimento si riduce e il raggio di avvolgimento aumenta. Se la tensione non può essere compensata in tempo reale, il risultato è l'allungamento e la deformazione della sottile lamina, oppure l'allentamento e la formazione di grinze durante il riavvolgimento.
Il taglio ad alta velocità (oltre 200 m/min) richiede un sistema di controllo della tensione servoassistito a circuito chiuso completamente automatico. Il suo principio fondamentale è quello di stabilire la tensione misurando con precisione la differenza tra la velocità di svolgimento e di avvolgimento del filo e, grazie al feedback in tempo reale del sensore a rulli flottanti, mantiene una tensione costante durante le fasi di accelerazione, decelerazione e avvolgimento. I modelli di fascia alta utilizzano la tecnologia di "controllo della tensione conica", che riduce automaticamente la tensione di avvolgimento all'aumentare del diametro della bobina, elemento chiave per garantire una tensione uniforme all'interno e all'esterno della bobina finita, senza deformazioni.
Per il substrato in PET ultrasottile da 12 μm, comunemente utilizzato nelle pellicole per stampa a caldo, i requisiti di precisione per il controllo della tensione sono ancora più stringenti. Una tensione eccessiva provoca un allungamento permanente della pellicola di base, rendendo impreciso l'allineamento durante la stampa a caldo; se la tensione è troppo bassa, l'aria può rimanere intrappolata tra gli strati dell'avvolgimento, causando il trasferimento o l'adesione degli strati di alluminio. Questo è anche il motivo per cui le apparecchiature con velocità di taglio più elevate si affidano maggiormente a servomotori e algoritmi di tensione.

Vincoli incrociati tra larghezza e velocità
Separare larghezza e velocità non basta; è proprio nella loro intersezione che si rischia di incorrere in errori più facilmente nella scelta di un modello.
Ampia larghezza di lavoro e alta velocità rappresentano la prova definitiva delle prestazioni complessive di un'attrezzatura. Una larghezza maggiore implica un maggiore momento d'inerzia e una distribuzione meno uniforme della tensione laterale, mentre l'alta velocità amplifica qualsiasi minima vibrazione meccanica o fluttuazione di tensione. Una macchina per il taglio con una larghezza di 1600 mm e una velocità di soli 50 m/min può essere gestita a malapena con un controllo ad anello aperto; per superare i 300 m/min, senza servomotore e supporto rigido, ottenere una qualità di taglio stabile è pressoché impossibile.
La sfida di combinare larghezza ridotta e alta velocità è sempre più complessa. Quando più strisce strette vengono avvolte simultaneamente, qualsiasi variazione di tensione su una di esse provoca irregolarità alle estremità. Ad alte velocità, la velocità di risposta dell'albero collettore o dell'albero di avvolgimento servoassistito indipendente deve essere all'altezza; altrimenti, la striscia stretta si sposterà a destra e a sinistra sull'albero di avvolgimento, compromettendo la qualità delle estremità.
Un principio di abbinamento spesso trascurato è che la velocità di taglio dovrebbe essere leggermente superiore alla velocità operativa delle macchine per la stampa a caldo a valle. Se la macchina di taglio funziona alla stessa velocità della macchina per la stampa a caldo, qualsiasi breve riavvolgimento, ricezione del materiale o regolazione del rallentamento durante la fase di taglio può causare un'interruzione dell'alimentazione della macchina per la stampa a caldo. Il design integrato di taglio e riavvolgimento delle moderne macchine di taglio, insieme alla funzione di riavvolgimento senza tempi di inattività, è progettato per eliminare questo punto di interruzione del ritmo, garantendo che il processo di taglio mantenga sempre una capacità di alimentazione "un battito più veloce" rispetto alle macchine per la stampa a caldo.
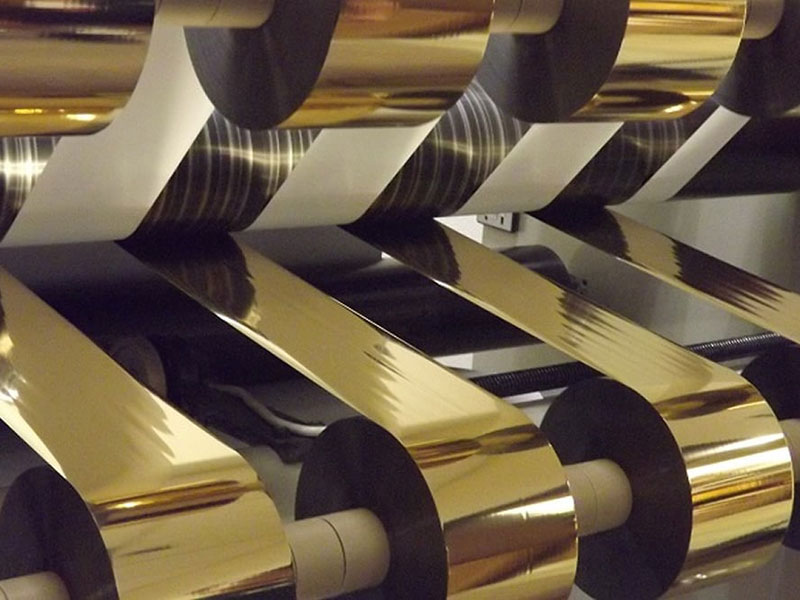
Lista di controllo per la selezione
Al momento dell'acquisto, si consiglia di mettere da parte i singoli valori promozionali di "velocità massima" e "larghezza massima" e di basare la propria decisione sulle seguenti domande:
Se l'obiettivo principale è il taglio a larghezza ampia: il diametro dell'albero della lama e il peso del corpo sono i primi ostacoli, seguiti dalla verifica se il sistema di correzione sta tracciando bordi o linee, poiché l'errore cumulativo del disallineamento del materiale di ampia larghezza è maggiore.
Se l'obiettivo principale è la realizzazione di fenditure stretteIl metodo di bloccaggio dell'utensile è più critico dei parametri di velocità; la disposizione automatica dell'utensile e l'avvolgimento della slitta influiscono direttamente sull'efficienza del cambio e sulla qualità della superficie di taglio.
Se desideri un taglio ad alta velocità:Non limitatevi a considerare la velocità massima nominale; chiedete al produttore informazioni sulle fluttuazioni di tensione durante le fasi di accelerazione/decelerazione e di riavvolgimento. I report sulle differenze di larghezza per il taglio continuo su 500 metri sono più utili delle velocità massime raggiunte in laboratorio.
Se i requisiti di larghezza e velocità non sono estremi:Dare priorità al budget per i sistemi di controllo della tensione a circuito chiuso rispetto alla velocità massima; una volta stabilizzata la tensione, il livello di qualità raggiungibile per il taglio a velocità medio-basse è in realtà più elevato.
La scelta di una macchina per il taglio a caldo di fogli di alluminio si riduce a un problema di compatibilità: la larghezza determina il limite inferiore dell'attrezzatura (ovvero se la struttura è sufficientemente rigida), la velocità determina il limite superiore (il controllo della tensione è adeguato) e la combinazione di larghezza e velocità definisce se una macchina si adatta al ritmo di produzione.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






