Poiché la stampa a caldo continua a dominare il settore degli imballaggi di alta gamma, delle etichette e delle finiture decorative, la qualità della lamina tagliata determina direttamente la resa del successivo processo di stampa. Nel 2026, il mercato delle macchine per il taglio di lamine per la stampa a caldo è notevolmente maturato, ma con questa maturità arriva anche una gamma più ampia di configurazioni tecniche, livelli di automazione e fasce di prezzo che possono rendere difficile la scelta delle specifiche.
Questa guida fornisce un quadro strutturato per la valutazione delle macchine per il taglio a caldo di fogli di alluminio, trattando le caratteristiche dei materiali che determinano la progettazione della macchina, i parametri fondamentali che distinguono le macchine efficienti da quelle problematiche e le funzionalità di automazione che stabiliscono se la vostra attività può gestire in modo redditizio i moderni modelli di produzione.
Comprendere il materiale: perché la stampa a caldo richiede un taglio specializzato
Prima di valutare le specifiche della macchina, è fondamentale comprendere cosa rende la lamina per stampa a caldo fondamentalmente diversa dalle pellicole e carte standard. La lamina per stampa a caldo è un laminato multistrato costituito da una pellicola di base in PET (tipicamente 12-25 μm), uno strato di rilascio, uno strato di pigmento o alluminizzato e uno strato adesivo.
Questa struttura crea specifiche vulnerabilità durante il taglio:
• Sensibilità alla tensioneLa sottile base in PET si allunga sotto una tensione eccessiva, causando errori di allineamento e crepe nel rivestimento. Una tensione insufficiente produce rotoli allentati e telescopici.
• Fragilità del rivestimento: Gli strati di pigmento e metallizzati si graffiano facilmente a contatto con rulli o lame. Le pellicole laser e olografiche con motivi di diffrazione sono particolarmente vulnerabili.
• Generazione di polvere:L'attrito generato dal taglio produce polvere microscopica di alluminio e polvere di PET. Se non rimossa, questa contaminazione crea "forellini" e "macchie dorate" durante il processo di stampaggio.
Queste caratteristiche del materiale spiegano perché una taglierina per pellicole generica raramente fornisce risultati accettabili con le pellicole per stampa a caldo. La macchina deve essere configurata specificamente per una manipolazione delicata e precisa.

Parametro chiave 1: Precisione del taglio e qualità del bordo
La precisione del taglio determina direttamente la stabilità del flusso della lamina durante il processo di stampa a caldo. Errori di larghezza che sembrano trascurabili nella fase di taglio si manifestano spesso, a valle, come disallineamenti, rotture della lamina o motivi incompleti.
Cosa verificare:
• Tolleranza di larghezzaNel 2026, le configurazioni di base dovrebbero rientrare in un intervallo di ±0,05 mm. Le operazioni incentrate sulla qualità dovrebbero puntare a ±0,02 mm, mentre le applicazioni anticontraffazione di fascia alta potrebbero richiedere un controllo ancora più rigoroso.
• Pulizia della superficie terminaleDopo il riavvolgimento, il disallineamento della superficie terminale del rotolo finito deve rimanere entro ±0,2 mm. Una scarsa qualità della superficie terminale provoca deviazioni o un cattivo allineamento del rotolo sulla macchina per stampaggio.
• Qualità dei bordiIl taglio deve essere piatto e liscio, senza sbavature, bordi bianchi, deformazioni da stiramento o microfratture.
Suggerimento per la verifica dello spettacoloDurante una sessione di prova di taglio, portate il materiale più difficile da lavorare, ovvero il rivestimento più sottile e delicato che utilizzate, ed esaminate il bordo tagliato con una lente d'ingrandimento. I risultati ideali mostrano una sezione trasversale liscia e priva di imperfezioni. Seghettature o bave sottili indicano una precisione meccanica insufficiente.
Parametro chiave 2: Sistema di controllo della tensione
Il controllo della tensione è ampiamente considerato il fattore più importante che distingue una taglierina mediocre da una ad alte prestazioni. La stampa a caldo su lamina richiede quella che gli esperti del settore definiscono una manipolazione estremamente delicata.
Il problema di un controllo inadeguato della tensione:
Una tensione eccessiva allunga il substrato in PET, danneggia i reticoli laser e causa errori di allineamento. Una tensione insufficiente, invece, produce rotoli allentati che si allungano o deviano durante lo svolgimento. La difficoltà è ulteriormente accentuata dal fatto che la tensione ottimale varia all'aumentare del diametro del rotolo di riavvolgimento.
Ecco come si presenta un sistema adeguato:
• Controllo a circuito chiuso:La macchina deve utilizzare sensori di tensione ad alta precisione (rulli flottanti o celle di carico) con controllo a circuito chiuso indipendente per svolgimento, trazione e riavvolgimento. I semplici sistemi a circuito aperto non sono sufficienti per lamine sottili.
• Precisione della tensione:Si richiede una precisione di controllo entro ±0,5 N o ±5%, con una velocità di risposta dell'ordine dei millisecondi.
• Tensione conica:All'aumentare del diametro di riavvolgimento, la tensione dovrebbe diminuire automaticamente secondo una curva predefinita. Ciò impedisce il fenomeno "tensione interna, allentamento esterno" che causa lo slittamento tra gli strati nelle fessure strette.
• Albero di trasmissione per materiali di grandi dimensioni: Durante il taglio di rotoli di grandi dimensioni con tolleranze di spessore, le unità di scorrimento indipendenti sull'albero di riavvolgimento contribuiscono a eliminare la formazione di bolle e l'avvolgimento irregolare.
Le tradizionali soluzioni di frenatura a particelle magnetiche rimangono valide per scenari a velocità medio-basse, ma il controllo della tensione servoassistito a circuito chiuso è praticamente indispensabile per operazioni ad alta velocità o con materiali ultrasottili.

Parametro chiave 3: Configurazione del sistema di taglio
Il meccanismo di taglio determina sia la qualità del bordo tagliente sia le esigenze di manutenzione. Esistono tre configurazioni principali, ognuna adatta a diverse esigenze di materiale.
Taglio a cesoia (lame circolari)
Il taglio a lama circolare a cesoia è generalmente la scelta consigliata per la stampa a caldo di lamine. Questo metodo utilizza dischi lame superiori e inferiori che agiscono come forbici, producendo un taglio più netto con meno polvere e una maggiore durata rispetto alle lame da rasoio. L'azione a forbice crea un vero e proprio taglio, anziché una semplice "compressione" che deforma il materiale.
Per lamine sottili (12–30 μm), si raccomanda spesso un angolo della lama superiore di 15°–20°. Il materiale della lama dovrebbe essere in carburo cementato o rivestito in ceramica per resistere all'usura; il normale acciaio al carbonio si smussa rapidamente e produce bave dopo pochi chilometri di taglio.
Taglio con la lama di rasoio
Le lame di rasoio sono più economiche e adatte a larghezze ridotte, ma producono più polvere e bave su lamine più spesse. Sono più indicate per configurazioni economiche o applicazioni specifiche con larghezze ridotte, come ad esempio le filettature di sicurezza.
Taglio con lama d'aria (senza contatto)
Per le lamine laser e olografiche con microstrutture superficiali delicate, anche il minimo contatto con una lama o un rullo può causare graffi. Il taglio con lama ad aria compressa utilizza aria ad alta pressione per tagliare il materiale senza contatto fisico, eliminando completamente i graffi causati dalla lama. Si tratta di una configurazione di fascia alta e costosa, riservata ai materiali più sensibili.
Parametro chiave 4: Rulli di guida e rigidità meccanica
Ogni rullo che entra in contatto con la superficie del foglio è una potenziale fonte di graffi o micro-vibrazioni che danneggiano il rivestimento. I "principi fondamentali" meccanici determinano se è possibile mantenere un taglio di alta precisione per anni di produzione.
Specifiche dei rulli da richiedere:
• Finitura superficialeTutti i rulli di guida devono avere una finitura super-speculare con rugosità superficiale Ra ≤ 0,05 μm. Ciò impedisce di graffiare il delicato rivestimento.
• Equilibrio dinamicoI rulli devono essere sottoposti a bilanciamento dinamico (tipicamente di grado G2.5) per evitare micro-vibrazioni ad alta frequenza che danneggiano lo strato di stampa a caldo ad alte velocità.
• Rigidità dell'albero di taglioLa concentricità dell'albero della fresa deve essere controllata entro 0,01 mm. Una rigidità insufficiente dell'albero provoca una flessione nella parte centrale dell'albero nelle macchine di grandi dimensioni, con conseguenti tagli incompleti.
Parametro chiave 5: Rimozione della polvere ed eliminazione dell'elettricità statica
Durante il taglio, l'attrito sul bordo di taglio genera polvere microscopica di alluminio e polvere di PET. Se questa polvere aderisce alla superficie del foglio, crea delle "macchie" o "punti dorati" durante il processo di stampa a caldo, causando lo scarto del prodotto.
Un sistema integrato di aspirazione delle polveri con apposite bocchette di aspirazione in prossimità della zona di taglio è essenziale. Alcune macchine avanzate raggiungono livelli di polvere pressoché nulli durante il funzionamento, grazie alla combinazione di speciali lame circolari angolate e sistema di aspirazione.
L'eliminazione dell'elettricità statica è altrettanto importante. L'accumulo di elettricità statica attira la polvere e fa sì che le strisce tagliate aderiscano ai rulli o tra loro, interrompendo l'avvolgimento. Spazzole antistatiche o barre ionizzanti dovrebbero essere posizionate nei punti critici del percorso del materiale.

Automazione ed efficienza del cambio formato: l'imperativo del 2026
La realtà degli ordini di lamine per stampa a caldo nel 2026 è che le specifiche si sono moltiplicate, passando da una manciata di tipologie tradizionali a decine, mentre le dimensioni dei singoli lotti sono crollate da decine di migliaia di metri a centinaia o addirittura decine di metri. Se un singolo cambio di attrezzatura richiede più di mezz'ora di fermo macchina, gli ordini di piccoli lotti semplicemente non possono generare profitto.
Posizionamento automatico degli utensili
Il posizionamento manuale degli utensili è lento e soggetto a errori umani. Il posizionamento automatico degli utensili tramite servomotori consente all'operatore di inserire la larghezza di taglio desiderata nell'interfaccia HMI, dopodiché i portautensili si spostano automaticamente nelle posizioni corrette. Ciò può ridurre i tempi di cambio ordine da 15 minuti a meno di 3 minuti.
bloccaggio idraulico o pneumatico degli utensili
Questi sistemi assicurano una pressione uniforme su tutti i gruppi di lame e impediscono spostamenti assiali durante il funzionamento ad alta velocità, garantendo larghezze di taglio costanti.
Caratteristiche a cambio rapido da valutare:
• Svolgimento senza albero con sollevamento idraulico per un rapido caricamento di bobine jumbo
• Guide di posizionamento laser per un rapido inserimento di anime in carta/plastica
• Richiamo automatico dei parametri di tensione per diversi materiali e larghezze
Adattare le specifiche alla realtà produttiva
Se i vostri prodotti principali sono articoli finiti di larghezza ridotta (pacchetti di sigarette, etichette per liquori, fili di sicurezza), la larghezza minima del taglio è un requisito imprescindibile. Lo standard di settore si aggira intorno ai 20-30 mm, ma alcune macchine offrono moduli opzionali per il taglio di larghezze ridotte fino a 8 mm. La tolleranza di larghezza deve essere controllata con maggiore rigore per la stampa a caldo di microtesti su imballaggi di lusso.
Se si lavora con lamina laser o olograficaIl taglio con lama ad aria compressa o l'utilizzo di una macchina con un sistema di manipolazione del materiale estremamente delicato è imprescindibile. Il taglio con cesoia standard potrebbe graffiare il modello di diffrazione, causando una perdita di resa invisibile.
Se il mix del tuo ordine è molto varioLe caratteristiche relative ai piccoli volumi, al posizionamento automatico degli utensili e al cambio rapido dovrebbero essere considerate importanti quanto la precisione del taglio. La redditività dei piccoli lotti dipende dalla minimizzazione dei tempi di inattività tra un ordine e l'altro.
Se si esegue una produzione continua ad alto volumeIl controllo della tensione servoassistito a circuito chiuso, un'efficace aspirazione della polvere e una durata costante delle lame diventano la priorità. Valutare macchine con funzionalità di manutenzione predittiva che monitorano vibrazioni, corrente e temperatura per prevedere l'usura degli utensili o i guasti dei cuscinetti.
Considerazioni sui costi e panorama di mercato
Nel 2026, il mercato delle macchine per il taglio a caldo di fogli di alluminio presentava un'ampia gamma di prezzi. Le configurazioni di base, con posizionamento manuale degli utensili e controllo della tensione ad anello aperto, potevano essere adatte ad applicazioni semplici, ma avrebbero faticato a soddisfare le esigenze di precisione e di cambio formato della moderna produzione di fogli di alluminio. Le macchine di fascia media, con controllo della tensione ad anello chiuso e un livello di automazione adeguato, rappresentavano in genere il miglior compromesso tra prestazioni e investimento. Le configurazioni di fascia alta, con azionamento completamente servoassistito, posizionamento automatico degli utensili e sistemi di ispezione visiva, avevano prezzi più elevati ma offrivano la precisione e l'efficienza necessarie per le applicazioni più esigenti.
Per gli acquirenti in Nord America e in Europa, il panorama dei fornitori comprende produttori affermati di moduli e sistemi completi per il taglio, oltre a opzioni di importazione da produttori asiatici con diversi livelli di capacità tecnica e infrastrutture di supporto.
Un ultimo consiglio:Prima di acquistare una macchina, è fondamentale effettuare una prova di taglio con il proprio materiale. Misurate le deviazioni di larghezza con un calibro e ispezionate la superficie di taglio con una lente d'ingrandimento. Analizzate i dati di funzionamento continuo su almeno 500 metri, prestando particolare attenzione alla stabilità della precisione durante le fasi di accelerazione, decelerazione e cambio rullo. La macchina che si comporterà bene in questi test pratici garantirà un servizio affidabile a lungo, ben oltre il momento in cui le specifiche tecniche della brochure saranno svanite dalla memoria.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
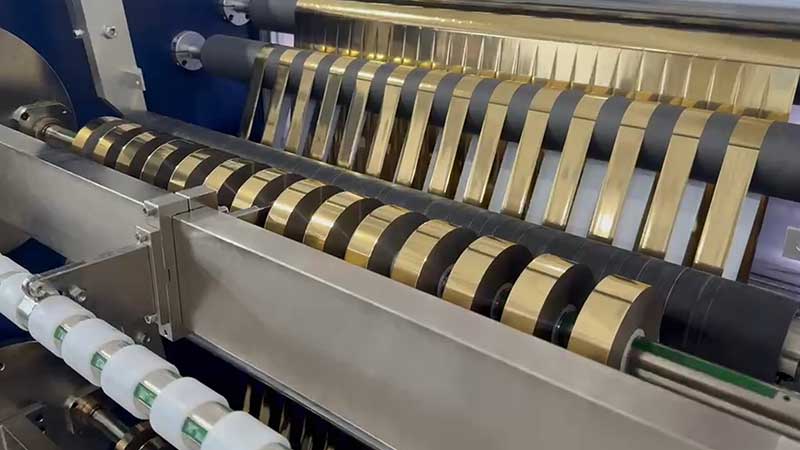
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






