Nella filiera della stampa di codici a barre, le macchine taglia-nastro svolgono il ruolo di "ponte": tagliano con precisione i grandi rotoli di nastro rivestito in rotoli più piccoli adatti ai diversi modelli di stampanti di codici a barre. Questo processo può sembrare semplice, ma determina direttamente la qualità della stampa finale: una precisione di taglio insufficiente può causare disallineamenti del nastro e linee bianche nella stampa; un controllo errato della tensione può provocare la fuoriuscita di polvere, pieghe o persino la rottura del nastro. La funzione principale di una macchina taglia-nastro si basa su tre dimensioni: "taglio preciso, avvolgimento stabile e velocità di funzionamento".

Controllo di precisione del taglio: dall'esecuzione meccanica alla collaborazione di sistema
La precisione di taglio è l'indicatore di prestazione fondamentale delle macchine per il taglio di nastri. Il requisito principale è quello di tagliare il nastro largo in sottorotoli di larghezza specificata, con errori di larghezza generalmente controllati entro ±0,1 mm. Questa precisione non è ottenuta da un singolo componente, ma è il risultato di un sistema coordinato.
Gli attuatori per il taglio utilizzano in genere sistemi a lame circolari o piatte, con il numero e la spaziatura dei gruppi di lame regolabili manualmente o tramite CNC in base alle esigenze dell'ordine. Per materiali più duri come i nastri a base di resina, la resistenza all'usura e l'affilatura delle lame sono fondamentali. Ma affidarsi esclusivamente all'utensile stesso non è sufficiente: il sistema di correzione svolge il ruolo di "calibratore". Monitorando la posizione del bordo del nastro in tempo reale tramite sensori fotoelettrici, il sistema di correzione può regolare dinamicamente la posizione laterale del nastro per garantire che il bordo del nastro rimanga teoricamente allineato con l'utensile durante l'intero processo di taglio. Senza questo livello di protezione, anche con un'installazione precisa dell'utensile, anche una leggera deriva laterale durante il funzionamento del nastro può accumularsi in significative deviazioni di larghezza.
Una maggiore precisione è garantita dai sistemi di controllo parametrico. Le moderne macchine per il taglio di nastri utilizzano generalmente PLC o interfacce touchscreen, che consentono agli operatori di impostare parametri quali lunghezza, velocità e quantità di taglio, e il sistema calcola automaticamente una curva operativa ottimale in base a queste impostazioni. Alcuni modelli avanzati dispongono anche di funzioni di controllo di avvio e arresto del buffer, che regolano automaticamente velocità e tensione durante le fasi di avvio e arresto per evitare fluttuazioni nelle tolleranze di taglio causate da impatti istantanei. I dati dimostrano che questa ottimizzazione può migliorare la precisione di taglio di oltre il 50%.

Controllo della tensione: la linfa vitale della qualità lungo l'intero processo
Se la precisione del taglio determina la "conformità dimensionale" del nastro, il controllo della tensione ne determina le "prestazioni di stampa". La tensione è la variabile di processo più importante e delicata nel taglio del nastro: una tensione eccessiva provoca danni da trazione alla pellicola di base in PET, causando alterazioni fisiche nello strato di inchiostro che vi aderisce e, di conseguenza, la dispersione di polvere durante l'uso; una tensione insufficiente fa sì che il nastro si allenti durante l'avvolgimento, causando pieghe, linee bianche o rientranze durante la stampa; una tensione non uniforme porta al disallineamento del nucleo e allo slittamento laterale.
Il sistema di controllo della tensione di una macchina per il taglio di nastri deve consentire la regolazione indipendente delle fasi di svolgimento e avvolgimento, nonché il controllo della tensione conica. La tensione conica si riferisce alla diminuzione della tensione all'aumentare del diametro di avvolgimento: se la tensione rimane costante, il nastro di carbonio esterno si tenderà e "comprimerà" lo strato interno, deformandolo. Una soluzione comune per questo controllo consiste nell'utilizzare servomotori accoppiati a frizioni a polvere magnetica: la frizione a polvere magnetica fornisce la coppia di tensione di base, mentre il sistema servoassistito effettua una regolazione fine in tempo reale in base alle variazioni del diametro della bobina.
L'effetto del controllo della tensione si riflette in ultima analisi sulla planarità dell'avvolgimento del nastro finito. Il nastro deve essere perfettamente piatto e mantenuto parallelo al nucleo della fustella in modo che i bordi del nastro siano sottoposti a una tensione uniforme durante la stampa. Se l'avvolgimento non è uniforme, i punti di forza si concentrano su un lato del bordo del nastro, aumentando significativamente il rischio di rottura. Pertanto, il sistema di tensione e la progettazione dell'albero di avvolgimento sono spesso collegati: l'avvolgimento richiede sufficiente rigidità e concentricità, e alcuni modelli sono dotati di supporti automatici per ridurre le oscillazioni durante le operazioni ad alta velocità.
Efficienza di avvolgimento e commutazione: da "arresto e sostituzione dell'albero" a "produzione continua"
Il taglio è solo a metà dell'opera; il nastro deve ancora essere riavvolto ordinatamente sull'anima finita. Le prestazioni del dispositivo di avvolgimento influiscono direttamente sull'efficienza produttiva e sulla qualità del prodotto finito. I dispositivi attualmente più diffusi supportano l'avvolgimento simultaneo di più bobine, comunemente configurati come sistemi di avvolgimento a tre o quattro assi, in grado di gestire più sottobobine contemporaneamente. Le specifiche delle bobine sono generalmente compatibili sia con matrici da 1 pollice che da 1/2 pollice per adattarsi a diverse marche di stampanti di codici a barre (come Zebra, Honeywell, ecc.).
Il collo di bottiglia per l'efficienza spesso non risiede nella velocità di taglio, ma nei tempi di inattività durante i cambi di bobina. Le apparecchiature tradizionali richiedono l'arresto dopo l'avvolgimento e lo smontaggio manuale dell'albero del materiale e la sostituzione dell'anima con un nuovo tubo, un processo lungo e complesso. Per ovviare a questo problema, è stato sviluppato il sistema di avvolgimento a rotazione: la stazione di avvolgimento utilizza una struttura a staffa rotante; quando un albero è completamente carico, il sistema ruota automaticamente sull'albero successivo per continuare l'avvolgimento, completando contemporaneamente lo scarico completo dell'albero e la preparazione per i nuovi alberi. Alcuni modelli di fascia alta integrano anche funzioni di taglio automatico, tagliando i nastri non appena l'avvolgimento è completato, con tagli netti ed evitando distorsioni e irregolarità causate dal taglio manuale.
Il sistema di raccolta degli scarti è un'importante garanzia per la continuità della produzione. Durante il taglio del nastro, il materiale di scarto sui bordi del rotolo madre deve essere avvolto tempestivamente; in caso contrario, potrebbe impigliarsi nell'attrezzatura e comprometterne il funzionamento. Il dispositivo di avvolgimento degli scarti, azionato da un motore a coppia elevata, riavvolge il materiale di scarto in bobine compatte con una coppia stabile, garantendo che la linea di taglio principale non venga interrotta.
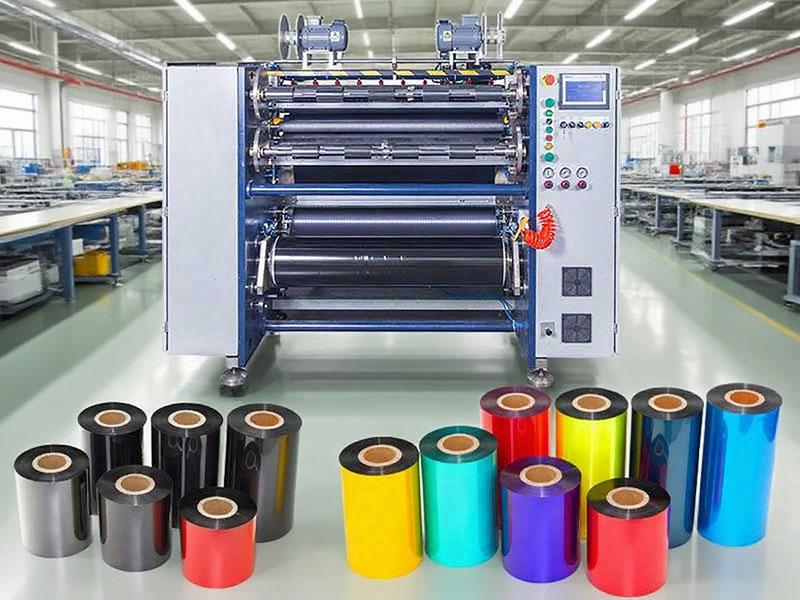
Automazione e intelligenza: dalle "apparecchiature operative" ai "sistemi di gestione"
I limiti funzionali delle moderne macchine per il taglio dei nastri hanno da tempo superato le semplici funzioni di "taglio" e "avvolgimento". L'aumento dell'automazione sta ridefinendo il ruolo degli operatori.
La console della cintura di guidaQuesto è un esempio tipico. Dopo il taglio, il nastro finito deve essere alimentato con una pellicola guida (nastro di piombo) sul nucleo del rotolo in modo che gli utenti finali possano inserirlo nella stampante. L'applicazione manuale del nastro guida non è solo inefficiente, ma anche difficile da uniformare. La piattaforma a nastro guida completamente automatica può completare automaticamente l'unione, il taglio e l'incollaggio del nastro, riducendo significativamente l'intervento manuale e risparmiando materiale.
Gestione delle formule parametricheQuesta tecnologia conferisce all'apparecchiatura una "capacità di memoria". Diversi lotti e materiali di nastri (a base di cera, misti, a base di resina) corrispondono a diverse curve di tensione, parametri di velocità e configurazioni del gruppo utensili. Gli operatori possono salvare le combinazioni di parametri verificate come ricette e richiamarle con un clic per la produzione successiva, riducendo i tempi di debug e gli errori umani. I dati relativi all'"intervallo di tensione ottimale" accumulati durante la messa in servizio sono diventati inoltre una risorsa fondamentale per la manutenzione dell'apparecchiatura e il trasferimento tecnologico.
Ispezione online e diagnosi dei guastiLe funzionalità migliorano ulteriormente l'affidabilità della produzione. Il sistema monitora in tempo reale lo stato di allineamento dei bordi, le fluttuazioni di tensione e la velocità operativa del nastro. Non appena viene rilevata un'anomalia, attiva un allarme o si arresta automaticamente per prevenire incidenti di qualità su larga scala.
Conclusione
La funzione principale della macchina per il taglio del nastro per stampanti di codici a barre è essenzialmente un ciclo tecnologico chiuso basato su "precisione, tensione ed efficienza". Il controllo della precisione di taglio risolve il problema di "quanto largo tagliare", il controllo della tensione risolve il problema di "taglio di qualità e usabilità", e l'avvolgimento e l'automazione risolvono il problema di "taglio rapido o risparmio di manodopera". Questi tre fattori si limitano e si supportano a vicenda: senza precisione, il controllo della tensione è impossibile; senza garanzie di tensione, la planarità del rotolo è come castelli in aria; senza un avvolgimento e una commutazione efficienti, per quanto elevata sia la velocità di taglio, non può essere convertita in effettiva capacità produttiva.
Per le aziende che si occupano della lavorazione dei nastri, comprendere la logica tecnica alla base di queste funzioni fondamentali non è solo la base per la scelta delle attrezzature, ma anche il fondamento per ottimizzare i processi produttivi e migliorare la competitività dei prodotti. Nelle applicazioni di stampa di codici a barre, sempre più sofisticate, ogni dettaglio tecnico del processo di taglio incide in ultima analisi sulla qualità della stampa finale.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


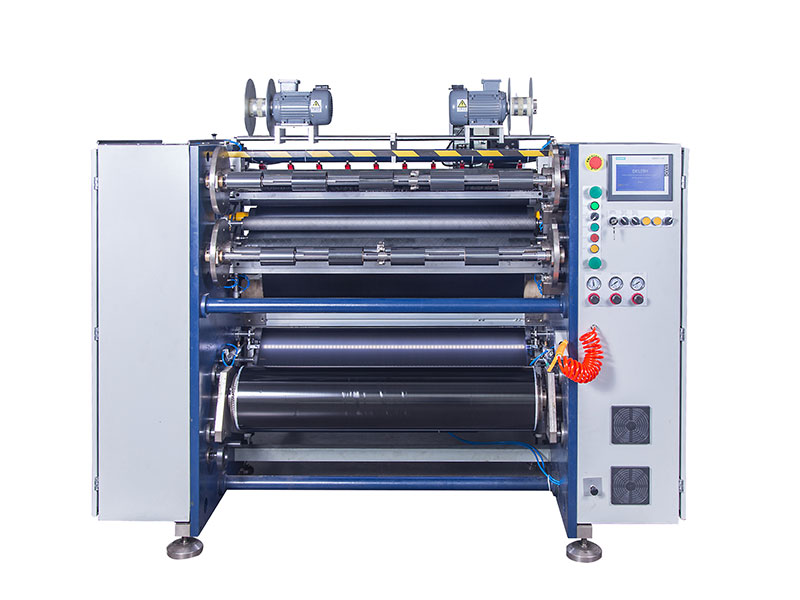

 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






