L'avvolgimento irregolare è uno dei problemi di qualità più persistenti nel processo di taglio dei nastri. Le pellicole di base dei nastri hanno in genere uno spessore di soli 4,5-10 micron e sono estremamente sensibili. Anche uno spostamento di pochi millimetri sulla superficie terminale può causare la formazione di pieghe sul nastro o persino l'usura della testina di stampa durante le successive fasi di stampa. Molti operatori sono abituati a regolare la tensione o a sostituire le lame in modo casuale ogni volta che riscontrano delle anomalie, il che spesso porta a regolazioni sempre più caotiche. In realtà, l'avvolgimento irregolare non è un singolo difetto, ma una caratteristica complessa che compromette il controllo della tensione, la precisione meccanica e l'equilibrio del sistema ausiliario. Questo articolo partirà dalla classificazione dei sintomi e fornirà un approccio risolutivo che procede dal semplice al complesso e che può essere implementato rapidamente.

Fase 1: Comprendere i noodles e applicare soluzioni mirate
Prima di iniziare, osservate la forma specifica dell'estremità di avvolgimento, poiché manifestazioni diverse indicano cause completamente diverse. Se la superficie terminale appare a forma di "bocca di campana" o di cono prominente su un solo lato, il problema risiede solitamente in una tensione di avvolgimento eccessiva o in una pressione non uniforme alle due estremità del rullo di pressione; se entrambe le estremità sono ordinate ma la parte centrale è allentata o parzialmente sollevata, si dovrebbe sospettare un problema alla bobina di avvolgimento, un tubo di carta deformato o una tolleranza eccessiva dello spessore del materiale in ingresso; se la superficie terminale mostra un'oscillazione seghettata periodica, la punta della lancia dovrebbe indicare usura della lama o spazi di taglio irregolari; tuttavia, una deviazione generale e una deviazione a serpentina spesso indicano che il rullo guida non è parallelo o che il sistema di correzione non funziona correttamente. Identificare il tipo di sintomo è il prerequisito per evitare tentativi inutili.

Controllo della tensione: prima abbassare, poi regolare, usare con abilità la rastrematura
Nella stragrande maggioranza dei casi di raccolta incompleta, la causa principale è da ricercarsi in un'errata impostazione della tensione. Il materiale del nastro è estremamente sottile; se la tensione è troppo elevata, il materiale si allunga eccessivamente, causando una sollecitazione non uniforme sui bordi e la formazione di una "conchiglia"; se la tensione è troppo bassa, lo strato intermedio si allenta e la superficie terminale si deforma naturalmente. Un metodo di verifica rapido consiste nel ridurre la tensione di avvolgimento del 5-10% alla volta, quindi eseguire una prova di due o tre metri per osservare le modifiche sulla superficie terminale. Per strisce di prova larghe 10 mm, il valore empirico della tensione di avvolgimento è solitamente compreso tra 3 e 5 N. Ancora più importante, l'impostazione della conicità è fondamentale. Man mano che il diametro del rotolo aumenta, se la tensione non diminuisce lungo la curva, lo strato esterno premerà sullo strato interno come una pressa idraulica, formando un "nucleo a margherita" o uno strato sfalsato a forma di torre. Prendendo come esempio un nucleo di bobina con un diametro esterno iniziale di 300 mm, la tensione iniziale può essere impostata a 12 N, quella finale può essere ridotta a 8 N e il coefficiente di rastrematura può essere impostato tra 0,3 e 0,5, ottenendo di fatto la struttura ideale di "stretto all'interno, allentato all'esterno".
Rulli e parallelismo: i "spintori invisibili" spesso trascurati
Anche regolando la tensione, la superficie terminale rimane irregolare e il problema è probabilmente dovuto a un'errata precisione meccanica. Se il rullo di pressione e l'albero di riavvolgimento non sono paralleli, ogni rotazione genera una spinta assiale che sposta la cinghia di carbonio da un lato, creando uno strato disallineato. In loco, è possibile inserire un foglio di carta A4 nello spazio tra le due estremità del rullo e la bobina di riavvolgimento. Se la resistenza percepita durante l'estrazione è notevolmente diversa, significa che le linee non sono parallele. In caso di emergenza, è possibile allentare la sede del cuscinetto a un'estremità del rullo di pressione e inserire uno spessore sottile di 0,1-0,2 millimetri per correggere il disallineamento. Altrettanto importante è lo spazio tra il tubo di carta e la bobina di riavvolgimento. Quando lo spazio supera 0,5 millimetri, il tubo di carta subisce scosse eccentriche durante la rotazione ad alta velocità, causando oscillazioni periodiche della superficie terminale. Il gioco di accoppiamento standard deve essere controllato entro 0,3 millimetri. È possibile utilizzare, come soluzione temporanea, un foglio di carta assorbente avvolto attorno all'albero per ridurre l'attrito, mentre per le soluzioni a lungo termine è necessario procurarsi tubi di carta con tolleranze adeguate. Inoltre, l'eccentricità radiale dell'albero di avvolgimento non deve superare 0,05 millimetri e gli alberi piegati devono essere sostituiti o raddrizzati.
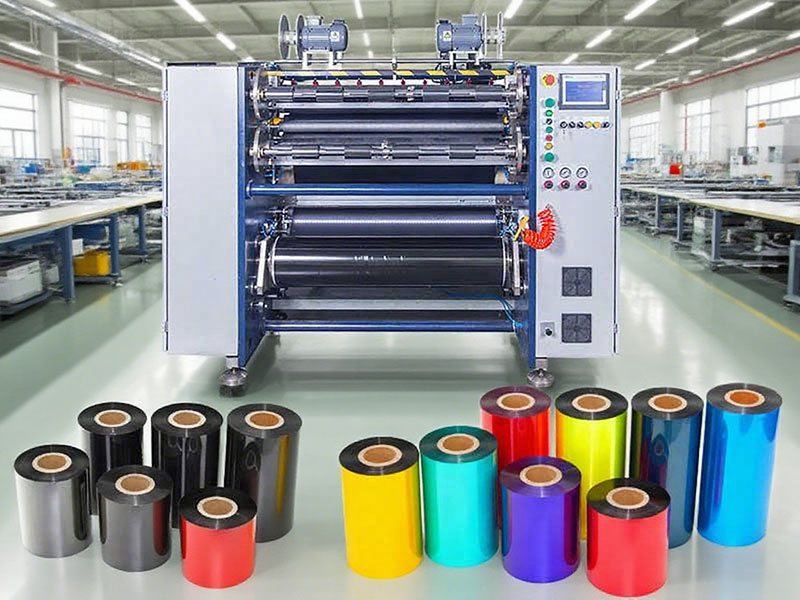
Correzione e strumenti: non lasciate che piccoli problemi si trasformino in gravi guasti.
Il malfunzionamento del sistema di correzione è la causa diretta della deviazione di avvolgimento, e spesso la causa è sorprendentemente semplice: un accumulo di toner sulla lente del sensore fotoelettrico. Pulire la sonda con alcol e premere delicatamente il bordo del nastro per verificare se il sensore reagisce; la maggior parte dei problemi nascosti può essere eliminata in trenta secondi. Se il tubo dell'aria dell'attuatore di correzione si stacca o si piega, è possibile regolare manualmente l'avvolgitore in posizione centrale per completare temporaneamente piccoli ordini. Per quanto riguarda gli utensili da taglio, la distanza consigliata tra le lame superiore e inferiore per il taglio del nastro è di soli 0,01-0,03 millimetri, circa la metà rispetto al taglio della carta comune. Durante l'avvolgimento, si accumulano gradualmente bave o tagli ondulati causati dall'usura della lama, formando strati sfalsati sulla superficie terminale. In questa fase, si utilizza uno spessimetro da 0,02 mm per ricalibrare la distanza e, se l'usura è eccessiva, la lama deve essere sostituita direttamente: il tempo necessario per l'affilatura è di gran lunga superiore al costo della sostituzione.
Definire l'ordine: trasformare l'esperienza di debug in parametri riutilizzabili
La massima efficienza nella risoluzione dei problemi di avvolgimento incompleto non consiste nel riscoprire ogni guasto, ma nel mantenere i parametri che sono stati calibrati con successo. Si raccomanda di creare una "scheda di anamnesi" per ogni apparecchiatura, registrando i valori di tensione di avvolgimento, coefficiente di conicità, pressione dei rulli e gioco degli utensili corrispondenti ai diversi modelli di nastro (larghezza, spessore del substrato, tipo di rivestimento). Durante il cambio formato, sono stati richiamati direttamente i parametri storici ed è stata effettuata una prova di percorrenza all'80% della velocità normale per 200 metri per verificare la superficie terminale. I primi 100 metri sono stati controllati per le condizioni a bassa velocità e gli ultimi 100 metri per la stabilità ad alta velocità. Durante ogni turno, utilizzare un righello per verificare il parallelismo dei rulli di guida; se la deviazione supera 0,1 millimetri per metro, è necessaria una correzione; la pulizia settimanale di tutti i rulli viene effettuata con alcol industriale, in particolare per rimuovere l'adesione di polvere di carbonio sulle superfici dei rulli in gomma. L'avvolgimento incompleto è essenzialmente un segnale di allarme di uno squilibrio tra la precisione dell'apparecchiatura e i parametri di processo. Considerarla un'opportunità per un'ispezione del sistema è molto più utile che dover continuamente intervenire per risolvere problemi urgenti.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






