La precisione di larghezza di una macchina per il taglio di nastri viene solitamente misurata in base alla tolleranza tra la larghezza effettiva della striscia stretta dopo il taglio e la larghezza target. I modelli di fascia alta possono mantenere questa tolleranza entro ±0,05 mm, mentre le apparecchiature comuni si attestano spesso tra ±0,3 mm e ±0,5 mm. Sebbene la differenza possa sembrare minima, essa determina direttamente la fluidità del movimento del nastro e la durata di stampa nella stampante: strisce strette con larghezza eccessiva possono, nella migliore delle ipotesi, incresparsi e disallinearsi, o, nella peggiore, rompersi a causa di una forza non uniforme sui bordi durante la stampa ad alta velocità. Per comprendere i principi del controllo di precisione della larghezza, è necessario andare oltre la semplice prospettiva di "se l'utensile taglia con precisione" e considerare il processo di taglio come un sistema ingegneristico quadridimensionale che coinvolge tensione, guida, utensile e ispezione.

1. Sistema a circuito chiuso di tensione: la prima linea di difesa per la precisione della larghezza
Il substrato del nastro è costituito da una pellicola in PET con uno spessore di soli 4,5-12 μm. Le sue proprietà fisiche, che lo rendono estremamente sottile, lo rendono particolarmente sensibile alle forze di trazione. Se la tensione è troppo elevata, la pellicola di base diventa elastica o addirittura si allunga plasticamente, causando una riduzione della larghezza dopo il taglio e determinando dimensioni effettive inferiori al valore target; se la tensione è troppo bassa, il materiale si allenta e si increspa, provocando uno spostamento laterale instabile e impedendo alla macchina da taglio di seguire la traiettoria predeterminata.
Pertanto, la base della precisione della larghezza risiede nel controllo indipendente a circuito chiuso delle tre fasi di tensione: svolgimento, trazione e riavvolgimento. Le moderne macchine da taglio ad alta precisione utilizzano sensori di tensione per rilevare la tensione effettiva del nastro in tempo reale, inviarla al PLC e regolare dinamicamente la coppia di uscita del servomotore tramite algoritmi PID. La velocità di risposta e la precisione a regime di questo circuito chiuso determinano direttamente il limite inferiore della fluttuazione di larghezza. I metodi tradizionali di controllo con frizione a polvere magnetica possono presentare fluttuazioni di tensione fino a ±10%, sufficienti a causare deviazioni di larghezza del lotto a velocità di diverse centinaia di metri al minuto; il sistema servoassistito a circuito chiuso può comprimere le fluttuazioni entro ±0,25 N a ±0,5 N.
Ancora più ingegnosa è la strategia di tensione conica dell'avvolgimento. Man mano che il diametro dell'avvolgimento aumenta, il mantenimento di una tensione costante fa sì che il nastro di carbonio esterno eserciti una forza di compressione eccessiva sullo strato interno, causando la deformazione del nucleo o addirittura l'adesione dell'inchiostro estruso, con conseguente instabilità dell'alimentazione durante il successivo taglio. Basandosi sul diametro del rotolo calcolato in tempo reale, il sistema riduce gradualmente la tensione di avvolgimento secondo una curva preimpostata, mantenendo la striscia stretta a una tensione adeguata dal rotolo pieno a quello vuoto, garantendo condizioni di fine corsa stabili per una larghezza uniforme.

2. Correzione e guida: mantenere il riferimento orizzontale della fresa
Prima che il nastro entri nella lama di taglio, i suoi bordi devono rimanere sempre fissi e in una posizione trasversale nota. Qualsiasi minimo spostamento laterale indica che la lama si è spostata rispetto alla linea di taglio effettiva del nastro, rendendo impossibile un taglio preciso in larghezza.
Il sistema di correzione automatica (EPC) interviene proprio per integrare questa variabile in un ciclo chiuso. Il principio è semplice: sensori fotoelettrici o CCD scansionano continuamente la posizione laterale del bordo del nastro, convertono lo scostamento in segnali elettrici e li trasmettono al controllore, che aziona servomotori o meccanismi pneumatici per spingere la cremagliera di svolgimento o il rullo guida di raddrizzamento per la regolazione fine laterale, "riportando" il nastro nella posizione di riferimento corretta. Le soluzioni attualmente più diffuse raggiungono una precisione di correzione dinamica fino a ±0,1 mm, e persino superiore nelle configurazioni di fascia alta. Per specifiche ultra-strette con larghezze di taglio inferiori a 10 mm, l'importanza della correzione diventa ancora più evidente: la rigidità laterale del nastro stretto è estremamente debole e anche una deviazione di poche decine di micron può rendere il prodotto finito inutilizzabile.
Il sistema di raddrizzamento opera in sinergia con il sistema di rulli guida ad alta rigidità. La rettilineità di tutti i rulli deve essere controllata entro 0,01 mm/m, l'eccentricità radiale è limitata al livello del micron e deve essere mantenuto un rigoroso parallelismo tra di essi. Qualsiasi eccentricità o disallineamento del rullo guida si trasmetterà come oscillazione laterale del nastro con un'ampiezza doppia rispetto alla deviazione. La correzione interviene sugli "offset già verificatisi", mentre i sistemi di rulli guida di precisione riducono il disallineamento alla fonte.

3. Sistema di utensili: meccanica di taglio in spazi micrometrici
Quando la tensione e la guida creano condizioni di alimentazione stabili per il nastro, il passaggio finale per ottenere la precisione della larghezza consiste nel controllare l'utensile e il passo dell'utensile.
L'essenza del taglio circolare con lama risiede nel processo di taglio di una coppia di dischi di taglio, superiore e inferiore. Il gioco laterale tra le lame è il parametro fondamentale che determina la qualità e la precisione della larghezza del taglio. Se il gioco è troppo piccolo, i bordi delle lame sfregano l'uno contro l'altro, producendo bave e polvere, e il bordo del taglio risulta compresso e deformato; se il gioco è troppo grande, il materiale viene strappato anziché tranciato, con la comparsa di piccoli bordi e una larghezza effettiva imprevedibile. Per nastri di carbonio di pochi micron di spessore, questo gioco deve essere generalmente controllato con precisione tra 0,02 mm e 0,05 mm, a seconda dello spessore del substrato e delle proprietà del rivestimento. Anche l'eccentricità radiale della testa di taglio è cruciale; se l'eccentricità del mandrino supera 0,005 mm, la larghezza del taglio fluttuerà in base alla deviazione periodica della lama.
Il metodo di impostazione del passo dell'utensile si è evoluto dal controllo manuale a quello CNC. Le prime apparecchiature si basavano su viti di comando meccaniche e quadranti per la regolazione di ogni singolo utensile, con spazi e posizioni che dipendevano dall'esperienza dell'operatore, con conseguente ripetibilità limitata. I moderni modelli di fascia alta utilizzano servomotori per azionare lo spostamento assiale del portautensili, con una risoluzione fino a 0,01 mm. In combinazione con il controllo di posizione a circuito chiuso, questo elimina completamente gli errori di posizionamento causati dal gioco della vite di inversione. Alcuni dispositivi integrano anche l'ispezione visiva in linea, con telecamere CCD che catturano la posizione effettiva del tagliente in tempo reale, inviando le deviazioni di larghezza al sistema di controllo del portautensili per una compensazione dinamica, trasformando la distanza dell'utensile da un "valore fisso" a un "valore verificabile in tempo reale".
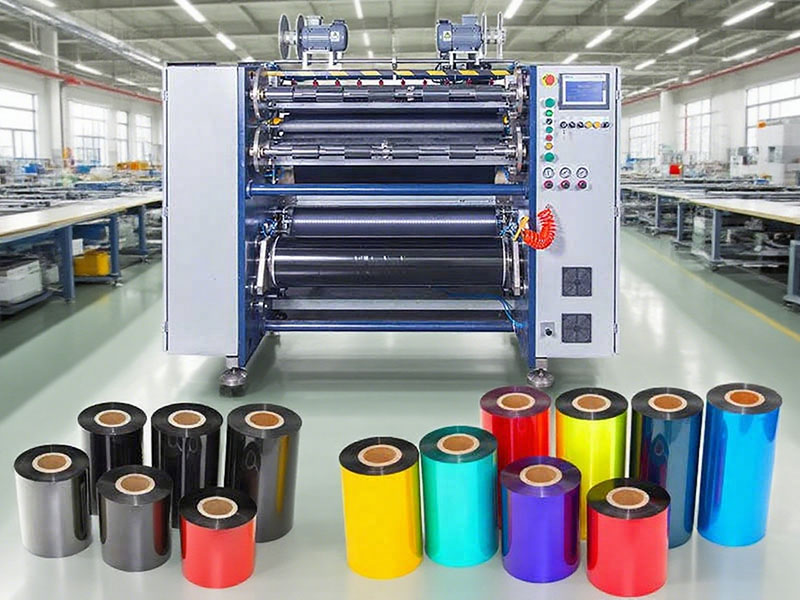
4. Collaborazione di sistema: l'accuratezza è il risultato, non una metrica isolata
Analizzando nel dettaglio le fasi sopra descritte, ciascuna tecnologia apporta un contributo specifico e preciso: il sistema a circuito chiuso di tensione sopprime le variabili di trazione, il sistema di correzione blocca il riferimento laterale e il sistema utensile determina la geometria di taglio. Tuttavia, il raggiungimento di una precisione di larghezza ottimale dipende in ultima analisi dal coordinamento dinamico tra questi tre fattori.
Un esempio tipico è l'accoppiamento dei parametri durante il taglio a banda stretta. Quando la larghezza di taglio scende al di sotto dei 10 mm, la rigidità laterale del nastro diminuisce drasticamente. Se la tensione di avvolgimento è ancora impostata secondo i parametri convenzionali a banda larga, il materiale verrà eccessivamente allungato longitudinalmente e contratto lateralmente a causa dell'effetto Poisson, con conseguente riduzione della larghezza di taglio e concentrazione delle sollecitazioni sui bordi. Regolazioni di processo consolidate riducono la tensione di avvolgimento del taglio a banda stretta al 60-70% del valore convenzionale, diminuendo opportunamente la velocità del veicolo per fornire una finestra di risposta più ampia al sistema di correzione. Ciò significa che la logica di controllo per la precisione della larghezza non si basa sull'ottimizzazione locale indipendente di ciascun sottosistema, ma piuttosto sulla ricerca di un punto di equilibrio dinamico tra velocità, tensione, risposta di correzione e distanza dell'utensile.
Di conseguenza, una macchina per il taglio di nastri ad alta precisione ben calibrata può stabilizzare le tolleranze di larghezza entro ±0,05 mm e ridurre il tasso di difettosità dal 2-3% delle apparecchiature ordinarie a meno dello 0,3%. Per i nastri di alto valore, come quelli a base di resina e ibridi, il risparmio sui costi dei materiali e la riduzione dei tempi di fermo e di messa in servizio derivanti dalla maggiore precisione sono di gran lunga più significativi dei parametri prestazionali dell'apparecchiatura stessa. Il principio della precisione della larghezza si riduce in definitiva a una sola frase: garantire che il movimento del nastro in ogni dimensione prima di raggiungere il bordo della lama sia entro un ciclo chiuso percettibile, intervenibile e correggibile.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






