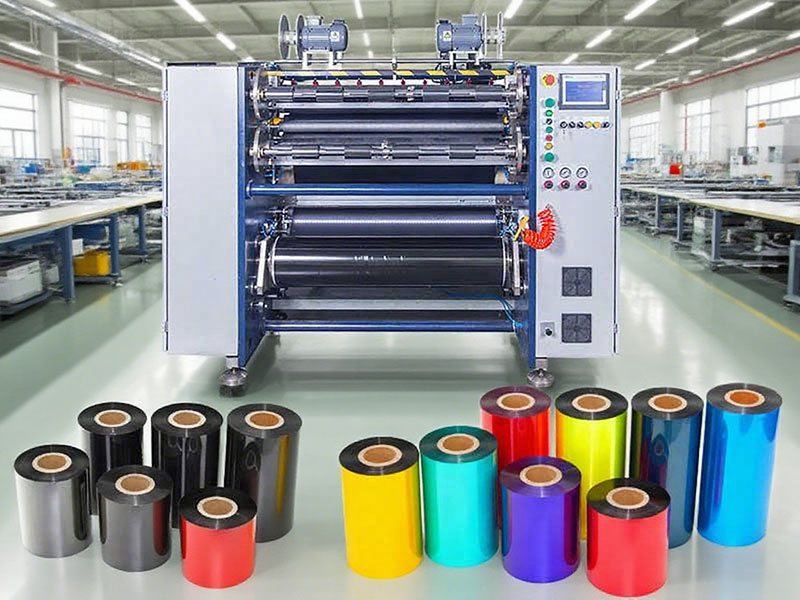
Sebbene i nastri per trasferimento termico possano sembrare simili, al loro interno nascondono caratteristiche completamente diverse. I nastri a base di cera sono morbidi e delicati, mentre quelli a base di resina sono duri e fragili, soggetti a rottura. Le linee di produzione tradizionali spesso richiedono attrezzature diverse per entrambi i materiali o la necessità di sperimentare e regolare ripetutamente i parametri su un'unica macchina. L'avvento delle macchine universali per il taglio di nastri a base di cera e resina rappresenta una risposta diretta a questa problematica: si propone di utilizzare un sistema di tensione, una serie di tecniche di taglio selezionabili e una libreria di parametri intelligenti per controllare due materiali nettamente diversi all'interno di un'unica macchina.

1. Due materiali, due "sfide di taglio"
I nastri a base di cera rappresentano circa il 70% della quota di mercato e sono composti principalmente da cera e nerofumo. I loro rivestimenti sono morbidi, hanno bassi punti di fusione, aderiscono bene alle etichette di carta e sono economici. Tuttavia, la morbidezza crea problemi durante il taglio: l'attrito genera facilmente calore, causando la fuoriuscita di cera dai bordi o l'adesione tra gli strati, e la pellicola di base è estremamente sottile, solitamente solo da 4 a 10 micron, quindi anche una leggera tensione può allungarla e deformarla, provocando pieghe nel rotolo finito e linee bianche o rientranze durante la stampa.
I nastri a base di resina rappresentano l'altro estremo. Il rivestimento, interamente in resina, presenta la massima durezza, è resistente alla corrosione chimica, alle alte temperature e ai graffi, risultando adatto a scenari difficili come etichette in PET, etichette lavabili ed etichettatura di componenti elettronici. Lo svantaggio è che l'utensile si usura molto rapidamente durante il taglio e un controllo improprio può causare scheggiature o microfratture sui bordi; inoltre, è altamente sensibile all'elettricità statica; la tensione generata durante il distacco attira la polvere, che si deposita sul prodotto finito sotto forma di macchie bianche sulla stampa.
Affinché un'unica apparecchiatura possa servire entrambi i materiali contemporaneamente, non si tratta di "compromesso", bensì di una strategia differenziata che consenta il passaggio da un materiale all'altro.

2. Il triplo perno universale: tensione, tecnica del coltello, ambiente
Il controllo della tensione è l'anima della macchina da taglioI nastri a base di cera richiedono un funzionamento a bassa tensione, generalmente controllata tra 5 e 10 Newton per evitare rotture da trazione; i nastri a base di resina richiedono un'alta tensione, da 15 a 30 Newton, per garantire un avvolgimento uniforme. Il cuore dell'apparecchiatura generica risiede in un sistema servoassistito a circuito chiuso combinato con sensori di tensione ad alta precisione per sopprimere le fluttuazioni entro intervalli sufficientemente piccoli, quindi commutare le formule per generare due serie di curve di tensione dallo stesso hardware. Il controllo della conicità è necessario anche durante la fase di avvolgimento: la tensione iniziale è leggermente più alta e diminuisce linearmente all'aumentare del diametro; altrimenti, lo strato interno viene compresso dallo strato esterno, causando una deformazione a "nucleo a margherita" o una durezza irregolare della superficie terminale.
Il metodo di taglio e il metodo di taglio rappresentano il secondo spartiacque.I nastri a base di cera sono morbidi e il taglio "a forbice" con lama circolare riduce la compressione e la fuoriuscita di cera; i nastri a base di resina sono duri e fragili; la lama piatta è sospesa e taglia istantaneamente con un bordo affilato per evitare scheggiature. Anche il materiale della lama è cruciale: gli utensili in acciaio ad alta frequenza sono più che adatti per quelli a base di cera, mentre gli utensili a base di resina richiedono rivestimenti diamantati o lame in carburo di tungsteno, che ne prolungano la durata di diverse volte. L'approccio delle attrezzature multiuso non è quello di trovare una "lama universale", ma di sostituire rapidamente il modulo portautensili, riducendo i tempi di cambio a meno di quindici minuti. Anche la velocità varia in base al materiale: i veicoli a base di cera possono raggiungere velocità da 150 a 200 metri al minuto, mentre quelli a base di resina devono essere ridotti a 50-100 metri. Forzare aumenti di velocità porta solo a delaminazione e bave.
Il controllo ambientale ed elettrostatico è particolarmente esigente per le basi in resina.Durante il taglio ad alta velocità, la tensione di distacco è estremamente elevata, quindi è necessario installare delle barre di ionizzazione ad aria prima dell'avvolgimento per eliminare l'elettricità statica; altrimenti, l'adsorbimento della polvere causerà direttamente macchie bianche nella stampa. Anche la polvere fine generata dal taglio deve essere rimossa mediante aspirazione. Ambienti a temperatura e umidità costanti (23±2°C, 50±5% di umidità relativa) riducono il disallineamento degli strati causato dall'espansione e dalla contrazione del materiale. Queste configurazioni possono essere ottimizzate su linee di produzione basate esclusivamente sulla cera, ma le apparecchiature generiche devono riservare queste capacità ai prodotti a base di resina; altrimenti, il termine "generico" perde di significato.

3. Dalla "regolazione manuale dei parametri" al "passaggio con un clic"
Le tradizionali macchine da taglio si basano in gran parte sull'esperienza di artigiani esperti. Passando a un nastro diverso, tensione, velocità e pressione di taglio dipendono tutte dalla sensibilità. Bisogna sprecare qualche rotolo di materiale per trovare la "sensazione" giusta. La direzione innovativa dei dispositivi di nuova generazione per uso generale è quella di trasformare questa conoscenza tacita in dati accessibili.
I modelli di fascia alta integrano ora sensori ottici o riconoscimento RFID per determinare automaticamente se la membrana in ingresso è a base di cera o di resina e per recuperare gli schemi di corrispondenza da librerie di parametri preimpostati. Il sistema di visione artificiale monitora i bordi di taglio in tempo reale, rallentando automaticamente e alzando la temperatura della lama quando compaiono bave sulla base di resina; se viene rilevato un eccesso di cera sul bordo della base di cera, la tensione viene leggermente regolata. Questo sistema di feedback a circuito chiuso consente all'apparecchiatura di mantenere elevati livelli di produzione senza intervento umano, con tassi di scarto ridotti al di sotto dello 0,5% e una precisione di taglio di ±0,1 millimetri o anche inferiore.
Un livello di cambiamento più profondo risiede nell'accumulo di dati. Ogni taglio rappresenta un esperimento parametrico: un determinato nastro di carbonio a base di resina, a specifiche condizioni di temperatura e umidità, utilizza una combinazione di tensione e velocità per produrre la superficie terminale ottimale, e questi dati vengono registrati, riutilizzati e ottimizzati. Nel tempo, le apparecchiature si adattano sempre più rapidamente a "materiali sconosciuti", e la versatilità non dipende più dalla memoria dell'operatore, ma è integrata nel sistema.
4. La logica pratica della selezione
Per i produttori che intendono acquistare attrezzature generiche, è fondamentale comprendere chiaramente che "generico" non significa "uguale". Se l'attività si basa principalmente su basi a base di cera e miscele, e i materiali a base di resina sono impiegati solo occasionalmente, le macchine da taglio rotative convenzionali, abbinate a un sistema di controllo della tensione stabile, possono soddisfare la maggior parte delle esigenze e offrire il miglior rapporto qualità-prezzo. Se invece la percentuale di materiali a base di resina è consistente, il materiale della lama, l'eliminazione dell'elettricità statica, il sistema di aspirazione e la capacità di attenuazione della tensione devono essere considerati come parametri imprescindibili; in caso contrario, la cosiddetta universalità rimane solo una specifica sulla carta.
Gli scenari in cui vale davvero la pena investire in attrezzature multiuso si verificano quando le strutture degli ordini si spostano da grandi volumi di rotoli standard a produzioni multi-varietà e in piccoli lotti. Rotoli per l'e-commerce, rotoli resistenti all'alcol per uso medicale, etichette industriali resistenti alle alte temperature: queste esigenze di nicchia richiedono che la stessa macchina cambi materiali e specifiche più volte nell'arco di una sola giornata. A questo punto, il valore del modulo di cambio rapido, della chiamata con un clic delle ricette dei parametri e del sistema automatico di impostazione degli utensili diventa evidente.
Il taglio dei nastri non è mai stato semplice come "aprirli". Le basi di cera temono di allungarsi, la resina teme la rottura dei bordi: la prima richiede una lavorazione lenta e a bassa tensione, la seconda una lama dura e ad alta tensione. La sofisticazione tecnica delle macchine universali per il taglio dei nastri risiede proprio nel non fingere che i due materiali siano indistinguibili, ma nell'integrare le differenze nel sistema di controllo, consentendo alla stessa lama di reagire in modo diverso a questi due materiali. Per i produttori di nastri, questo significa che i limiti di accettazione degli ordini si sono ampliati: non è più necessario acquistare una macchina dedicata o rischiare con una macchina non adatta solo per un ordine urgente di lavaggio di nastri a base di resina.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina per pellicole solari
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
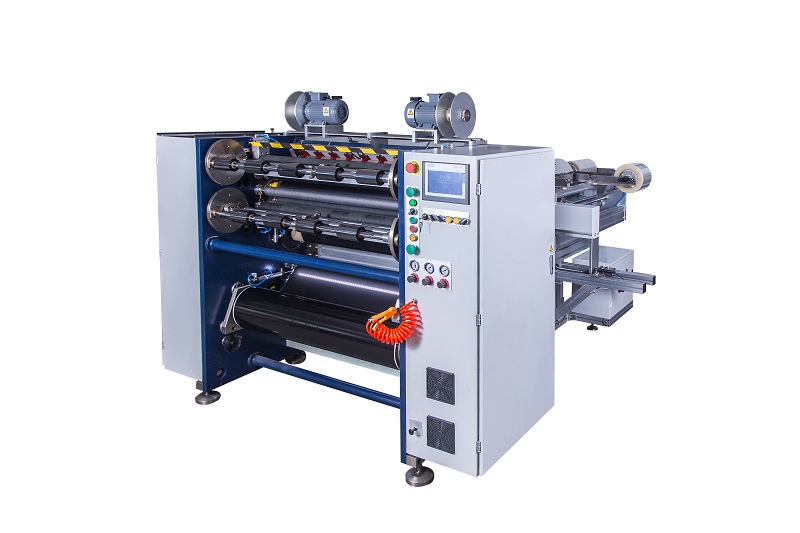 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
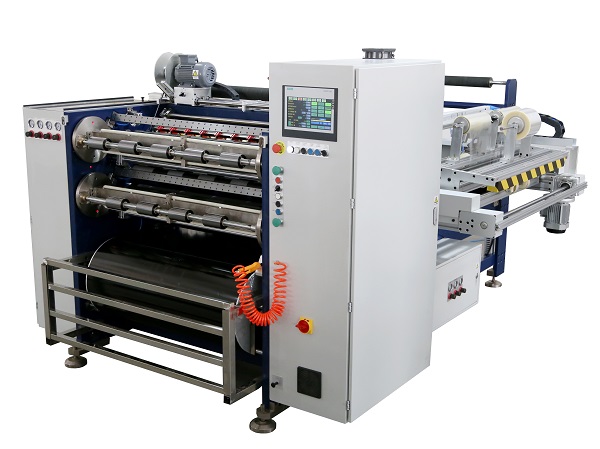 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS






