La macchina per il taglio e l'avvolgimento del nastro è un componente chiave nella produzione di materiali di consumo per la stampa di codici a barre, e la sua precisione di taglio determina direttamente la fluidità del movimento del nastro e la nitidezza di stampa. Se l'errore di larghezza di taglio supera ± 0,1 mm, o se sulla superficie di avvolgimento compaiono difetti come "a torre" o "a margherita", i clienti a valle riscontreranno pieghe, rotture del nastro o persino danni alla testina di stampa. Tuttavia, molti utenti tendono a concentrarsi su parametri oggettivi come la velocità di taglio e il livello di automazione al momento dell'acquisto di un'apparecchiatura, trascurando una variabile più nascosta che incide costantemente sul ritorno dell'investimento: la capacità del sistema di assistenza post-vendita di "garantire la precisione". Un sistema di assistenza post-vendita maturo per le macchine di taglio e avvolgimento del nastro non dovrebbe limitarsi alla velocità di risposta in caso di guasto, ma dovrebbe concentrarsi su elementi di precisione come il controllo della tensione, il parallelismo meccanico e i sistemi di correzione, creando un ciclo chiuso completo di prevenzione, diagnosi, calibrazione e aggiornamento.
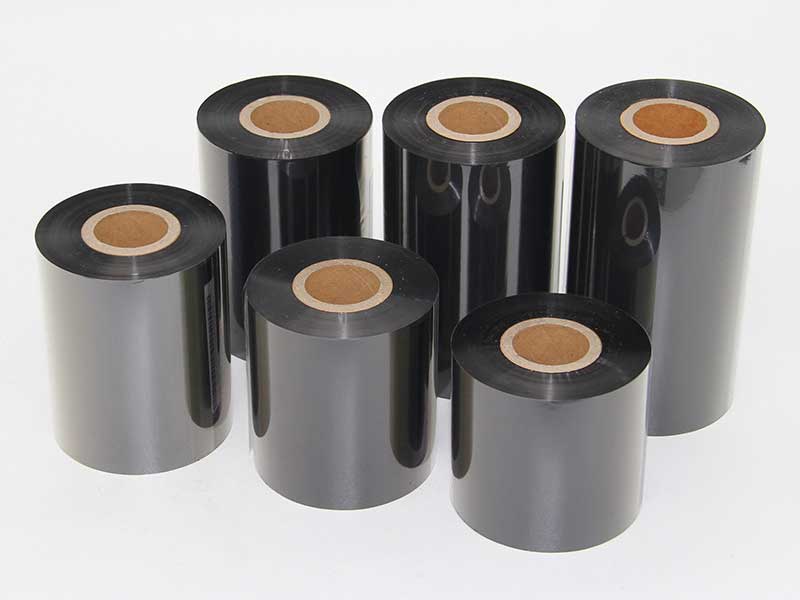
L'intervento pre-vendita e la calibrazione della consegna sono i primi ostacoli per garantire la precisioneIl substrato del nastro è costituito principalmente da una pellicola in PET con uno spessore di pochi micron, estremamente sensibile alle fluttuazioni di tensione. Se i parametri di rastremazione della tensione dell'apparecchiatura non sono calibrati per i materiali di nastro comunemente utilizzati (a base di cera, miscelati o a base di resina) durante l'installazione presso la sede del cliente, anche se la messa in servizio in fabbrica supera l'ispezione, potrebbero comunque verificarsi avvolgimenti irregolari o grinze dello strato interno durante il funzionamento effettivo. Pertanto, il sistema di assistenza post-vendita standardizzato richiede al personale di supporto tecnico di completare due azioni chiave durante l'installazione e la messa in servizio: in primo luogo, calibrare la tensione di avvolgimento e il coefficiente di rastremazione in base alle specifiche del nastro del cliente e alle condizioni di temperatura e umidità dell'officina; in secondo luogo, fornire formazione in loco agli operatori per comprendere la logica causale tra l'impostazione della tensione e la qualità della superficie terminale di riavvolgimento, anziché limitarsi a imparare a premere pulsanti. Alcuni produttori hanno anche esteso la formazione alla creazione di un sistema di "scheda clinica", guidando i clienti a registrare i parametri di tensione e le combinazioni di velocità di taglio per diversi tipi di nastro per ogni apparecchiatura, riducendo così gli scarti di lotto causati da parametri non corrispondenti alla fonte.
Il fulcro della manutenzione preventiva risiede nel controllo del degrado della precisione prima che si verifichino fermi macchina.Il degrado della precisione delle macchine di taglio e riavvolgimento è spesso graduale: il bordo della lama si smussa progressivamente e compaiono bave difficili da individuare a occhio nudo sui bordi dei nastri tagliati; il parallelismo tra l'albero di avvolgimento e il rullo di guida si discosta di pochi micron a causa di vibrazioni prolungate; la lente del sensore di correzione si contamina con il toner, con conseguente riduzione della velocità di risposta. Questi cambiamenti non attivano immediatamente allarmi di guasto, ma erodono silenziosamente i tassi di rendimento. La soluzione di assistenza post-vendita consolidata si basa sulla logica di manutenzione delle linee di produzione ad alto utilizzo, sostituendo le "riparazioni solo in caso di guasto" con ispezioni programmate: controllo periodico del gioco dell'utensile di taglio (nastro consigliato 0,01–0,03 mm), calibrazione del parallelismo tra il rullo di pressione e l'albero di riavvolgimento con spessimetri, pulizia del sensore di correzione e verifica della risposta dell'attuatore, il tutto attraverso la creazione di registri strutturati sullo stato delle apparecchiature come punto di riferimento per la successiva calibrazione della precisione. Il valore di questo approccio risiede nel trasformare il ruolo dei tecnici dell'assistenza post-vendita da "vigili del fuoco" a "gestori della salute delle apparecchiature", consentendo ai clienti di intervenire prima che si verifichino fermi macchina imprevisti.
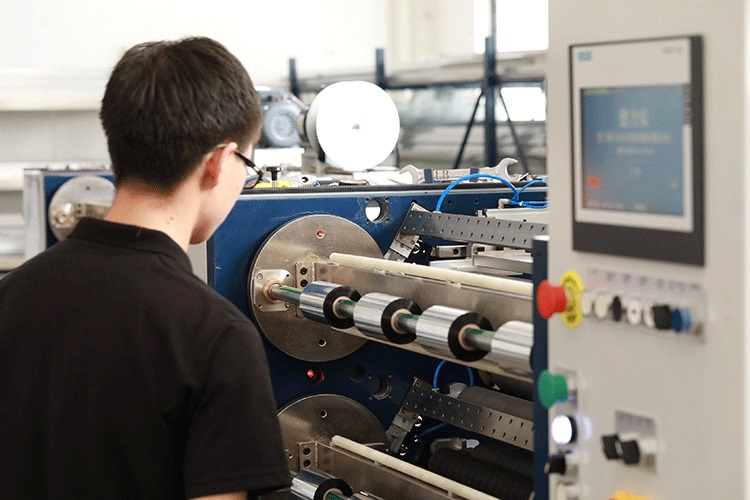
Quando si verifica un guasto, la collaborazione a più livelli tra la diagnostica remota e l'intervento in loco determina l'entità delle perdite dovute ai tempi di inattività.La maggior parte dei problemi di precisione nel taglio del nastro, come superfici terminali irregolari, sporgenze unilaterali e oscillazioni periodiche, derivano spesso dall'interazione tra sottosistemi di tensione, meccanici e di correzione. Se i tecnici si affrettano a smontare e riparare basandosi esclusivamente su descrizioni telefoniche, è molto facile cadere in un circolo vizioso in cui si "trattano i sintomi, non la causa principale". Un approccio efficace è il seguente: innanzitutto, connettersi da remoto per visualizzare la curva di tensione e le registrazioni del segnale di correzione nel PLC, al fine di determinare preliminarmente se il problema è dovuto a parametri elettrici o a deviazioni meccaniche; per i problemi relativi ai parametri, fornire assistenza da remoto ai clienti per regolare il coefficiente di rastremazione o pulire il sensore può risolvere il problema; per i guasti ai componenti meccanici che richiedono smontaggio e ispezione, vengono portati in loco pezzi di ricambio e strumenti di calibrazione. Una volta completate le riparazioni, vengono eseguiti simultaneamente nuovi controlli di precisione per gli elementi correlati, al fine di evitare la deviazione a catena di "riparare un componente ma sostituirne un altro". Alcuni produttori offrono una garanzia di un anno e un impegno di manutenzione a vita per i componenti principali, specificando le regole di sostituzione per le parti non di consumo durante il periodo di garanzia, consentendo ai clienti di prevedere i costi post-vendita.
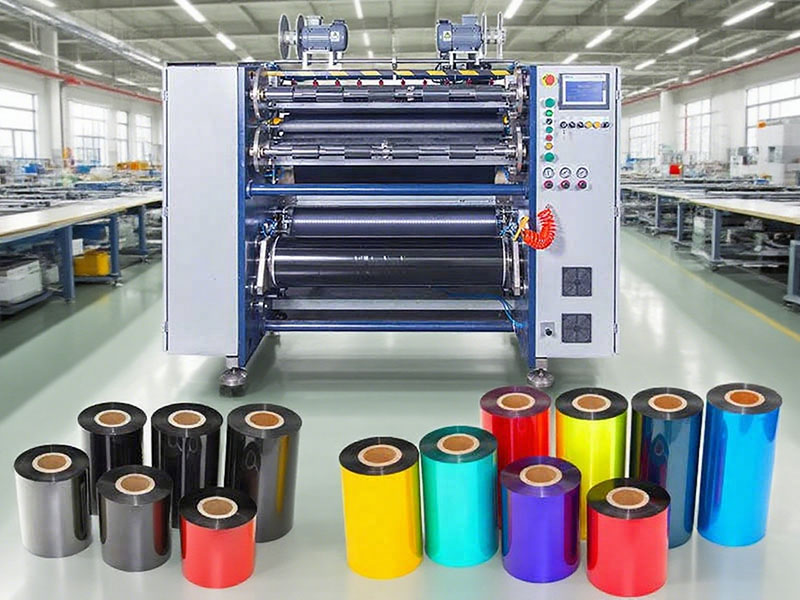
Il valore ultimo del sistema di assistenza post-vendita risiede nella capacità di migliorare costantemente le funzionalità delle apparecchiature, adattandole all'evoluzione dei processi dei clienti.Il mercato dei nastri si sta evolvendo verso substrati più sottili, velocità di stampa più elevate e specifiche di larghezza più segmentate. Le apparecchiature calibrate oggi potrebbero trovarsi ad affrontare nuove sfide di controllo della tensione tra due anni, quando i clienti passeranno a nastri a base di resina o a larghezze di taglio più strette. Pertanto, l'assistenza post-vendita non dovrebbe limitarsi al "ripristino delle condizioni di fabbrica", ma dovrebbe includere il supporto tecnico per aggiornamenti e modifiche: collaborare con i clienti per il taglio di prova di nuovi nastri, ricalibrare le curve di tensione e i parametri del gruppo di utensili di taglio; installare o aggiornare il sistema di correzione delle deviazioni per soddisfare i requisiti di alta precisione; persino aprire interfacce di diagnostica remota ai sistemi di gestione delle apparecchiature dei clienti, consentendo la raccolta e l'analisi continua dei dati di precisione. Quando i registri di assistenza post-vendita di un ribobinatore a taglio accumulano centinaia di lotti di parametri di processo per nastri realizzati con materiali diversi, questi dati stessi diventano una risorsa nascosta che i clienti trovano difficile da migrare.
In definitiva, il sistema di assistenza post-vendita per le macchine taglia-nastri e riavvolgitrici non si misura in base ai tempi di risposta promessi, bensì in base alla capacità di scomporre il parametro astratto di "precisione di taglio" in azioni ingegneristiche misurabili, calibrabili e tracciabili. Dalla calibrazione della curva di tensione durante l'installazione, all'ispezione mensile del gioco e del parallelismo degli utensili, fino all'individuazione delle cause profonde dei guasti, ogni passaggio risponde alla stessa domanda: quando un cliente inserisce un rotolo di nastro femmina largo nella macchina, può essere certo che il risultato sia un nastro finito con una superficie terminale liscia come una lama, che scorre senza intoppi fino all'ultimo centimetro nella stampante? La risposta a questa domanda risiede nell'attenzione maniacale per la precisione del sistema di assistenza post-vendita, non nella promessa di reattività contenuta nella brochure.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

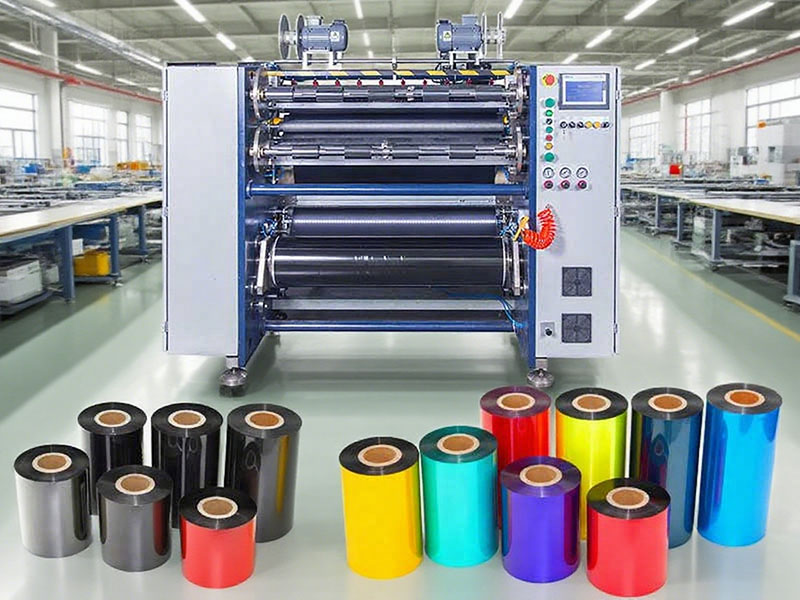
 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
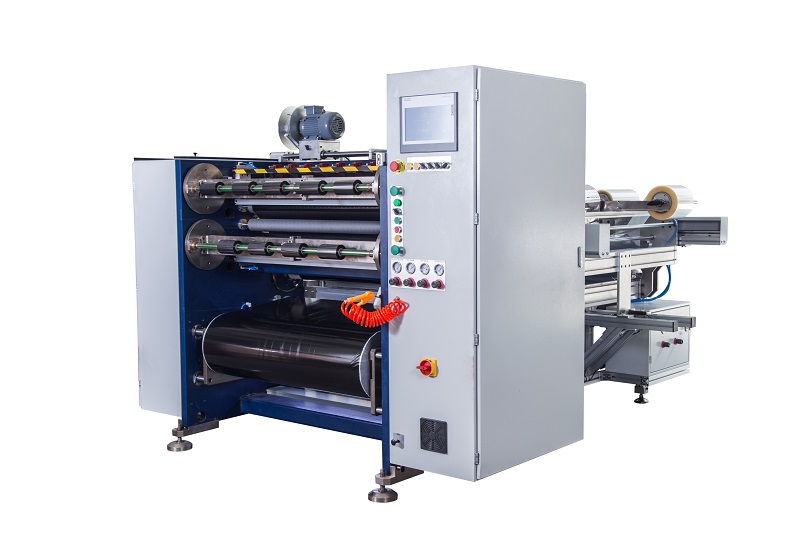 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
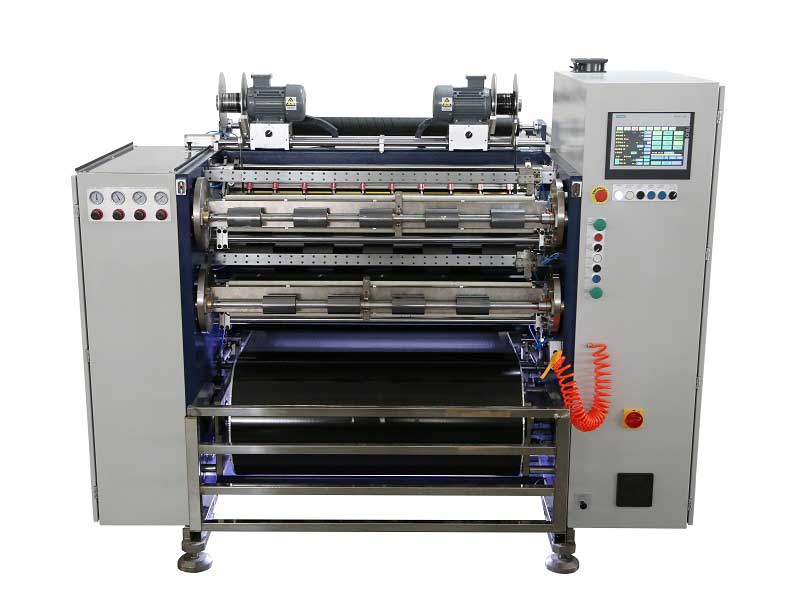 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
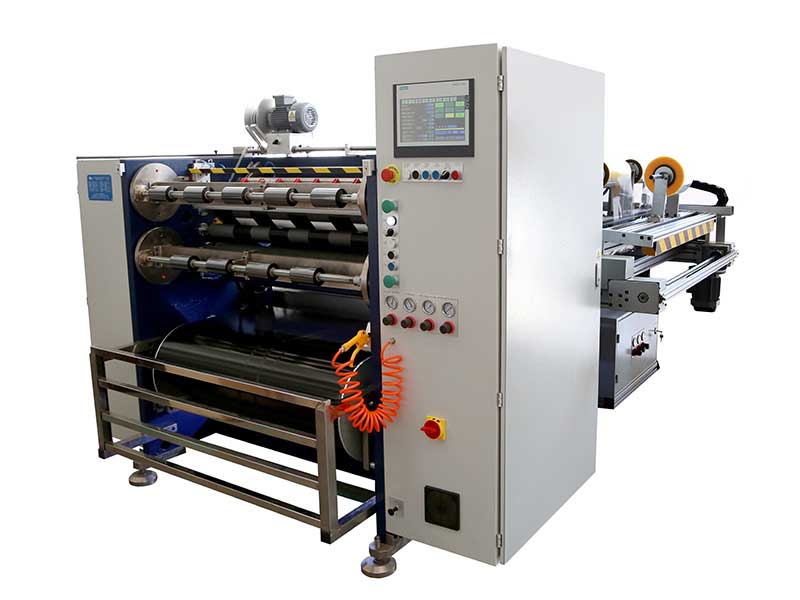 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
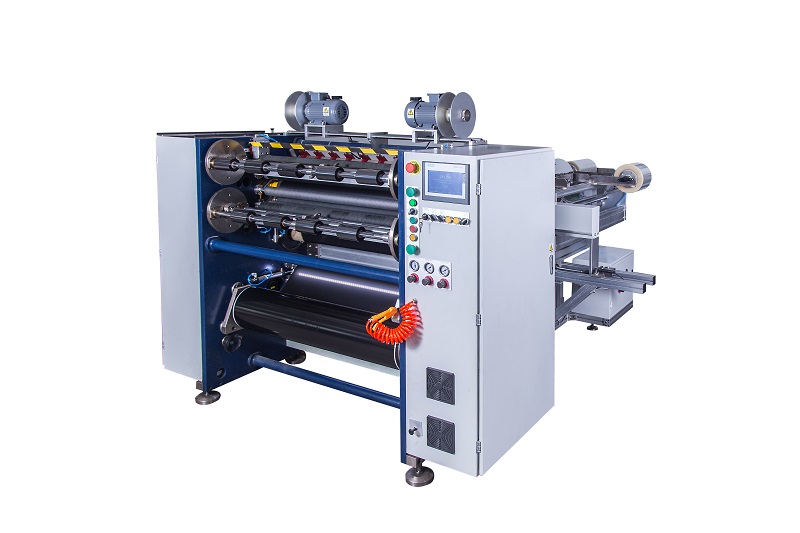 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






