Quando si decide di personalizzare un ribobinatore per il taglio di nastri, l'errore più comune commesso dagli acquirenti è quello di confondere la personalizzazione con la semplice "modifica della larghezza" o la "modifica della bobina". Una volta consegnata l'attrezzatura, si è scoperto che, tagliando strisce strette, la superficie di taglio finale assumeva una forma a campana; tagliando basi in resina, i bordi risultavano pieni di bave; ogni modifica alle specifiche richiedeva due ore di fermo macchina per le regolazioni, riconducibili alla stessa causa principale: requisiti vaghi, fornitori in grado di fare solo ipotesi, e soluzioni ipotizzate che avrebbero probabilmente generato rimpianti in seguito.
La personalizzazione delle macchine per il taglio e l'avvolgimento dei nastri consiste essenzialmente in un preciso allineamento delle proprietà del materiale, della logica di tensione e della struttura degli ordini. Di seguito, illustriamo i principali aspetti da considerare prima della personalizzazione, analizzandoli da quattro punti chiave.
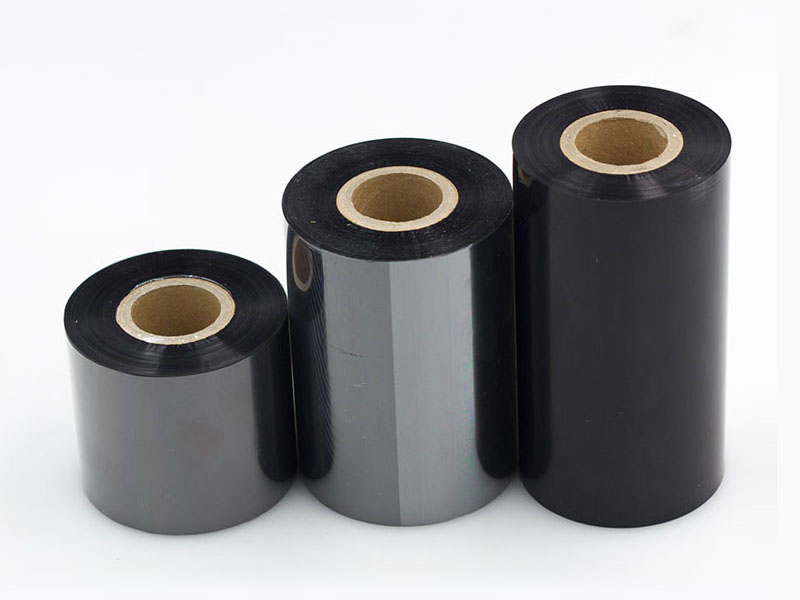
1. Innanzitutto, è fondamentale avere un quadro chiaro della propria gamma di prodotti, anziché limitarsi a dire "servono tutte le larghezze".
La prima domanda che i fornitori pongono spesso è: "Che tipo di nastro tagliate principalmente?". Non si tratta di una semplice chiacchierata. La logica di taglio dei materiali a base di cera, misti e a base di resina è completamente diversa: il rivestimento a base di cera è relativamente morbido, quindi deve essere evitato durante il taglio; i rivestimenti a base di resina sono duri e fragili, e i requisiti in termini di affilatura della lama e controllo del calore sono notevolmente aumentati. In pratica, la velocità di taglio è solitamente inferiore del 20-30% rispetto a quella dei rivestimenti a base di cera. Se la vostra gamma di prodotti spazia da strisce sottili per etichette elettroniche di pochi millimetri a larghezze logistiche di centinaia di millimetri, le soluzioni personalizzate devono prevedere un margine di regolazione sufficiente nei sistemi di utensili e nel controllo della tensione, anziché utilizzare una configurazione fissa per coprire tutte le specifiche.
Un approccio più pratico consiste nel creare un elenco di specifiche comunemente utilizzate: rendere la parte più stretta il più stretta possibile, rendere la larghezza massima possibile, la larghezza massima, il diametro interno e il diametro esterno del rotolo principale, e qual è il materiale principale. Solo fornendo questo elenco ai fornitori, questi potranno determinare il tipo di struttura di svolgimento e di disposizione delle bobine necessari, anziché affidarsi a un "voglio tutto" per progettare dal nulla.
2. Precisione: utilizzare le conseguenze per annullare la soluzione alternativa, anziché limitarsi a indicare un valore di tolleranza.
Quasi tutti i fornitori sottolineano l'importanza dell'"alta precisione", ma la precisione ha un costo. Le apparecchiature di livello ordinario presentano un errore di circa ±0,5 millimetri, mentre quelle di precisione possono raggiungere ±0,1 millimetri o anche valori inferiori. La domanda è se i costi aggiuntivi siano giustificati dalle vostre reali esigenze.
Un modo più efficace per comunicare è quello di invertire le conseguenze: se la larghezza di taglio si discosta di 0,1 millimetri, cosa succede a valle? Per le normali etichette logistiche, lievi disallineamenti dei bordi possono essere quasi impercettibili; quando si realizzano codici a barre ad alta risoluzione o tag elettronici di precisione, le sbavature sui bordi possono causare direttamente lo spostamento del nastro, linee di stampa bianche o persino l'usura della testina di stampa. Informare i fornitori sullo scenario di stampa end-to-end è più significativo che limitarsi a fornire un singolo valore di tolleranza. Allo stesso tempo, l'unico modo per verificare la precisione promessa è effettuare delle prove di taglio, utilizzando il proprio rotolo principale, tagliando secondo le specifiche più strette e più larghe e misurando con un calibro, anziché basarsi sui valori teorici riportati nella tabella dei parametri.
3. Il controllo della tensione è il campo di battaglia principale per le esigenze di personalizzazione, e la scelta del mulinello è altrettanto cruciale.
Il substrato del nastro è costituito da una pellicola in PET dello spessore di pochi micron, molto più sensibile alla tensione rispetto alla carta o alla pellicola comuni. Una tensione eccessiva provoca l'allungamento e la deformazione della pellicola di base, causando microfratture nello strato di inchiostro e aumentando la dispersione di polvere durante la stampa; se la tensione è troppo bassa, l'avvolgimento risulta allentato, la superficie terminale è storta e la stampa sulla macchina provoca inevitabilmente inceppamenti. Il controllo della tensione influisce sulla planarità dell'avvolgimento per oltre la metà, un aspetto che non può essere riassunto con la semplice frase "la tensione deve essere stabile".
I parametri specifici da concordare con il fornitore durante la personalizzazione includono: lo spessore minimo del nastro in micron, il diametro minimo del rotolo dopo il taglio e se le bobine di riavvolgimento sono monoasse o multiasse sincronizzate. Per il taglio di nastri ultrasottili, il controllo della tensione deve essere preciso al livello di 0,1 Newton e occorre gestire le sottili differenze tra gli assi durante l'avvolgimento simultaneo di più rotoli. Anche la tipologia degli alberi di avvolgimento non deve essere ambigua: i normali alberi a espansione di gas possono causare differenze di diametro dei rotoli quando più rotoli vengono avvolti simultaneamente, generando una tensione non regolabile in modo indipendente, con conseguente allentamento interno e tensione esterna, o problemi di "anima vegetale"; l'albero a slittamento pneumatico consente a ciascuna unità di avvolgimento di controllare la coppia in modo indipendente e di regolarla in tempo reale in base alle variazioni del diametro della bobina, rendendolo un'opzione essenziale per la produzione di nastri multi-specifica di alta qualità.
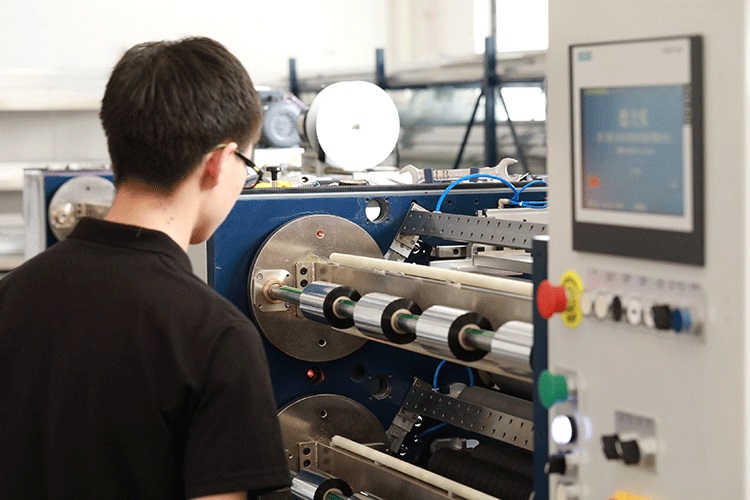
4. La velocità corrisponde alla struttura degli ordini, con l'efficienza del cambio modello più importante della velocità di picco.
La velocità massima nominale è il dato più allettante nell'elenco delle specifiche, ma spesso non è il fattore determinante per la produzione effettiva. Nei modelli di produzione a piccoli lotti e con diverse varianti, l'efficienza dei cambi d'ordine è molto più importante della velocità estrema: i frequenti tempi di inattività e le regolazioni degli utensili annullano tutti i vantaggi dell'"alta velocità". Solo la produzione continua su larga scala e con specifiche precise giustifica il pagamento di prestazioni ad alta velocità superiori a tre milioni di pezzi al minuto.
Un altro vincolo facilmente trascurabile deriva dal materiale stesso: i nastri a base di resina hanno rivestimenti più duri, quindi la velocità di taglio effettiva è solitamente inferiore del 20-30% rispetto a quella dei nastri a base di cera. Un dispositivo con una velocità nominale di 4 milioni di pezzi al minuto, se il prodotto principale è a base di resina, potrebbe avere velocità effettive utilizzabili comprese tra 280 e 320. Quando si richiede la velocità, è importante specificare il tipo di nastro principale in modo che i fornitori possano fornire raccomandazioni pertinenti. Se la frammentazione degli ordini è evidente, è opportuno prestare attenzione anche alla capacità di cambio formato: le torrette portautensili indipendenti servoassistite, abbinate a sistemi di gestione delle formule, possono ridurre i tempi di impostazione degli utensili tradizionali da decine di minuti a pochi minuti o anche meno, il che è molto più pratico per scenari di commutazione multi-specifica rispetto alla velocità di picco aggiuntiva.
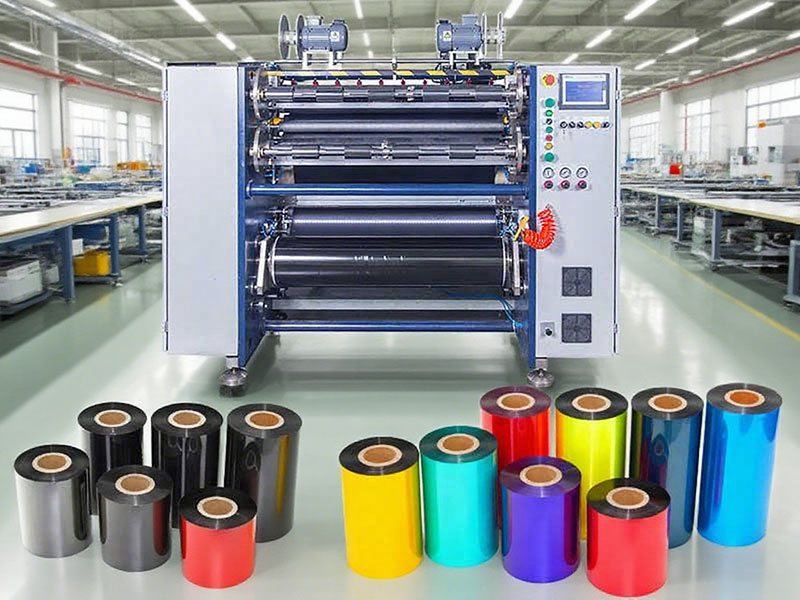
L'ultima linea di difesa: prove di taglio e impegni post-vendita
Indipendentemente da quanto dettagliato sia il progetto personalizzato, alla fine tutto si riduce alla verifica fisica. Richiedete al fornitore di utilizzare la vostra bobina di prova per effettuare un taglio di prova con la specifica più stretta e controllate i bordi per eventuali sbavature o segni di stiramento; effettuate un taglio di prova con la specifica più larga, verificando che la superficie terminale dell'avvolgimento sia liscia e priva di pieghe. Allo stesso tempo, confermate la marca e la copertura della garanzia dei componenti principali, nonché se il fornitore offre installazione, messa in servizio e formazione sull'utilizzo. Il valore di un dispositivo personalizzato non risiede nella perfezione dei parametri al momento della consegna, ma nel fatto che, dopo tre anni, con un taglio con la specifica più stretta, la superficie terminale rimanga piatta e la tensione stabile.
In definitiva, la personalizzazione delle macchine per il taglio e l'avvolgimento dei nastri mette alla prova la profonda conoscenza che l'acquirente ha dei propri prodotti. Solo spiegando chiaramente i quattro aspetti fondamentali – materiale, specifiche, precisione e struttura dell'ordine – i fornitori possono avere la possibilità di consegnare un dispositivo "facile da usare", e non solo una macchina con "caratteristiche interessanti".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
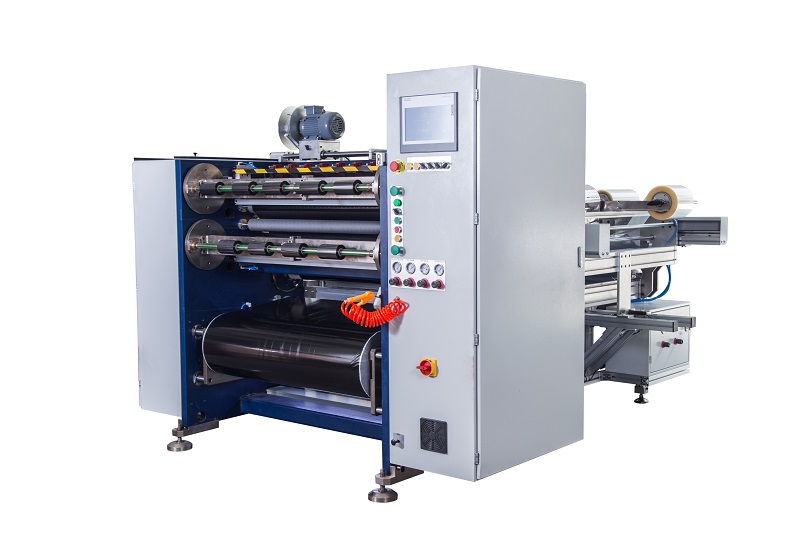 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
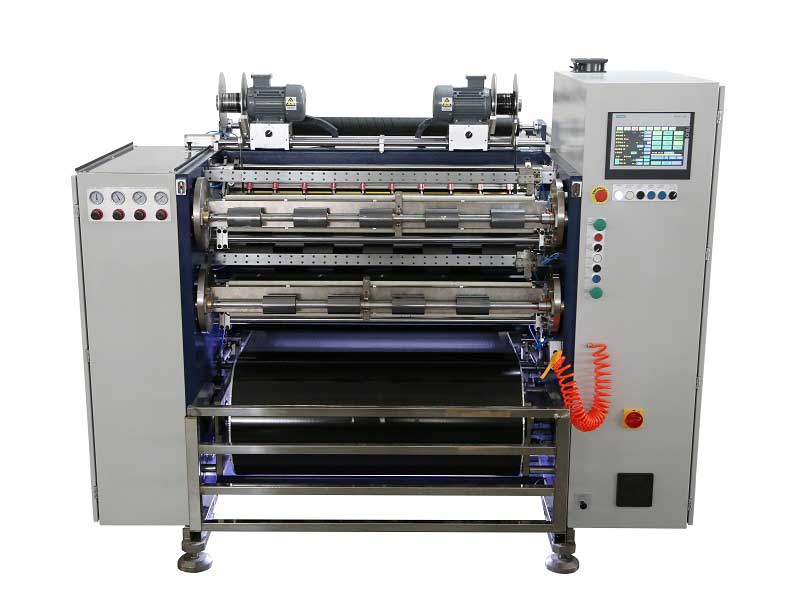 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
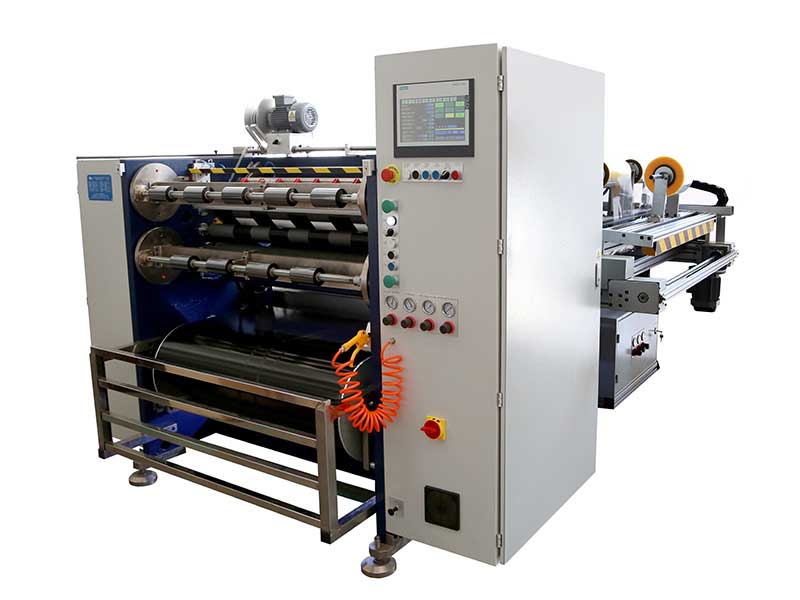 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
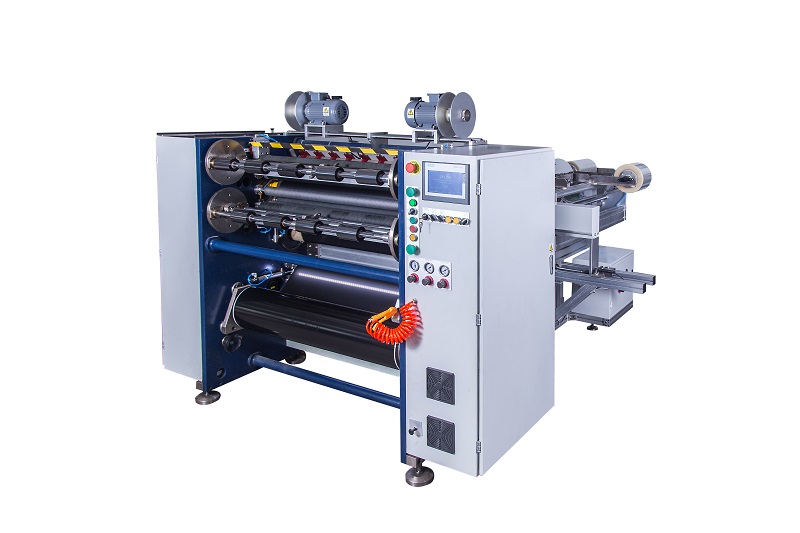 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






