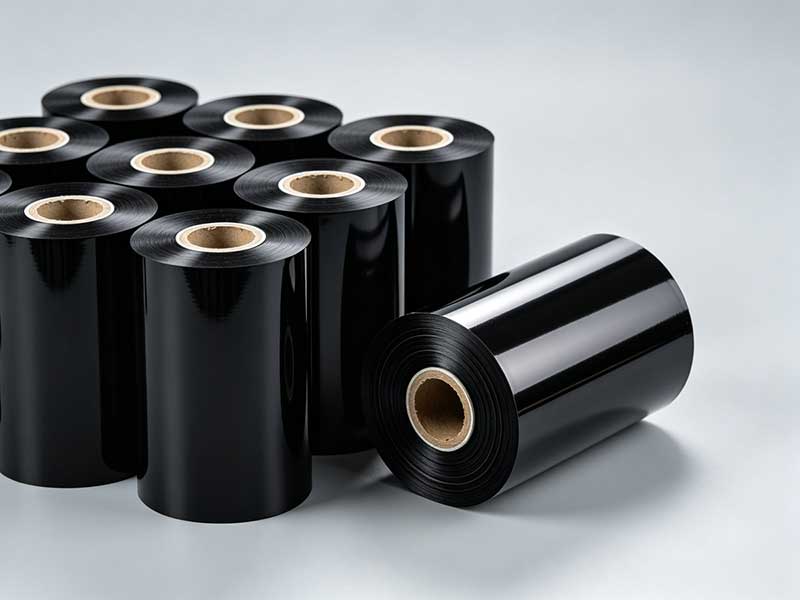
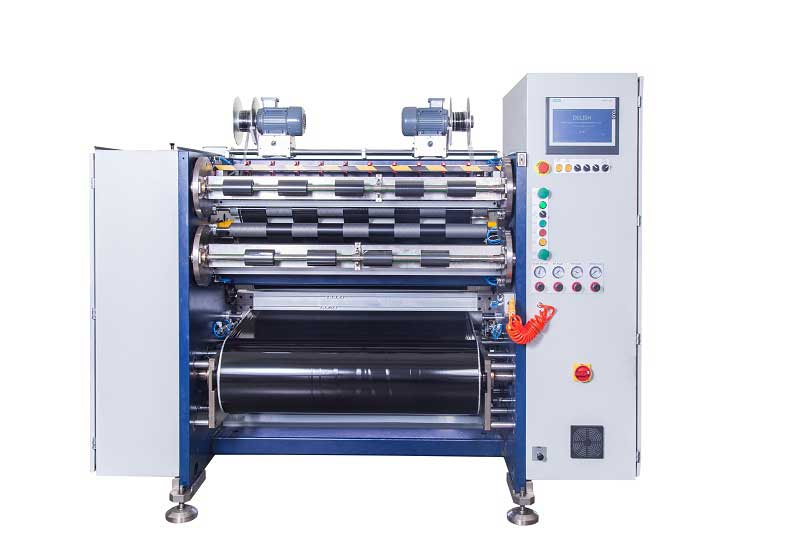
Nella filiera della stampa a trasferimento termico, le macchine per il taglio del nastro svolgono il ruolo di "fase finale". Tagliano con precisione il rotolo master di nastro di grandi dimensioni in rotoli più piccoli, adatti a diverse stampanti di codici a barre. La qualità del taglio determina direttamente se il nastro si rompe facilmente nella stampante, se compaiono linee bianche o avvallamenti nella stampa e influisce persino sulla durata della testina di stampa.
Di fronte a modelli con specifiche complesse presenti sul mercato, la chiave per la scelta non è perseguire la "configurazione più completa", bensì trovare un equilibrio che si adatti alle esigenze della propria azienda. L'analisi che segue si articola su due livelli: funzioni principali e punti chiave di selezione.
1. Funzione principale: cosa controlla esattamente la macchina da taglio?
Il flusso di lavoro di una macchina per il taglio di nastri può essere riassunto in quattro fasi: svolgimento → controllo della tensione → taglio → avvolgimento. Tra queste, il controllo della tensione e la precisione dell'avvolgimento sono gli elementi vitali che determinano la qualità del prodotto finito; nel settore, il controllo della tensione è addirittura definito "l'anima" della macchina per il taglio.
Il controllo della tensione è fondamentale perché il substrato del nastro è costituito da una pellicola in PET di soli 4,5-10 μm di spessore, estremamente sensibile alla tensione. Una tensione eccessiva provoca danni da trazione alla pellicola di base, rendendo lo strato di inchiostro soggetto al distacco di polvere; se la tensione è troppo bassa, il nastro si allenta e si raggrinzisce durante l'avvolgimento, rendendo visibili linee bianche e pieghe durante la stampa. I modelli di fascia alta sono generalmente dotati di un sistema di controllo della tensione a circuito chiuso completamente automatico, in grado di monitorare e regolare la tensione in tempo reale durante le fasi di svolgimento, trazione e riavvolgimento. Alcuni modelli dispongono anche di funzioni di controllo della tensione conica, che riducono automaticamente la tensione all'aumentare del diametro, impedendo al nastro interno di aderire sotto pressione.
Il sistema di correzione è un altro elemento indispensabile. I nastri subiscono inevitabilmente lievi deviazioni durante il funzionamento ad alta velocità; senza correzione, non è possibile garantire la rettilineità del taglio. La correzione fotoelettrica CCD, comunemente utilizzata, è adatta a materiali trasparenti o semitrasparenti, mentre la correzione a ultrasuoni è indicata per materiali opachi. La velocità di risposta e la precisione di controllo sono indicatori fondamentali per valutare la qualità del sistema di correzione.
Inoltre, anche il metodo di avvolgimento influisce sulla qualità del prodotto finito. L'avvolgimento superficiale è azionato da rulli di frizione, eliminando efficacemente le fluttuazioni di tensione e rendendo la superficie terminale più pulita; l'albero scorrevole consente a ciascuna unità di avvolgimento di controllare la coppia in modo indipendente, risolvendo il problema del "gioco interno e della tensione esterna" quando si avvolgono più bobine contemporaneamente, rendendolo un'opzione essenziale per la produzione multi-specifica.

2. Punti chiave per la selezione: tre parametri fondamentali definiscono la direzione
1. Precisione di taglio: la linfa vitale della qualità
La precisione del taglio determina direttamente l'uniformità della larghezza e la qualità del bordo del nastro finito. Gli standard di riferimento del settore sono suddivisi in diversi livelli: grado standard ±0,3–0,5 mm, adatto a scenari convenzionali come le etichette logistiche; grado industriale ±0,1 mm, che soddisfa la maggior parte delle esigenze commerciali come le etichette di prodotti elettronici e i codici di tracciabilità farmaceutici; grado di precisione ±0,05 mm o superiore, adatto a scenari esigenti come codici a barre ad alta risoluzione e nastri ultra-sottili.
Il costo di una precisione insufficiente è reale: i bordi del nastro risultano irregolari, il disallineamento del nastro durante la stampa può causare, nella migliore delle ipotesi, la perdita di contenuto, o, nella peggiore, l'usura della testina di stampa. Quando si selezionano i modelli, è fondamentale chiedere al produttore di effettuare un taglio di prova del rullo del nastro direttamente in loco e di misurarne la deviazione di larghezza con un calibro a corsoio, anziché affidarsi ciecamente ai valori teorici riportati nella tabella dei parametri.
2. Velocità di taglio: è la misura dell'efficienza, ma un valore più alto non è sempre sinonimo di migliore.
Le velocità standard si suddividono in tre livelli: il tipo economico a bassa velocità da 50 a 100 m/min, adatto a piccoli lotti con diverse varietà; i modelli a media velocità per uso generale da 150 a 250 m/min, adatti alla maggior parte degli ordini commerciali; i modelli di produzione ad alta velocità da 300 a 500 m/min, adatti alla produzione continua su larga scala.
Va notato che la velocità massima nominale è spesso solo un dato di laboratorio. I nastri a base di resina hanno rivestimenti più duri e una minore tenacità, quindi la loro velocità di taglio effettiva è solitamente inferiore del 20%-30% rispetto a quella dei nastri a base di cera. Una macchina a velocità media che funziona senza intoppi alle velocità comuni può effettivamente superare in prestazioni le macchine ad alta velocità che decelerano frequentemente a causa delle fluttuazioni di tensione.
3. Uniformità dell'avvolgimento: i "costi nascosti" spesso trascurati
La precisione dell'avvolgimento influisce direttamente sulla fluidità del confezionamento finale e sul flusso del nastro della stampante. La deviazione della superficie terminale dovrebbe essere generalmente controllata entro ±1 mm, mentre le apparecchiature di fascia alta possono raggiungere ±0,5 mm. Se la superficie terminale appare "a campana", i bordi sono "seghettati" o piegati internamente, ciò indica problemi di controllo dell'avvolgimento e la successiva stampa dello svolgimento può facilmente causare la rottura del nastro o inceppamenti della stampante.
Per ottenere una buona uniformità di avvolgimento, è necessaria una configurazione con controllo della tensione a circuito chiuso e correzione attiva; è inoltre necessario verificare che il braccio di avvolgimento sia uniforme e che l'eccentricità del mandrino sia sufficientemente ridotta.

3. Selezione su misura: strategie di selezione per diversi scenari aziendali
In base alle caratteristiche della tua attività, puoi individuare rapidamente la direzione di configurazione più adatta:
Piccoli lotti, specifiche multiple (prototipazione, ordini brevi): la priorità è la comodità del cambio ordine; le posizioni utensile programmabili e le funzioni di memoria dei parametri sono più importanti della velocità estrema. Una velocità di riferimento di 100-150 m/min e una precisione entro 0,3 mm ± soddisfano la maggior parte dei requisiti.
Nastro largo standard ad alto volumeGrazie all'ottimizzazione per un funzionamento continuo ad alta velocità e all'automazione, le funzioni di taglio automatico e riavvolgimento automatico riducono significativamente l'intervento manuale. Velocità di riferimento superiore a 250 m/min, precisione entro ±0,2 mm.
Nastri speciali/a base di resina di alta gammaRichiedono un controllo a bassa tensione e una maggiore forza di taglio, e i materiali degli utensili devono essere adattati (come acciaio al tungsteno o inserti rivestiti in ceramica). Velocità di riferimento 150–200 m/min, precisione di puntamento ± 0,1 mm.
Consiglio finale: il taglio è più importante dei parametri.
A prescindere da quanto sia accurata la scheda tecnica, utilizzare il proprio rotolo di nastro per effettuare delle prove di taglio in loco prima dell'acquisto è il modo più efficace per evitare problemi. Durante le prove di taglio, concentrarsi sulla qualità dei bordi a diverse larghezze (specifiche minime e massime), sull'uniformità dell'avvolgimento durante le partenze ad alta velocità e gli arresti di emergenza, e sulla stabilità e controllabilità delle deviazioni della superficie terminale.
Non esiste una macchina per il taglio di nastri "migliore" in assoluto, ma solo una "più adatta". Il compromesso tra precisione, velocità e pulizia dovrebbe dipendere in ultima analisi dal posizionamento del prodotto e dalla struttura degli ordini. Solo un dispositivo che si adatti al ritmo aziendale può trovare un vero equilibrio tra qualità e costo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
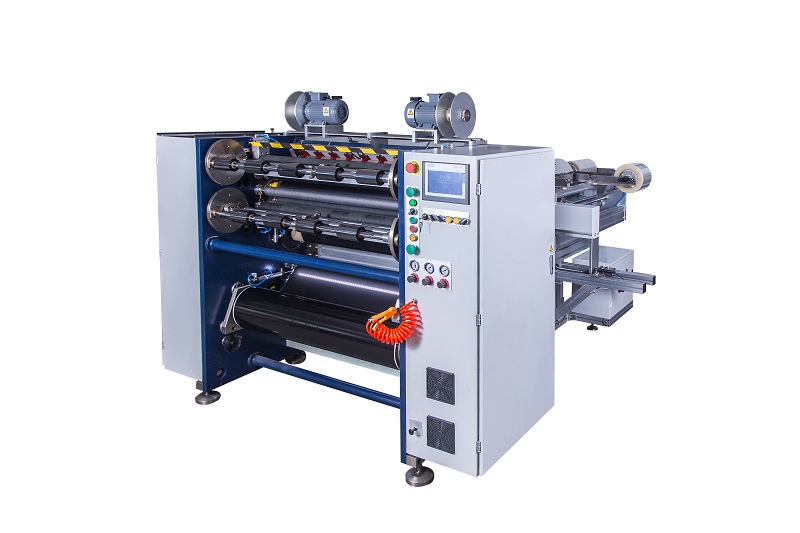 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS
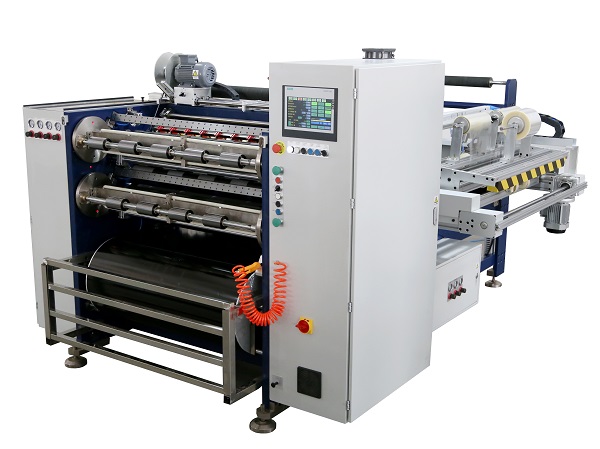 Taglierina automatica per nastri a trasferimento termico RSDS8 PLUS
 Taglierina manuale per nastri a trasferimento termico RSDS4






