Quando si sceglie una macchina per il taglio a caldo di fogli di alluminio, l'errore più comune è quello di concentrarsi sulla "velocità massima" e sul "prezzo". Un dispositivo con una velocità nominale di 500 m/min, se il controllo della tensione non è adeguato, potrebbe non essere in grado di mantenere stabilmente nemmeno i 200 m/min durante il funzionamento effettivo; una macchina che costa oltre centomila yuan in meno presenta una differenza di precisione di taglio di mezzo filo, e la quantità di lamina sprecata in un anno è sufficiente a compensare la differenza di prezzo.
La pellicola per stampa a caldo ha uno spessore di soli 4-30 μm ed è composta da una pellicola di base in PET, uno strato di rilascio, uno strato colorante, un rivestimento in alluminio e uno strato adesivo. È sottile, fragile ed estremamente sensibile alla tensione. Le normali macchine da taglio possono causare bordi leggermente irregolari e disallineamenti, e nel peggiore dei casi, l'intero rotolo può essere scartato. La chiave per la scelta di un modello è concentrarsi su alcuni indicatori chiave che determinano realmente la qualità del taglio.
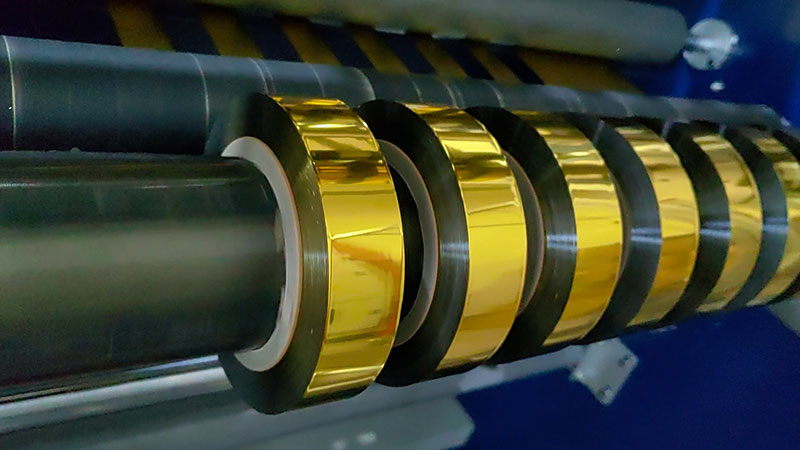
1. Innanzitutto, bisogna capire: perché le normali macchine da taglio non riescono a tagliare bene la lamina per la stampa a caldo?
Il taglio a caldo della lamina metallica presenta tre sfide principali:
resistenza alla trazioneSe il controllo della tensione durante il taglio non è corretto, i materiali ultrasottili sono soggetti a stiramenti e deformazioni, con conseguente sovrastampa del motivo imprecisa durante la successiva stampa a caldo. Il materiale di base per la lamina per stampa a caldo è una pellicola in PET, che ha uno spessore di 12 μm, superiore a quello di un capello. Se la tensione è anche solo leggermente superiore, la pellicola di base si stira.
Paura della pillolaSe il tagliente presenta bave o dentellature a livello micrometrico, sotto la pressione della stampa a caldo, ciò si manifesterà immediatamente come "difetti del bordo dorato", causando lo scarto dell'intero lotto. L'essenza del problema delle bave risiede nella differenza tra "taglio" e "strappo": se la lama è smussata o non adatta, la foglia d'oro verrà "schiacciata" anziché "tagliata".
Paura dello sporcoL'elettricità statica generata dal movimento ad alta velocità attrae la polvere e la polvere di alluminio prodotte durante il taglio. Una volta intrappolate nel rullo, durante la stampatura compaiono dei "fori" o "avvallamenti" visibili.
2. Parametri di selezione principali: tieni d'occhio queste cinque dimensioni
1. Precisione di taglio: una specifica rigorosa senza compromessi.
La precisione del taglio determina direttamente l'effetto della stampa a caldo. I normali prodotti per la stampa a caldo ammettono un errore di circa 0,3 mm, ma nei settori degli imballaggi di alta gamma, del tabacco e delle etichette di lusso, sono richiesti 0,1 mm o anche di più, con alcuni modelli di fascia alta che raggiungono 0,05 mm.
Cosa garantisce la precisione? Innanzitutto, verificate se il sistema di azionamento è servoassistito. Gli azionamenti con servomotore rispondono più velocemente e con maggiore precisione rispetto ai tradizionali controlli a frequenza variabile e, se combinati con portautensili regolabili a livello micrometrico, ogni lama si posiziona esattamente dove deve. In secondo luogo, verificate la rigidità del corpo. I corpi in ghisa o acciaio legato ad alta rigidità possono assorbire efficacemente le vibrazioni durante il funzionamento ad alta velocità. Se l'eccentricità radiale dell'albero della lama supera 0,02 mm, la profondità di taglio varierà. Al momento dell'acquisto, potete richiedere l'utilizzo di un comparatore a quadrante per misurare l'eccentricità dell'albero della lama: le apparecchiature con oscillazioni eccessive avranno inevitabilmente una precisione variabile ad alte velocità.
2. Controllo della tensione: la linfa vitale dei materiali sottili
Oltre il 90% dei problemi relativi alle dimensioni del taglio e al disallineamento della superficie terminale derivano dal controllo della tensione. Il materiale di base della lamina per stampa a caldo è sottile e fragile; se la tensione è leggermente elevata, si rompe o si allunga; se è leggermente allentata, si increspa o si sposta.
È necessario selezionare un sistema di controllo della tensione servoassistito a circuito completamente chiuso.Il controllo ad anello aperto presenta ritardi nella risposta, causando ampie fluttuazioni di tensione durante l'accelerazione e la decelerazione; il sistema completamente ad anello chiuso utilizza sensori per il feedback in tempo reale e la regolazione dinamica, mantenendo le fluttuazioni di tensione entro il 3% del valore impostato.
La tecnologia a tensione conica è essenziale.All'aumentare del diametro di avvolgimento, la tensione deve diminuire proporzionalmente; altrimenti, lo strato esterno potrebbe essere estruso da quello interno, causando il trasferimento o l'adesione dello strato di alluminio. Per le lamine per stampa a caldo, la tensione conica è la tecnologia fondamentale per prevenire la deformazione dei rotoli finiti. Se un dispositivo menziona solo la "velocità massima" ma ignora la precisione del controllo della tensione e la curva conica, si può sostanzialmente concludere che non comprende le esigenze delle lamine per stampa a caldo.
Per gli alberi di avvolgimento, scegliere alberi a scorrimento o alberi a espansione di gas.Quando più portafili avvolgono simultaneamente, lievi differenze di spessore tra i nuclei possono causare incongruenze. L'albero scorrevole consente a ciascuna stazione di avvolgimento di scorrere e regolarsi in modo indipendente, risolvendo il problema della tensione non uniforme tra interno ed esterno.
3. Sistema di utensili: l'elemento determinante per la qualità della rifilatura.
La lamina per stampa a caldo ha uno strato di colla sulla superficie e le lame comuni si attaccano e si smussano dopo un uso prolungato. Nella scelta degli utensili, la priorità è la cesoiatura delle lame rotanti. Le lame a disco superiore e inferiore offrono una superficie di taglio liscia, con bordi lisci e privi di sbavature, una lunga durata e sono adatte al taglio ad alta velocità (≥300 m/min). Le lame piatte (tipo rasoio) sono soggette a usura che ne compromette la capacità di taglio o la flangiatura.
Gli utensili devono essere realizzati in carburo cementato o con rivestimenti diamantati; questi materiali hanno una lunga durata e non sono soggetti ad adesione, e i bordi devono essere lucidati a specchio. Il gioco e la sovrapposizione tra le lame superiore e inferiore devono essere regolabili con precisione: se il gioco è eccessivo, il taglio non sarà possibile; se è insufficiente, l'usura sarà più rapida.
Per il taglio di larghezze elevate (>800 mm), la rigidità dell'albero della lama rappresenta una sfida fondamentale. All'aumentare della larghezza di taglio, sotto forte pressione, la parte centrale dell'albero dell'utensile è soggetta a una leggera flessione, con conseguente "taglio incompleto" o "disallineamento". È quindi consigliabile dare priorità alle attrezzature con pannelli a parete in acciaio legato di spessore maggiore e alberi della lama di grande diametro.
4. Qualità dell'avvolgimento e sistema di correzione
Lo strato di smusso sulla faccia terminale dell'avvolgimento deve essere ≤0,1 mm; in caso contrario, i processi successivi non possono essere eseguiti correttamente sulla macchina. Il sistema di allineamento è fondamentale per ottenere bordi precisi; è essenziale scegliere modelli dotati di sensori di correzione a ultrasuoni, poiché il loro rilevamento non è influenzato dal colore della lamina o dal riflesso del metallo, garantendo risposte più accurate. I modelli di fascia alta integrano un sistema di riconoscimento visivo CCD in grado di riconoscere automaticamente le etichette stampate sui bordi.
5. Rimozione della polvere ed eliminazione dell'elettricità statica: il "killer invisibile" spesso trascurato.
Durante il taglio, i bordi generano minuscole polveri di alluminio e plastica. Se la polvere di alluminio aderisce alla superficie del foglio, durante la stampa si formeranno delle "macchie di stampaggio dorato", causando direttamente scarti. È necessario dotare il sistema di un sistema di rimozione della polvere che combini il contatto (rullo antipolvere) e l'assenza di contatto (lama ad aria ionizzata/botola di aspirazione), e installare delle barre antistatiche nei punti di avvolgimento e svolgimento per impedire che la polvere venga assorbita dall'elettricità statica ed evitare un avvolgimento irregolare causato dall'elettricità statica, con conseguente slittamento del materiale.
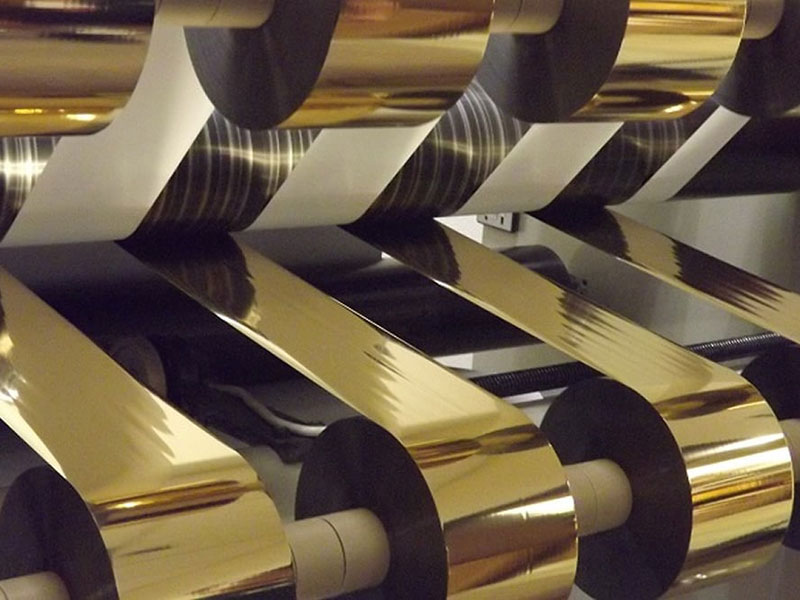
3. Configura in base al posizionamento del tuo prodotto
I requisiti per le macchine da taglio variano notevolmente a seconda dei diversi scenari applicativi:
Per la produzione di pacchetti di sigarette ed etichette di lusso.La precisione deve essere entro 0,1 mm, con servotensioni a circuito chiuso completo + correzione a ultrasuoni + lama circolare rivestita di diamante, completamente equipaggiata con configurazione completa.
Per la stampa a caldo di imballaggi ordinariUna precisione di 0,3 mm è accettabile, ma sono comunque necessari il controllo della tensione a circuito chiuso e il taglio circolare della lama, e il sistema di aspirazione della polvere non può essere omesso.
Modifiche frequenti agli ordini e un'ampia varietà di specificheValutate la possibilità di dotare la macchina di un sistema automatico di disposizione degli utensili o, quantomeno, di un sistema idraulico di bloccaggio degli utensili. Inserendo la larghezza di taglio, il portautensili si sposta automaticamente nella posizione designata, riducendo i tempi di cambio utensile da ore a minuti e minimizzando gli errori manuali. Il sistema CNC può ridurre i tempi di cambio e regolazione della macchina da 30 minuti a 1-2 minuti.
Fessure strette (<50 mm)Utilizzato principalmente per la stampatura a salti su motivi fini, con planarità e tenuta delle estremità estremamente sensibili durante l'avvolgimento. Gli utensili di bloccaggio manuali sono soggetti a deviazioni dimensionali a causa di una forza di bloccaggio non uniforme; si consiglia di scegliere un sistema di bloccaggio idraulico o un albero scorrevole di alta precisione.
4. Fase finale: prova di taglio con il materiale
A prescindere da quanto siano perfette le specifiche, perché non provare ad arrotolarle sul posto? Assicurati di portare con te il rotolo master di lamina per stampa a caldo che usi abitualmente per effettuare un taglio di prova in loco: questo è il passaggio più importante.
Osservazione chiave: Verificare che la superficie di taglio sia liscia come uno specchio e che non presenti impronte o sbavature. Se possibile, utilizzare un microscopio ad alto ingrandimento per ispezionare i bordi di taglio e verificare la presenza di microfratture difficilmente visibili a occhio nudo. Allo stesso tempo, prestare attenzione al livello di intelligenza del dispositivo, ovvero alla presenza di funzioni di memorizzazione delle formule. Diverse larghezze e materiali delle lamine per la stampa a caldo corrispondono a diversi parametri di tensione e velocità, che possono essere salvati digitalmente e richiamati con un clic durante le modifiche all'ordine, evitando errori causati dalla regolazione manuale da parte del tecnico esperto.
Scegliere una macchina per il taglio a caldo di lamine non significa semplicemente acquistare una serie di componenti in acciaio, ma piuttosto un sistema di taglio preciso e stabile. L'attrezzatura più adatta potrebbe non essere la più ricca di funzionalità, ma deve essere dotata di un sistema di tensionamento a circuito chiuso preciso, utensili e struttura del corpo rigidi e una prova di taglio che superi il test.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

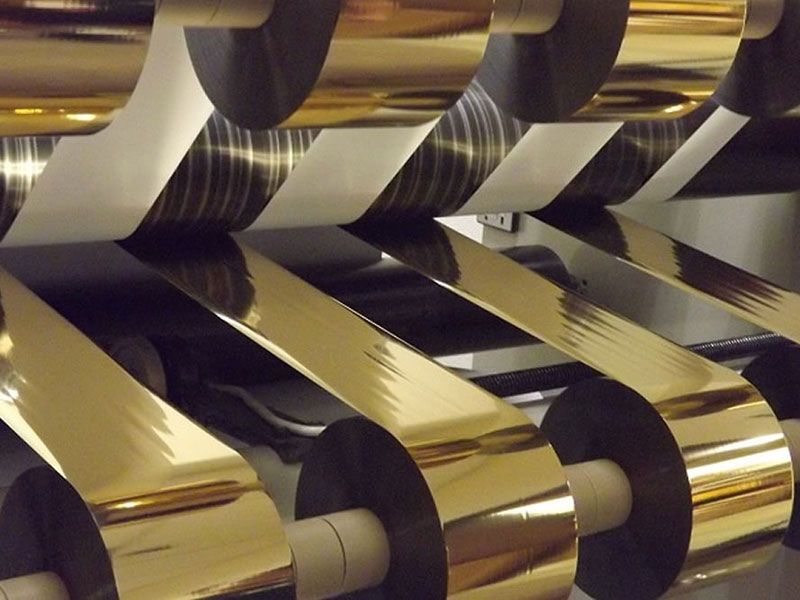 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
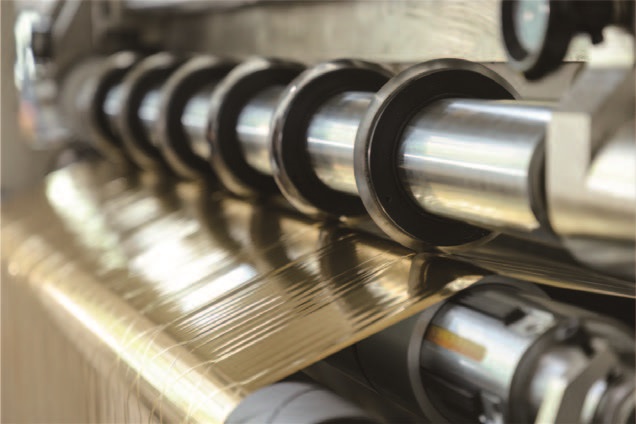 Macchina da taglio per lamina a caldo
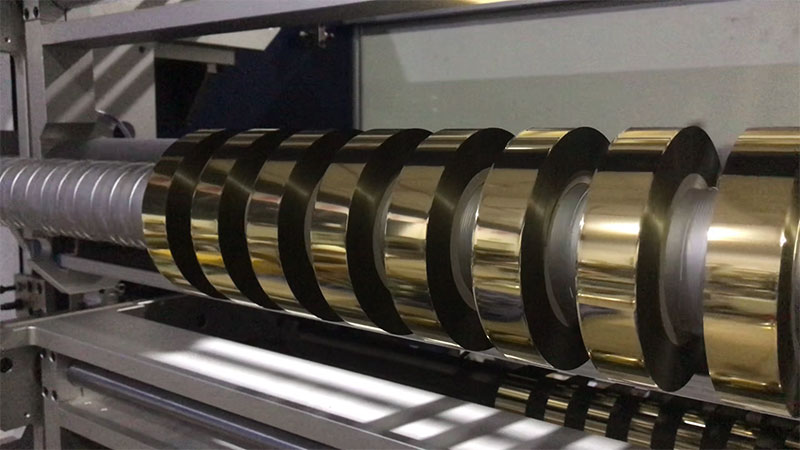 Taglierina per lamina olografica
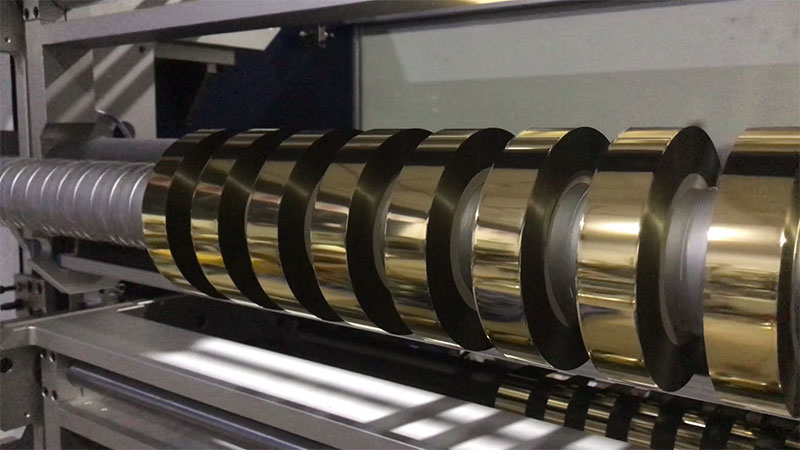 Taglierina per lamina di miglioramento digitale
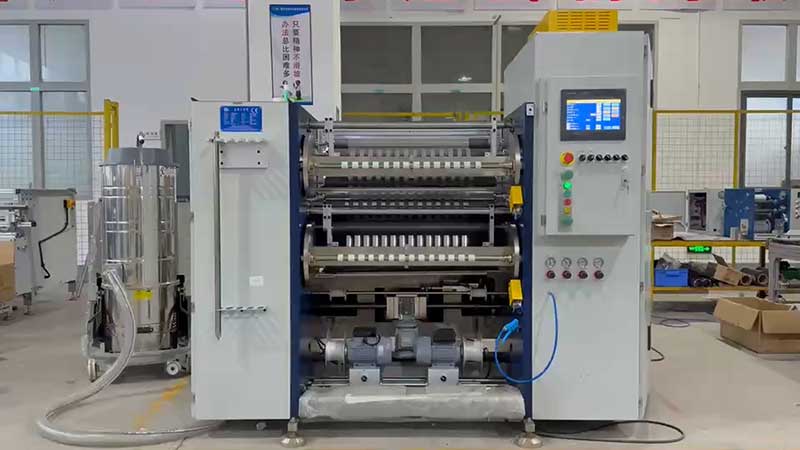
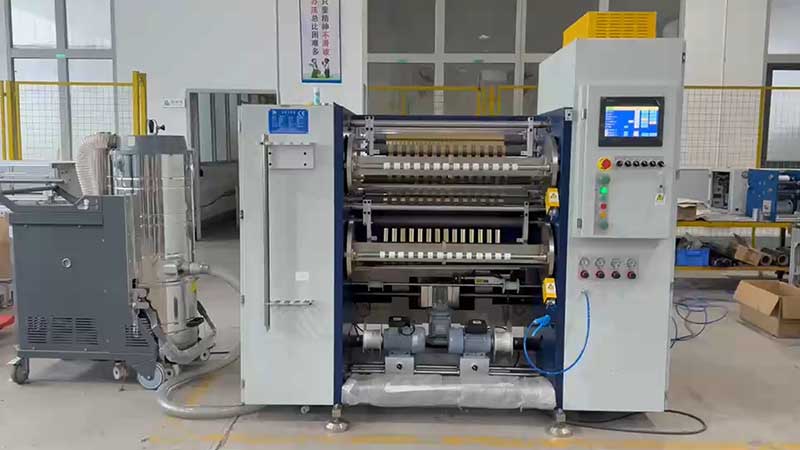
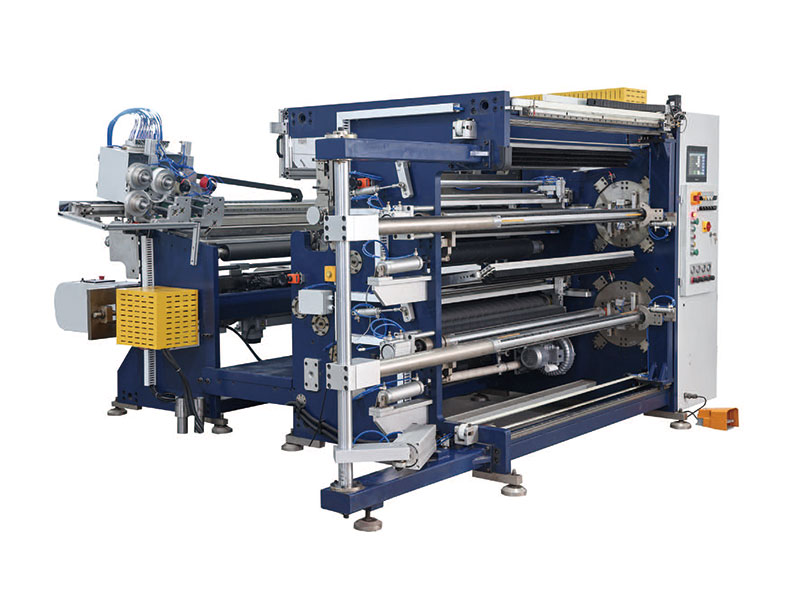 Taglierina per stampa a caldo RSDS7H 1350 PLUS
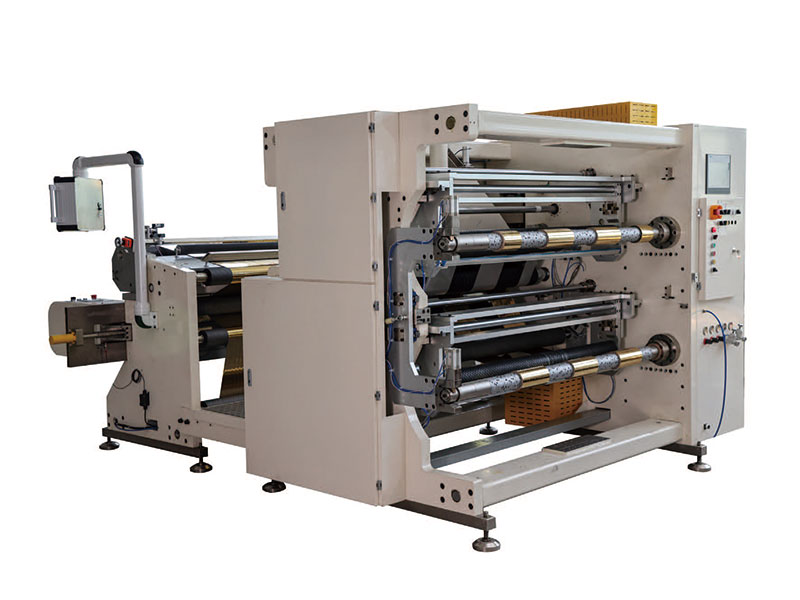 Taglierina per stampa a caldo (RSDS7H) 1350






