La pellicola per stampa a caldo ha in genere uno spessore totale di soli 12-30 μm ed è composta da una pellicola di base in PET, uno strato di distacco, uno strato di colore, uno strato rivestito di alluminio e uno strato adesivo. Il substrato è sottile e il rivestimento è fragile, il che lo rende estremamente sensibile alla tensione, alle condizioni dell'utensile e all'elettricità statica durante il taglio. Nel settore si dice: "Il 30% è stampa, il 70% è taglio". Una singola bava o una fluttuazione di tensione durante il taglio può causare la rottura della pellicola, una stampa incompleta o persino l'arresto completo della linea sulle macchine per stampa a caldo ad alta velocità. Questo articolo organizza le cause e le contromisure per cinque problemi tipici – bave, rottura della pellicola, increspature, deviazioni e superfici terminali di avvolgimento irregolari – in base alla frequenza dei guasti e alla priorità di risoluzione dei problemi, come riferimento per gli operatori in loco e il personale di manutenzione.
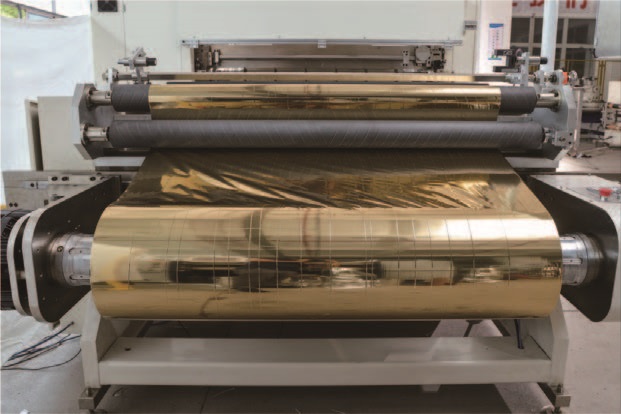
1. Bave, filamenti e distacco di polvere sui bordi della fessura
Le bave sono il difetto di qualità più frequente nel processo di taglio, e si manifestano come tagli seghettati, bave filamentose o distacco di detriti di polvere di alluminio. Durante la successiva fase di stampaggio a caldo, queste particelle di detriti formano macchie sporche e causano mancate operazioni di stampaggio, riducendo direttamente la resa produttiva.
Le condizioni dell'utensile rappresentano il principale punto di controllo. Quando le lame circolari o piatte si usurano o si scheggiano, il tagliente non taglia più la lamina in modo netto per tranciatura, ma la separa strappandola, lasciando microfratture sui bordi difficili da individuare a occhio nudo. Il metodo di valutazione è semplice: dopo aver arrestato la macchina, toccare leggermente il bordo della lama con un dito; se si nota un'usura eccessiva o scheggiature localizzate, sostituire o riaffilare immediatamente la lama. Anche il gioco e la sovrapposizione delle lame sono altrettanto critici. Per le lamine sottili per stampa a caldo, il gioco della lama dovrebbe essere impostato a 1,2-1,5 volte lo spessore del materiale, e la sovrapposizione tra la lama superiore e inferiore dovrebbe essere generalmente controllata tra 0,05 e 0,1 mm; se è troppo piccola, la lamina non verrà tagliata, se è troppo grande, la superficie della lamina verrà schiacciata. Non bisogna inoltre trascurare l'eccentricità dell'albero della lama; utilizzare un comparatore per misurarla: un'eccentricità radiale superiore a 0,02 mm richiede una correzione.
La tensione e l'elettricità statica sono fattori secondari ma non trascurabili. Se la tensione di svolgimento o di avvolgimento è troppo bassa, il nastro di lamina vibra nella zona di taglio e il taglio risulta naturalmente irregolare; se la tensione è troppo alta, si verificano deformazioni da stiramento e le bave peggiorano. Per la stampa a caldo, si raccomanda di controllare la tensione tra 1,5 e 3 N/mm², con una regolazione fine in base allo spessore della lamina e ai dati del fornitore. Per quanto riguarda l'elettricità statica, la stampa a caldo utilizza il PET come substrato, che ha buone proprietà isolanti; le cariche generate dall'attrito ad alta velocità attraggono la polvere di lamina verso i bordi di taglio e le superfici dei rulli di guida. È possibile installare barre antistatiche o ugelli ad aria ionizzata prima e dopo la lama di taglio e la resistenza di messa a terra dell'apparecchiatura deve essere inferiore a 4 Ω.

2. Frequenti rotture della lamina
La rottura della lamina si divide in due categorie: rottura regolare e rottura casuale. La rottura regolare è per lo più indice di problemi agli utensili, mentre la rottura casuale richiede un'ispezione sequenziale dei rulli di guida, dell'elettricità statica e del sistema di tensione.
L'usura delle lame è la causa più comune di rottura del foglio. Le microfratture sul bordo, prodotte da una lama smussata che "strappa" la superficie del foglio, si espandono rapidamente fino a formare rotture complete sotto la successiva tensione. Se la rottura si verifica sempre in corrispondenza della linea di taglio, è necessario dare priorità alla sostituzione della lama e alla ricalibrazione della sovrapposizione. Se le rotture sono distribuite in modo casuale, l'ispezione deve concentrarsi sul percorso del materiale: particelle dure incastrate nelle superfici dei rulli di guida, accumuli di residui di adesivo o grippaggio dei cuscinetti possono causare graffi periodici o una maggiore resistenza sulla superficie del foglio, con conseguente concentrazione di stress localizzata e rottura.
L'elettricità statica è un "killer nascosto" facilmente trascurabile. Quando l'elettricità statica si accumula fino a un certo livello, la superficie del foglio può aderire improvvisamente ai rulli di guida o al telaio della macchina, creando un'improvvisa variazione di resistenza che rompe istantaneamente il foglio. Un semplice metodo diagnostico consiste nel far funzionare l'apparecchiatura in un ambiente scarsamente illuminato e osservare se compaiono scintille blu-violacee quando il foglio lascia il rullo di guida; in alternativa, è possibile utilizzare un tester statico per misurare il potenziale superficiale del foglio. Se è presente elettricità statica, verificare se la barra di eliminazione dell'elettricità statica si è guastata a causa dell'accumulo di polvere e se l'uscita dell'alimentatore ad alta tensione è normale.
Nel sistema di tensionamento, l'invecchiamento delle frizioni/freni a polvere magnetica è il problema più comune. Dopo un utilizzo prolungato, la polvere magnetica si accumula o si disperde, rendendo la coppia in uscita non lineare. Il sintomo tipico è un funzionamento normale a bassa velocità, seguito da un'improvvisa rottura della lamina dopo aver accelerato fino a una certa velocità. Ascoltare rumori anomali come "fruscii" o strattoni durante il funzionamento conferma sostanzialmente la necessità di sostituire la polvere magnetica o l'intero gruppo. Se il sensore di tensionamento è coperto di polvere o bloccato meccanicamente, il segnale di feedback si distorce e il controllore emette comandi errati; sono inoltre necessari controlli periodici del ritorno a vuoto e calibrazione del carico statico.
3. Increspatura della lamina
La causa principale delle grinze è solitamente da ricondurre alla tensione, ma la semplice riduzione della tensione spesso produce scarsi risultati. Ciò che va realmente esaminato è se il gradiente di tensione è bilanciato, se i rulli di guida sono paralleli e se la pressione dei rulli di pressione è uniforme.
I rulli di guida e il percorso del materiale sono i principali responsabili della formazione di pieghe fisse. Se le pieghe compaiono costantemente nello stesso punto, è necessario dare priorità al controllo del parallelismo e delle condizioni superficiali dei rulli di guida in quella sezione. Rulli di guida non paralleli, graffi superficiali o accumuli di adesivo e il bloccaggio dei cuscinetti causano una forza non uniforme durante lo scorrimento del foglio, producendo pieghe diagonali o trasversali fisse. Il controllo del parallelismo di ciascun rullo di guida (tolleranza ≤0,2 mm/m), la pulizia dei contaminanti superficiali dei rulli e la tempestiva sostituzione dei cuscinetti bloccati sono i passaggi fondamentali per eliminare le pieghe fisse.
Le pieghe casuali richiedono un ritorno ai rulli di tensione e pressione. Se la tensione di svolgimento è troppo alta, la lamina è già allungata prima di entrare nella zona di taglio e si deforma formando delle pieghe dopo essere uscita dalla lama; se la tensione di avvolgimento è troppo bassa, l'aria interstrato non può fuoriuscire e le pieghe vengono impresse in modo permanente nel rotolo. Per l'alluminio anodizzato sottile, la tensione di svolgimento dovrebbe essere bassa, con un controllo segmentato indipendente: tensioni di svolgimento, taglio e avvolgimento regolate separatamente. Anche la pressione dei rulli di pressione di avvolgimento è fondamentale: una pressione insufficiente permette la ritenzione dell'aria, mentre una pressione eccessiva crea pieghe trasversali. Per materiali sottili come la lamina per stampa a caldo, la pressione lineare dei rulli di pressione può iniziare con 0,3-0,5 kgf/cm per una regolazione di prova; per il taglio di larghezze maggiori, si raccomandano rulli di pressione segmentati in modo che la pressione in ciascuna area stretta del rullo possa essere regolata indipendentemente.
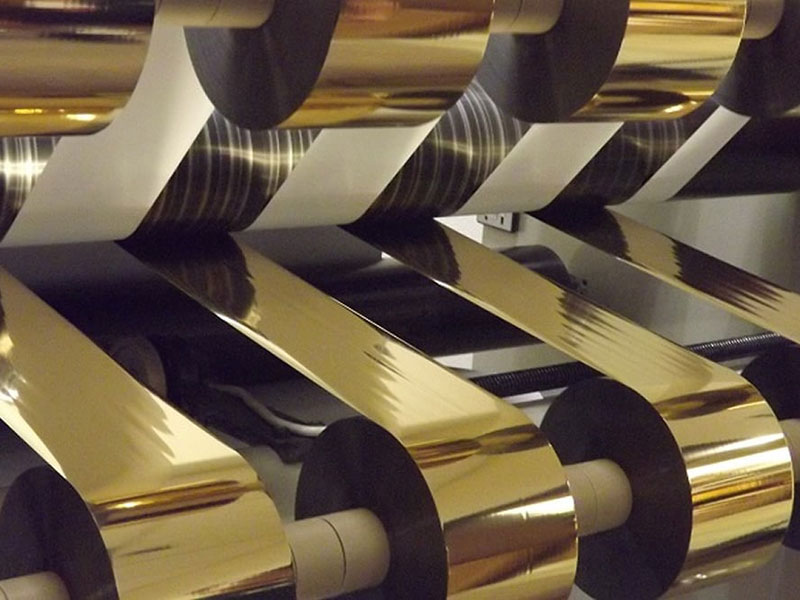
4. Deviazione e superfici terminali di avvolgimento irregolari
La deviazione si manifesta come uno spostamento laterale del nastro di lamina durante l'avvolgimento, con la superficie terminale di avvolgimento che assume la forma di una "torre" o di una "bocca di campana". Questo problema è spesso correlato alla formazione di bave: i detriti derivanti dalle bave che si accumulano sui rulli di guida o sui sensori di correzione della deviazione causano la deviazione stessa, mentre la deviazione fa sì che il nastro di lamina entri nella lama con un'angolazione, peggiorando la formazione di bave. Pertanto, la risoluzione dei problemi dovrebbe seguire il percorso ciclico "pulire l'intera macchina → ispezionare gli utensili → calibrare l'allineamento → ottimizzare la tensione → verificare la correzione della deviazione".
Il guasto del sistema di correzione della deviazione è la causa diretta più comune. I sensori fotoelettrici o a ultrasuoni ostruiti da polvere o detriti di lamina causano la perdita di segnale del sistema di correzione. Le lenti della sonda devono essere pulite regolarmente, la posizione della sonda regolata a metà del bordo del nastro di lamina e deve essere impostata una zona morta di ±1 mm per evitare attivazioni frequenti. Un parallelismo inadeguato dei rulli di guida e un errato allineamento dello svolgimento sono cause strutturali: se il centro del rullo principale non è allineato con il mandrino durante il caricamento, o se gli assi dei rulli di guida non sono paralleli, il nastro di lamina riceve continuamente componenti di forza laterale durante lo spostamento e devia gradualmente.
Se la correzione della deviazione e i rulli di guida sono stati esclusi e l'irregolarità della superficie terminale persiste, il problema è probabilmente nella tensione di avvolgimento e nei rulli di pressione. Il più grande tabù nel taglio a caldo di fogli è "eseguire l'intero processo con un unico valore di tensione". Man mano che il diametro di avvolgimento aumenta dal nucleo vuoto al rotolo pieno, il rapporto tra i diametri può raggiungere 5:1; se la tensione rimane costante, si verificano oscillazioni a piccoli diametri e gli strati esterni diventano troppo tesi a grandi diametri. La soluzione è abilitare il controllo della tensione conica, riducendo la tensione del rotolo pieno al 60%-80% del valore iniziale. Un'altra insidia sottovalutata è la deviazione dal parallelismo del rullo di pressione: se l'asse del rullo di pressione non è parallelo all'albero di avvolgimento, un'estremità è tesa e l'altra allentata, e il rotolo di film si sposta leggermente ad ogni giro, assumendo rapidamente una forma a torre. Durante l'ispezione statica, utilizzare uno spessimetro per misurare lo spazio tra entrambe le estremità del rullo di pressione e l'albero di avvolgimento; l'errore deve essere controllato entro 0,05 mm/m.
5. Punti chiave della manutenzione giornaliera
La maggior parte dei guasti di taglio non sono improvvisi, ma il risultato cumulativo di un deterioramento progressivo, come l'usura degli utensili, la contaminazione della superficie dei rulli e l'invecchiamento della polvere magnetica. L'integrazione dei seguenti tre elementi nell'ispezione giornaliera può ridurre significativamente la frequenza dei fermi macchina non pianificati:
Utensili e alberi delle lame: Dopo ogni arresto del turno, controllare al tatto l'usura del bordo della lama; settimanalmente, utilizzare un comparatore a quadrante per verificare l'eccentricità dell'albero della lama. Rulli di guida ed elettricità statica: Giornalmente, pulire la superficie di ciascun rullo di guida con un panno bianco e controllare la presenza di ruvidità o aree appiccicose; pulire settimanalmente la polvere della barra di eliminazione dell'elettricità statica. Componenti di tensione: Mensilmente, auscultare i rumori di funzionamento della frizione a polvere magnetica; trimestralmente, verificare il ritorno a zero a vuoto del sensore di tensione e la linearità del carico. Per i freni a polvere magnetica utilizzati per oltre un anno, la corrente impostata può essere aumentata del 10%-15% per compensare il naturale degrado delle prestazioni della polvere magnetica.
La chiave per la risoluzione dei problemi di taglio sta nell'ordine. Innanzitutto, verificare la presenza di scheggiature sul bordo della lama, quindi controllare che i rulli di guida e il percorso del materiale siano puliti e lisci, poi verificare il gradiente di tensione e lo stato di eliminazione dell'elettricità statica e, infine, ricontrollare la correzione della deviazione e la precisione dell'allineamento dei rulli di pressione dell'avvolgimento. Questa sequenza copre le principali fonti di guasto, dagli utensili alla tensione e dai componenti meccanici all'elettricità statica, aiutando il personale in loco a individuare i problemi nel minor tempo possibile e a ridurre le ore di lavoro e gli sprechi di materiale dovuti a regolazioni arbitrarie dei parametri.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






