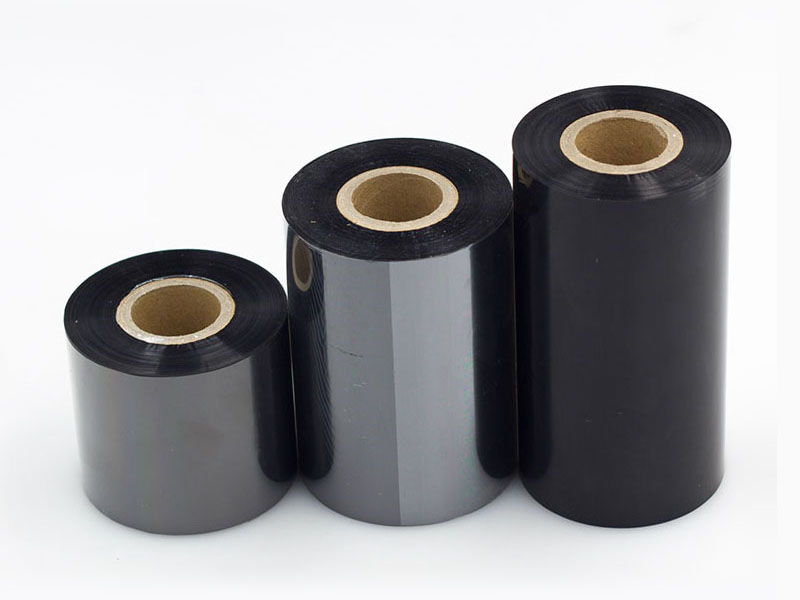
I nastri per la stampa a trasferimento termico sono costituiti da una pellicola di base in PET dello spessore di pochi micron, uno strato di inchiostro e un rivestimento di supporto. Il loro taglio e riavvolgimento sono tutt'altro che semplici operazioni di "taglio e riavvolgimento". La precisione del taglio determina direttamente la scorrevolezza del nastro nella stampante, la probabilità che i bordi graffino la testina di stampa e la coerenza della nitidezza dell'immagine del codice a barre. Nella pratica industriale, lo standard per un taglio di alta precisione si basa solitamente su una tolleranza di larghezza di ±0,1 mm e una deviazione a serpentina della superficie terminale entro ±0,5 mm. Tuttavia, il raggiungimento di questi parametri non si ottiene aggiornando un singolo componente, ma è il risultato di un preciso accoppiamento tra tensione, meccanica, utensili e sistema di centraggio.
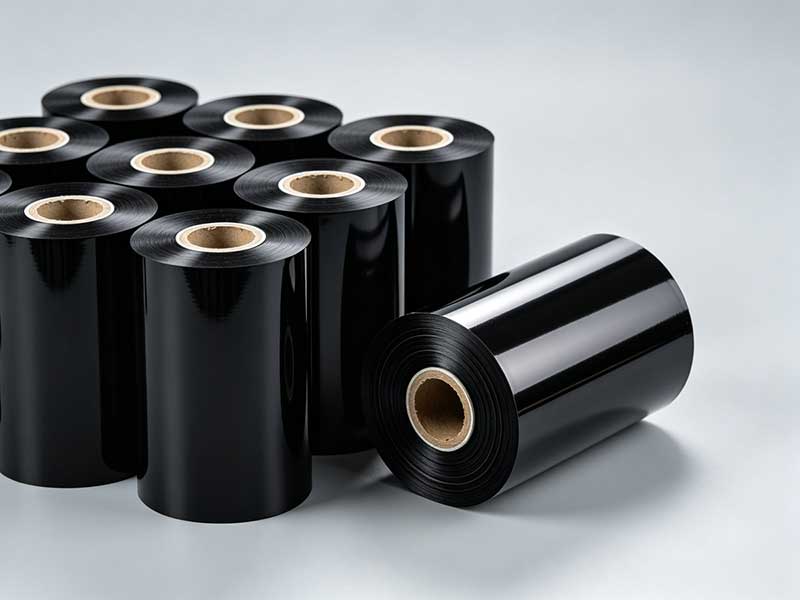
Il controllo della tensione è il principio fondamentale per la precisione del taglio. Il substrato del nastro è estremamente sottile e sensibile allo stiramento; quando la tensione è troppo elevata, la pellicola di base in PET subisce un allungamento plastico, causando microfratture nello strato di inchiostro. Durante l'uso, il prodotto finito presenta distacco di polvere e contaminazione della testina di stampa; se la tensione è troppo bassa, l'avvolgimento si allenta, l'aria interstrato non può essere espulsa e la superficie terminale diventa naturalmente instabile. Una sfida più nascosta risiede nel controllo della rastrematura: all'aumentare del diametro di avvolgimento, se la tensione non diminuisce secondo la curva preimpostata, lo strato esterno verrà compresso verso l'interno, formando uno strato sfalsato a "nucleo a margherita". Gli standard di accettazione richiedono generalmente che le fluttuazioni di tensione durante l'accelerazione e la decelerazione siano controllate entro ±1,5%, e la funzione di rastrematura deve garantire che la bobina del prodotto finito presenti un gradiente ragionevole dall'asse al cerchio esterno, con un gradiente "duro all'interno, morbido all'esterno". In pratica, l'intervallo di riferimento per la tensione di avvolgimento delle strisce di prova in nastro di carbonio larghe 10 mm è di circa 3-5 N, ma i valori specifici devono essere calibrati macchina per macchina in base allo spessore del substrato e alle caratteristiche dell'inchiostro.
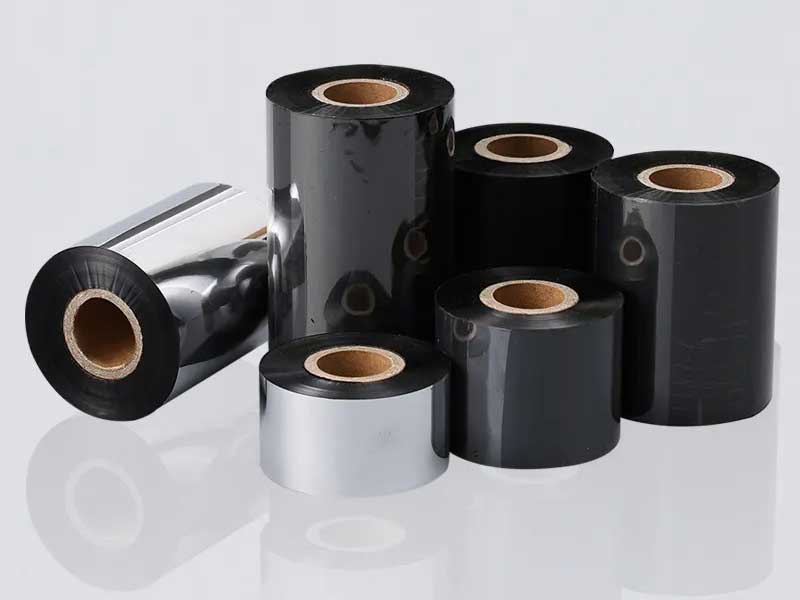
La precisione geometrica meccanica costituisce il limite superiore fisico della precisione.Durante l'accettazione statica, la planarità del telaio deve essere ≤0,1 mm/m e l'errore di parallelismo tra il rullo di guida e il mandrino deve essere controllato entro ±0,05 mm: questo parametro non è stringente, poiché qualsiasi lieve disallineamento causerà forze laterali sul nastro durante il funzionamento. Il sistema di allineamento può solo correggere il "disallineamento", ma non può eliminarne la causa principale. Anche il gioco tra l'albero di riavvolgimento e il nucleo è critico: quando il gioco supera 0,5 mm, il nucleo presenta un'eccentricità periodica durante la rotazione, causando oscillazioni regolari della faccia terminale. Anche se la curva di tensione è perfetta, l'uniformità è fuori discussione. Il rullo di pressione è spesso sottovalutato; quando la pressione alle due estremità è irregolare o l'asse non è parallelo all'albero di avvolgimento, ad ogni rotazione viene applicata una spinta assiale, causando lo spostamento del nastro avanti e indietro lungo la direzione della larghezza. Utilizzare spessimetri per controllare il gioco tra le due estremità del rullo di pressione e l'albero di avvolgimento; L'errore deve essere controllato entro 0,05 mm/m e la durezza della gomma deve essere compresa tra 60 e 70 gradi Shore A.

Lo stato dell'utensile e la risposta di correzione determinano la stabilità dinamica della precisione.La sovrapposizione tra le lame superiore e inferiore per il taglio con lama circolare deve essere impostata con precisione. Lo spazio consigliato tra il nastro e la testina di stampa è compreso tra 0,01 e 0,03 mm: uno spazio troppo ampio causa rientranze e sbavature, uno spazio troppo ridotto causa rientranze e sbavature; uno spazio troppo piccolo causa il fallimento del taglio e la formazione di bordi ondulati. Questo nastro "attorcigliato" devierà inevitabilmente durante il riavvolgimento. Il pericolo delle lame smussate è che trasformano il "taglio" in "spremitura", con il taglio visibile come strappi e sbavature che raschiano la testina di stampa come lame di sega in miniatura durante la stampa. Il sistema di correzione si occupa della correzione in tempo reale. Dopo che il sensore fotoelettrico o CCD rileva la posizione del bordo, aziona l'attuatore, con un tempo di risposta ≤0,3 secondi e una precisione controllata entro ±1 mm. È importante notare che la lente del sensore di correzione si contamina facilmente con il toner e si guasta; mantenerla pulita è un'operazione quotidiana per garantire la precisione.
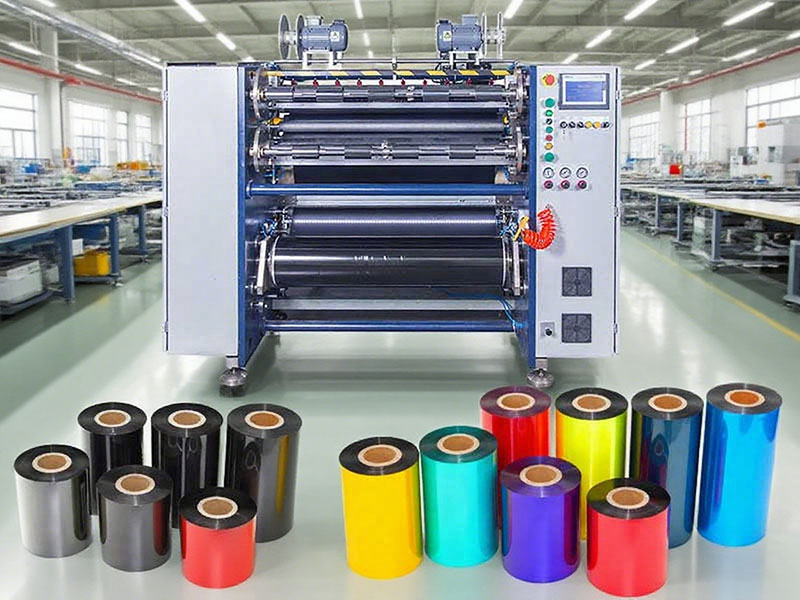
Trovare il giusto equilibrio tra velocità e precisione è un'arte che richiede compromessi.Una velocità di taglio più elevata non è sempre sinonimo di migliore. I dati misurati mostrano che, con un gradiente di velocità compreso tra 150 m/min e 550 m/min, la percentuale di prodotto finito può scendere dal 97,2% all'88,0%, mentre nella fascia di velocità intermedia tra 250 e 350 m/min si raggiunge spesso la "zona ottimale" con la massima resa. A basse velocità, la risposta del sistema di tensione può apparire non lineare e l'uniformità della superficie di taglio può effettivamente diminuire; ad alte velocità, le vibrazioni meccaniche si intensificano, causando frequenti collisioni tra la lama e il substrato e la formazione di bordi seghettati. Il calore generato dall'attrito può persino fondere gli inchiostri a base di cera a basso punto di fusione e contaminare il tagliente. Ciò significa che, nel perseguire la massima capacità produttiva, la precisione di taglio richiede inevitabilmente dei compromessi; una finestra di processo ragionevole è più importante della velocità più elevata teoricamente possibile.
In sintesi, l'analisi della precisione di taglio dei nastri non può essere semplificata in una singola tabella di parametri. Dietro una tolleranza di larghezza di ± 0,1 mm si celano la delicata lavorazione di film sottili su scala micrometrica mediante un circuito chiuso di tensione, il difficile mantenimento del parallelismo dei rulli di guida in presenza di deformazioni termiche e vibrazioni meccaniche, la scienza dei materiali che mantiene le lame affilate anche dopo centinaia di migliaia di tagli e l'affidabilità dei sensori di correzione nel distinguere continuamente la posizione dei bordi in ambienti polverosi. Per i produttori di nastri, creare una "scheda clinica dei parametri" per ogni apparecchiatura, registrando l'intervallo di tensione, il ciclo di usura degli utensili e le condizioni di temperatura e umidità ambientale per diversi lotti di bobine madri, è molto più significativo che affidarsi ciecamente a una singola affermazione di "alta precisione". La precisione di taglio non è qualcosa che si acquista; va regolata e mantenuta.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



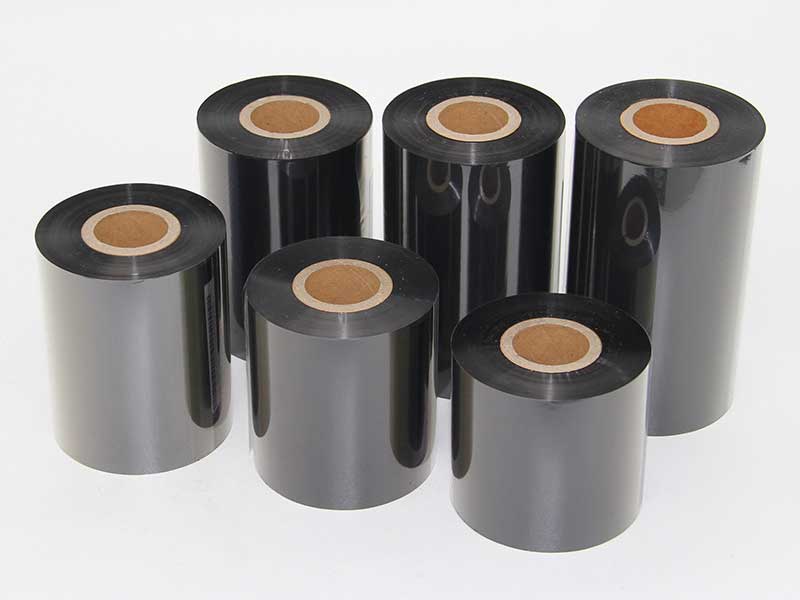
 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Taglierina per nastri di stampa su carta






